


Композитні ізолятори поєднують у собі ізоляційний сердечник, металеві торцеві фітинги та литий корпус із силіконової гуми. Їхні довгі зливи, вузькі межі розділу та розширені шляхи потоку вимагають стабільної підготовки матеріалу, контрольованого впорскування та надійного видалення повітря.
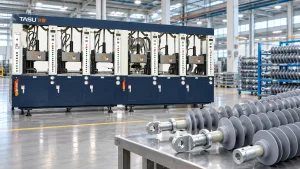
Присвячений Машина для лиття під тиском гуми для композитних ізоляторів впорскує підготовлену силіконову гуму HTV навколо стрижня FRP та пов'язаних з ним компонентів. Машина повинна рівномірно розподілити компаунд по профілі ізолятора, не залишаючи пустот, неповних зсувів або слабких ділянок навколо осердя.
Успішне виробництво залежить не лише від тиску впорскування. Стан компаунду, підготовка стрижня з склопластику, вирівнювання форми, положення затвора, рівень вакууму, розподіл температури та час вулканізації повинні контролюватися разом.
ТАСУ розвивається машини для лиття гуми під тиском з програмованими елементами керування подачею, вакуумом, впорскуванням та затвердінням для композитних ізоляторів та інших гумотехнічних виробів.
Що таке композитний ізолятор?
Композитний ізолятор, який також називають полімерним ізолятором, використовує різні матеріали для виконання електричних, механічних та екологічних функцій.
Його основні компоненти зазвичай включають:
- Стрижень з FRP-серцевини
- Корпус із силіконової гуми
- Силіконові гумові навіси
- Металеві торцеві фітинги
- Герметизаційні або інтерфейсні конструкції
Стержень з FRP несе механічне навантаження. Металеві фітинги з'єднують ізолятор з електричною системою, а литий корпус із силіконової гуми захищає осердя та формує необхідний профіль шляху витоку.
Силіконову гуму зазвичай вибирають для зовнішнього корпусу, оскільки вона може забезпечити електроізоляцію, стійкість до атмосферних впливів та гнучкість. Точні властивості складу залежать від рецептури та необхідного стандарту продукту.
Композитні ізолятори, виготовлені методом лиття під тиском гуми
Обладнання для впорскування гуми може бути налаштоване для кількох конструкцій композитних ізоляторів.
Підвісні ізолятори
Підвісні ізолятори використовуються на повітряних лініях електропередачі та розподілу. Їхня подовжена стрижнева структура та повторювані шари вимагають рівномірного гумового покриття вздовж осердя.
Ізолятори напруги
Ізолятори напруження несуть механічні навантаження там, де провідники змінюють напрямок або закінчуються. З'єднання та герметизація навколо з'єднань торцевих фітингів потребують особливої уваги.
Ізолятори лінійних стовпів
Конструкції лінійних стовпів підтримують провідники у фіксованому положенні. Розміри виробу, розташування сараїв та монтажні конструкції залежать від рівня напруги та конструкції системи.
Ізолятори для станційних постів
Станційні стовпчикові ізолятори використовуються на підстанціях та в електрообладнанні. Більші розміри виробів можуть вимагати збільшення об'єму виливків, довших форм та спеціалізованих систем обробки.
Залізничні ізолятори
У системах електрифікації залізниць використовуються композитні ізолятори з розмірами та монтажними конструкціями, що відповідають вимогам конкретного застосування. Виробниче обладнання повинно відповідати довжині виробу, конфігурації форми та необхідній продуктивності.
Корпуси розрядників
Силіконові гумові корпуси також можна формувати навколо сердечників або вузлів розрядників. Внутрішні компоненти повинні залишатися правильно розташованими під час закриття форми та лиття під тиском.
Ізоляційні стрижні та електричні компоненти
Такі ж принципи формування можна застосовувати до стрижнів, покритих силіконом, електричних з'єднувачів та інших компонентів композитної ізоляції.
Чому лиття під тиском використовується для композитних ізоляторів
Рівномірне покриття силіконовою гумою
Тиск впорскування переміщує підготовлену силіконову гуму навколо стрижня з скловолокна та в порожнини зливу. Контрольоване заповнення допомагає підтримувати рівномірне покриття по всьому виробу.
Формування складних профілів сараїв
Форми для композитних ізоляторів мають повторювані зливи, тонкі краї та довгі шляхи потоку. Лиття під тиском може відтворити ці деталі, якщо правильно спроектувати затвори, жолоби та вентиляційні отвори.
Підготовка до повторюваного пострілу
Автоматична подача та дозування забезпечують більш рівномірну подачу матеріалу, ніж ручна підготовка завантажень.
Стабільний об'єм впорскування важливий, оскільки недостатня кількість матеріалу може призвести до неповних сараїв, тоді як надмірна кількість матеріалу збільшує спалахи та забруднення цвіллю.
Контрольована інкапсуляція стрижня FRP
Гумовий корпус повинен покривати передбачувану поверхню стрижня, не залишаючи відкритих ділянок або внутрішніх порожнин.
Центрування стрижня та вирівнювання форми визначають, чи залишається товщина силікону однаковою по всьому колу.
Автоматизація виробництва
Сучасне обладнання може координувати:
- Комбікорм
- Вимірювання пострілів
- Закриття форми
- Пилососіння
- Ін'єкція
- Вулканізація
- Відкриття форми
- Видалення продукту
Автоматизація зменшує залежність від ручного хронометражу та підтримує повторюваність виробничих записів.
Багатостанційне виробництво
Тривалі періоди вулканізації можуть обмежувати продуктивність, коли один інжекційний агрегат обслуговує лише одну форму. Багатостанційне обладнання дозволяє різним формам одночасно проходити етапи інжекції, затвердіння, відкриття та розвантаження.
Фактична виробнича потужність залежить від розміру виробу, об'єму порції, кількості форм, часу затвердіння та вимог до обробки.
Силіконова гума HTV для лиття композитних ізоляторів
Силіконова гума, що вулканізується за високих температур, зазвичай використовується для лиття корпусів з композитних ізоляторів.
На відміну від термопластичного матеріалу, силікон HTV не просто плавиться, а потім твердне. Компаунд розм'якшується та пластифікується перед тим, як його впорскують у нагріту форму, де він піддається незворотній вулканізації.
Важливі характеристики сполуки включають:
- В'язкість
- Безпека від опіків
- Поведінка лікування
- Властивості течії
- Розподіл наповнювача
- Умови зберігання
- Консистенція партії
- Необхідні електричні властивості
- Необхідні механічні властивості
Налаштування машини необхідно встановити з урахуванням фактичного виробничого компаунда. Різні силіконові рецептури можуть вимагати різних температур барабана, швидкостей шнека, профілів упорскування та умов затвердіння.
Посібник з пластифікація гуми при лиття під тиском пояснює, як годування, зсув, температура та час перебування впливають на стан сполуки.
Процес виробництва композитного ізолятора
1. Огляд стрижня FRP
Серцевий стрижень слід перевірити перед формуванням.
Перевірки можуть включати:
- Діаметр
- Прямолінійність
- Стан поверхні
- Довжина
- Чистота
- Видимі пошкодження
- Кінець підготовки
- Сумісність з кріпленням форми
Зігнутий або розмірно нерівномірний стрижень може бути важко відцентрувати всередині форми.
2. Збірка торцевих фітингів
Металеві торцеві фітинги встановлюються відповідно до затвердженого проекту виробу та процесу складання.
Збірку слід перевірити на:
- Загальна довжина
- Вирівнювання
- Концентричність
- Стан з'єднання
- Чистота поверхні
- Положення відносно форми
Конструкція фітинга не повинна перешкоджати закриттю форми або потоку силікону.
3. Підготовка поверхні
Зони склеювання стрижня з FRP та пов'язаних з ним компонентів очищаються та готуються відповідно до валідованого виробничого процесу.
Олія, пил, волога та забруднення під час роботи можуть впливати на поверхню між силіконовим корпусом та осердям.
Підготовлені стрижні слід захистити від забруднення перед завантаженням.
4. Позиціонування ядра
Стрижневий вузол завантажується у форму та підтримується спеціальними позиціонувальними конструкціями.
Прилади повинні:
- Центруйте стрижень
- Запобігання згинанню
- Контроль осьового положення
- Витримувати сили ін'єкції
- Уникайте пошкодження підготовлених поверхонь
- Дозволяють надійне демонтування форми
Довготривалі вироби можуть потребувати кількох точок опори, щоб запобігти прогину.
5. Закриття форми
Форма закривається навколо вузла серцевини. Швидкість та зусилля закриття слід контролювати, щоб захистити стрижень, фітинги та компоненти форми.
Для підтвердження правильного положення виробу перед повним затисканням можуть використовуватися датчики або механічні перевірки.
6. Пилососіння та видалення повітря
Повітря залишається всередині кожної порожньої порожнини форми. Пруток з скловолокна та повторювана геометрія зливу створюють додаткові зони, де може затримуватися повітря.
Вакуум видаляє повітря перед ін'єкцією та допомагає силіконовій гумі досягти вузьких ділянок навколо серцевини.
ТАСУ Керівництво по вакуумній формовці гуми пояснює, як герметизація форми, час вакуумування та рівень вакууму впливають на якість заповнення.
7. Ін'єкція силіконової гуми
Пластифікований силіконовий каучук HTV впорскується через систему бігунів та затворів.
Ін'єкція може використовувати кілька ступенів тиску та швидкості для:
- Заповніть головний лонжерон
- Розподіліть матеріал вздовж виробу
- Сформуйте порожнини сараю
- Захистіть основну позицію
- Зменште стиснення повітря ближче до кінця наповнення
Правильний профіль залежить від довжини форми, розташування затвора, об'єму дози та в'язкості компаунда.
8. Вулканізація
Тепло від форми затвердіває силіконову гуму навколо серцевини.
Температура повинна залишатися достатньо рівномірною по всій формі. Холодні ділянки можуть призвести до неповного затвердіння, тоді як надмірні локальні температури можуть спричинити передчасне затвердіння під час заповнення.
9. Відкриття та демонтаж форми
Після вулканізації форма відкривається, і композитний ізолятор видаляється.
Довгі вироби потребують контрольованої підтримки під час видалення, щоб запобігти згинанню, скручуванню або пошкодженню тонких країв зливу.
10. Інспекція та випробування
Готова продукція перевіряється відповідно до плану якості виробника та застосовних вимог до продукції.
Інспекція може включати:
- Загальні розміри
- Геометрія сараю
- Стан поверхні
- Спалах
- Відкриті основні ділянки
- Порожнечі або бульбашки
- Товщина корпусу
- Стан інтерфейсу
- Вирівнювання торцевих фітингів
Електричні та механічні випробування повинні відповідати чинним специфікаціям замовника або галузевому стандарту.
Вимоги до машин для виробництва композитних ізоляторів
Достатня потужність інжекції
Потужність впорскування повинна покривати корпус із силіконової гуми, об'єм жолоба та необхідний технологічний припуск.
Вибір машини повинен ґрунтуватися на фактичному об'ємі формування, а не лише на довжині ізолятора.
Занадто великий інжекторний блок може збільшити час перебування матеріалу. Недостатня потужність може вимагати кількох етапів інжекції або перешкоджати повному заповненню.
Стабільний тиск впорскування
Великі відстані потоку та повторні проливи створюють значний опір. Система впорскування повинна підтримувати контрольований рух матеріалу протягом усього етапу наповнення.
Високий максимальний тиск сам по собі не гарантує хороших результатів. Також необхідно оцінити обмеження сопла, жолоба, затвора та порожнини.
Програмована швидкість впорскування
Багатоступеневе регулювання швидкості допомагає керувати потоком матеріалу через різні частини форми.
Типовий профіль може використовувати:
- Контрольоване заповнення бігуна
- Швидший розподіл через основний корпус
- Знижена швидкість на тонких ділянках сараю
- Повільніше остаточне заповнення для кращого виходу повітря
Короткочасне тестування може виявити, як силікон проходить через форму та де затримується повітря.
У "The Керівництво з тиску та швидкості лиття гуми під тиском забезпечує структурований метод налаштування.
Надійна вакуумна система
Машина для лиття під тиском композитного ізолятора повинна координувати закриття форми, вакуумування та інжекцію.
Важливі компоненти вакуумної системи включають:
- Вакуумний насос
- Вакуумний бак
- Регулювальні клапани
- Вакуумні датчики
- Компоненти герметизації прес-форм
- З'єднувальні шланги
- Програмований час
- Сигналізація про витік
Більший насос не може компенсувати пошкоджені ущільнення або погано спроектовані відкачувальні канали.
Рівномірний нагрів форми
Довгі форми вимагають рівномірного розподілу температури вздовж усього виробу.
Нерівномірний нагрів може призвести до:
- Різні показники виліковування
- Локальна варіація в'язкості
- Неповне заповнення
- Нерівномірність поверхні
- Складне вилучення з форми
- Деформація виробу
Незалежні зони нагріву дозволяють операторам контролювати та регулювати різні секції форми.
Контрольована пластифікація
Силікон HTV повинен стати достатньо м'яким та однорідним для ін'єкцій, не починаючи суттєвого затвердіння всередині циліндра.
Важливі засоби контролю включають:
- Розміри подачі
- Швидкість гвинта
- Температура бочки
- Зворотний тиск
- Час пластифікації
- Розмір пострілу
- Час перебування матеріалу
Подача FIFO допомагає підтримувати послідовність матеріалів більш передбачуваною під час безперервного виробництва.
Стабільна затискна конструкція
Система затискання повинна надійно закривати довгу форму під час інжекції та вулканізації.
Недостатнє затискання або нерівномірна підтримка форми може призвести до:
- Спалах
- Відділення цвілі
- Нерівномірна товщина сараю
- Зміщення ядра
- Передчасний знос цвілі
Зусилля затискання слід оцінювати разом із проектованою площею порожнини, площею жолоба та тиском впорскування.
Підтримка та вирівнювання довгих форм
Форми для композитних ізоляторів можуть бути довшими, ніж форми, що використовуються для невеликих гумових компонентів. Верстатні плити та опорні конструкції форм повинні підтримувати вирівнювання протягом багаторазових циклів нагрівання та затискання.
Координація кількох станцій
Мобільна установка для впорскування може обслуговувати кілька станцій формування форм. Поки в одну форму впорскується, інші станції можуть продовжувати вулканізацію, відкривання або розвантаження.
Така конфігурація може покращити використання обладнання, коли час затвердіння значно довший, ніж час ін'єкції.
ТАСУ системи лиття гумових виробів під тиском включають багатостанційні конфігурації для різних формованих гумових виробів.
Проектування прес-форм для композитних ізоляторів
Макет бігуна
Конструкція бігунка визначає, як силікон досягає різних ділянок довгої порожнини.
Система повинна мінімізувати надмірні втрати тиску, одночасно передбачувано розподіляючи матеріал по виробу.
Положення воріт
Вплив положення воріт:
- Напрямок заповнення
- Розташування лінії зварювання
- Рух повітря
- Розподіл тиску
- Завантаження ядра
- Роботи з демонтажу воріт
- Зовнішній вигляд поверхні
Неправильне розташування воріт може спрямувати надмірну матеріальну силу на стрижень з склопластику або затримувати повітря на віддалених ділянках сараю.
Вирівнювання порожнини
Верхня та нижня секції форми повинні бути точно вирівняні, щоб підтримувати однакову геометрію корпусу та зливу.
Компоненти вирівнювання слід перевіряти на знос у рамках профілактичного обслуговування.
Структура центрування стрижня
Система центрування повинна утримувати стрижень з FRP у призначеному положенні, не залишаючи неприйнятних слідів або не заважаючи гумовому покриттю.
Знос пристосувань може поступово призводити до зміни товщини корпусу, навіть якщо налаштування верстата залишаються незмінними.
Видалення цвілі
Вентиляційні отвори забезпечують шляхи виходу повітря та газів, що витісняються під час наповнення.
Вентиляція з композитного ізолятора може знадобитися поблизу:
- Краї сараю
- Місця розташування кінця потоку
- Інтерфейси стрижнів
- Кінцеві фітинги
- З'єднання фронту потоку
- Віддалені порожнинні зрізи
Заблоковані вентиляційні отвори можуть спричинити опіки, утворення бульбашок та неповне злиття.
У "The напрямна для вентиляції гумової форми детальніше розглядає розташування та обслуговування вентиляційних отворів.
Теплоізоляція
Ізоляція між гарячими секціями форми та зонами жолоба з контрольованою температурою допомагає підтримувати заданий тепловий бар'єр.
Погана ізоляція може призвести до передчасного затвердіння всередині воріт або каналів.
Деформаційна конструкція
Тонкі зливи можуть порватися або деформуватися під час видалення виробу. Поверхні форми, послідовність відкривання та кріплення для підтримки виробу повинні бути розроблені відповідно до фактичного профілю ізолятора.
Системи холодного лиття для лиття ізоляторів
Звичайні гумові накладки тверднуть разом з продуктом і їх необхідно знімати після кожного циклу.
Гумова система холодного канави утримує матеріал всередині канави нижче стану вулканізації, поки компаунд всередині порожнини затвердіває.
Потенційні переваги включають:
- Зменшення відходів затверділого бігуна
- Менша витрата матеріалів
- Менше роботи з видалення бігунів
- Менша вимога до ефективного пострілу
- Покращена автоматизація виробництва
Холодні жолоби вимагають точного контролю температури. Локальні гарячі точки або погана ізоляція можуть призвести до передчасного затвердіння та засмічення жолобів.
Повний гумовий напрямний для системи холодного бігунків пояснює балансування бігунів, ізоляцію та керування процесом.
Поширені дефекти лиття композитних ізоляторів
| Дефект | Можливі причини | Рекомендовані перевірки |
|---|---|---|
| Неповний сарай | Недостатній постріл, обмежений штрих або передчасне затвердіння | Перевірте об'єм пострілу, стан матеріалу та бігун |
| Повітряна бульбашка | Поганий вакуум, витік або заблокований вентиляційний отвір | Перевірте ущільнення, рівень вакууму та стан вентиляції |
| Слід від опіку | Стиснене повітря або надмірна кінцева швидкість наповнення | Очистіть вентиляційні отвори та відрегулюйте кінцевий етап уприскування |
| Надмірний спалах | Високий тиск, недостатнє затискання або погане прилягання форми | Перегляд поверхонь тиску, затиску та розрізу |
| Відкритий FRP-стрижень | Зміщення керна або неповне заповнення | Перевірте центрируючі пристосування та потік матеріалу |
| Нерівномірна товщина корпусу | Зігнутий стрижень, зношене кріплення або неспіввісність форми | Перевірте прямолінійність стрижня та вирівнювання форми |
| Позначка поверхневого потоку | Нестабільна пластифікація або невідповідний профіль швидкості | Перевірте стан матеріалу та швидкість впорскування |
| Слабкий основний інтерфейс | Забруднення, потрапляння повітря або невідповідна підготовка | Перевірте очищення, підготовку та пилосос |
| Розрив сараю | Погане вилучення з форми або недостатнє затвердіння | Огляд стану лікування та методу видалення |
| Локальне недотвердіння | Нерівномірна температура форми або недостатній час | Вимірювання розподілу температури |
| Блокування воріт | Передчасно затверділий склад | Перевірте температуру бігуна та час перебування |
| Змінна вага продукту | Нестабільність подачі або дозування пострілів | Перевірте подачу, пластифікацію та дозування |
Дефекти слід відстежувати протягом усього процесу. Підвищення тиску впорскування може тимчасово приховати проблему заповнення, одночасно збільшуючи спалах або зміщення керна.
У "The посібник з усунення несправностей гумового лиття під тиском забезпечує додаткові перевірки на наявність коротких уколів, бульбашок, спалахів та проблем із затвердінням.
Запобігання утворенню повітряних пасток навколо стрижня з склопластику
Повітряні пастки є одними з найважливіших ризиків формування, оскільки стрижень-серцевина розділяє потік матеріалу та створює вузькі області розділу.
Ефективна профілактика може включати:
- Правильне розташування воріт
- Збалансовані канали бігунів
- Очистіть вентиляційні отвори для цвілі
- Надійне ущільнення форми
- Достатній час для евакуації
- Контрольований рівень вакууму
- Контрольована початкова швидкість впорскування
- Знижена кінцева швидкість заповнення
- Стабільна в'язкість суміші
- Правильне центрування стрижня
Вакуум та вентиляція працюють разом. Вакуум видаляє повітря перед ін'єкцією, тоді як вентиляційні отвори забезпечують шляхи виходу повітря та газів, що рухаються під час наповнення.
Моніторинг та відстеження процесів
Виробництво композитних ізоляторів виграє від запису фактичних значень процесу, а не від покладання лише на збережені налаштування машини.
Корисні записи включають:
- Партія суміші
- Партія стрижня FRP
- Обсяг пострілу
- Час пластифікації
- Час впорскування
- Піковий тиск впорскування
- Фактична швидкість впорскування
- Рівень вакууму
- Час евакуації
- Температура зони цвілі
- Час вулканізації
- Вага продукту
- Станція цвілі
- Причина відхилення
Стабільні криві тиску можуть свідчити про повторювану підготовку матеріалу та заповнення порожнини. Поступові зміни можуть свідчити про закупорку вентиляційного отвору, зміну в'язкості, обмеження затвора або знос пристосування.
У "The Керівництво з моніторингу процесу лиття гуми під тиском пояснює, як можна одночасно переглядати дані про тиск, час, температуру та продукт.
Контроль якості лиття композитних ізоляторів
Візуальний огляд
Огляньте житло та сараї на наявність:
- Бульбашки
- Бернс
- Сльози
- Позначки потоку
- Забруднення
- Спалах
- Незавершені області
- Відкритий матеріал серцевини
Перевірка розмірів
Критичні виміри можуть включати:
- Загальна довжина
- Діаметр корпусу
- Діаметр сараю
- Відстань між сараями
- Товщина корпусу
- Положення торцевого фітингу
- Прямолінійність виробу
Перевірка інтерфейсу
З'єднання між силіконовим корпусом та стрижнем з FRP слід оцінювати відповідно до затвердженого плану виробництва та контролю.
Тільки візуальний огляд може не виявити внутрішніх порожнин.
Механічні та електричні випробування
Вимоги до випробувань залежать від конструкції виробу, вимог замовника та застосовних стандартів. Виробники повинні використовувати валідовані методи, а не одне загальне випробування, що застосовується до кожного композитного ізолятора.
Відстеження партії
Виробничі записи повинні пов'язувати кожну готову партію з:
- Силіконова суміш
- Стрижні з сердечником
- Кінцеві фітинги
- Пліснява
- Машина
- Налаштування процесу
- Результати перевірки
- Оператор або виробнича зміна
Відстеження допомагає ізолювати уражений асортимент продукції, якщо пізніше буде виявлено проблему з матеріалом або процесом.
Підвищення ефективності виробництва композитних ізоляторів
Збалансуйте час ін'єкції та затвердіння
Зазвичай лиття під тиском займає лише частину всього циклу формування. Вулканізація може залишатися найбільшою витратою часу.
Багатостанційні конфігурації дозволяють системі впорскування обслуговувати іншу форму, поки раніше заповнені вироби продовжують затвердівати.
Стандартизуйте підготовку стрижня
Послідовна підготовка стрижня зменшує варіації до початку циклу формування.
Документовані процедури повинні охоплювати очищення, обробку, зберігання та завантаження.
Контроль фактичного рівня вакууму
Використання лише фіксованого часу вакуумування може не виявити витік. Моніторинг досягнутого рівня вакууму надає кращу інформацію про герметизацію форми та стан системи.
Доглядати за вентиляційними отворами та воротами
Заблоковані вентиляційні отвори та частково затверділі затвори збільшують опір заповненню. Регулярне очищення допомагає зберегти перевірений технологічний вікно.
Зменшення затримок при демонтажі
Довгомірні вироби повинні мати визначений метод видалення та відповідні опори. Неправильне поводження збільшує час циклу та ризик пошкодження виробу.
Контроль перерв у виробництві
Паста, що залишається всередині нагрітої системи впорскування під час тривалої зупинки, може змінити в'язкість або пригоріти.
Процедури перезапуску та вимкнення повинні визначати, як система очищується та повертається до стабільної роботи.
Посібник з оптимізація часу циклу лиття гуми під тиском охоплює питання затвердіння, обробки та проблем, пов'язаних з цвіллю.
Інформація, необхідна перед вибором машини
Виробники композитних ізоляторів повинні забезпечити:
- Креслення виробу
- Тип ізолятора
- Загальна довжина виробу
- Розміри та відстань між сараями
- Діаметр стрижня з скловолокна
- Розміри торцевих фітингів
- Силіконова гумова суміш
- Вага гумового корпусу
- Обсяг бігуна
- Необхідний об'єм пострілу
- Розміри прес-форми
- Розташування воріт
- Кількість порожнин форми
- Час вулканізації
- Цільовий вихід
- Застосовні вимоги до якості
- Поточна історія дефектів
- Інформація про існуючу цвіль
- Вимоги до автоматизації
- Доступні виробничі приміщення
Надання креслення форми та фактичних даних про склад дозволяє оцінити машину, форму та процес разом.
TASU постачає інтегровані розчини для лиття гуми під тиском охоплює конфігурацію обладнання, подачі сумішей, вакуумне керування, холодні канали, структуру прес-форм та автоматизацію виробництва.
Поширені запитання
Яка гума використовується для корпусів композитних ізоляторів?
Зазвичай використовується силіконова гума HTV. Точна формула повинна відповідати електричним, механічним, екологічним та ливарним вимогам продукту.
Чи може стандартна машина для лиття гуми під тиском виробляти композитні ізолятори?
Машина повинна мати відповідну продуктивність впорскування, простір для форми, контроль температури, можливості вакуумування та підтримку для довгої форми та серцевини з склопластику. Стандартне обладнання може вимагати конфігурації залежно від застосування.
Чому вакуум важливий при формуванні композитних ізоляторів?
Геометрія стрижня та зливу може затримувати повітря під час заповнення. Вакуум зменшує кількість повітря всередині закритої форми перед інжекцією.
Що спричиняє неповні силіконові гумові навіси?
Звичайні причини включають недостатній об'єм впорскування, обмежені затвори, заблоковані вентиляційні отвори, низький потік матеріалу або передчасне затвердіння.
Чому навколо стрижня з FRP з'являються бульбашки?
Можливі причини включають протікання цвілі, недостатнє пилососіння, накопичену вологу, забруднені поверхні або неправильне розташування вентиляційного отвору.
Чи може високий тиск впорскування вирішити проблему неповного заповнення?
Не саме по собі. Перед збільшенням тиску слід перевірити наявність обмежень у трубопроводі, поганої пластифікації, заблокованих вентиляційних отворів та передчасного затвердіння.
Як стрижень FRP утримується по центру?
У формі використовуються спеціальні позиціонуючі та опорні пристосування. Знос пристосувань, неправильні розміри стрижня або вигин стрижня можуть призвести до нерівномірної товщини корпусу.
Чи може холодний кінець зменшити втрати силікону?
Так. Правильно спроектований холодний лінив може утримувати матеріал всередині лінива незатверділим між циклами. Придатність залежить від компаунда та конструкції форми.
Чому багатоступенева швидкість впорскування корисна?
Різні секції форми створюють різний опір потоку. Поетапне регулювання швидкості допомагає заповнювати довгий корпус і тонкі зливи без надмірного стиснення повітря або руху серцевини.
Чи може один інжекційний блок обслуговувати кілька ізоляторних форм?
Так. Мобільна система впорскування може працювати з кількома станціями, якщо машина та виробнича послідовність розроблені для цієї конфігурації.
Що визначає час циклу композитного ізолятора?
Основні фактори включають підготовку допилювання, вакуумування, інжекцію, вулканізацію, відкриття форми, видалення продукту та очищення форми.
Яка інформація потрібна для отримання цінової пропозиції на машину?
Надайте креслення виробу та форми, тип компаунда, вагу порції, діаметр стрижня, розміри форми, час затвердіння, цільовий вихід та необхідну автоматизацію.
Висновок
Формування композитного ізолятора вимагає послідовної силіконової пластифікації, точного позиціонування серцевини, збалансованого потоку матеріалу, надійного видалення повітря та рівномірної вулканізації. Машина повинна підтримувати повну геометрію виробу, а не вибиратися лише за силою затискання або максимальним об'ємом впорскування.
TASU виробляє машини для лиття під тиском композитного ізолятора з гуми з програмованим керуванням виробництвом за допомогою впорскування, вакууму, температури та кількох станцій. Щоб оцінити ваші креслення ізолятора, силіконовий компаунд HTV, форму та вимоги до обсягу виробництва, зв'яжіться з ТАСУ.
