


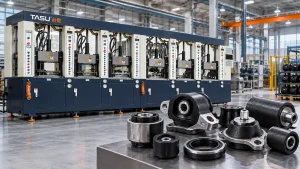
Гумометалеві склеєні деталі поєднують еластичність, герметичність або контроль вібрації гуми зі структурною міцністю металу. Типові продукти включають втулки підвіски, опори двигуна, вібраційні прокладки, склеєні ущільнення, гумові ролики, колеса з металевим сердечником та промислові демпфіруючі компоненти.
Виготовлення цих деталей вимагає більше, ніж просто заповнення форми гумою. Металеві вставки необхідно підготувати, розташувати та надійно закріпити, поки пластифікований компаунд обтікає їх. Зв'язувальні речовини, тиск впорскування, температура форми, умови затвердіння та видалення повітря впливають на кінцевий інтерфейс між гумою та металом.
Правильно налаштований машина для лиття гуми під тиском забезпечує контрольовану подачу, повторювану підготовку дози та програмовані профілі впорскування для виробів, що виготовляються методом лиття під тиском. Машина, форма, компаунд, металева вставка та процес склеювання все одно повинні оцінюватися як єдина виробнича система.
Що таке гумово-металеві склеєні деталі?
Деталі, що склеюються гумою з металом, – це литі компоненти, в яких вулканізована гума постійно прикріплена до сталевої, алюмінієвої або іншої сумісної металевої вставки.
Метал зазвичай забезпечує:
- Структурна підтримка
- Точки кріплення
- Передача навантаження
- Стабільність розмірів
- Зносостійкість
- Механічне з'єднання
Гумова секція може забезпечувати:
- Віброізоляція
- Поглинання ударів
- Гнучкий рух
- Зменшення шуму
- Герметизація
- Електрична ізоляція
- Захист поверхні
- Контрольоване стиснення
Під час формування гума затікає в простір навколо або між підготовленими вставками. Нагрівання та тиск вулканізують компаунд, а система склеювання створює адгезію на межі гума-метал.
Цей процес відрізняється від подальшого складання затверділого гумового компонента з металевою деталлю. Лиття під тиском формує та з'єднує гуму протягом того ж виробничого циклу.
Поширені гумово-металеві литі вироби
Втулки підвіски
Втулки підвіски зазвичай містять внутрішню та зовнішню металеві втулки, з'єднані литим гумовим шаром. Гума забезпечує контрольований рух, одночасно ізолюючи вібрацію та шум.
Проблеми виробництва включають:
- Збереження концентричності між металевими гільзами
- Запобігання руху вставки під час ін'єкції
- Заповнення вузьких кільцевих просторів
- Контроль товщини гуми
- Уникнення затримки повітря
- Досягнення рівномірного зчеплення по всій вставці
Конструкція кріплення та форми є критично важливою, оскільки невеликі зміни положення вставки можуть змінити товщину гуми та характеристики виробу.
Кріплення двигуна та обладнання
Гумові опори підтримують двигуни, мотори, насоси, компресори та промислове обладнання, одночасно зменшуючи передану вібрацію.
Ці продукти можуть містити:
- Різьбові шпильки
- Сталеві пластини
- Вбудовані гайки
- Внутрішні рукави
- Кілька склеєних вставок
- Товсті гумові секції
- Порожнечі або налаштовані геометричні елементи
Товсті секції та численні вставки створюють складні шляхи потоку. Може знадобитися вакуумна допомога та поетапне впорскування, щоб гума могла досягти віддалених ділянок без затримки повітря.
Антивібраційні прокладки
Клеєні антивібраційні прокладки зазвичай поєднують гумовий блок з однією або двома металевими пластинами. Отвори для болтів, шпильки або різьбові вставки з'єднують виріб з машинами або опорними конструкціями.
Надійне виробництво вимагає послідовного розміщення вставок та контрольованого обточення металевих країв.
Гумові втулки
Промислові втулки використовуються в машинах, транспортних засобах, сільськогосподарській техніці та вузлах підвіски. Деякі конструкції містять одну металеву втулку, тоді як інші розміщують гуму між концентричними внутрішньою та зовнішньою трубами.
Розподіл матеріалу повинен залишатися рівномірним по всій гільзі. Зміщена від центру пластина може створити нерівномірну жорсткість та передчасний вихід виробу з ладу.
Ущільнення, що клеяться
Ущільнювачі з клеєм поєднують гуму з металевою шайбою, кільцем, пластиною або армуючою конструкцією.
Метал підтримує компонент, а гума створює функціональну зону ущільнення. Критичні вимоги виробництва включають:
- Точна геометрія ущільнення
- Низький рівень спалаху
- Рівномірне гумове покриття
- Очищення металевих поверхонь
- Стабільна адгезія гуми до металу
- Контрольована товщина стиснення
Гумові ролики
Гумові ролики містять металевий вал або циліндричний сердечник, покритий литою гумою. Вони використовуються в конвеєрному, друкарському, вантажно-розвантажувальному та промисловому обладнанні.
Для довгомірних виробів можуть знадобитися спеціальні схеми розташування бігунів та затискні конструкції для рівномірного розподілу гуми вздовж серцевини.
Колеса з металевим сердечником
Промислові колеса та ролики можуть використовувати сталевий або алюмінієвий сердечник, скріплений із зовнішнім гумовим шаром. Зовнішній шар інтерфейсу повинен витримувати багаторазове навантаження, деформацію та обертання.
Путівник TASU машини для лиття гумових під тиском для твердих шин та промислових коліс пояснює додаткові вимоги до товстих гумових профілів та металевих осердь.
Компоненти з гумовим покриттям
Лиття під тиском також може покривати окремі ділянки металевого виробу гумою для захоплення, амортизації, герметизації або захисту.
Приклади включають:
- Кронштейни з гумовим покриттям
- Металеві ручки
- Тросові опорні деталі
- Захисні упори
- Ніжки для обладнання
- Кріплення з гумовим покриттям
- Посилені з'єднувачі
Маскування та конструкція форми повинні запобігати потраплянню гуми на металеві поверхні, які повинні залишатися відкритими.
Де використовуються гумово-металеві деталі
| Промисловість | Типові продукти | Основна функція |
|---|---|---|
| Автомобільна промисловість | Втулки, опори двигуна, деталі підвіски та ущільнення | Контроль вібрації, рух та герметизація |
| Промислове обладнання | Кріплення обладнання, ролики, упори та муфти | Поглинання ударів та зменшення шуму |
| Залізничні перевезення | Компоненти підвіски, відбійники та кріплення ізоляції | Передача навантаження та віброізоляція |
| Будівельне обладнання | Надміцні втулки, кріплення та захисні компоненти | Стійкість до ударів та вібрацій |
| Насоси та компресори | Кріплення, діафрагми та ущільнювальні деталі з клеєм | Зменшення вібрації та герметизація |
| Обладнання для опалення, вентиляції та кондиціонування повітря | Кріплення компресора та ізоляційні прокладки | Контроль шуму та вібрації |
| Сільськогосподарська техніка | Втулки, ролики та демпфіруючі деталі | Стійкість до ударів та гнучкість руху |
| Електрообладнання | Ізоляційні кріплення та захисно-склеєні деталі | Ізоляція та механічний захист |
Вимоги до продукції суттєво відрізняються залежно від галузі. Правильний компаунд, метал, клейова система та процес лиття повинні бути обрані відповідно до робочого навантаження, температури, хімічного впливу та середовища експлуатації.
Як працює процес лиття під тиском гуми в метал
1. Виробництво металевих вставок
Металеві вставки виготовляються відповідно до необхідних розмірів та допусків. Процеси можуть включати штампування, лиття, механічну обробку, формування або зварювання.
Вставку слід перевірити на наявність:
- Розміри
- Концентричність
- Поверхневі дефекти
- Задирки
- Забруднення нафтою
- Іржа
- Залишки зварювання
- Гострі краї
- Деформація
Зміна розмірів вставки може впливати на завантаження форми, товщину гуми та геометрію кінцевого виробу.
2. Підготовка поверхні
Металеві поверхні необхідно підготувати перед нанесенням сполучного агента. Олія, окислення, пил або інші забруднення можуть перешкодити надійній адгезії.
Методи підготовки різняться залежно від металу та системи склеювання. Вони можуть включати:
- Знежирення
- Прибирання
- Абразивоструминна обробка
- Хімічна обробка
- Сушіння
- Активація поверхні
Валідовану процедуру слід дотримуватися послідовно. Надмірне очищення, неповне висихання або забруднення після підготовки можуть знизити якість зчеплення.
3. Нанесення зв'язуючого агента
На металеві ділянки, які контактуватимуть з гумою, наноситься сумісна система склеювання.
Заявку можна заповнити:
- Обприскування
- Чищення зубів
- Занурення
- Роллінг
- Автоматизоване дозування
Товщина покриття та його ступінь покриття повинні залишатися однаковими. Надлишок матеріалу може призвести до накопичення, а неповне покриття може залишити незчеплені ділянки.
Підготовлені вставки повинні зберігатися в контрольованих умовах та використовуватися протягом валідованого періоду обробки.
4. Завантаження вставки
Оператори або роботи розміщують металеві вставки всередині форми.
У формі може використовуватися:
- Маркери розташування
- Магнітні тримачі
- Механічні затискачі
- Пружинні світильники
- Фігурні кишені
- Різьбові опори
- Змінні гнізда для вставок
Кожна вставка повинна залишатися в правильному положенні під час закриття форми, вакуумування та інжекції.
5. Закриття та видалення цвілі з пилососом
Після завантаження вставки форма закривається та встановлює необхідний стан затискання.
Потім вакуум може видалити повітря з порожнини. Вироби з гуми та металу часто мають вузькі простори навколо вставок, де може затримуватися витіснене повітря.
Посібник з вакуумні машини для формування гуми пояснює, як герметизація форми, час вакуумування та рівень вакууму впливають на заповнення порожнини.
6. Ін'єкція гуми
Підготовлений компаунд впорскується через сопло, жолоб та затвор у порожнину форми.
Профіль ін'єкції повинен заповнювати виріб без:
- Переміщення вставки
- Змивання сполучного агента
- Складання тонких металевих секцій
- Затримка повітря за вставкою
- Створення слабкості лінії зварювання
- Надмірне утворення спалаху
Багатоступенева швидкість впорскування часто є корисною. Машина може знижувати швидкість, коли матеріал наближається до чутливих вставок або зон кінця заповнення.
7. Вулканізація та утворення зв'язків
Нагрівання та тиск вулканізують гуму всередині форми. Система зв'язування реагує за валідованих умов формування та з'єднує затверділу гуму з підготовленою металевою поверхнею.
Час і температура повинні бути достатніми як для затвердіння гуми, так і для утворення зв'язку. Недостатнє затвердіння може послабити гуму або міжфазний шар, тоді як непотрібне надмірне затвердіння знижує ефективність виробництва та може вплинути на властивості продукту.
8. Відкриття форми та видалення деталей
Після вулканізації форма відкривається, і склеєний компонент видаляється.
Під час демонтажу не слід застосовувати надмірні зусилля до:
- Тонкі гумові краї
- З'єднані інтерфейси
- Металеві шпильки
- Гнучкі секції
- Ущільнювальні губи
Роботизоване видалення може покращити узгодженість, коли форма продукту та структура форми забезпечують надійне захоплення.
9. Інспекція та випробування
Готові деталі перевіряються на розміри, зовнішній вигляд, покриття з'єднанням та характеристики, характерні для конкретного виробу.
Вимоги до випробувань залежать від застосування та специфікації замовника.
Чому лиття під тиском використовується для виготовлення гумово-металевих деталей
Контрольований розподіл матеріалів
Тиск впорскування переміщує пластифіковану гуму через вузькі простори та навколо складних вставок. Правильна конструкція бігунків та затворів може забезпечити більш рівномірне заповнення, ніж ручне розміщення кількох гумових преформ.
Підготовка до повторюваного пострілу
Автоматична подача, пластифікація та дозування допомагають підтримувати стабільні умови компаунда між циклами.
Стабільна вага подрібнення важлива для виробів з контрольованою товщиною гуми або кількома порожнинами.
Підтримка складної геометрії вставок
Лиття під тиском може формувати гуму навколо втулок, шпильок, пластин, шайб та інших вбудованих конструкцій.
Складна геометрія все ще вимагає відповідних шляхів потоку та надійних кріплень вставок.
Багатопорожнинне виробництво
Невеликі склеєні ущільнення, втулки та монтажні деталі можна виготовляти у формах з кількома порожнинами. Збалансовані напрямні та повторюване розміщення вставок є важливими для забезпечення узгодженості між порожнинами.
Потенціал автоматизації
Завантаження вставок, нанесення сполучного агента, формування, вилучення з форми та перевірка можуть бути частково або повністю автоматизовані.
Відповідний рівень автоматизації залежить від:
- Вставити геометрію
- Розмір продукту
- Час циклу
- Кількість порожнин
- Обсяг виробництва
- Обов'язкова орієнтація
- Процес нанесення зв'язуючого агента
- Вимоги до інспекції
Зменшення залежності від ручного попереднього формування
Лиття під тиском автоматично дозує та подає компаунд. Це може зменшити варіації, спричинені ручним зважуванням та позиціонуванням преформ.
Вимоги до машин для лиття гуми в метал
Стабільний тиск впорскування
Машина повинна забезпечувати достатній тиск для переміщення гуми навколо вставок та у вузькі порожнини.
Тиск має залишатися контрольованим, а не просто високим. Надмірний тиск може змістити вставки, збільшити спалах або виштовхнути гуму в небажані ділянки.
Швидкість багатоступеневого впорскування
Програмовані ступені швидкості дозволяють процесу реагувати на різні ділянки порожнини.
Типовий профіль може використовувати:
- Контрольована швидкість через сопло та жолоб
- Швидше заповнення основної гумової секції
- Знижена швидкість навколо чутливих пластин
- Повільніше остаточне наповнення для виходу повітря
Фактичні етапи повинні відповідати короткостроковим випробуванням та спостережуваному потоку матеріалу.
Більше інформації доступно в Керівництво з тиску та швидкості лиття гуми під тиском.
Точний вимір експозиції
Недостатня кількість матеріалу може призвести до оголення металевих частин або неповних гумових секцій. Надлишок матеріалу збільшує ризик спалаху та забруднення цвіллю.
Обсяг пострілу повинен враховувати:
- Обсяг гумової продукції
- Обсяг бігуна
- Кількість порожнин
- Процесна подушка
- Щільність сполуки
Надійне затискання
Тиск впорскування діє по всій площі проекції відлитої деталі та системи катків. Сила затискання повинна утримувати форму закритою протягом усього заповнення та вулканізації.
Неправильне закриття форми може призвести до появи опуклості вздовж краю виробу або навколо металевої вставки.
Стабільна пластифікація
Зміни стану компаунду впливають на плинність, тиск та контакт сполучного агента.
Контрольована подача та рух матеріалу за принципом FIFO допомагають підтримувати більш передбачуваний час перебування. система подачі гумових ливарних машин пояснює, як подача та пластифікація впливають на стабільність пострілу.
Рівномірна температура форми
Різниця температур може призвести до нерівномірного заповнення, затвердіння та розвитку зв'язку.
Система нагріву повинна підтримувати стабільну температуру навколо всіх порожнин та вставок. Великі металеві деталі можуть поглинати тепло та тимчасово змінювати місцеві умови форми, особливо після початку або відновлення виробництва.
Контроль вакууму та вихлопу
Металеві вставки розділяють порожнину та створюють додаткові місця для утримання повітря. Вакуумна здатність та правильно розташовані вентиляційні отвори допомагають видалити повітря, перш ніж воно потрапить у гуму, що просувається.
Відповідний доступ до цвілі
Завантаження вставок вимагає достатнього доступу для оператора або робота, щоб безпечно та точно розташувати металеві компоненти.
Конструкцію машини слід вибирати відповідно до:
- Напрямок завантаження вставки
- Напрямок відкриття форми
- Шлях видалення продукту
- Вставити вагу
- Доступ роботів
- Макет заводу
Моніторинг процесів
Запис тиску впорскування, часу заповнення, температури форми та часу затвердіння може допомогти виявити поступові зміни.
Зміни кривої тиску можуть свідчити про:
- Проблеми з позицією вставки
- Обмеження воріт
- Зміна в'язкості суміші
- Заблоковані вентиляційні отвори
- Зміни об'єму ін'єкцій
- Передчасне затвердіння
Вертикальні та горизонтальні машини для лиття під тиском
| Розгляд | Вертикальна конфігурація | Горизонтальна конфігурація |
|---|---|---|
| Розміщення вставки | Зручний доступ до форми, що звернена вгору | Залежить від форми та напрямку завантаження |
| Стабільність вставки | Гравітація може допомогти утримувати деякі вставки | Можуть знадобитися кріплення для запобігання руху |
| Доступ до автоматизації | Підходить для поворотних столів та роботів із завантаженням вставок | Підходить для поточної автоматизації та конвеєрів |
| Видалення продукту | Часто видаляється вгору | Зазвичай видаляється горизонтально або вниз |
| Структура цвілі | Корисно для багатьох застосувань лиття під тиском | Підходить для специфічних довгих, великих або автоматизованих виробів |
| Макет заводу | Менша площа підлоги в деяких конфігураціях | Легша інтеграція з лінійними виробничими лініями в деяких випадках |
Орієнтацію машини не слід вибирати лише за назвою виробу. Геометрія вставки, структура форми, автоматизація та напрямок вилучення з форми є важливішими.
ТАСУ також постачає горизонтальні машини для лиття гумових виробів під тиском для гумотехнічних виробів та автоматизованих виробничих конфігурацій.
Міркування щодо проектування прес-форм
Вставити розташування та збереження
Форма повинна утримувати кожну вставку в повторюваному положенні.
Кріплення повинні запобігати руху, не пошкоджуючи металеву поверхню та не перешкоджаючи потоку гуми.
Критичні питання включають:
- Чи може вставка зміститися під час закриття форми?
- Чи може тиск упорскування обертати або піднімати його?
- Чи фізично можливе неправильне завантаження?
- Чи може оператор підтвердити орієнтацію?
- Чи можна видалити вставку після формування?
- Чи можна замінити кріплення у разі зносу?
Положення воріт
Розташування затвора визначає, як гума підходить до металевої вставки.
Неправильне розташування воріт може призвести до:
- Рух вставки
- Нерівномірна товщина гуми
- Витіснення сполучного агента
- Захоплення повітря
- Видимі лінії потоку
- Слабкі ділянки зварних швів
- Надмірна втрата тиску
Затвор не повинен спрямовувати неконтрольований високошвидкісний потік на тонку вставку або покриту поверхню.
Баланс бігуна
Багатопорожнинним формам потрібні збалансовані шляхи потоку, щоб кожна порожнина отримувала однаковий об'єм матеріалу та тиск.
Різниця між порожнинами може бути викликана:
- Різна довжина бігунів
- Неоднакові розміри воріт
- Різниця температур
- Варіація положення вставки
- Заблоковані вентиляційні отвори
- Нерівномірне накопичення сполучного агента
Положення вентиляційного отвору
Повітря зазвичай затримується за вставками або там, де два фронти потоку гуми знову з'єднуються.
Вентиляційні отвори слід розглядати поблизу:
- Зони кінця заповнення
- Вставка країв
- Глибокі кишені
- Глухі секції
- З'єднання фронту потоку
- Тонкі гумові секції
У "The напрямна для вентиляції гумової форми охоплює розташування вентиляційних отворів, симптоми утворення повітряних пасток та вимоги до технічного обслуговування.
Теплове розширення металу
Металеві вставки нагріваються всередині форми та можуть розширюватися під час затвердіння. Розробники інструментів повинні враховувати розміри вставок, посадку у форму та умови видалення за робочої температури.
Розпродаж скріплювальних агентів
Поверхні для розміщення форм повинні уникати зайвого шкрябання підготовлених зон склеювання під час завантаження.
Накопичений сполучний агент також може забруднити пристосування та змінити положення вставки. Доступ для очищення має бути включений у конструкцію форми.
Зняття форми
З'єднаний інтерфейс може піддаватися навантаженню під час видалення продукту. Ежектори та точки захоплення повинні прикладати зусилля до конструктивно придатних ділянок.
Вимоги до підготовки гуми та металу
Вибір гумової суміші
Склад вибирається відповідно до потреб:
- Твердість
- Еластичність
- Стійкість до температур
- Оліостійкість
- Хімічна стійкість
- Стійкість до погодних умов
- Поведінка стиснення
- Продуктивність на витривалість
- Сумісність склеювання
До поширених сімейств каучуків належать EPDM, NBR, натуральний каучук, CR, HNBR та FKM. Повна формула, а не лише сімейство каучуків, впливає на поведінку ін'єкцій та адгезію.
Вибір металу
Часто використовувані вставки включають вуглецеву сталь, нержавіючу сталь та алюміній. Стан поверхні та підготовка до склеювання відрізняються залежно від типу металу.
Метал повинен бути сумісний з:
- Сервісне середовище
- Механічне навантаження
- Процес обробки поверхні
- Система склеювання
- Температура цвілі
- Необхідна стійкість до корозії
Вставка для зберігання
Підготовлені вставки слід захищати від пилу, олії, вологи та зайвого використання.
Контроль зберігання може включати:
- Криті контейнери
- Визначений термін придатності
- Ідентифікація партії
- Межі температури та вологості
- Використання за принципом «перший прийшов — перший вийшов»
- Рукавички для ручного завантаження
Поширені дефекти лиття гуми з металом
| Дефект | Можливі причини | Рекомендовані перевірки |
|---|---|---|
| Гума відділяється від металу | Забруднення, невідповідний адгезив або неправильне затвердіння | Огляд очищення, покриття та вулканізації |
| Часткове склеювання | Неповне покриття або потрапляння повітря | Перевірте покриття склеюванням, вентиляційні отвори та вакуум |
| Рух вставки | Надмірна швидкість заповнення або слабке кріплення | Зменште локальну швидкість та покращте утримання |
| Відкрита металева ділянка | Невеликий влуч, повітряна пробка або неправильне положення вставки | Перевірте об'єм пострілу, вентиляцію та завантаження |
| Вставка навколо блимаючого матеріалу | Надмірний тиск, зношене кріплення або погане прилягання форми | Перевірте тиск, компоненти розташування та поверхні форми |
| Варіація товщини гуми | Зміщена пластина або нестабільне навантаження | Перевірте знос пристосування та розміри вставки |
| Слід опіку за вставкою | Стиснене повітря або заблокований вентиляційний отвір | Очистіть вентиляційні отвори та оптимізуйте кінцеву швидкість наповнення |
| Нарощування зв'язуючого агента | Надмірне покриття або поганий контроль нанесення | Перевірте товщину покриття та очищення форми |
| Пухирі або бульбашки | Волога, затриманий газ або невідповідне затвердіння | Перевірте сушку вставки, компаунд та вакуум |
| Деформація вставки | Надмірний тиск або недостатня підтримка режучої пластини | Перегляд профілю ін'єкції та конструкції кріплення |
| Розрив гуми під час демонтажу з форми | Недостатнє затвердіння або невідповідне викидання | Перевірте умови затвердіння та спосіб видалення |
| Варіації від порожнини до порожнини | Дисбаланс бігунка, варіація вставки або нерівномірна температура | Порівняйте кожну порожнину та умову процесу |
Видиме розділення — не єдина можлива проблема склеювання. Під поверхнею може бути слабка адгезія, тому функціональні випробування повинні проводитися відповідно до специфікації продукту.
Контроль якості металевих деталей, з'єднаних гумою
Вхідний огляд металу
Перевірте металеві компоненти перед підготовкою та формуванням.
Корисні перевірки включають:
- Критичні виміри
- Стан поверхні
- Концентричність
- Плоскість
- Якість нитки
- Стан зварного шва
- Стан покриття або гальванічного покриття
- Чистота деталей
Контроль процесу склеювання
Виробничі записи повинні містити:
- Очищення партії
- Процес обробки поверхні
- Партія зв'язуючого агента
- Час застосування
- Умови сушіння
- Вставити термін зберігання
- Оператор або автоматизована лінія
- Номер форми та порожнини
Перевірка готової продукції
Звичайні перевірки включають:
- Загальні розміри
- Товщина гуми
- Позиція вставки
- Концентричність
- Спалах
- Поверхневі дефекти
- Відкритий метал
- Порожнечі
- Покриття облігацій
- Вага продукту
- Твердість
Випробування міцності зчеплення
Застосовуваний метод випробування залежить від конструкції виробу та вимог замовника.
Можливі оцінки включають:
- Тестування на розтягування
- Тестування на відшаровування
- Випробування на зсув
- Випробування крутного моменту
- Деструктивне секціонування
- Випробування на втому
- Випробування на стиснення
- Випробування на навантаження-прогин
Випробувальні значення повинні базуватися на затвердженій специфікації продукту, а не на загальній цільовій позначці, що застосовується до кожного склеєного компонента.
Огляд даних процесу
Корисні записи про формування включають:
- Тиск впорскування
- Час впорскування
- Фактична швидкість наповнення
- Обсяг пострілу
- Час пластифікації
- Температура цвілі
- Рівень вакууму
- Час затвердіння
- Вага продукту
- Причина відхилення
Пов'язування результатів оцінки якості з даними машини допомагає відрізнити проблему лиття від проблеми з підготовкою вставки або сполучним агентом.
Системи холодного ліття для склеєних деталей
Звичайний матеріал для бігунків твердне разом з відлитим виробом і його необхідно видаляти після кожного циклу.
Технологія холодного лиття утримує компаунд всередині литва нижче стану вулканізації. Це може зменшити відходи від затверділого литва, особливо коли:
- Вартість складних матеріалів висока
- Вага бігуна має значення
- Обсяг виробництва великий
- Форма містить кілька порожнин
- Видалення бігунів вимагає додаткової праці
Системи холодного канави вимагають точного контролю температури та відповідної ізоляції між канавичним каналом та нагрітою формою.
Економічна оцінка повинна порівнювати зекономлений матеріал з вартістю інструментів, обслуговуванням та складністю процесу.
Варіанти автоматизації
Автоматичне завантаження вставок
Роботи можуть вибирати, орієнтувати та розміщувати металеві вставки у формі. Повторювана геометрія вставок та надійна подача необхідні для стабільної автоматизації.
Виявлення присутності та положення
Датчики або системи зору можуть підтвердити наявність та правильність розташування вставок перед закриттям форми.
Це допомагає запобігти:
- Порожні порожнини
- Подвійно завантажені вставки
- Неправильна орієнтація
- Пошкодження від цвілі
- Нескріплені вироби
Автоматизоване нанесення склеювального агента
Контрольоване розпилення або дозування може покращити консистенцію покриття та зменшити ручне переміщення. Система все ще повинна керувати очищенням, сушінням та надмірним розпиленням.
Автоматичне розформування
Роботи можуть знімати готові деталі та розміщувати їх на охолоджувальних пристроях, конвеєрах або інспекційних станціях.
Захоплювачі повинні уникати безпосереднього натягування на чутливий склеєний інтерфейс.
Внутрішньопоточний контроль
Виробничі лінії можуть об'єднувати:
- Огляд зору
- Зважування продукту
- Перевірка наявності вставки
- Вимірювання розмірів
- Виявлення металу
- Маркування
- Системи відстеження
Автоматизація повинна відповідати визначеній виробничій потребі, а не додавати зайвої складності.
Інформація, необхідна для налаштування машини
Виробники повинні надати таку інформацію перед вибором обладнання:
- Креслення готового виробу
- 3D-дані про продукт, якщо вони доступні
- Тип гумової суміші
- Твердість гуми
- Вага деталі
- Загальний об'єм пострілу
- Креслення металевої вставки
- Тип металу
- Вставити вагу
- Кількість вставок на виріб
- Кількість порожнин форми
- Розміри прес-форми
- Проектована площа формування
- Процес нанесення зв'язуючого агента
- Час вулканізації
- Необхідний обсяг виробництва
- Поточні дефекти лиття
- Метод завантаження вставок
- Метод демонтажу
- Вимоги до автоматизації
- Стандарти якості та тестування
Для оцінки процесу також можуть знадобитися фактичні вставки, зразки гуми та існуючі форми.
ТАСУ розчини для лиття гуми під тиском поєднувати обладнання, подачу, впорскування, вакуум, проектування холоднокатаних ливарних систем та розробку процесів прес-форм для промислових гумотехнічних виробів.
Поширені запитання
Чи може машина для лиття гуми під тиском формувати гуму безпосередньо на метал?
Так. Підготовлені металеві вставки розміщуються всередину форми перед тим, як гуму впорскують та вулканізують навколо них.
Які вироби можна виготовити за допомогою лиття під тиском гуми в метал?
До поширених продуктів належать втулки, опори двигуна, вібраційні прокладки, клеєні ущільнення, ролики, муфти, опори обладнання та колеса з металевим сердечником.
Чому гума відділяється від металевої вставки?
Звичайні причини включають олію або окислення на металі, неправильну підготовку поверхні, неповне покриття сполучною речовиною, забруднення після нанесення покриття та неправильні умови вулканізації.
Чи може тиск упорскування змістити металеву вставку?
Так. Висока швидкість потоку або недостатня опора кріплення можуть змістити, повернути або деформувати вставку під час заповнення.
Чи потрібен вакуум для лиття гуми в метал?
Не кожен виріб потребує вакууму. Деталі зі складними вставками, глибокими порожнинами або замкнутими шляхами потоку, ймовірно, краще підійдуть для видалення повітря за допомогою вакууму.
Які гумові суміші можуть зв'язуватися з металом?
Можна використовувати EPDM, NBR, натуральний каучук, CR, HNBR, FKM та інші сполуки. Сумісність залежить від повної рецептури гуми, підготовки металу та системи склеювання.
Чи слід наносити сполучний агент вручну чи автоматично?
Обидва методи можливі. Правильний вибір залежить від геометрії пластини, вимог до покриття, обсягу виробництва та цільових показників консистенції.
Як можна зменшити варіації зчеплення між порожнинами?
Перевірте балансування ріжучого ролика, температуру форми, вентиляцію, розміри вставки, консистенцію покриття та положення вставки в кожній порожнині.
Чи можна використовувати існуючі прес-форми на ливарній машині?
Деякі форми можна адаптувати, тоді як інші вимагають змін у напрямних, затворах, вентиляційних отворах або конструкціях для утримання вставок. Форму слід оцінити перед вибором машини.
Яка орієнтація верстата найкраща для металевих вставок?
Вертикальні машини часто спрощують ручне розміщення вставок, тоді як горизонтальні машини можуть ефективно інтегруватися зі спеціальними автоматизованими лініями. Вибір має визначатися конструкцією форми та напрямком завантаження.
Чи можна використовувати холодні канати для гумово-металевих виробів?
Так, коли компаунд і конструкція форми підходять. Холодні ливарні стани можуть зменшити кількість відходів від затверділих ливарних станів у великосерійному виробництві.
Яка інформація потрібна для котирування машини?
Надайте креслення виробу та вставки, тип гуми, вагу деталі, кількість порожнин, розмір форми, час затвердіння, цільовий показник виробництва та необхідний рівень автоматизації.
Висновок
Лиття гуми в метал під тиском поєднує підготовку компаунду, обробку металу, позиціонування вставки, заповнення форми, вулканізацію та формування з'єднання в одній контрольованій виробничій системі. Надійність деталей залежить від чистих металевих поверхонь, рівномірного нанесення сполучного агента, надійного кріплення вставки, збалансованого потоку гуми та стабільних умов затвердіння.
TASU виробляє повністю автоматичні машини для лиття гуми під тиском для втулок, вібраційних опор, ущільнень, промислових роликів та інших гумометалевих виробів. Щоб оцінити ваші вставки, структуру форми, компаунд та виробничі вимоги, зв'яжіться з ТАСУ.
