


Ущільнення та прокладки повинні запобігати руху рідин, газів, пилу або забруднюючих речовин між з'єднаними компонентами. Невеликі відхилення в розмірах, розподілі матеріалу, стані поверхні або затвердінні можуть, таким чином, вплинути на роботу всієї збірки.
Лиття гуми під тиском забезпечує контрольовану підготовку матеріалу, точне дозування порцій та повторюване заповнення порожнин. Ці можливості роблять процес придатним для виробництва ущільнювальних кілець, масляних сальників, клейових ущільнень, компонентів клапанів, діафрагм та промислових прокладок на замовлення у виробництві середніх та великих обсягів.
Однак вибір машини для виготовлення гумових ущільнювачів передбачає більше, ніж просто поєднання сили затискання та продуктивності. Властивості компаунду, геометрія ущільнень, конструкція форми, кількість порожнин, вентиляція, вимоги до затвердіння та цілі автоматизації повинні оцінюватися як єдина виробнича система.
ТАСУ розвивається машини для лиття гуми під тиском для ущільнень, прокладок та інших прецизійних гумових компонентів.
Чому лиття під тиском гуми використовується для ущільнень та прокладок
Герметизуючі вироби часто поєднують тонкі краї, вузькі канали потоку та критичні контактні поверхні. Гума повинна повністю заповнювати ці елементи, не затримуючи повітря, не створюючи надмірного спалаху та не пошкоджуючи геометрію ущільнення.
Лиття під тиском пропонує кілька переваг для цього типу виробництва:
- Контрольоване комбікормування та пластифікація
- Повторювана вага пострілу
- Постійне заповнення порожнини
- Програмований тиск і швидкість впорскування
- Стабільний контроль температури форми
- Зменшення ручного розміщення матеріалу
- Підтримка багатопорожнинних форм
- Інтеграція з вакуумними та холодними канальними системами
- Автоматичне відкриття форми та видалення деталей
- Моніторинг виробничих даних
Цей процес особливо цінний, коли виробнику потрібно виробляти велику кількість однакових деталей, зберігаючи при цьому однакові розміри та властивості матеріалів.
Лиття під тиском не є автоматично найкращим вибором для кожного герметизуючого виробу. Дуже великі, прості або малооб'ємні прокладки можуть залишатися більш економічними для виробництва за допомогою компресійного або трансферного лиття. Вибір обладнання повинен базуватися на геометрії, обсягу виробництва та загальній вартості виробництва.
Гумові ущільнювальні вироби, виготовлені методом лиття під тиском
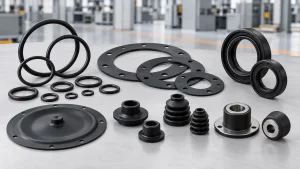
Машина для лиття під тиском гуми може виготовляти багато типів ущільнювальних компонентів.
Ущільнювальні кільця
Ущільнювальні кільця використовуються в гідравлічних системах, пневматичному обладнанні, автомобільних вузлах, насосах, клапанах та промисловому обладнанні.
Хоча їхня геометрія здається простою, якість виробництва залежить від:
- Узгодженість поперечного перерізу
- Контрольований спалах лінії проділу
- Рівномірне затвердіння
- Стабільна твердість
- Точні внутрішні та зовнішні діаметри
- Стан чистої поверхні
Для збільшення продуктивності зазвичай використовуються багатопорожнинні форми. Збалансовані жолоби та стабільна температура порожнини є важливими для досягнення однакової якості в кожній порожнині.
Плоскі та профільовані прокладки
Литі прокладки створюють ущільнення між нерухомими поверхнями. Вони можуть включати ребра, пази, отвори для болтів або елементи контролю стиснення.
Лиття під тиском корисне, коли прокладка має тривимірну форму, яку неможливо економічно вирізати з листового матеріалу.
Масляні сальники
Масляні сальники можуть поєднувати гнучку ущільнювальну кромку з металевою армуючою вставкою. Процес лиття повинен точно формувати кромку, зберігаючи надійне зчеплення між гумою та металом.
Позиціонування вставки, швидкість впорскування та вентиляція форми є особливо важливими для цього застосування.
Ущільнення, що клеяться
Ущільнення, що клеяться, поєднують гуму з металевою шайбою, кільцем, пластиною або іншим жорстким компонентом. Гума створює герметизуючу поверхню, а вставка забезпечує механічну опору.
Для цих виробів часто розглядаються вертикальні машини для лиття гуми в тиск, оскільки оператори або роботи можуть розміщувати вставки безпосередньо у відкриту горизонтальну поверхню форми.
Діафрагми
Гумові діафрагми контролюють тиск або рух рідини в насосах, клапанах, регуляторах та приводах.
Ці продукти можуть включати:
- Тонкі гнучкі мембрани
- Посилені краї
- Металеві вставки
- Армування тканиною
- Різна товщина стінок
- Складні ущільнювальні профілі
Баланс потоку та розподіл матеріалу необхідно ретельно контролювати, щоб запобігти утворенню тонких ділянок, повітряних пасток та деформації.
Ущільнення клапанів та прецизійні ущільнювальні елементи
Компоненти невеликих клапанів часто потребують детального лиття, низького вибуху та однакових розмірів. Точне дозування порцій та стабільна пластифікація стають дедалі важливішими зі зменшенням ваги виробу.
Пилозахисні чохли та захисні чохли
Гнучкі чохли захищають з'єднання, вали та механічні вузли від бруду, вологи та стирання. Їхні сильфони, піднутрення та різна товщина стінок вимагають узгодженого проектування прес-форм та їх демонтажу.
Поширені гумові матеріали для ущільнень та прокладок
Компаунд необхідно вибирати відповідно до умов експлуатації, а не лише до процесу формування.
| Гумовий матеріал | Типові характеристики | Поширені застосування герметизації |
|---|---|---|
| EPDM | Стійкість до погодних умов, озону, води та старіння | Зовнішні ущільнювачі, прокладки для водопровідних систем та ущільнювачі для побутової техніки |
| NBR | Стійкість до олії та палива | Масляні сальники, гідравлічні ущільнення та промислові прокладки |
| ФКМ | Термостійкість та хімічна стійкість | Високопродуктивні ущільнення для складних умов експлуатації |
| Силіконова гума | Температурна стабільність та гнучкість | Електричні, харчово-контактні та спеціалізовані герметичні деталі |
| CR | Збалансована стійкість до погодних умов, олії та стирання | Промислові прокладки та захисні компоненти |
| Натуральний каучук | Еластичність та механічна міцність | Загальнопромислові ущільнення та вироби, пов'язані з вібрацією |
| ХНБР | Стійкість до нагрівання, олії та механічних пошкоджень | Автомобільні та промислові системи герметизації |
Точний склад гумової суміші впливає на в'язкість, стійкість до обгорання, час затвердіння та поведінку під час вилучення з форми. Тому налаштування машини слід встановлювати з урахуванням даних про виробничу гумову суміш, а не лише загального сімейства гум.
Як працює лиття під тиском гумових ущільнювачів
Виробництво зазвичай відбувається в такій послідовності:
- Підготовлена гумова суміш надходить у систему подачі.
- Пластифікуючий шнек розм'якшує та гомогенізує суміш.
- Машина дозує необхідний об'єм порції.
- Вставки завантажуються, коли виріб містить метал або арматуру.
- Форма закривається та досягає запрограмованого стану затискання.
- Вакуум видаляє повітря, коли форма використовує вакуумну допомогу.
- Гума впорскується через сопло, жолоб та затвори.
- Тиск і тепло розподіляють компаунд по всіх порожнинах.
- Гума вулканізується всередині нагрітої форми.
- Форма відкривається після етапу затвердіння.
- Деталі видаляються вручну або автоматично.
- Машина готується до наступного циклу.
Стабільне виробництво залежить від повторюваності протягом усієї послідовності. Варіації в подаванні, підготовці дози, температурі форми або часі затвердіння можуть змінити кінцеві розміри та характеристики ущільнення.
У "The повний процес лиття гуми під тиском пояснює взаємозв'язок між підготовкою матеріалу, інжекцією, вулканізацією та розформуванням.
Вимоги до машин для виробництва ущільнень та прокладок
Точний вимір експозиції
Занадто мала кількість матеріалу може призвести до коротких проколів або неповної герметизації. Надмірна кількість матеріалу збільшує спалах і може ускладнити виймання з форми.
Контроль об'єму впорскування стає особливо важливим для легких деталей та багатопорожнинних форм.
Стабільна пластифікація
Перед ін'єкцією суміш повинна досягти однорідного стану. Коливання температури, в'язкості або розподілу матеріалу можуть впливати на тиск заповнення та вагу продукту.
Система впорскування FIFO допомагає підтримувати передбачувану послідовність матеріалів та зменшує непотрібні коливання часу перебування. Посібник TASU з система подачі гумових ливарних машин надає більше інформації про цей процес.
Програмований тиск і швидкість
Герметичні вироби часто потребують поетапного профілю ін'єкцій.
Машина може використовувати:
- Контрольована швидкість завдяки бігуну
- Швидше заповнення основної порожнини
- Знижена швидкість поблизу ущільнювальних кромок
- Повільніше остаточне наповнення, щоб випустити повітря
Тиск має бути достатньо високим, щоб заповнити всі порожнини, але надмірний тиск може призвести до утворення спалахів на лінії розриву або поверхні ущільнення.
Рівномірна температура форми
Різниця температур між порожнинами може змінювати потік матеріалу та швидкість затвердіння. Добре контрольована система нагрівання повинна підтримувати стабільні умови на плитах форми.
Рівномірність температури особливо важлива для багатопорожнинних форм для ущільнювальних кілець та прокладок.
Відповідна сила затиску
Внутрішній тиск у формі діє по всій площі проекції порожнин та системи роликів. Недостатнє зусилля притискання може призвести до відокремлення форми, що призведе до утворення обриву.
Вибір машини повинен враховувати:
- Прогнозована площа продукту
- Кількість порожнин
- Зона для бігунів
- Тиск впорскування
- Розміри прес-форми
- Необхідний запас міцності
Вибір найбільшого доступного затискного вузла не завжди економічно вигідний. Верстат повинен відповідати фактичним вимогам форми та процесу.
Вакуумна здатність
Повітря, що потрапило в тонку герметизуючу ділянку, може призвести до утворення пустот, прогоряння або неповного заповнення. Вакуумне формування видаляє повітря перед інжекцією та може покращити консистенцію заповнення у складних формах.
Продуктивність вакуумування залежить не лише від продуктивності насоса, а й від герметизації форми, вакуумних каналів та часу циклу.
Для отримання додаткової інформації див. посібник з вакуумні машини для формування гуми.
Багатопорожнинне виробництво
Багатопорожнинна оснастка збільшує продуктивність, але ставить більші вимоги до балансу бігуна, рівномірності температури та повторюваності влучань.
Кожна порожнина повинна отримувати подібне:
- Обсяг матеріалу
- Тиск наповнення
- Відстань потоку
- Вплив температури
- Умови вентиляції
- Час затвердіння
Збільшення тиску впорскування не може надійно виправити погано збалансовану систему литників.
Сумісність автоматизації
Автоматичне виробництво може включати:
- Завантаження вставки
- Застосування для зняття форми
- Видалення деталі
- Розділення бігунів
- Колекція продуктів
- Візуальний огляд
- Перевірка ваги
- Запис виробничих даних
Автоматизацію слід планувати з урахуванням фактичної геометрії деталі та її особливостей під час демонтажу. Тонкі ущільнювальні кромки та гнучкі вироби можуть вимагати спеціально розроблених захватів або пристосувань для демонтажу.
Проектування прес-форм для гумових ущільнень та прокладок
Положення воріт
Затвор повинен забезпечувати збалансоване заповнення порожнини без пошкодження функціональної герметизуючої поверхні.
Важливі міркування включають:
- Довжина потоку
- Зміни товщини стінки
- Розташування лінії зварювання
- Рух повітря
- Видалення воріт
- Зовнішній вигляд продукту
- Вимоги до поверхні ущільнення
Розташування затвора занадто близько до тонкого краю може спотворити елемент. Неправильне розташування також може спрямувати повітря до закритої частини порожнини.
Баланс бігуна
Збалансовані направляючі допомагають кожній порожнині заповнитися за однакових умов. Різниця в довжині або поперечному перерізі направляючих може призвести до варіацій між порожнинами.
Технологія холодного лиття може зменшити кількість відходів від затверділих литьевих систем у великосерійному виробництві. Вона вимагає точного контролю температури, щоб підтримувати компаунд всередині лиття нижче стану вулканізації.
Видалення цвілі
Повітря повинно виходити з порожнини, коли гума вселяється. Вентиляційні отвори зазвичай розташовуються поблизу:
- Зони кінця заповнення
- Тонкі герметизаційні краї
- Глибокі канавки
- З'єднання фронту потоку
- Вставити межі
- Віддалені порожнини
Заблоковані або недостатньо великі вентиляційні отвори можуть призвести до коротких пострілів та слідів від опіків. Занадто великі вентиляційні отвори можуть призвести до витікання гуми та створення надмірного спалаху.
У "The напрямна для вентиляції гумової форми пояснює розташування вентиляційних отворів, їх обслуговування та діагностику повітряних заслінок.
Положення лінії проділу
Осколки, розташовані на функціональній поверхні ущільнення, можуть вплинути на складання або характеристики витоку. Тому лінію роз'єднання слід розташовувати подалі від критичних зон контакту, коли це дозволяє геометрія.
Потім необхідно контролювати посадку форми, стабільність затискання та тиск процесу, щоб обмежити утворення осколів.
Деформаційна конструкція
М’яка гума може розтягуватися, рватися або деформуватися під час видалення. Для форми може знадобитися:
- Ежекторні пластини
- Знімні пластини
- Повітряний спуск
- Роботизовані захоплення
- Змінні сердечники
- Обробка поверхні
- Контрольоване нанесення звільнення від форми
Деформацію слід враховувати під час проектування виробу та форми, а не лише після початку виробничих випробувань.
Критичні параметри процесу
Тиск впорскування
Тиск повинен подолати опір у сопло, жолобі, затворі та порожнині. Незвично високий тиск може свідчити про обмежений затвор, низький потік компаунду, передчасне затвердіння або заблоковану вентиляцію.
Швидкість впорскування
Надмірна швидкість може стиснути повітря, що знаходиться всередині, та утворити сліди від опіків. Дуже повільне заповнення може призвести до того, що компаунд почне затвердівати до завершення заповнення порожнини.
Ступінчасте керування швидкістю часто ефективніше, ніж використання одного постійного налаштування.
Об'єм пострілу
Стабільний об'єм порції допомагає підтримувати вагу продукту та баланс порожнини. Налаштування повинно враховувати вимоги до деталі та жолоба, не спричиняючи зайвого перевантаження.
Температура цвілі
Температура форми впливає як на заповнення, так і на вулканізацію. Робочий діапазон повинен базуватися на фактичних даних затвердіння компаунда.
Час вулканізації
Недостатнє затвердіння може призвести до появи м’яких, слабких або розмірно нестабільних виробів. Надмірне затвердіння може збільшити час циклу та вплинути на властивості матеріалу.
Цільовим показником має бути найкоротший валідований час затвердіння, який постійно відповідає вимогам до продукту.
Вакуумний синхронізатор
Впорскування слід розпочинати лише після досягнення запрограмованої умови вакуумування. Керування вакуумом на основі часу без контролю фактичного рівня вакууму може призвести до непоміченого витоку.
Час проживання
Якщо гуму залишити всередині нагрітого інжекторного блоку занадто довго, це може призвести до зміни в'язкості або початку передчасного зшивання. Потужність машини, розмір порції та перерви у виробництві впливають на час перебування.
Поширені дефекти литих ущільнень та прокладок
| Дефект | Можливі причини | Рекомендовані перевірки |
|---|---|---|
| Спалах на поверхні ущільнення | Надмірний тиск, погане прилягання форми або недостатнє затискання | Перевірте поверхні розділу, профіль тиску та силу затиску |
| Короткий постріл | Низький об'єм пострілу, обмежений затвор або погана вентиляція | Перевірте дозування, бігун, заслінку та видалення повітря |
| Слід від опіку | Затримане стиснене повітря або надмірна кінцева швидкість наповнення | Очистіть вентиляційні отвори та зменшіть швидкість кінця наповнення |
| Внутрішня порожнеча | Затриманий газ, волога або невідповідні умови процесу | Перевірте вакуум, зберігання та затвердіння компаунда |
| Дисбаланс порожнини | Незбалансовані бігуни або нерівномірна температура форми | Порівняйте геометрію ріжучого каналу та температури порожнини |
| Варіація розмірів | Нестабільна температура дозу, затвердіння або форми | Перегляд тенденцій виробництва та узгодженості матеріалів |
| Слабке зчеплення гуми з металом | Забруднення вставки або варіація процесу склеювання | Перевірте підготовку вставки, клей та затвердіння |
| Розірвана ущільнювальна кромка | Погане вилучення з форми або недостатнє затвердіння | Перевірка роздільних пристроїв для форми, ежекторів та умов затвердіння |
| Сліди поверхневого потоку | Нестабільна пластифікація або невідповідна швидкість заповнення | Перевірте стан матеріалу та профіль швидкості |
| Надмірна усадка | Поведінка сполуки або варіація затвердіння | Перегляньте рецептуру, температуру та історію затвердіння |
| Залишаючись у формі | Стан поверхні або невідповідний процес відокремлення | Перевірте обробку форми та метод її вилучення |
| Недостатньо затверділа частина | Низька температура або недостатній час затвердіння | Перевірте температуру форми та налаштування затвердіння |
Коли виникають дефекти, одночасна зміна кількох параметрів ускладнює визначення причини. Відрегулюйте одну змінну, запишіть результат і порівняйте кілька послідовних циклів.
У "The посібник з усунення несправностей гумового лиття під тиском надає додаткові вказівки щодо спалаху, коротких знімків, опіків та дефектів затвердіння.
Контроль якості гумових ущільнювальних виробів
Перевірка якості повинна відображати фактичну функцію компонента.
Типові перевірки включають:
- Розміри виробу
- Вага деталі
- Твердість
- Стан поверхні
- Товщина спалаху
- Геометрія ущільнювальної кромки
- Вилікувати стан
- Властивості на розтяг та подовження
- Компресійний набір
- Міцність зчеплення гуми з металом
- Випробування на герметичність
- Випробування тиском
- Візуальне порівняння порожнин
Не кожне випробування є обов'язковим для кожного продукту. Плани інспекцій повинні відповідати специфікаціям замовника, умовам застосування та застосовним галузевим стандартам.
Також слід контролювати виробничі дані. Корисні записи про стан машини включають:
- Обсяг пострілу
- Час заповнення
- Піковий тиск впорскування
- Час пластифікації
- Температура цвілі
- Рівень вакууму
- Час затвердіння
- Вага продукту
- Номер порожнини
- Причина відхилення
Поєднання записів процесу з результатами інспекцій допомагає виробникам виявляти поступові зміни до того, як зросте рівень браку.
Системи холодного катка для великосерійного виробництва ущільнень
Звичайні гумові ролики вулканізуються разом з відлитим виробом. Після виймання з форми затверділий ролик необхідно відокремити, і він зазвичай стає виробничими відходами.
Система холодного лиття підтримує компаунд всередині литва при контрольованій температурі, щоб він залишався незатверділим між циклами.
Потенційні переваги включають:
- Зменшення відходів затверділого бігуна
- Менша витрата матеріалів
- Менший загальний об'єм пострілу
- Менше роботи з видалення бігунів
- Покращений потенціал автоматизації
- Більш ефективне багатопорожнинне виробництво
Холодні катки додають витрат на оснащення та вимоги до контролю температури. Їхня економічна цінність залежить від ваги катків, вартості компаунда, кількості порожнин та річного обсягу виробництва.
Лиття під тиском проти компресійного лиття для ущільнень
| Розгляд | Лиття під тиском | Компресійне формування |
|---|---|---|
| Завантаження матеріалу | Автоматично встановлюється ліміт | Преформи зазвичай завантажуються у форму |
| Пломбування складних порожнин | Сильний, коли процес оптимізовано | Більше залежить від розміщення преформи |
| Багатопорожнинне виробництво | Добре підходить для повторюваного випуску великих обсягів | Можливо, але ручне оброблення може збільшитися |
| Початкові інвестиції в обладнання | Зазвичай вище | Зазвичай нижчий |
| Потенціал автоматизації | Високий | Помірний |
| Контроль процесів | Програмована подача, ін'єкція та полімеризація | Менше контролю, пов'язаного з ін'єкціями |
| Найкраща економічна відповідність | Прецизійне виробництво середнього та великого обсягу | Прості продукти або менші обсяги виробництва |
Остаточне рішення має ґрунтуватися на вартості кожної прийнятної деталі, а не лише на ціні обладнання.
Як вибрати формувальну машину для гумових прокладок
Перш ніж рекомендувати машину, постачальник обладнання повинен перевірити:
- Креслення виробу
- Гумова суміш
- Вага окремої деталі
- Вага бігуна
- Загальний об'єм пострілу
- Розміри виробу
- Вимоги до поверхні ущільнення
- Кількість порожнин
- Розміри прес-форми
- Проектована площа
- Необхідне зусилля затиску
- Час вулканізації
- Річний план виробництва
- Вимоги до завантаження вставок
- Вимоги до вакууму
- Вимоги до холодного каналізатора
- Метод демонтажу
- Рівень автоматизації
- Доступні виробничі приміщення
- Вимоги до комунальних послуг
Зразки продукції та дані про затвердіння сполук можуть покращити оцінку обладнання та процесу.
ТАСУ розчини для лиття гуми під тиском комбайнове живлення, FIFO-впорскування, вакуумне керування, технологія холодного канави, розробка прес-форм та автоматизація виробництва.
Поширені запитання
Чи може один верстат виробляти різні типи гумових ущільнювачів?
Так. Одна машина може працювати з кількома формами та виробами, якщо її продуктивність під тиском, зусилля затискання, розміри плити та функції керування відповідають вимогам кожного застосування.
Яка гума найкраще підходить для лиття ущільнень?
Не існує універсального найкращого матеріалу. EPDM, NBR, FKM, силікон та інші сполуки забезпечують різну стійкість до температури, олії, хімічних речовин, погодних умов та стиснення.
Чи може машина для лиття під тиском гуми виготовляти кільця ущільнювачів?
Так. Лиття під тиском підходить для виробництва багатопорожнинних ущільнювальних кілець, коли дозування дробу, балансування жолоба, температура форми та спалах належним чином контролюються.
Що викликає спалах на гумовому ущільнювачі?
Поширені причини включають надмірний об'єм впорскування, високий тиск впорскування, недостатнє зусилля затискання, пошкоджені поверхні розділу та погане вирівнювання форми.
Чому деякі порожнини неповні?
Можливі причини включають дисбаланс жолоба, заблоковані вентиляційні отвори, нерівномірну температуру форми, недостатній об'єм порції або надмірну в'язкість компаунда.
Чи потрібен вакуум для кожної форми для прокладки?
Ні. Прості вироби з ефективною вентиляцією можуть не потребувати вакуумної допомоги. Складні порожнини, тонкі герметичні ділянки та вироби, що містять вставки, мають більше шансів на покращення.
Чи може лиття гуми під тиском виготовляти металеві ущільнення?
Так. Металеві вставки можна завантажувати у форму перед литтям під тиском. Підготовку вставок, нанесення клею, позиціонування та затвердіння необхідно контролювати.
Як можна зменшити кількість відходів від затверділого бігуна?
Технологія холодного лиття дозволяє утримувати гуму всередині литва невулканізованою, зменшуючи кількість матеріалу, що видаляється після кожного циклу. Економічна доцільність залежить від обсягу виробництва та вартості матеріалів.
Яка конструкція машини підходить для вставних ущільнень?
Вертикальні машини часто забезпечують зручний доступ для завантаження вставок. Горизонтальні конфігурації можуть пропонувати переваги для певних конструкцій прес-форм або автоматизованих виробничих ліній.
Скільки порожнин має містити форма?
Кількість порожнин залежить від ваги продукту, місткості форми, розміру форми, часу затвердіння, вихідної цілі та балансу литва. Більша кількість порожнин не автоматично призводить до кращої економічності виробництва.
Як визначається правильна сила затиску?
Зусилля затискання вибирається відповідно до проектованої площі порожнини та ролика, очікуваного внутрішнього тиску, структури форми та відповідного робочого запасу.
Яка інформація потрібна для котирування машини?
Надайте креслення виробу, тип гуми, вагу деталі, кількість порожнин, розміри форми, необхідну продуктивність, час затвердіння та вимоги до автоматизації.
Висновок
Ливарні машини для гуми під тиском забезпечують контрольовану подачу, дозування порцій, заповнення та вулканізацію, необхідні для стабільного виробництва ущільнень та прокладок. Надійні результати залежать від взаємодії між поведінкою компаунда, продуктивністю машини, балансуванням ролика, положенням затвора, вентиляцією, температурою форми та часом затвердіння.
Вибір машини слід починати з визначення фактичного продукту та виробничої мети. Оцінка лише сили затискання або об'єму поршневої суміші може призвести до того, що не враховуються засоби контролю процесу, необхідні для захисту поверхонь ущільнення, балансування кількох порожнин та підтримки стабільних розмірів.
T
