


引言:橡胶在各行各业中的关键作用
橡胶兼具无与伦比的弹性、韧性和耐久性,使其成为众多行业不可或缺的基石材料。它是我们日常生活中默默奉献的“主力军”——从保障汽车行驶的轮胎、防止工业泄漏的密封件,到缓冲每一步的鞋底,再到救生医疗器械中的精密部件,无不离身。是什么造就了如此丰富的橡胶制品?答案在于专业的橡胶模塑成型工艺。这些技术不仅将橡胶塑造成各种可用形状,更直接决定了产品的性能、寿命和一致性。随着各行业对更复杂设计、更高性能标准和更经济高效的生产方式的需求日益增长,橡胶模塑工艺也在迅速发展——每一种工艺都拥有独特的优势和应用场景。对于制造商而言,选择合适的工艺不仅仅是一个技术决策,更是交付满足市场需求产品的关键。
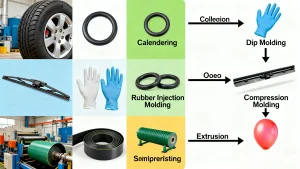
[建议图片:一张拼贴信息图,展示常见的橡胶制品(轮胎、O型圈、手套、医疗器械部件),并用简洁的标签将其与各自的成型工艺联系起来。将其放置在引言部分的顶部,以直观地展现橡胶的普遍应用与成型技术之间的联系。]
1. 压缩成型:橡胶成型工艺的基石
1.1 原理和流程
压缩成型是传统橡胶制造的基石——可靠、简便且久经考验。其工作原理如下:首先,将精确量的未硫化橡胶化合物(称为“坯料”或“预成型件”)切割或成型,使其尺寸与最终零件的大致尺寸相符。然后将该坯料放入…… 加热模腔 (通常由钢或铝制成)。模具的上半部分(压板)紧密闭合,施加高温(通常为 150–200°C)和压力(10–50 MPa)。高温引发硫化反应——一种使橡胶固化的化学反应——而压力则迫使材料填充型腔的每一个角落。固化完成后(固化时间因橡胶类型和零件厚度而异),模具打开,取出成品零件。
【建议图片:压缩成型工艺流程图:1)将未硫化橡胶坯料放入模腔;2)合模并施加加热/压力;3)硫化过程;4)开模并取出零件。标注关键部件(模腔、压板、橡胶坯料)。置于“原理和工艺流程”小标题之后。】
1.2 特点和应用
为什么压缩成型是制造商的首选工艺?原因在于它的多功能性——从简单的平面垫片到带有倒扣的复杂零件,它都能轻松应对。与先进工艺相比,其模具和设备成本也更低,因此非常适合中小批量生产。然而,它也存在一些不足:生产周期较长(因为每个零件都需要人工装卸),而且零件周围经常会形成多余的橡胶(称为“飞边”),需要进行后期修剪。
常见应用包括管道O型圈、重型机械减震垫、工业管道垫片和电子产品橡胶脚垫。它也用于定制零件,在这些情况下,低模具成本比超快生产速度的需求更为重要。
2. 传递模塑:连接传统技术与先进技术的桥梁
2.1 运行机制
传递模塑融合了压缩模塑和注塑模塑的优点,克服了前者的一些局限性。该工艺首先将橡胶坯料放入一个单独的加热腔(称为“浇注槽”,位于模腔上方)。然后,柱塞向下推动坯料,将熔融橡胶通过细小的通道(称为“浇口”和“流道”)注入封闭的模腔。橡胶充满模腔并硫化后,模具打开,取出成品——同时取出浇注槽和流道中剩余的橡胶(有时可以回收利用)。
这种可控的流动确保橡胶能够到达模具的每一个细节,使其非常适合公差严格的零件或嵌入式金属嵌件(如橡胶涂层螺栓)。
[建议图片:传递模塑装置的横截面图,标明料罐、柱塞、浇口、流道、模腔和嵌入式金属嵌件。突出显示熔融橡胶从料罐到模腔的流动路径。置于“工作原理”小标题之后。]
2.2 优点和缺点
传递模塑技术最大的成功之处在于: 更高的维度精度 与压缩成型相比,注塑成型产生的飞边更少——因为橡胶是被压入封闭的模腔中,而不是在开放的模腔中压缩。它还能更可靠地处理复杂的设计(例如带有多个孔或嵌件的零件)。然而,注塑成型的成本更高:模具更复杂(因为需要浇注槽和通道),材料浪费也更多(因为需要浇口/流道)。设备的初始投资也比压缩成型更高,因此它最适合精度要求高、值得投入额外成本的大批量生产。
3. 注塑成型:重新定义精度和效率
3.1 工艺核心——注塑机
对于大批量、高精度橡胶生产而言, 橡胶注塑机 是这台机器的明星产品。与压缩成型或传递成型不同,这台机器几乎实现了每个步骤的自动化,使其成为大规模生产的主力军。典型的 橡胶注塑机 它由三个核心部分组成:
- 加热桶未硫化的橡胶颗粒或化合物被送入料筒,旋转的螺杆(或柱塞)将材料熔化并混合成均匀、可流动的状态。
- 注射单元橡胶塑化后,该装置将其以极高的压力(50-200 MPa)注入模腔,确保即使是最细微的细节也能被填充。
- 夹紧单元:这在注塑和固化过程中将模具的两半紧紧闭合。锁模力必须与注塑压力相匹配,以防止模具打开(否则会导致飞边或零件变形)。
【建议图片:一张橡胶注塑机的详细照片或3D渲染图,标注加热料筒、注射单元、锁模单元、模具和控制面板。添加一个小插图,显示加热料筒内部的螺杆。将其放置在“注塑成型”部分的开头,以突出该机器的作用。】
3.2 工艺和区别特征
橡胶注射成型 遵循无缝、自动化的循环:
- 喂养橡胶化合物被装入机器的料斗,然后送入加热的料筒。
- 塑化:筒体上的螺杆熔化并混合橡胶,控制温度以避免过早固化。
- 注射熔融橡胶在高压下通过喷嘴被推入封闭的模腔中。
- 固化(硫化)模具保持加热状态以固化橡胶——这里的循环时间比压缩成型短(通常为 30 秒至 5 分钟)。
- 弹射固化后,夹紧装置打开,顶针将成品推出。
最大的优势是什么? 速度 (非常适合大批量生产) 一致性 (各部分之间的差异极小),以及 低闪光 (因为注塑过程中模具始终保持闭合状态)。此外,它还省去了预成型坯料的步骤,从而缩短了材料准备时间。
[建议图片:橡胶注塑成型的简化流程图,每个步骤用图标表示(进料→塑化→注射→硫化→脱模)。在“工艺及特点”小标题后添加关于主要优势的简短说明(例如,在“进料”下方添加“无需预成型坯料”)。]
3.3 广泛的应用
由于其精准性和高效性, 橡胶注塑成型 广泛应用于各个关键行业:
- 汽车:雨刮片密封件、发动机支架、衬套和车门密封条(一致性对性能至关重要)。
- 医疗的:无菌组件,如注射器垫圈、导管尖端和可植入橡胶部件(该工艺的低污染风险符合医疗标准)。
- 工业的:用于泵、阀门和液压系统的大型密封件(高压确保部件能够承受重度使用)。
- 消费品牙刷柄、玩具零件和电器垫圈(大批量生产可降低成本)。
4. 挤压:连续生产的艺术
4.1 挤压原理揭秘
挤出成型就是关于 连续、均匀的生产——非常适合横截面一致的零件(例如管材、软管或型材)。其工作原理如下:未硫化的橡胶被送入加热的挤出机(一个带有旋转螺杆的长筒)。螺杆推动橡胶向前,同时熔化并混合橡胶。在筒体末端,橡胶被挤压通过一个定制形状的模具(例如,圆形模具用于管材,矩形模具用于条状物)。橡胶从模具中挤出后,保持模具的形状,然后进入冷却或硫化装置(通常是水浴或烘箱)进行硫化。最终得到一根长长的连续橡胶条,可以切割成所需的尺寸。
[建议图片:挤出机的侧视图,显示料斗、加热料筒、旋转螺杆、模头和硫化槽。突出显示橡胶从进料到挤出的路径,并展示模头将橡胶成型为管状的特写。置于“挤出原理揭秘”小标题之后。]
4.2 工艺特性和局限性
挤出成型的最大优势是 效率挤出成型每天可生产数千米的产品,非常适合大批量生产。对于形状简单的零件,挤出成型也更具成本效益,因为其模具比注塑模具简单。然而,挤出成型也存在一些局限性:它仅适用于横截面恒定的零件(不适用于复杂的曲线或倒扣)。此外,挤出成型的后硫化工艺会增加时间和成本——这与注塑成型不同,注塑成型的固化过程在模具内完成。常见的挤出产品包括花园软管、汽车燃油管路、窗户密封条以及建筑用橡胶型材(例如门封条)。
5. 压延:片材成型和复合材料制造
5.1 日历基础知识
日历化是制作的首选方法 薄橡胶片 或者用橡胶涂覆织物以制成复合材料。该工艺使用一系列加热旋转的辊筒(通常是2-5个辊筒垂直或水平堆叠)。其过程如下:未硫化的橡胶被送入第一组辊筒之间,辊筒将其挤压拉伸成一层薄而均匀的橡胶层。随着橡胶通过后续辊筒,辊筒之间的间隙会进行调整,以达到精确的厚度(从0.1毫米到几毫米)。对于复合材料(例如轮胎帘布层),织物与橡胶一起送入辊筒,将橡胶压入织物中,形成增强片材。然后,成品冷却并硫化。
[建议图片:四辊压延机的俯视图,显示橡胶和织物被送入第一辊的间隙,然后依次通过后续辊道形成薄复合片材。标注辊道、橡胶进料口、织物进料口和成品片材。添加测量标记(例如,“0.5毫米厚度”)以突出精度。置于“压延基础知识”小标题之后。]
5.2 主要应用领域
在依赖薄而坚韧的橡胶材料的行业中,压延工艺至关重要:
- 轮胎制造:压延的主要用途——压延生产“胎体帘布层”(构成轮胎结构的增强织物橡胶片)和“胎面帘布层”(与路面接触的橡胶层)。
- 传送带:通过压延工艺制成的橡胶涂层织物薄片,构成了工厂和矿山中使用的柔韧耐用的传送带。
- 防水厚橡胶板用于屋顶、池塘衬垫和地下室防水——压延工艺确保厚度均匀,从而提供可靠的保护。
- 纺织品:雨衣、潜水服和工业围裙的橡胶涂层织物采用压延工艺制造。
6.浸塑/浸胶成型:掌握薄膜生产工艺
6.1 浸渍工艺详解
浸塑成型是制作各种产品的黄金标准。 薄而柔韧的橡胶制品想象一下壁厚仅为 0.1 毫米的产品。该工艺首先使用一个与最终产品形状相同的模具(通常由陶瓷、金属或塑料制成,例如手套模具)。模具首先要经过清洁,并涂抹脱模剂(以便后续橡胶分离)。接下来,将模具浸入装有液态橡胶化合物(通常是乳胶或合成橡胶溶液)的槽中。模具需浸泡一定时间——浸泡时间越长,壁厚越厚。浸泡后,将模具取出,沥去多余的橡胶。然后进行干燥(去除溶剂)和固化(通过加热或化学处理)以硬化橡胶。最后,剥离或卷起模具,即可取出成品薄膜产品。
[建议图片:一系列照片展示浸塑成型工艺:1)手套形陶瓷模具;2)将模具浸入液态乳胶中;3)取出涂有乳胶的模具;4)烘干/固化炉;5)从模具中取出成品手套。请清晰标注每个步骤。置于“浸塑工艺详解”小标题之后。]
6.2 浸塑成型的理想产品类型
浸塑成型的优势在于能够制造出薄而无缝的产品,这使其成为以下行业的必备之选:
- 医疗行业外科手套、检查手套、指套和导管球囊(薄壁设计使其具有灵活性和灵敏度,无缝设计可防止污染)。
- 防护装备:食品处理用一次性手套、实验室用耐化学腐蚀手套和带橡胶密封圈的防尘口罩。
- 消费品:气球、玩具挤压球和小型电子产品的防水罩(薄橡胶使产品轻便)。
7. 铸造:锻造复杂精细的零件
7.1 液态聚合物的浇铸原理
铸造是为 复杂、精细的部件 其他工艺(如挤出或压缩成型)无法处理的橡胶材料。与其它方法中使用的实心橡胶化合物不同,浇铸工艺使用的橡胶材料种类繁多。 液态聚合物最常用的材料是液态硅橡胶 (LSR) 或聚氨酯 (PU)。制作过程简单而精确:首先,制作一个模具(通常由硅胶、铝或树脂制成),模具的形状与所需零件的形状完全一致,包括诸如标志或纹理等细微之处。然后将液态橡胶与固化剂(用于加速固化)混合,并倒入或注入模具中。模具静置(根据聚合物的不同,可在室温下或加热的烤箱中)直至橡胶固化。固化完成后,打开模具,取出零件——无需修整,因为液态橡胶会填充所有细节,不会产生多余部分。
【建议图片:一张液态硅橡胶浇注到精细模具(例如,带有细小凹槽的医疗组件模具)中的特写照片。添加一张插图,展示成品部件与模具的对比,突出橡胶如何完美复制每一个细节。图片应置于“液态聚合物浇注原理”小标题之后。】
7.2 专业领域及应用
铸造工艺能够捕捉精细的细节和复杂的几何形状,因此非常适合用于:
- 医疗组件:用于诊断设备的定制形状密封件、用于医用导管的柔性连接器和植入部件(LSR 具有生物相容性,符合医疗标准)。
- 艺术与原型制作:雕塑、装饰元素和原型的复制品(铸造可以快速制作模具并进行小批量生产)。
- 工业零件:叉车或小型机械的实心轮胎(厚实耐用,无接缝),以及不规则形状设备的定制垫圈。
- 消费电子产品:遥控器的橡胶按键、智能手表的防水密封圈和笔记本电脑的减震脚垫(精细的形状适合狭小的设备空间)。
结论
橡胶模塑成型领域远非一成不变——它是一个充满活力的领域,由创新和行业需求驱动。从压缩成型的可靠性到精度, 橡胶注塑成型 (由先进的 橡胶注塑机每个流程都占据了至关重要的地位。随着技术的进步,我们正在见证令人兴奋的转变:自动化程度更高。 注塑机 减少浪费的新型液态聚合物,符合更严格的环保标准的浇铸用新型聚合物,以及能够制造更复杂横截面的挤出方法。
对于制造商而言,成功的关键在于为产品选择合适的工艺:例如,小批量生产垫片时选择压缩成型工艺。 橡胶注塑成型 橡胶行业致力于大批量生产医疗部件,并采用铸造工艺制作复杂的原型。通过引领这些趋势,橡胶行业将继续塑造维持世界运转的产品——一次一个精良的模塑部件。
