


橡胶注射成型技术彻底改变了我们制造橡胶部件的方式,为高质量零件提供了一种精准、高效且可扩展的解决方案。通过将液态橡胶注入定制模具,使其固化成型,这种方法能够适应各行各业无数种形状、尺寸和性能需求。
从汽车密封件到医疗器械和消费品,橡胶注射成型工艺能够提供现代工业所需的耐用性、一致性和成本效益。在本指南中,我们将详细介绍您需要了解的一切:工艺流程、常用材料、关键设备、实际应用以及它优于其他成型方法的原因。
1. 什么是橡胶注射成型?定义及核心原理
橡胶注射成型基础知识
橡胶注射成型是一种制造技术,它通过在高压下将液态橡胶注入模腔,生产高精度橡胶零件。该工艺首先配制生胶——通常会添加硫化剂或填料等添加剂,以提高橡胶的柔韧性、耐热性或耐久性。然后将这种混合物注入定制模具中,经加热固化(硫化)并冷却后,最终制成固体成品零件。
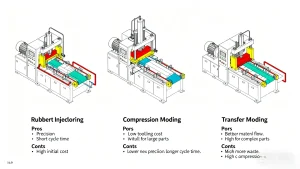
与压缩成型或传递成型不同,橡胶注射成型使用专用机械来控制材料流动。这确保每个模腔都能均匀填充,从而生产出公差严格、性能一致的零件——这对于医疗器械或汽车零部件等应用至关重要。
橡胶注射成型机的工作原理
每一个 橡胶注射成型机 四个核心部件协同工作,生产出可靠的零件:
-
注塑单元:负责橡胶的输送、熔化和注塑。它包括一个用于盛放原材料的料斗、一个用于混合和加热橡胶的螺杆,以及一个将液态橡胶混合物输送到模具中的喷嘴。
-
锁模装置:在注塑和固化过程中固定模具。它施加稳定的压力以保持模具闭合,防止泄漏并确保零件成型良好。
-
模具:一种根据最终零件的精确规格定制的模具(通常由钢或铝制成)。模具设计直接影响零件的尺寸、表面光洁度和功能。
-
加热和冷却系统:加热系统使橡胶硫化,从而确定其性能;冷却系统则使部件凝固,便于拆卸。两者对于获得一致的效果都至关重要。
为什么橡胶注射成型优于其他方法
与压缩成型或传递成型相比,注塑成型为现代制造业提供了明显的优势:
-
卓越的精度:严格的公差和均匀的填充意味着每个零件都符合设计规格——是高性能应用的理想选择。
-
高效:由于精确的物料计量,浪费极少,循环时间短,因此对于大批量生产而言具有成本效益。
-
设计灵活性:能够创建其他方法无法实现的复杂几何形状、精细细节和自定义形状。
-
生产速度更快:自动化流程和更短的固化周期缩短了交货时间,即使是大批量订单也是如此。
2. 注塑成型用顶级橡胶材料
常见橡胶类型及其用途
合适的橡胶材料对零件的性能至关重要。以下是注塑成型中最常用的几种橡胶材料,每种材料都针对特定的应用场景而设计:
-
EPDM(乙丙橡胶):耐候、耐臭氧、耐老化——非常适合用于户外和汽车零部件,如窗户密封条、垫圈和软管。
-
丁腈橡胶(NBR):耐油、耐燃料、耐化学品。用于汽车燃油系统部件、工业密封件和耐油垫片。
-
硅橡胶:可承受极端温度(高温和低温),并保持柔韧性。是医疗器械、厨具和电绝缘体的理想材料。
-
氯丁橡胶:兼具耐热性、耐油性和耐磨性。用于工业皮带、垫圈和防护装备。
如何选择合适的橡胶
选择橡胶材料首先要根据应用需求匹配材料特性。需要考虑的关键因素:
-
温度范围:硅胶比丁腈橡胶更耐热;EPDM 比氯丁橡胶更耐寒。
-
化学品接触:接触油时使用丁腈橡胶;接触水或臭氧时使用三元乙丙橡胶。
-
机械需求:抗拉强度(用于承重部件)或抗撕裂性(用于柔性部件)。
-
监管要求:医疗或食品应用需要获得 FDA 批准的材料,例如医用级硅胶。
3. 橡胶注射成型设备的关键组成部分
注塑系统的每个部件都对质量和效率起着至关重要的作用。除了核心机器部件之外,以下细节也至关重要:
注射单元:工艺的“进料器”
注塑单元的作用是确保材料流动顺畅。螺杆不仅熔化橡胶,还能均匀混合添加剂,消除不均匀现象。喷嘴设计(例如,加热式或冷式)取决于橡胶类型;例如,硅胶通常使用加热式喷嘴来保持流动性。
夹紧单元:确保零件完美加工的稳定性
夹紧力以吨为单位,合适的夹紧力取决于模具尺寸和橡胶类型。夹紧力过小会导致漏胶(称为“飞边”);夹紧力过大则会损坏模具。现代机器采用液压或电动夹紧方式,以实现精确控制。
模具设计与工装:成功的蓝图
模具是前期投入成本最高的部件,但设计精良的模具可以减少气泡或填充不全等缺陷。模具维护(例如清洁和抛光)可以延长模具寿命并保持零件质量。
加热与冷却:控制固化和循环时间
不同橡胶的硫化温度各不相同:硅橡胶的硫化温度为 350–400°F (175–200°C),而三元乙丙橡胶 (EPDM) 的硫化温度为 320–360°F (160–180°C)。冷却系统(通常是模具中的水道)可以加快固化速度,从而在不牺牲零件强度的前提下缩短生产周期。
4. 橡胶注射成型工艺:分步详解
橡胶注射成型是一个可重复、可控的工艺流程。每个步骤都经过优化,以确保一致性和质量:
步骤 1:材料准备
生橡胶与添加剂(硫化剂、着色剂、填料)混合,以达到性能规格要求。这种混合物通常预先制成颗粒或片状,以便于送入机器的料斗。
步骤二:注塑成型
这台机器将橡胶加热至熔融状态(称为“熔化流动”),然后以高压(500-3000 psi)将其注入模腔。压力确保橡胶能够填充模具的每一个细节,从细小的凹槽到复杂的形状。
步骤三:硫化(固化)
模具保持在恒温状态以引发硫化反应——一种使橡胶分子交联的化学反应。这一步骤赋予零件最终的性能(强度、柔韧性、耐热性)。硫化时间从10秒到几分钟不等,具体取决于零件厚度和橡胶类型。
第四步:冷却
固化后,模具冷却以使零件凝固。快速均匀的冷却可防止翘曲或开裂。对于较厚的零件,冷却时间可能需要更长,以确保型芯完全凝固。
步骤五:弹出和移除
夹紧装置打开模具,顶针将成品零件推出。大多数现代机器都采用自动顶出,以加快生产速度并减少人为错误。
步骤 6:成型后处理
零件可能需要进行修整(去除毛刺)、表面处理(例如抛光)或质量检查(尺寸测试、泄漏检查)。医疗器械零件通常在此阶段需要进行灭菌。
5. 注塑橡胶件的应用
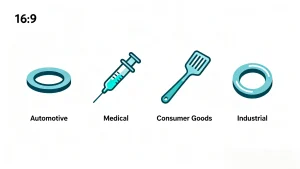
橡胶注塑成型的多功能性使其在各行各业都不可或缺。以下是其最常见的用途:
汽车行业
汽车零部件会面临极端温度、化学品和振动等严苛环境,因此注塑橡胶是理想的选择。主要部件包括:
-
发动机垫片和油封(丁腈橡胶或三元乙丙橡胶)
-
门窗密封条(EPDM材质,耐候性强)
-
减震器(氯丁橡胶或硅胶)
医疗保健
医疗应用对精度和生物相容性要求很高。注塑成型可生产符合FDA标准的部件,例如:
-
注射器密封圈和静脉输液接头垫圈(医用级硅胶)
-
流体输送管(硅胶或丁腈橡胶)
-
设备握柄和人体工程学组件
消费品
日常用品依靠注塑橡胶来保证舒适性和耐用性:
-
厨房用具(硅胶铲、电器密封圈)
-
运动器材(举重握把、鞋底)
-
电子产品(手机壳、耳机耳垫)
工业应用
工业机械需要耐磨、耐化学腐蚀且能承受高强度使用的橡胶部件。常见用途包括:
-
O型圈和阀门密封件(丁腈橡胶或三元乙丙橡胶)
-
输送带辊筒和密封垫
-
泵和软管组件(氯丁橡胶)
结论
橡胶注射成型因其兼具精度、效率和灵活性而成为制造领域的首选;通过使用专用机械、定制模具和定制橡胶材料,它可以生产出符合最严格标准的零件——无论是用于汽车发动机、医疗器械还是消费品——与压缩成型或传递成型相比,它具有更高的精度和一致性,需要根据温度、化学和法规要求仔细匹配橡胶类型,并利用自动化流程和快速循环时间,无论小批量还是大规模生产都能保持成本效益,使其成为将高质量橡胶产品推向市场的可靠且可扩展的解决方案。
