


注塑成型是制造无数塑料和橡胶零件的基石工艺,而注塑机的吨位则是直接影响生产效率和产品质量的关键因素。吨位本质上是指机器在注塑过程中为保持模具紧密闭合而施加的锁模力。选择合适的吨位不仅仅是一个技术细节,更是确保生产顺利进行的关键决策。吨位选择不当会导致一系列问题,从零件缺陷到机器损坏,不一而足。
无论您是注塑行业的新手还是经验丰富的专业人士,掌握注塑机吨位的基本知识都是优化运营的关键。它能确保您的机器以最高效率运行,最大限度地减少浪费,并持续生产高质量的产品。在本文中,我们将探讨注塑机吨位的各个关键方面,包括如何计算吨位。 注塑机影响吨位选择的因素、橡胶成型的特殊考虑因素以及吨位选择不当的后果。
注塑机的吨位是多少?
注塑机的吨位是决定机器执行特定成型任务能力的核心参数。其本质是指机器在高压下注入熔融材料时,为确保模具闭合而施加的锁模力。该锁模力以吨为单位,对于保证成型过程中模具的完整性至关重要。
如果锁模力不足(即吨位过低),注塑时模具可能会轻微张开。这会导致飞边(多余的材料从模具缝隙渗出)或零件不完整等缺陷,从而无法满足设计规范。相反,吨位过高不仅没有必要,还会造成能源浪费,对机器部件施加不必要的压力,并随着时间的推移加速磨损。
注塑机的吨位与所生产零件的尺寸和复杂程度直接相关。吨位较大的注塑机能够处理更大的模具和更复杂的零件,因为它们可以产生足够的压力,即使在高注射压力下也能保持大型模具的闭合。相比之下,吨位较小的注塑机更适合小型、简单的零件,为这类应用提供更经济高效且节能的解决方案。
成型材料的类型、模具的设计以及零件的尺寸等因素都会影响所需吨位。这意味着,准确了解项目需求至关重要,这样才能避免过度投资购买吨位过大的机器,或者因机器动力不足而无法完成工作。
如何计算注塑机的吨位
计算合适的注塑机吨位需要结合理论公式和实际情况。用于估算所需吨位的基本公式仅提供一个起点,还必须根据项目的具体情况进行调整。
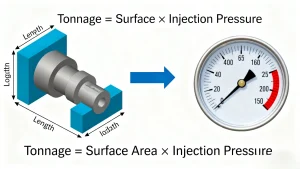
计算注塑机吨位的通用公式为:
吨位 = 表面积 × 注射压力
为了确保准确性,让我们逐一分析每个组成部分:
表面积
表面积是指模制零件与机器夹紧板接触的面积。对于简单的平面零件,可以使用基本几何形状(例如,长度×宽度)进行计算。但是,对于形状不规则、带有型腔或倒扣的复杂零件,则需要更精细的方法——通常需要使用三维建模或专用软件来精确测量总接触面积。即使是微小的计算误差也可能导致吨位估算出现重大偏差。
注塑压力
注射压力是指机器施加在熔融材料上,将其推入模腔的力。该压力受多种因素影响:材料类型(例如,硬质塑料与软质弹性体)、零件壁厚(壁越薄,填充压力越高)以及成型条件(例如,温度)。标准注射压力范围为 20 至 150 兆帕 (MPa),但务必参考材料制造商的指南以获得最佳值。
计算示例
假设你要注塑一个表面积为 100 cm² 的简单塑料零件,该材料的推荐注射压力为 60 MPa。使用以下公式:
吨位 = 100 cm² × 60 MPa = 6000 kgf(千克力)
要将千克力转换为吨(注塑机吨位的标准单位),请除以 1000:
吨位 = 6000 公斤力 ÷ 1000 = 6 吨
这意味着你需要一台锁模力至少为 6 吨的注塑机才能有效地成型该零件。
需要注意的是,此公式仅提供基本估算值。其他因素,例如零件复杂程度(例如,薄壁会增加压力要求)、模具材料(例如,钢与铝)以及注射速度(高速注射可能需要更大的吨位),都应纳入考虑,以调整最终的吨位需求。
影响注塑机吨位的因素
影响注塑机所需吨位的因素有很多,了解这些因素对于避免代价高昂的错误至关重要。以下是其中最重要的几个因素:
材料类型
不同的材料具有不同的特性,这些特性会影响所需的注塑吨位。例如,橡胶和弹性体比标准热塑性塑料(例如聚乙烯或聚丙烯)需要更高的注塑吨位。这是因为橡胶的粘度更高(更难注塑)且弹性更大(注塑后会“回弹”,需要更大的力才能保持模具闭合)。同样,高密度材料或熔体流动速率高的材料可能需要更大的锁模力以防止模具泄漏。
零件设计
零件设计的复杂程度直接影响注塑吨位。例如,薄壁零件需要更高的压力才能完全填充模具,这反过来又会增加保持模具闭合所需的吨位。具有深腔或多腔的零件也需要更大的注塑力,因为注射压力分布在更大的面积上。即使是像加强筋或凸台这样的小特征也会增加表面积,从而需要调整注塑吨位。
机器尺寸和行程长度
大型注塑机设计用于容纳更大的模具,而更大的模具自然需要更大的吨位才能牢固闭合。行程长度(模具打开和关闭的移动距离)也起着重要作用:行程长度越长,机器必须产生更大的力才能将模具拉合并在整个循环中保持压力。相比之下,行程长度较短的小型机器则需要较小的吨位来注塑较小的模具。
周期时间
更短的生产周期(即更快的生产速度)通常需要更高的吨位。当生产周期加快时,注射阶段也会加快,从而在更短的时间内对模具施加更大的压力。为了防止快速注射过程中模具打开,机器需要额外的锁模力来保持稳定性。针对高速生产优化的机器通常设计有更高的吨位能力,以满足这些需求。
橡胶注射成型机:吨位考量
与塑料注塑机相比,橡胶注塑机对吨位的要求有所不同。橡胶固有的特性——高粘度、高弹性和需要硫化——使其成为一种更具挑战性的成型材料,这也意味着更高的吨位需求。
橡胶的弹性恢复
橡胶注塑机需要更大吨位的主要原因之一是橡胶的弹性回弹。熔融橡胶注入模具后,在固化过程中压力释放后会膨胀(或“回弹”)。为了抵消这种膨胀并保持模具紧密闭合,确保零件保持其形状和尺寸,机器必须施加额外的锁模力。如果没有额外的吨位,模具可能会轻微张开,导致飞边或零件变形。
模具尺寸和型腔深度
橡胶注塑机通常用于加工尺寸较大的模具或型腔较深的模具(常见于橡胶零件,例如垫圈、密封件或软管)。尺寸较大的模具表面积更大,因此需要更大的锁模力来维持压力。而较深的型腔也需要更大的吨位,因为填充型腔所需的注射压力更高,机器必须克服这种压力才能保持模具闭合。
材料特定要求
不同类型的橡胶(例如天然橡胶、丁腈橡胶、硅橡胶)具有不同的粘度和硫化要求。例如,硅橡胶需要更高的硫化温度,这会影响材料的流动性和压力要求,最终影响吨位。因此,务必参考橡胶制造商的规格说明,以确定您所需材料的确切吨位。
如何选择合适的注塑机吨位
选择合适的注塑机吨位并非简单地套用计算公式,而需要综合考虑零件要求、材料特性和生产目标。以下是具体方法:
吨位=表面积×注射压力
评估零件尺寸和设计
首先分析零件的尺寸、壁厚和复杂程度。尺寸较大的零件,或壁薄、腔深、特征较多的零件,需要更大的吨位。创建零件的详细三维模型,以精确测量表面积,并考虑设计元素(例如倒扣、加强筋)可能对压力和吨位需求产生的影响。
了解材料特性
研究材料的规格——无论是塑料、橡胶还是弹性体。参考制造商的指南,了解推荐的注射压力和吨位。 橡胶注射成型机特别要注意材料的弹性和粘度,因为这些因素会导致更高的吨位需求。
考虑周期时间和生产效率
如果您需要高产量和短周期生产,请选择吨位略高于基本计算值的机器。更快的周期会提高注射压力和速度,因此更高的吨位可以确保模具保持闭合状态,并保证零件的一致性。对于小批量生产或较慢的周期,吨位接近计算值的机器可能就足够了。
避免吨位过高或过低
为了“保险起见”,选择吨位大于实际需求的机器似乎很诱人,但这其实效率低下。吨位过大的机器会消耗更多能源,增加运营成本,并对部件造成不必要的压力。而吨位过小的机器则难以正确闭合模具,导致缺陷、循环时间延长和机器磨损。因此,应选择吨位符合您计算需求的机器,并预留少量余量(通常为 10-20%),以应对可能出现的意外情况。
选择错误吨位的后果
选择吨位不合适的注塑机可能会产生深远的影响,影响产品质量、机器寿命和运营成本:
产品缺陷
- 吨位不足:锁模力过小会导致模具漏料,造成飞边(零件表面材料过多)、模具填充不完全(导致零件空心或变形)以及表面光洁度差。这些缺陷需要返工或报废,增加浪费。
- 吨位过大:过大的力会导致零件变形或翘曲,因为模具在冷却过程中会对零件施加过大的压力。它还会损坏模具本身,例如,导致模板弯曲或开裂,从而造成后续所有零件的永久性缺陷。
机器磨损和损坏
- 超吨位:吨位超过实际需求的机器会对液压系统、夹紧板和拉杆造成不必要的压力。这会加速磨损,导致故障频发、维修成本高昂,并缩短机器的使用寿命。
- 吨位不足:难以满足吨位要求的机器通常会过度运转液压泵和马达来弥补。这会导致过热、液体泄漏以及关键部件过早失效。
生产成本增加
- 超吨位:吨位较大的机器会消耗更多能源(即使不需要),从而增加能源费用。此外,它们的购置和维护成本往往更高,增加前期成本和长期成本。
- 吨位不足:缺陷零件需要返工或报废,造成材料和人工浪费。较长的循环时间(由于机器难以正确填充模具)会降低产量,从而降低整体效率和盈利能力。
摘要
注塑机吨位是直接影响生产效率、产品质量和设备寿命的关键因素。注塑机吨位是指注塑过程中保持模具闭合所需的锁模力,了解如何计算注塑机吨位(使用表面积乘以注射压力的公式,并根据实际因素进行调整)对于准确选型至关重要。
关键考虑因素包括材料类型(由于橡胶的弹性,橡胶注塑机需要更高的吨位)、零件设计、机器尺寸和循环时间。吨位选择不当——过高或过低——都会导致缺陷、机器损坏和成本增加。通过仔细评估所有因素并进行精确计算,制造商可以选择最佳吨位,以确保生产流程顺畅、零件质量高,并实现长期盈利。
