


什么是双色注塑成型?
双色注塑成型的定义
双色注塑成型,也称为2K注塑成型或双色注塑成型,是一种制造工艺,它将两种不同类型的塑料材料分两个阶段注入同一个模具中。这项技术可以制造出具有不同性能、颜色或纹理的单个零件。该工艺使用专门的注塑机进行操作。 2K注塑机 旨在容纳多种不同材料的拍摄,从而能够制作出功能更强大的复杂设计。.
双色注塑成型,也称为2K注塑成型或双色注塑成型,是一种制造工艺,它将两种不同类型的塑料材料分两个阶段注入同一个模具中。这项技术可以制造出具有不同性能、颜色或纹理的单个零件。该工艺使用专门的注塑机进行操作。 2K注塑机 旨在容纳多种不同材料的拍摄,从而能够制作出功能更强大的复杂设计。.
双色注塑成型的工作原理
-
首次注塑:将初始材料(通常是聚丙烯 (PP) 或丙烯腈-丁二烯-苯乙烯共聚物 (ABS) 等硬质塑料)注入模具。模具的形状决定了其能够容纳材料,直至进行第二次注塑。.
-
材料固化:第一种材料注入并冷却后,模具旋转以与系统对齐,进行第二次注射。.
-
二次注塑:将第二种材料(通常是较软的塑料,例如热塑性弹性体 (TPE) 或橡胶)注入第一层材料之上,使两种材料粘合在一起,形成最终部件。这种双材料工艺可以增强产品的触感或握持感。.
-
冷却和脱模:两种材料注入并粘合后,将零件冷却,然后从模具中脱模。.
双色注塑成型的优势
- 减少零件数量:通过一步结合两种材料,消除了二次组装工艺的需要。.
- 增强产品强度:双材料结构可以提高零件的耐用性,在需要的地方提供刚性,在需要的地方提供柔韧性。.
- 提升美观度:该工艺能够制造出多色或多纹理的部件,从而增强视觉吸引力。.
- 大批量生产成本效益高:虽然初始设置成本可能较高,但该工艺的效率使其在大批量生产中具有成本效益。.
什么是包覆成型?
包覆成型的定义
包覆成型是一种制造工艺,它将一种材料模压在另一种材料之上,从而制造出能够兼具两种材料优势的零件。通常,以硬质塑料作为基材,再在其上模压一层更柔软、更具柔韧性的塑料,以增强零件的功能性或美观性。.
包覆成型是一种制造工艺,它将一种材料模压在另一种材料之上,从而制造出能够兼具两种材料优势的零件。通常,以硬质塑料作为基材,再在其上模压一层更柔软、更具柔韧性的塑料,以增强零件的功能性或美观性。.
包覆成型的工作原理
-
基材注射:首先将材料(通常是硬塑料,如 ABS)注入模具,形成零件的芯部,从而提供结构完整性。.
-
模具旋转或转移:基材冷却后,模具要么旋转,要么将零件转移到辅助模具中进行第二次注塑。.
-
二次材料注入:在底座上注入不同的材料,例如 TPE、硅胶或橡胶,以增加柔软触感、改善人体工程学或额外保护等功能。.
-
冷却和脱模:零件冷却后从模具中脱模,即可使用。.
包覆成型的优势
- 改进人体工程学:包覆成型工艺有助于制造出表面触感柔软的零件,从而提高舒适性和易用性。.
- 增强耐用性:外层可提供额外的保护,例如耐磨性或防水性,具体取决于所用材料。.
- 小批量生产成本效益高:与双色注塑相比,该方法设置更简单,因此非常适合中小批量生产。.
- 设计灵活性:包覆成型可以制造多材料零件,在需要的地方平衡刚性和灵活性。.
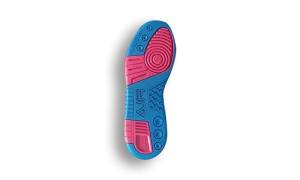
双色注塑成型与包覆成型:主要区别
物质因素
- 双色注塑成型:采用两种不同的材料,分别在不同的阶段进行注塑,这两种材料是根据其特定的粘合性能选择的,并以高精度进行成型。.
- 包覆成型:是指将第二种材料注入到已成型的零件上,通常是一个刚性芯材,外层为柔性层。.
流程复杂性和成本
- 双色注塑:需要专用的双色注塑机,因此工艺更复杂、成本更高。但是,对于大批量生产而言,它具有成本效益。.
- 包覆成型:工艺更简单,通常需要的专用设备较少,降低了设置成本,因此非常适合小批量生产。.
设计灵活性
- 双色注塑成型:能够更好地控制材料相互作用,从而实现复杂的几何形状和精确的粘合。.
- 包覆成型:可灵活添加柔软触感元素,但可能受材料兼容性限制。.
粘合强度
- 双色注塑成型:在注塑过程中,使材料之间形成牢固、持久的化学键。.
- 包覆成型:粘合强度取决于材料的相容性和表面纹理,有时需要额外的加工才能实现牢固的粘合。.
| 方面 | 双色注塑成型 | 包覆成型 |
|---|---|---|
| 工艺复杂性 | 更复杂,需要专用设备 | 更简单,所需专业设备更少 |
| 生产量 | 最适合大批量运行 | 适用于低至中等产量的运行 |
| 材料柔韧性 | 能够精确控制地将多种材料结合在一起 | 通常包括一个坚硬的基底和一个柔软的外层 |
| 粘合强度 | 材料之间形成牢固的化学键 | 取决于材料的相容性和表面纹理 |
| 设计灵活性 | 高度的设计自由度,允许实现复杂的几何形状 | 与双色注塑成型相比,设计灵活性有限 |
| 成本效益 | 初始成本高,但大批量生产性价比高。 | 对于小批量生产来说,成本效益更高 |
| 应用 | 汽车、医疗器械、电子产品、航空航天 | 消费品、包装、手动工具、汽车 |
| 好处 | 高精度、耐用性、美观设计自由 | 经济实惠、符合人体工程学的设计、防护层 |
| 挑战 | 模具成本高,安装复杂 | 粘合问题、材料成分 |
双色注塑和包覆注塑的应用
使用双色注塑成型的行业
- 汽车:适用于把手、旋钮和边框等部件,这些部件的美观性和功能性至关重要。.
- 医疗器械:用于制造需要刚性和柔性部件的工具,例如手术器械。.
- 电子产品:用于消费电子产品,例如智能手机外壳和遥控器按钮等组件。.
使用包覆成型技术的行业
- 消费品:常见于牙刷和烹饪用具等物品中,强调舒适性和抓握力。.
- 包装:常用于儿童安全包装,在坚硬的底部覆盖一层柔软的外层以确保安全。.
- 汽车行业:用于生产把手、密封件和某些注重人体工程学的内部零件。.
真实案例
- 双色注塑成型:手机壳采用硬质塑料结构,并覆以柔软、防滑的橡胶层。.
- 包覆成型:一种电动工具,其主体为硬塑料材质,并配有橡胶包覆成型的手柄。.
概括:
双色注塑和包覆注塑都是制造多材料零件的有效工艺,但它们在复杂性、成本和应用领域有所不同。双色注塑工艺更为复杂,更适合大批量生产,能够精确控制材料粘合,并提供设计灵活性。它常用于汽车和医疗器械等行业。而包覆注塑工艺则更为简单经济,适用于小批量生产,主要用于在刚性芯材上添加符合人体工程学的功能或保护层。选择哪种工艺取决于生产量、材料兼容性和零件的所需功能。.
