


在制鞋业的宏大版图中,橡胶鞋底的生产无疑是其技术基础的基石。橡胶凭借其优异的耐磨性、防滑性和高柔韧性,长期以来一直是制造高性能橡胶鞋底的主要材料。从经典鞋款到高端篮球鞋,橡胶鞋底陪伴着人们在世间的每一步。这一切的背后是一系列精密而复杂的成型工艺。本文将深入探讨橡胶鞋底的几种核心成型技术,重点介绍现代 橡胶注射成型机 彻底改变了行业的面貌。
1. 基石工艺:成型
模压成型是橡胶制品中传统且应用最广泛的工艺,在橡胶鞋底的生产中有着悠久的历史。
过程分析
这个过程类似于“烤蛋糕”。首先,将混合好的橡胶混合物通过滚筒压成薄片,然后用刀切成特定的重量和形状。操作人员将混合物放入预热好的模具腔中,模具腔通常被加热到硫化温度(通常在150-160°C左右)。然后,液压机对上下模具施加压力,产生数百吨的力。在高温高压的双重作用下,混合物开始软化并流动,迅速填充模具的每个细微腔体,同时发生关键的硫交联反应。经过指定的硫化时间(从几分钟到十几分钟不等)后,即可将成型的橡胶鞋底取出。
这个过程类似于“烤蛋糕”。首先,将混合好的橡胶混合物通过滚筒压成薄片,然后用刀切成特定的重量和形状。操作人员将混合物放入预热好的模具腔中,模具腔通常被加热到硫化温度(通常在150-160°C左右)。然后,液压机对上下模具施加压力,产生数百吨的力。在高温高压的双重作用下,混合物开始软化并流动,迅速填充模具的每个细微腔体,同时发生关键的硫交联反应。经过指定的硫化时间(从几分钟到十几分钟不等)后,即可将成型的橡胶鞋底取出。
该工艺的优点和局限性
模压工艺的最大优势在于灵活性和较低的初始投资。模具成本相对较低,适合小批量、多样化的生产模式,因此许多定制鞋款或微型鞋款仍沿用此工艺。此外,通过采用二次硫化工艺(先将橡胶鞋底硫化,然后将其与鞋面一起放入另一个模具中进行二次硫化),可以使橡胶鞋底与鞋面之间实现无与伦比的粘合强度,这在对耐用性要求较高的鞋类中很常见,例如工作靴和安全鞋。
模压工艺的最大优势在于灵活性和较低的初始投资。模具成本相对较低,适合小批量、多样化的生产模式,因此许多定制鞋款或微型鞋款仍沿用此工艺。此外,通过采用二次硫化工艺(先将橡胶鞋底硫化,然后将其与鞋面一起放入另一个模具中进行二次硫化),可以使橡胶鞋底与鞋面之间实现无与伦比的粘合强度,这在对耐用性要求较高的鞋类中很常见,例如工作靴和安全鞋。
但其缺点也相当明显:生产效率低、严重依赖人工放置化合物、硫化周期长;并且成型后不可避免地会形成毛边(多余的材料),这需要额外的修整工序,增加了劳动力成本。
2. 效率革命:橡胶注射成型机
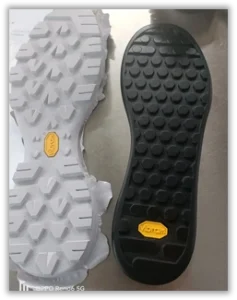
为了突破成型工艺的效率瓶颈,高度自动化的橡胶注射成型工艺应运而生,并逐渐成为量产的主流选择,而该工艺的核心设备就是橡胶注射成型机。
橡胶注射成型机的工作原理
橡胶注塑成型工艺与传统成型工艺有着根本的区别。该工艺并非将冷料放入热模具中,而是将预混的条状或颗粒状料送入橡胶注塑机的料筒中。通过加热和螺杆旋转,产生的剪切热将料预热至塑性状态,接近硫化温度(此过程称为塑化)。然后,螺杆通过喷嘴和模具流道系统,在极高的压力(注射压力可超过 1500 bar)下将熔融料注入闭合的模具中。
橡胶注塑成型工艺与传统成型工艺有着根本的区别。该工艺并非将冷料放入热模具中,而是将预混的条状或颗粒状料送入橡胶注塑机的料筒中。通过加热和螺杆旋转,产生的剪切热将料预热至塑性状态,接近硫化温度(此过程称为塑化)。然后,螺杆通过喷嘴和模具流道系统,在极高的压力(注射压力可超过 1500 bar)下将熔融料注入闭合的模具中。
模具本身保持高温。化合物填充模具后,会在极短时间内吸收模具中的热量,并迅速发生硫磺交联反应。从注射到保压和硫化的整个过程可在几秒钟内完成,从而形成完全成型的橡胶鞋底,开模时毛边极少。
橡胶注射成型工艺的显著优势
-
卓越的生产效率:自动化连续生产,生产周期极短; 橡胶注射机 每天可生产数千双橡胶鞋底,远远超过传统模压生产线。
-
卓越的产品质量:机器精确控制注射量、压力和温度,确保产品尺寸稳定、密度均匀、物性一致。飞边少,外观美观。
-
复杂结构的实现:高压注射确保化合物完美填充非常复杂的图案和精细结构,满足设计师对极强抓地力和复杂设计的期望。
-
多色/多材料复合设计:这是橡胶注塑技术最显著的特点之一。双色或三色橡胶注塑机和复杂的模具系统,可以一次性注塑出由不同颜色甚至不同材料(例如不同硬度的橡胶)制成的复合橡胶鞋底,显著提升产品的美观度和功能性,同时节省后续的组装步骤。
挑战
该工艺最大的痛点在于初期投入高昂。橡胶鞋底以及相关模具的成本都非常高昂。因此,该工艺仅应用于稳定、量产订单的场景,以确保产能得到充分利用,并降低单个产品的成本。
该工艺最大的痛点在于初期投入高昂。橡胶鞋底以及相关模具的成本都非常高昂。因此,该工艺仅应用于稳定、量产订单的场景,以确保产能得到充分利用,并降低单个产品的成本。
3. 基础与组合:片材硫化、冷粘合工艺
除了前述两种型芯成型方法外,还有两种重要的相关工艺。
硫化过程
这是一种更基本的硫化方法,通常用于生产结构简单的橡胶鞋底部件。该方法需要将胶料置于两块平坦的加热板之间进行硫化,形成均匀的橡胶片,然后用模具将其切割成橡胶鞋底的形状。该方法主要用于生产中底密封件、鞋垫或某些休闲鞋橡胶鞋底,无法生产复杂的三维结构。
这是一种更基本的硫化方法,通常用于生产结构简单的橡胶鞋底部件。该方法需要将胶料置于两块平坦的加热板之间进行硫化,形成均匀的橡胶片,然后用模具将其切割成橡胶鞋底的形状。该方法主要用于生产中底密封件、鞋垫或某些休闲鞋橡胶鞋底,无法生产复杂的三维结构。
冷粘合工艺:主流组合
冷压成型本身并非橡胶鞋底成型工艺,而是橡胶鞋底与鞋面的主流组合方式。无论橡胶鞋底采用模压成型还是橡胶注塑成型,最终大多采用“冷压成型”的方式与鞋面组装成整鞋。
冷压成型本身并非橡胶鞋底成型工艺,而是橡胶鞋底与鞋面的主流组合方式。无论橡胶鞋底采用模压成型还是橡胶注塑成型,最终大多采用“冷压成型”的方式与鞋面组装成整鞋。
其工艺流程如下:首先,橡胶鞋底和鞋面独立生产;然后,将橡胶鞋底的边缘和鞋面的相应表面进行打磨、处理,并涂上特制的高强度粘合剂。在烤箱中活化后,将两个部件紧密压合,并放置一段时间以确保牢固粘合。这种“前后”生产模式显著提升了生产的灵活性,使鞋厂和橡胶鞋底能够专业化分工,并成为现代鞋业制造的主流做法。
4. 工艺选择:综合考虑因素及应用场景
制造商如何在不同的工艺流程中进行选择?这取决于一个综合的决策矩阵:
-
订单数量和成本:对于大批量和标准款式的订单,橡胶注塑成型因其效率而更受青睐。对于小批量、多品种或样品阶段的订单,采用模压成型更经济。
-
设计复杂性:简单的单色橡胶鞋底可以采用这两种方法。然而,对于多色或多材料复合材料,橡胶注塑成型是唯一的集成解决方案。
-
性能要求:对于强度要求极高的产品(例如重型工作靴),模压双硫化是更可靠的选择。对于耐磨、防滑、轻便等运动鞋,橡胶注塑鞋底更能满足高性能需求。
在实际应用中,我们可以看到一个明显的分布:经典的匡威鞋款、复古的篮球鞋款,比如早期的Air Jordan 1,橡胶鞋底以模压成型为主;而现代主流运动品牌如Nike、Adidas,其跑鞋、篮球鞋大多采用高性能橡胶注塑成型鞋底,且设计较为复杂。
结论
从传统手工成型工艺到精准控制的橡胶注塑机,橡胶鞋底成型的历史体现了效率、精准和创新的发展。作为这一变革核心的橡胶注塑机,不仅显著提高了生产能力,还带来了前所未有的设计自由,让设计师的想象力得以通过复杂的多色橡胶鞋底得以实现。虽然传统成型工艺在某些领域仍具有灵活性,但毫无疑问,橡胶注塑成型代表了橡胶鞋底制造的当前和未来发展方向,推动着鞋类行业持续向更高效、更高质量和创新的未来迈进。
