


复合绝缘子由绝缘芯、金属端接头和模压硅橡胶外壳组成。其较长的伞裙、狭窄的接口和较长的流道对材料制备、控制注塑和可靠的排气工艺提出了更高的要求。.
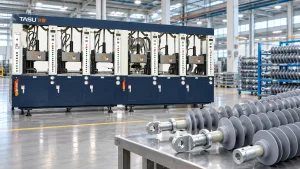
一位敬业的 复合绝缘体用橡胶注射成型机 将预制好的HTV硅橡胶注入到FRP棒及其相关部件周围。机器必须将化合物均匀地分布在绝缘体轮廓上,不得在芯部周围留下空隙、未完全脱落或薄弱区域。.
成功的生产不仅仅取决于注射压力。化合物状态、FRP棒材制备、模具对准、浇口位置、真空度、温度分布和硫化时间都必须同时加以控制。.
TASU 开发 橡胶注射成型机 具有可编程的进料、真空、注射和硫化控制功能,适用于复合绝缘子和其他技术橡胶制品。.
什么是复合绝缘体?
复合绝缘体(也称聚合物绝缘体)采用不同的材料来执行电气、机械和环境功能。.
其主要组成部分通常包括:
- FRP芯棒
- 硅橡胶外壳
- 硅橡胶脱落
- 金属端接头
- 密封或接口结构
FRP杆承受机械载荷。金属接头将绝缘体连接到电气系统,而模制硅橡胶外壳保护芯体并形成所需的爬电距离。.
硅橡胶因其具有良好的电绝缘性、耐候性和柔韧性,常被选作外壳材料。具体的化合物性能取决于配方和所需的产品标准。.
采用橡胶注射成型工艺生产的复合绝缘子
橡胶注射设备可配置用于多种复合绝缘体设计。.
悬式绝缘子
悬式绝缘子用于架空输电线路和配电线路。其加长的杆状结构和重复的伞裙要求芯线周围均匀地涂覆橡胶。.
张力绝缘子
在导线改变方向或终止处,张力绝缘子承受机械载荷。端部接头周围的连接和密封需要特别注意。.
线路柱绝缘子
线路立柱设计用于将导线固定在特定位置。产品尺寸、伞裙结构和安装结构会根据电压等级和系统设计而有所不同。.
车站柱绝缘子
变电站柱式绝缘子用于变电站和电气设备中。较大的产品尺寸可能需要增加注塑量、使用更长的模具和专门的搬运系统。.
铁路绝缘体
铁路电气化系统采用复合绝缘子,其尺寸和安装结构需根据具体应用而定。生产设备必须与产品的长度、模具配置和所需产量相匹配。.
浪涌保护器外壳
硅橡胶外壳也可以模压成型,用于包裹浪涌抑制器芯材或组件。在模具闭合和注塑过程中,内部组件必须保持正确位置。.
绝缘棒和电气元件
同样的成型原理也可应用于硅胶包覆棒、电连接器和其他复合绝缘部件。.
为什么复合绝缘体采用注塑成型工艺?
均匀的硅橡胶覆盖层
注射压力将预先制备好的硅橡胶包裹住FRP棒材并注入成型腔内。可控的填充有助于保持产品表面覆盖均匀。.
复杂脱落剖面的形成
复合绝缘体模具包含重复的切口、薄边缘和长流动路径。如果浇口、流道和排气孔设计合理,注塑成型可以再现这些细节。.
可重复的射击准备
自动送料和计量比人工配料能提供更稳定的物料输送。.
稳定的注射量很重要,因为材料不足会导致脱模不完整,而材料过多则会增加飞边和模具污染。.
可控FRP棒材封装
橡胶外壳应覆盖预期的杆表面,不得留下裸露区域或内部空隙。.
棒材居中和模具对准决定了硅胶厚度是否在圆周上保持一致。.
生产自动化
现代设备可以协调:
- 复合饲料
- 拍摄测光
- 模具闭合
- 吸尘
- 注射
- 硫化
- 模具开口
- 产品移除
自动化减少了对人工计时的依赖,并支持可重复的生产记录。.
多工位生产
当一台注塑机仅服务于一个模具时,过长的硫化时间会限制产量。多工位设备允许不同的模具同时进行注塑、硫化、开模和卸料等工序。.
实际生产能力取决于产品尺寸、注射量、模具数量、固化时间和处理要求。.
用于复合绝缘体成型的HTV硅橡胶
高温硫化硅橡胶常用于模压复合绝缘体外壳。.
与热塑性材料不同,HTV硅胶并非简单地熔化后再固化。这种化合物在注入加热模具前会先被软化和塑化,然后在模具中进行不可逆的硫化反应。.
重要的化合物特性包括:
- 粘度
- 焦化安全
- 治愈行为
- 流动特性
- 填充物分布
- 储存条件
- 批次一致性
- 所需电气性能
- 所需机械性能
机器设置必须根据实际生产用化合物进行调整。不同的硅胶配方可能需要不同的料筒温度、螺杆转速、注射曲线和固化条件。.
指南 注塑成型中的橡胶增塑 解释了进料、剪切力、温度和停留时间如何影响化合物的状态。.
复合绝缘体制造工艺
1. FRP杆检测
成型前应对芯棒进行检查。.
检查可能包括:
- 直径
- 笔直
- 表面状况
- 长度
- 清洁
- 可见损伤
- 准备工作结束
- 与模具夹具的兼容性
弯曲或尺寸不一致的棒材很难在模具内居中。.
2. 端部连接组件
金属端接头按照已批准的产品设计和装配流程进行安装。.
应检查该组件是否符合以下要求:
- 总长度
- 结盟
- 同心度
- 连接条件
- 表面清洁度
- 相对于模具的位置
配合结构不得妨碍模具闭合或硅胶流动。.
3. 表面处理
FRP棒材及相关部件的粘合区域按照已验证的制造工艺进行清洁和准备。.
油污、灰尘、湿气和操作污染会影响硅胶外壳和芯体之间的界面。.
装载前应保护已准备好的棒材免受污染。.
4. 核心定位
将杆组件装入模具,并由专用定位结构支撑。.
固定装置必须:
- 将杆居中
- 防止弯曲
- 控制轴向位置
- 承受注射力
- 避免损坏已处理的表面
- 允许可靠脱模
长条状产品可能需要多个支撑点以防止变形。.
5. 模具封闭
模具围绕型芯组件闭合。应控制闭合速度和力度,以保护棒材、配件和模具部件。.
在完全夹紧之前,可以使用传感器或机械检查来确认产品位置是否正确。.
6. 真空吸尘和空气清除
每个空模腔内都残留着空气。FRP棒材和重复的模腔结构会形成更多可能滞留空气的区域。.
真空在注入前去除空气,并帮助硅橡胶到达芯材周围的狭窄区域。.
塔苏的 真空橡胶成型机指南 解释了模具密封性、抽真空时间和真空度如何影响灌装质量。.
7. 硅橡胶注射
通过流道和浇口系统注入增塑型HTV硅橡胶。.
喷射过程可能采用多级压力和速度控制,以实现以下目的:
- 填满主跑道
- 将材料沿产品分布
- 形成棚屋空腔
- 保护核心位置
- 在充气即将结束时降低空气压缩。
正确的注射轮廓取决于模具长度、浇口布置、注射量和化合物粘度。.
8. 硫化
模具产生的热量使芯材周围的硅橡胶固化。.
模具内的温度必须保持足够均匀。温度过低的区域可能导致固化不完全,而局部温度过高则可能导致填充过程中过早固化。.
9. 开模和脱模
硫化完成后,模具打开,复合绝缘体被取出。.
长条状产品在拆卸过程中需要受到控制的支撑,以防止弯曲、扭曲或损坏薄薄的卷边。.
10. 检验和测试
成品将按照制造商的质量计划和适用的产品要求进行检验。.
检查可能包括:
- 整体尺寸
- 棚屋几何形状
- 表面状况
- 闪光灯
- 裸露核心区域
- 空隙或气泡
- 外壳厚度
- 接口条件
- 端部配合对齐
电气和机械测试应遵循适用的客户规范或行业标准。.
复合绝缘子生产所需的机器设备
充足的注射能力
注射量必须满足硅橡胶外壳、流道容积和所需工艺余量的要求。.
机器的选择应基于实际模塑体积,而不是仅仅基于绝缘体长度。.
过大的注射装置可能会增加物料停留时间。容量不足可能需要多次注射,或者无法完成灌装。.
稳定的注射压力
较长的流动距离和反复的料层脱落会产生相当大的阻力。注射系统必须在整个填充阶段保持对物料流动的可控性。.
单靠高最大压力并不能保证获得良好的结果。喷嘴、流道、浇口和型腔的阻碍因素也必须进行评估。.
可编程喷射速度
多级速度控制有助于管理材料流经模具不同部分的流量。.
典型的个人资料可能包含:
- 可控流道填充
- 通过主住宅加快配送速度
- 降低通过狭窄棚段的速度
- 最后阶段减慢灌装速度,以帮助空气排出。
短射测试可以揭示硅胶在模具中的流动情况以及空气滞留的位置。.
"(《世界人权宣言》) 橡胶注射成型压力和速度指南 提供了一种结构化的设置方法。.
可靠的真空系统
复合绝缘体注塑机应协调模具闭合、抽真空和注塑。.
真空系统的重要部件包括:
- 真空泵
- 真空罐
- 控制阀
- 真空传感器
- 模具密封组件
- 连接软管
- 可编程定时
- 泄漏警报
更大的泵也无法弥补密封件损坏或排气通道设计不良的问题。.
均匀模具加热
长模具需要使整个产品的温度分布保持一致。.
加热不均匀会导致:
- 不同的治愈率
- 局部粘度变化
- 填充不完整
- 表面不一致性
- 脱模困难
- 产品变形
独立的加热区域使操作人员能够监控和调整模具的不同部分。.
可控塑化
HTV硅胶必须足够柔软均匀才能进行注射,且在注射筒内不会开始大量固化。.
重要的控制措施包括:
- 进料尺寸
- 螺杆转速
- 桶温
- 反压
- 塑化时间
- 镜头大小
- 材料停留时间
先进先出 (FIFO) 进料有助于在连续生产过程中保持物料顺序的可预测性。.
稳定的夹紧结构
在注塑和硫化过程中,夹紧系统必须使长模具牢固地闭合。.
夹紧力不足或模具支撑不均匀会导致:
- 闪光灯
- 模具分离
- 脱落厚度不一致
- 核心位移
- 过早的模具磨损
应结合型腔投影面积、流道面积和注射压力来评估锁模力。.
长模支撑和对准
复合绝缘体模具可能比用于小型橡胶部件的模具更长。机器压板和模具支撑结构必须在反复的加热和夹紧循环中保持对准。.
多站协调
一台移动式注塑机可以服务于多个模具工位。当一个模具进行注塑时,其他工位可以继续进行硫化、开模或卸料等工序。.
当固化时间远长于注射时间时,这种配置可以提高设备利用率。.
塔苏的 橡胶制品注塑成型系统 包括用于不同模压橡胶产品的多工位配置。.
复合绝缘体模具设计
跑道布局
流道设计决定了硅胶如何到达长腔的不同区域。.
该系统应最大限度地减少过大的压力损失,同时将物料可预测地分布到产品中。.
门位置
闸门位置的影响:
- 填充方向
- 焊缝位置
- 空气流动
- 压力分布
- 核心加载
- 闸门拆除工作
- 表面外观
闸门位置不当可能会使过大的材料力作用于 FRP 杆上,或者在远处的棚架部分滞留空气。.
腔体对准
上下模具部分必须精确对齐,以保持外壳和模具形状的一致性。.
作为预防性维护的一部分,应检查对准部件的磨损情况。.
杆定心结构
定心系统应将 FRP 杆固定在预定位置,且不会留下不可接受的痕迹或干扰橡胶覆盖。.
即使机器设置保持不变,夹具磨损也会逐渐导致壳体厚度发生变化。.
霉菌通风
通风口为灌装过程中排出的空气和气体提供逸出通道。.
复合绝缘体通风装置可能需要在以下位置附近安装:
- 棚边
- 流程末端位置
- 杆状界面
- 端部配件
- 流动前沿连接处
- 远端腔体部分
通风口堵塞会导致烧伤、起泡和棚子无法完工。.
"(《世界人权宣言》) 橡胶模具排气导流罩 详细介绍了通风口的位置和维护。.
隔热
在热模段和温控流道区域之间设置隔热层有助于保持预期的热边界。.
绝缘不良可能导致浇口或流道内部过早固化。.
脱模结构
薄型脱模层在产品取出过程中可能会撕裂或变形。模具表面、开模顺序和产品支撑夹具的设计应根据绝缘体的实际轮廓进行调整。.
绝缘体成型用冷流道系统
传统的橡胶垫片会与产品一起固化,每次循环后都必须将其移除。.
橡胶冷流道系统使流道内的材料保持在硫化条件以下,同时腔体内的化合物进行硫化。.
潜在益处包括:
- 减少硫化棒废料
- 降低材料消耗
- 减少清除杂草的工作量
- 更小的有效射击要求
- 改进的生产自动化
冷流道需要精确的温度控制。局部过热或保温不良会导致过早固化和流道堵塞。.
完整版 橡胶冷流道系统指南 解释了流道平衡、绝缘和过程控制。.
常见的复合绝缘子成型缺陷
| 缺陷 | 可能的原因 | 建议检查 |
|---|---|---|
| 未完工的棚屋 | 注射量不足、闸门受限或过早固化 | 检查射料量、材料状况和流道情况。 |
| 气泡 | 真空度差、泄漏或通风口堵塞 | 检查密封件、真空度和通风状况 |
| 烧伤痕迹 | 压缩空气或过大的最终填充速度 | 清理通风口并调整最终喷射阶段 |
| 闪光灯过多 | 压力过高、夹紧力不足或模具配合不良 | 检查压力、夹紧和分离表面 |
| 裸露的FRP杆 | 岩心移位或充填不全 | 检查定心夹具和材料流 |
| 房屋厚度不均匀 | 杆件弯曲、夹具磨损或模具错位 | 检查杆件直线度和模具对准情况 |
| 表面流痕 | 塑化不稳定或速度曲线不合适 | 检查材料状况和注射速度 |
| 弱核心接口 | 污染、空气滞留或准备不当 | 检查清洁、准备和吸尘情况。 |
| 棚子撕裂 | 脱模不良或固化不充分 | 审查治愈条件和去除方法 |
| 局部治疗不足 | 模具温度不均匀或时间不足 | 测量温度分布 |
| 闸门堵塞 | 过早固化的化合物 | 检查跑步机温度和停留时间 |
| 产品重量可变 | 供弹或投篮计量不一致 | 检查进料、塑化和计量情况 |
缺陷应贯穿整个生产过程进行追踪。提高注射压力可能会暂时掩盖填充问题,同时增加闪蒸或芯材位移。.
"(《世界人权宣言》) 橡胶注塑成型故障排除指南 提供对短射、气泡、闪光和固化问题的额外检查。.
防止FRP杆周围出现空气滞留
气穴是成型过程中最重要的风险之一,因为型芯杆会分割材料流动,形成狭窄的界面区域。.
有效的预防措施可能包括:
- 正确的闸门位置
- 平衡跑者频道
- 清理霉菌通风口
- 可靠的模具密封
- 充足的疏散时间
- 监测真空度
- 控制初始喷射速度
- 降低最终灌装速度
- 稳定化合物粘度
- 正确的杆居中
真空和排气协同工作。真空在注入前去除空气,而排气口则为灌装过程中流动的空气和气体提供逸出通道。.
过程监控和追溯
复合绝缘体生产可以通过记录实际工艺值而不是仅仅依靠保存的机器设置来获益。.
有用的记录包括:
- 复合批次
- FRP棒材批次
- 射门量
- 塑化时间
- 注射时间
- 峰值注入压力
- 实际喷射速度
- 真空度
- 疏散时间
- 霉菌区温度
- 硫化时间
- 产品重量
- 模具站
- 拒绝理由
稳定的压力曲线表明材料制备和型腔填充过程具有可重复性。而逐渐变化的压力曲线可能揭示排气口堵塞、粘度变化、浇口受限或夹具磨损等问题。.
"(《世界人权宣言》) 橡胶注射成型工艺监控指南 解释了如何将压力、时间、温度和产品数据结合起来进行分析。.
模塑复合绝缘子的质量控制
目视检查
检查房屋和棚屋是否存在以下情况:
- 泡泡
- 烧伤
- 眼泪
- 流痕
- 污染
- 闪光灯
- 不完整区域
- 裸露的芯材
尺寸检测
关键尺寸可能包括:
- 总长度
- 外壳直径
- 脱落直径
- 棚架间距
- 外壳厚度
- 端部安装位置
- 产品直线度
接口检查
应按照批准的制造和检验方案对硅胶外壳和FRP杆之间的界面进行评估。.
仅凭目视检查可能无法发现内部空隙。.
机械和电气测试
测试要求取决于产品设计、客户要求和适用标准。制造商应采用经过验证的方法,而不是对所有复合绝缘子都采用单一的通用测试方法。.
批次追溯性
生产记录应将每个成品批次与以下内容关联起来:
- 硅化合物
- 岩芯棒
- 端部配件
- 模具
- 机器
- 工艺设置
- 检查结果
- 操作员或生产班组
如果之后发现材料或工艺问题,可追溯性有助于隔离受影响的生产范围。.
提高复合绝缘子生产效率
平衡注射和固化时间
注塑成型通常只占整个成型周期的一部分。硫化可能仍然是耗时最长的环节。.
多工位配置允许注塑系统在先前填充的产品继续固化的同时,为另一个模具提供服务。.
标准化棒材制备
一致的型芯制备可以减少成型周期开始前的偏差。.
书面程序应涵盖清洁、搬运、储存和装载。.
监测实际真空度
仅使用固定的抽真空时间可能无法检测到泄漏。监测达到的真空度可以更好地提供有关模具密封性和系统状况的信息。.
维护通风口和闸门
堵塞的排气孔和部分固化的浇口会增加灌装阻力。定期清洁有助于保持已验证的工艺窗口。.
减少脱模延迟
长条状产品应采用规范的拆卸方法和合适的支撑结构。临时搬运会增加作业周期和产品损坏风险。.
控制生产中断
长时间停车期间,残留在加热喷射系统中的化合物可能会改变粘度或发生焦化。.
重启和关机程序应明确如何清除系统并使其恢复到稳定的生产状态。.
指南 橡胶注射成型周期时间优化 涵盖固化、处理和模具相关的瓶颈问题。.
选择机器前需要了解的信息
复合绝缘子制造商应提供:
- 产品图纸
- 绝缘体类型
- 产品总长度
- 棚屋尺寸和间距
- FRP棒材直径
- 端部配合尺寸
- 硅橡胶化合物
- 橡胶外壳重量
- 跑步者数量
- 所需注射量
- 模具尺寸
- 大门布置
- 模腔数量
- 硫化时间
- 目标输出
- 适用的质量要求
- 当前缺陷历史
- 现有霉菌信息
- 自动化要求
- 可用厂房空间
提供模具图纸和实际化合物数据,可以对机器、模具和工艺进行综合评估。.
TASU供应集成 橡胶注射成型解决方案 涵盖设备配置、复合材料送料、真空控制、冷流道、模具结构和生产自动化。.
常见问题
复合绝缘体外壳使用哪种橡胶?
热熔硅橡胶是一种常用材料。其具体配方应满足产品的电气、机械、环境和成型要求。.
普通橡胶注塑机可以生产复合绝缘子吗?
该机器必须具备合适的注射容量、模空间、温度控制、真空功能,并能支撑长模具和FRP型芯。标准配置可能需要根据具体应用进行定制。.
为什么真空在复合绝缘体成型中很重要?
棒材和模具的几何形状可能会在填充过程中滞留空气。真空可以减少注塑前封闭模具内的空气量。.
什么原因会导致硅橡胶脱落不完全?
常见原因包括注射量不足、浇口受限、排气口堵塞、材料流动性差或过早固化。.
为什么FRP棒周围会出现气泡?
可能的原因包括霉菌泄漏、真空不足、潮气滞留、表面污染或通风口位置不良。.
高注射压力能解决填充不全的问题吗?
单凭这一点还不够。在增加压力之前,应检查流道阻塞、塑化不良、排气孔堵塞和过早固化等问题。.
如何保持FRP杆居中?
模具采用专用定位和支撑夹具。夹具磨损、杆尺寸不正确或杆弯曲都可能导致壳体厚度不均匀。.
冷流道技术能否减少硅胶浪费?
是的。设计合理的冷流道可以在循环间保持流道内的材料未固化。其适用性取决于化合物和模具设计。.
多级喷射速度的优势是什么?
模具的不同部分会产生不同的流动阻力。分段式速度控制有助于填充较长的模具壳体和较薄的型腔,避免过度压缩空气或型芯移动。.
一台注塑机能否同时为多个绝缘体模具供料?
是的。当机器和生产流程设计符合多工位配置要求时,移动式注塑系统可以与多个工位协同工作。.
复合绝缘体循环时间由什么决定?
主要因素包括:注塑准备、真空抽吸、注塑、硫化、开模、产品取出和模具清洗。.
机器报价需要哪些信息?
提供产品和模具图纸、化合物类型、注射量、棒材直径、模具尺寸、固化时间、目标产量和所需自动化程度。.
结论
复合绝缘体成型需要稳定的硅油塑化、精确的芯材定位、均衡的物料流动、可靠的排气以及均匀的硫化。机器的选择必须能够满足产品的完整几何形状要求,而不仅仅取决于锁模力或最大注射量。.
TASU制造 复合绝缘橡胶注塑机 具备可编程注射、真空、温度和多工位生产控制功能。为了评估您的绝缘体图纸、HTV硅胶化合物、模具和产量要求,, 联系TASU.
