


橡胶注射成型周期时间直接影响机器产量、人工需求、能源消耗和单件成本。在稳定的大批量生产流程中,缩短几秒钟的周期即可显著提高生产效率;但如果不评估产品质量就缩短某个工序,则可能导致废品率上升、飞边、硫化不完全或机器停机时间增加。.
完整的生产周期不仅包括注塑和硫化,还包括物料输送、塑化、料型准备、模具闭合、真空抽气、灌装、固化、开模、零件取出和模具清洗等环节,这些都会影响实际生产时间。.
有些工序是按顺序进行的,而有些工序则可以重叠进行。例如,注塑单元可以在前一个模具完成硫化的同时准备下一次注塑。多工位设备允许一个注塑单元在生产周期的不同阶段为多个模具提供服务,从而进一步减少等待时间。.
因此,有效的优化始于衡量每个阶段并找出真正的瓶颈。.
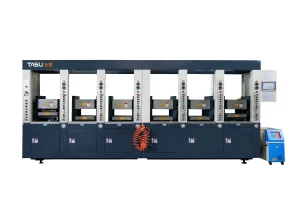
TASU制造 橡胶注射成型机 具备可编程的进料、注射、真空、硫化和多工位控制功能,可满足不同橡胶制品和生产要求。.
橡胶注射成型周期时间是多少?
橡胶注塑成型周期时间是指完成一个生产周期并开始下一个可重复周期所需的时间。.
一个典型的周期可能包括:
- 橡胶饲料
- 复合增塑
- 拍摄测光
- 模具准备
- 插入加载
- 模具闭合和夹紧
- 真空抽吸
- 橡胶注射
- 压力保持
- 硫化
- 模具开口
- 产品弹出或移除
- 闪光灯或跑道移除
- 霉菌清除
- 为下一周期做准备
周期应在正常生产条件下测量,而不是通过一次异常快速的试验来测量。.
计算每日产量时,应分别记录启动时间、材料更换时间、模具清洗时间、计划内维护时间和非计划内停机时间。.
为什么周期时间很重要
生产周期会影响多项生产成本:
- 每小时生产的零件数量
- 机器利用率
- 每部分所需人工
- 每批次生产所需的能源
- 交付能力
- 在制品库存
- 模具供应情况
- 每个模制部件的成本
只有在产品质量仍能达到可接受水平的情况下,缩短生产周期才有价值。.
激进的设置会产生更多的短射、闪光、内部空隙或未固化的产品,可能会减少显示的机器循环,同时增加实际生产成本。.
因此,应使用每小时合格零件数来评估生产效率,而不仅仅使用机器循环次数。.
典型的橡胶注射成型周期阶段
| 周期阶段 | 主要变量 | 常见的延迟原因 |
|---|---|---|
| 物料进料 | 带材尺寸、进给速度和辊筒夹持力 | 进食中断或漏食 |
| 塑化 | 螺杆转速、温度和注射量 | 恢复时间长 |
| 模具准备 | 清洗、脱模剂和插件装载 | 人工搬运 |
| 模具闭合 | 行程、速度和模具对齐 | 不必要的缓慢运动 |
| 吸尘 | 模具密封、泵容量和目标水平 | 泄漏或真空时间过长 |
| 注射 | 速度、压力、粘度和流道设计 | 高流阻 |
| 硫化 | 化合物固化行为、模具温度和零件厚度 | 过大的安全裕度 |
| 模具开口 | 划水和速度 | 比所需时间更长的动作 |
| 部分拆卸 | 产品设计、弹出和自动化 | 脱模困难 |
| 霉菌清除 | 闪点、残留物和脱模剂 | 频繁的人工清洁 |
这种细分有助于确定哪些改变会产生可衡量的效益。.
如何计算生产产量
可以根据已验证的周期时间计算出基本的生产估算值:
每小时循环次数 = 3600 ÷ 循环时间(秒)
对于多腔模具:
每小时产量 = 每小时循环次数 × 型腔数量 × 生产率
例如,一个四腔模具,运行周期为 180 秒,其理论产量为:
- 3600 ÷ 180 = 每小时 20 个循环
- 20 × 4 = 每小时 80 个模制零件
如果合格产品收率为 95%,则实际产量约为:
- 每小时 80 × 0.95 = 76 个合格零件
此估算不包括模具清洁、材料更换、维护、操作员休息或计划外停机。实际产能规划应使用整个班次收集的生产数据。.
找到真正的周期时间瓶颈
同时更改多个设置会让人难以确定是哪项调整改善了流程还是损害了流程。.
首先记录每个阶段所需的时间:
- 喂食时间
- 塑化时间
- 模具准备时间
- 关门时间
- 真空时间
- 注射时间
- 硫化时间
- 营业时间
- 部件拆卸时间
- 清洁时间
最长的阶段并不总是唯一的瓶颈。.
即使操作时间很短,如果无法与其他操作同时进行,仍然可能造成延误。例如,缓慢的手动装片操作可能会导致模具无法闭合,即使机器已经准备好下一次注塑。.
视频录制、PLC循环数据和操作员观察可以帮助区分机器运行时间和人工等待时间。.
优化物料输送
稳定的供液使注射装置能够不间断地准备下一剂注射液。.
喂养延迟可能由以下原因造成:
- 橡胶条宽度不一致
- 条带厚度过大
- 材料折叠
- 进料辊打滑
- 阻塞的引导频道
- 进料速率不正确
- 冷或硬化合物
- 磨损的滚筒
- 不可靠的喂食传感器
标准化带材尺寸和材料状态可以在不改变注射或固化参数的情况下减少中断。.
自动送料还可以减少连续生产过程中对操作员时间的依赖。.
TASU的指南 先进先出式橡胶注射送料系统 解释了控制进料如何支持可重复的射击准备和多工位生产。.
缩短塑化和注射准备时间
塑化作用应软化和均质化化合物,而不会产生过大的剪切热或过早固化。.
塑化时间受以下因素影响:
- 螺丝设计
- 螺杆转速
- 桶温
- 复合粘度
- 进料带尺寸
- 射门量
- 反压
- 注射单元容量
- 螺丝和枪管状况
提高螺杆转速可以缩短冲煮准备时间,但转速过高会产生额外的热量,降低烧焦安全性。.
提高料筒温度可以改善化合物的流动性,但过高的温度会导致粘度变化、颗粒烧焦或喷嘴堵塞。.
目标是在可用的生产周期内完成可重复的拍摄——而不仅仅是尽可能缩短螺杆恢复时间。.
如果条件允许,应在前一个模具完成硫化的同时进行下一个注塑的塑化。如果塑化时间长于固化时间,注塑单元就会成为瓶颈。.
优化模具的闭合和开启
模具移动往往会造成不必要的停工时间。.
审查:
- 模具开启行程
- 模具闭合行程
- 快速和慢速运动姿势
- 防霉设置
- 夹紧压力累积
- 喷射器冲程
- 安全装置响应
- 操作员访问要求
模具只需打开到足以安全取出产品、装入嵌件和进行检查的程度即可。.
过大的开口距离会增加每次循环的次数,但并不能提高产品质量。然而,行程过短则可能导致拆卸过程中操作不安全或损坏产品。.
模具闭合通常可以采用快速闭合方式,然后在接近最终闭合时进行可控的低压保护阶段。缓慢闭合阶段应足够长,以保护模具,但又不至于不必要地延长整个周期。.
优化真空时间
真空辅助成型是在注塑之前或注塑过程中去除封闭型腔内的空气。.
排气时间过长会延长加工周期,但未必能提高产品质量。排气时间过短则可能导致空气滞留,产生气泡、烧焦痕迹或短射等问题。.
真空时间取决于:
- 空腔容积
- 模具密封
- 真空通道设计
- 泵容量
- 软管尺寸
- 阀门响应
- 所需真空度
- 产品几何
机器应该监测实际真空度,而不是仅仅依靠固定的定时器。.
如果不能快速达到目标真空度,请检查模具密封件、软管、连接件和阀门,然后再增加抽真空时间。.
谨慎缩短注射时间
注射速度会影响腔体填充的速度,但最大速度很少是每个阶段的正确设置。.
速度过快可能导致:
- 滞留空气
- 烧伤痕迹
- 闪光灯
- 插入运动
- 高压峰值
- 过大的剪切热
- 不稳定的物质流
注射速度过慢可能导致:
- 过早治愈
- 短镜头
- 可见的流线
- 焊缝形成不良
- 不完整的表面细节
多阶段注射可以同时提高填充速度和质量:
- 通过喷嘴和流道控制流速。
- 主腔填充速度更快
- 敏感部件周围降低转速
- 放慢最后阶段的填充速度,以便空气逸出。
短程测试可以确定速度过渡应该发生在什么位置。.
"(《世界人权宣言》) 橡胶注射成型压力和速度指南 提供详细的安装和故障排除流程。.
控制跑道和闸门限制
狭窄的流道、尺寸过小的闸门和过长的流路会增加压力损失和注水时间。.
过大的流动阻力迹象包括:
- 高注射压力
- 实际喷射速度低
- 不完全远腔
- 压力迅速增加
- 材料烧焦
- 龋齿失衡
- 频繁的闸门堵塞
增加压力可能会迫使材料通过狭窄的浇口,但也可能产生飞边并增加模具应力。.
滑轨和闸门的设计应该匹配:
- 复合粘度
- 总射量
- 流长
- 空腔数量
- 产品厚度
- 注射单元容量
- 焦化行为
模具变更应使用实际产品质量和压力数据进行验证。.
优化硫化时间
硫化通常是橡胶注射成型过程中耗时最长的阶段。.
缩短固化时间可显著缩短生产周期,但固化不足会影响:
- 硬度
- 拉伸性能
- 压缩套件
- 尺寸稳定性
- 粘合强度
- 耐热性
- 长期产品性能
固化时间应根据化合物固化数据、产品厚度、模具温度和成品测试来确定。.
影响硫化时间的因素
- 橡胶配方
- 固化系统
- 模具温度
- 注射后复合温度
- 产品厚度
- 金属嵌件
- 腔体位置
- 传热效率
- 所需物理特性
提高模具温度可能会缩短硫化时间,但也会降低防焦安全性,影响填充,并导致厚产品固化不均匀。.
避免过长的安全时间
生产设置中有时会预留较长的固化时间,因为原始工艺没有得到充分验证。.
对照试验可以确定这种津贴是否必要。.
分小步缩短固化时间并检查:
- 产品硬度
- 尺寸
- 表面状况
- 内服疗法
- 粘结强度
- 压缩性能
- 所需机械性能
不要仅凭外观就批准较短的疗程。.
"(《世界人权宣言》) 橡胶硫化工艺指南 解释了温度、时间和交联之间的关系。.
提高模具温度均匀性
模具温度不均匀可能需要更长的固化时间,以确保最冷的型腔或最厚的部分达到所需的固化条件。.
温度变化可能由以下原因造成:
- 加热器布局
- 损坏的加热元件
- 传感器位置不佳
- 隔热不足
- 霉菌接触不均匀
- 模具边缘附近的冷却
- 冷金属嵌件
- 受污染的传热表面
测量多个位置的实际模具温度,而不是仅仅依赖控制器显示屏。.
提高均匀性可以缩短验证固化时间,而无需提高整体设定点。.
采用冷流道技术
橡胶冷流道系统使流道内的化合物保持在低于主要硫化条件的水平,而模腔内的橡胶则进行硫化。.
设计合理的冷流道技术可以:
- 减少固化后的废料
- 减少清除跑者的工作量
- 支持自动化生产
- 改善多腔材料分布
- 减少模具处理步骤
- 提高材料利用率
冷流道系统需要严格控制流道温度、隔热、浇口设计以及生产中断。.
它们不会自动减少产品内部的化学固化时间,但可以减少二次处理和去除固化流道材料所需的时间。.
更多内容请阅读。 橡胶冷流道系统指南.
改善霉菌通风
通风口堵塞或位置不正确会减慢模具填充速度并增加废品率。.
通风不良可能导致:
- 空气陷阱
- 烧伤痕迹
- 短镜头
- 泡泡
- 高注射压力
- 不完整的表面细节
操作人员可能会通过降低喷射速度或延长排气周期来弥补,但这会增加生产时间。.
正确的通风口位置和定期清洁可以让霉菌在预定的工艺时间内填充完毕。.
"(《世界人权宣言》) 橡胶模具排气导流罩 解释了通风口位置、空气阱识别和维护。.
缩短零件拆卸时间
注射和固化工艺优化后,产品去除可能成为瓶颈。.
影响脱模时间的因素包括:
- 产品灵活性
- 底切
- 模具纹理
- 喷射器设计
- 插入结构
- 闪光灯
- 脱模条件
- 操作员访问
- 产品温度
- 零件搬运设备
可能的改进措施包括:
- 优化的喷射器位置
- 气动释放
- 自动外卖设备
- 机器人操控
- 改进的操作员访问权限
- 减少不必要的模具开启行程
- 更好地控制闪光灯
- 标准化插件装载夹具
脱模过程中的改动不得使产品变形或损坏密封表面。.
减少霉菌清理频率
频繁的清洁会中断生产,降低有效产量。.
常见原因包括:
- 闪光进入通风口
- 过量的脱模剂
- 跑道区域的硫化橡胶
- 受污染化合物
- 通风口尺寸不合适
- 分接面受损
- 错误的射门量
清洗周期应根据霉菌的实际状况和缺陷趋势而定。.
预防污垢积聚比在污染发生后试图缩短清洁操作时间更有效。.
使用多工位橡胶注塑成型
多工位设备可将注塑和硫化分开,从而减少注塑单元的等待时间。.
在一次生产过程中:
- 一个模具接收橡胶
- 另一个模具完成固化
- 第三个模具打开
- 另一处车站正在进行部分拆除
- 注射装置准备或输送下一剂药物。
当硫化所需时间远长于灌浆时间时,这种安排尤其有用。.
福利可能包括:
- 更高的注射单元利用率
- 平行模塑操作
- 提高每次喷射系统的输出量
- 更好地协调固化时间
- 减少拍摄间隔时间
- 更大的自动化潜力
工位数量应与固化时间、注射时间、模具处理时间、注射能力和所需产量相匹配。.
如果在不平衡这些因素的情况下增加工作站,可能会在进料、注射或产品移除方面造成新的瓶颈。.
塔苏的 橡胶注射成型解决方案 结合先进先出式进料、移动式喷射、冷流道设计和多工位操作。.
单工位生产与多工位生产
| 系数 | 单工位机器 | 多工位机器 |
|---|---|---|
| 注射单元 | 致力于一个模具 | 服务于多个模具站 |
| 硫化等待 | 注射装置可能正在等待 | 可以注入其他模具 |
| 设备结构 | 更简单 | 更复杂 |
| 生产协调 | 直截了当 | 需要进行站点调度 |
| 自动化潜力 | 中等至高 | 高 |
| 最适合 | 灵活或小批量生产 | 重复性的中高产量生产 |
| 主要限制 | 长时间固化过程中的等待 | 更高的规划和设备要求 |
正确的选择取决于产量、固化时间、模具数量、产品组合和工厂布局。.
自动化重复性操作
自动化可以减少因操作员时间安排而导致的操作差异。.
潜在的自动化领域包括:
- 橡胶饲料
- 插入加载
- 模具移动
- 真空控制
- 零件弹出
- 机器人移除
- 传送带转移
- 视觉检查
- 参数记录
自动化应该解决已确定的生产瓶颈问题。.
如果硫化仍然是主要的瓶颈,并且在固化完成之前产品移除就已经完成,那么安装机器人并不会提高产量。.
衡量整体设备效率
单凭生产周期时间并不能反映整体生产绩效。.
有用的指标包括:
- 理论周期时间
- 实际平均周期时间
- 每小时接受的零件数量
- 拒绝率
- 机器可用性
- 计划停机时间
- 计划外停机时间
- 霉菌清除频率
- 材料废料
- 每批次所需工时
一台运转速度快但停机频繁的机器,其合格零件的产量可能低于一台速度稍慢但运转稳定的机器。.
跟踪整个班次和生产批次的性能,而不是选择最快的单个周期。.
常见的周期时间问题
| 问题 | 可能的原因 | 建议检查 |
|---|---|---|
| 塑化作用会延缓下一个周期。 | 螺杆回弹缓慢或进料不稳定 | 检查进料条、螺杆转速和料筒温度 |
| 真空时间过长 | 模具泄漏或真空管路受阻 | 检查密封件、软管和阀门 |
| 注射时间增加 | 高粘度或流道阻力 | 检查塑化、流道和浇口 |
| 固化时间比预期要长 | 模具温度过低或不均匀 | 测量实际模具温度 |
| 模具开启耗时过长 | 过长的开行程 | 确认所需的移除许可 |
| 部分移除不一致 | 释放困难或弹出器设计不良 | 检查模具表面和顶出情况 |
| 清洁工作会中断生产 | 闪光或残留物堵塞通风口 | 检查注射量、排气深度和模具配合情况 |
| 多站式机器等待 | 各站点的平衡性较差。 | 比较固化、注射和卸载时间 |
| 优化后拒绝率上升 | 参数变化过于剧烈 | 返回已验证的流程窗口 |
| 日产量仍然很低 | 机器周期外的停机时间 | 记录停机、换班和操作员延误 |
逐步优化周期时间
第一步:建立基线
在稳定条件下至少记录一次完整的生产运行。.
测量每个周期阶段、合格品产量、不合格率和停机时间。.
步骤二:找出瓶颈
确定哪个阶段限制了下一个生产周期的开始。.
将机器运行时间、材料运行时间、模具运行时间和操作员运行时间分开计算。.
步骤 3:检查质量要求
更改设置前,请确认尺寸、物理性能、固化程度、表面质量和检验标准。.
步骤 4:改变一个变量
每次只调整一个参数,以便衡量其效果。.
第五步:进行微调
逐步减少时间或加快速度。大幅改变速度会增加过程不稳定的可能性。.
步骤 6:验证连续循环
一次合格的测试结果并不能证明工艺稳定。请在正常生产条件下对连续的测试结果进行检查。.
步骤 7:计算可接受的输出
比较变更前后每小时合格零件的数量。.
步骤 8:记录流程窗口
记录操作员的正常设置和允许的调整限值。.
周期时间评估所需信息
在提出设备或工艺变更建议之前,请提供以下信息:
- 橡胶化合物类型
- 复合疗法和焦烧数据
- 产品图纸
- 产品重量
- 壁厚
- 插入信息
- 模具尺寸
- 空腔数量
- 跑步者体重
- 当前周期分解
- 当前固化时间
- 当前拒收率
- 目标输出
- 可用运营商
- 自动化要求
- 工厂布局
这些信息有助于确定主要机会在于机器、模具、化合物、处理工艺还是生产布局。.
常见问题
典型的橡胶注塑成型周期是多久?
没有统一的成型周期。它取决于化合物、产品厚度、模具温度、型腔数量、注射方式、固化要求和自动化程度。.
哪个阶段通常耗时最长?
硫化通常是耗时最长的工序,尤其对于厚橡胶制品而言更是如此。实际的瓶颈仍需通过生产数据来确认。.
提高模具温度能否缩短生产周期?
较高的温度可能会加速固化,但也会降低焦烧安全性,并影响填充物或产品性能。任何改变都需要进行受控验证。.
能否提高注射速度以缩短循环时间?
是的,必须在材料和模具的稳定加工范围内。速度过快会导致气泡、烧焦痕迹、飞边和嵌件移位。.
冷流道能否缩短固化时间?
它不会直接改变模塑产品的固化要求。它可以减少固化后的流道废料、流道去除工作量和二次处理。.
多工位机器如何提高产量?
它允许一台注塑机服务于多个模具。一个模具可以进行固化,而另一个模具则可以进行注塑、开模或卸料。.
硫化过程中会发生塑化吗?
是的。许多橡胶注射成型机可以在前一个产品固化的同时准备下一个注射,前提是机器配置和配方允许。.
为什么缩短生产周期后,次品率反而上升了?
该工艺流程可能已无法提供足够的时间进行填充、排气、固化或制备稳定的材料。请检查哪个步骤被缩短,并检查由此产生的缺陷。.
拍摄周期应该以一次快速拍摄为准吗?
不。应采用连续稳定的周期,并包括日常生产操作所需的时间。.
周期时间和产量,哪个更重要?
每小时合格产品数比单纯的周期时间更有用,因为它包含了腔体数量和生产良率。.
如何缩短零件移除时间?
检查模具开启行程、顶出器设计、模具表面、产品几何形状、操作人员通道和自动取出选项。.
优化过程中应该记录哪些数据?
记录循环阶段时间、温度、注射压力、螺杆回收率、产品重量、固化效果、不合格率和停机时间。.
结论
缩短橡胶注射成型周期时间,需要的不仅仅是提高机器速度或缩短硫化时间。送料、塑化、抽真空、注射、硫化、模具移动、脱模和清洗等环节,都必须作为一个整体生产系统进行评估。.
最显著的改进来自于在保持已验证的工艺窗口的前提下,消除实际的瓶颈。每小时合格零件数、产品质量和停机时间,比最快的单个周期更能可靠地衡量成功。.
冷流道系统、先进先出供料、可编程注射控制、自动化处理和多工位生产,如果与化合物、模具和生产目标相匹配,可以提高效率。.
TASU制造 自动橡胶成型机 以及用于鞋类、汽车和工业橡胶制品的多工位生产系统。为了评估周期时间、模具配置、注射容量和自动化要求,, 联系TASU.
