


TPU注塑成型简介
TPU(热塑性聚氨酯)概述
热塑性聚氨酯 (TPU) 是一种用途广泛的聚合物,广泛应用于各种工业领域。其独特的弹性、耐磨性和韧性使其成为需要在压力或严苛条件下工作的产品的理想选择。TPU 常用于汽车、医疗器械、运动器材和鞋类等行业。它以易于采用挤出、吹塑和注塑等多种工艺加工而闻名,这使得制造商能够实现具有出色尺寸精度的复杂设计。
注塑成型对TPU的重要性
注塑成型是加工TPU最有效且最常用的方法之一。该工艺使制造商能够制造出性能稳定、质量优良的复杂部件。注塑成型TPU的主要优势之一是能够快速高效地生产大量部件。TPU的热塑性特性使其易于重新熔化和再加工,这在注重材料成本节约的生产环境中更具吸引力。此外,注塑成型的精度确保TPU部件保持其所需的机械性能,例如柔韧性、耐磨性和耐化学性,这些性能对许多应用都至关重要。

了解TPU注塑成型工艺
什么是注塑成型?
注塑成型是一种将熔融材料注入模具以制造零件或产品的制造工艺。该工艺通常用于TPU等热塑性材料,因为它能够实现高精度和大规模生产。对于TPU,材料被加热至熔点,在高压下注入模具,然后冷却形成所需形状。该工艺可重复且高度可扩展,使其成为复杂零件大规模生产的理想选择。
TPU注塑成型步骤
TPU注塑工艺可分为几个关键阶段:
-
熔化TPU材料:将TPU颗粒或粒料送入注塑机的料斗,利用料筒和螺杆产生的热量进行熔化。需要精确控制温度,以确保TPU充分熔化且不发生降解。
-
将材料注入模具:材料熔化后,在高压下注入模具。模具的设计旨在形成零件所需的形状,通常由两半组成,在注射过程中紧密夹合在一起。
-
冷却:材料注入后,模具会被冷却。冷却过程使TPU固化,使其保持模具的形状。冷却时间至关重要,因为它会影响最终产品的质量,例如表面光洁度和尺寸精度。
-
顶出:部件冷却固化后,模具打开,部件被顶出。然后重复该循环,直至下一组TPU材料成型。
TPU注塑成型的常见应用
TPU注塑成型因其优异的性能而被广泛应用于许多行业。一些最常见的应用包括:
-
汽车零部件:TPU 用于生产垫圈、密封件、保险杠以及其他需要兼具柔韧性和耐用性的部件。TPU 能够耐受恶劣环境,是汽车应用的理想选择。
-
鞋类:TPU 经常用于生产鞋底、鞋垫和其他需要弹性和耐磨损的部件。
-
医疗器械:TPU 具有生物相容性,适用于导管、连接器和手术器械等医疗应用。其耐用性和柔韧性可确保医疗部件的长期性能。
-
消费品:由于 TPU 具有耐用性和在压力下保持形状的能力,因此还用于手机壳、运动器材和电子设备上的柔软触感涂层等产品。
TPU注塑成型的关键因素
TPU材料特性
在深入了解注塑成型工艺之前,务必了解TPU影响其成型性能的独特属性。TPU是一种高度柔韧的材料,具有优异的耐磨性,非常适合用于必须承受反复应力的产品。它还耐油、耐油脂和各种化学物质,因此非常适合在严苛的环境中应用。
TPU的一些关键特性包括:
-
硬度:TPU 的硬度范围广泛,从柔软、有弹性到更硬,具体取决于产品的具体需求。肖氏硬度通常用于对 TPU 材料进行分类,硬度的选择会影响成型工艺和最终部件的性能。
-
弹性:TPU 在很宽的温度范围内保持其弹性,这对于必须在冷热环境中保持柔韧性的部件来说是一个关键因素。
-
耐化学性:TPU 对油、燃料和其他化学品具有出色的抵抗力,这使其对于暴露在恶劣条件下的产品非常有效。
选择合适的注塑TPU材料
为您的应用选择合适的TPU等级,对于实现最佳成型效果至关重要。以下是一些需要考虑的因素:
-
硬度要求:如果您的产品需要柔韧性,可以选择较软的TPU等级。如果您更看重刚性和耐磨性,则较硬的TPU等级可能更合适。
-
耐环境性:对于暴露于油、溶剂或极端温度的产品,选择具有适当耐化学性的 TPU 至关重要。
-
流动特性:部分TPU材料具有更佳的流动特性,这会影响注射的难易程度和最终部件的质量。材料流动对于确保均匀填充和最大程度减少成型部件缺陷至关重要。
通过了解这些材料特性并选择正确的 TPU 等级,制造商可以优化其成型工艺,以提高效率和产品性能。
了解TPU注塑机
TPU注塑机的组件
A TPU 注塑机 注塑成型由几个关键部件组成,每个部件在确保材料正确加工和成型方面都发挥着至关重要的作用。了解这些部件如何协同工作有助于优化成型工艺并避免潜在问题。主要部件包括:
-
料斗:料斗用于装载TPU原材料(颗粒或粒料)。料斗确保向料筒持续供应材料。
-
机筒和螺杆:机筒将TPU材料加热到所需的熔融温度,螺杆使材料在机筒内移动,确保均匀熔融和混合。
-
注射单元:该单元控制熔融的TPU材料注入模具。需要精确控制注射速度和压力,以确保均匀填充模具。
-
模具:模具是注塑工艺的核心。它决定了最终产品的形状,并设计有冷却通道,以帮助TPU材料在注塑后固化。
-
锁模单元:锁模单元在注射和冷却过程中将模具两半固定在一起。适当的锁模力可确保模具保持密封,防止材料泄漏。
-
冷却系统:注塑后,零件需要在模具中冷却固化。冷却系统通过模具内的通道循环水或其他冷却介质,以降低注塑材料的温度。
为TPU选择合适的注塑机
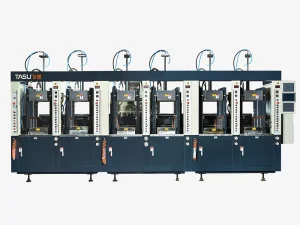
选择正确的 注塑机 取决于与TPU材料和最终部件设计相关的几个因素。关键考虑因素包括:
-
锁模力:锁模力是指注射过程中将模具两半压合在一起所需的压力。所需的锁模力取决于零件尺寸、材料粘度和成型条件。
-
注射速度和压力:TPU 材料的流动特性因等级而异。可调节注射速度和压力的机器可确保 TPU 填充模腔,避免出现缺料或填充不完全等缺陷。
-
注射量:注射量是指注入模具的材料体积。注射量应与待生产部件的尺寸相匹配,以确保高效利用材料并缩短生产周期。
-
温度控制:由于 TPU 需要精确的温度控制以避免降解,因此具有精确加热和冷却功能的注塑机至关重要。
TPU注塑机的维护和故障排除
为了保持TPU注塑机的使用寿命和效率,适当的维护至关重要。建议定期检查以下方面:
-
温度传感器和控制器:确保它们正确校准以保持一致的熔化温度。
-
注射单元和螺杆:应定期清洁和润滑这些部件,以避免材料堆积并确保材料流动顺畅。
-
液压和气动系统:应定期检查机器的液压和气动系统是否有泄漏,确保正确维持夹紧压力和注射压力。
常见问题及其解决方案包括:
| 问题 | 可能的原因 | 解决方案 |
|---|---|---|
| 物料流问题 | 温度设置不当、过滤器堵塞、注射速度不足 | 调节温度、清洁过滤器、提高注射速度 |
| 粘模 | 冷却时间过长,脱模剂不足 | 调整冷却时间,涂抹脱模剂 |
| 表面缺陷 | 冷却不均匀、温度设置不当 | 控制模具温度,确保冷却均匀 |
TPU注塑成型中的温度控制
最佳TPU注塑温度范围
温度控制在TPU注塑成型中至关重要。合适的温度可确保材料顺利流入模具,完全填充型腔,并固化至所需性能。TPU的温度范围通常包括:
-
熔化温度:TPU 的熔化温度通常在 210°C 至 230°C 之间,具体取决于所用材料的等级。如果温度过低,材料可能无法完全熔化,导致填充不完全或成型部件出现缺陷。另一方面,如果温度过高,TPU 可能会降解,失去其弹性和其他理想特性。
-
模具温度:模具温度通常在 20°C 至 60°C 之间,具体取决于零件的复杂程度和厚度。较低的模具温度可以改善表面光洁度,而较高的模具温度可以缩短成型周期,但可能会影响最终零件的机械性能。
温度对TPU材料性能的影响
TPU注塑成型过程中的温度直接影响零件的最终性能:
-
硬度和柔韧性:较高的模具温度可使零件更柔韧、更柔软,而较低的模具温度则可使零件更硬。
-
表面光洁度:温度也会影响表面光洁度。模具温度高通常会使表面更光滑,而模具温度低则可能导致流痕或缺料等表面缺陷。
-
尺寸精度:在整个过程中保持一致的温度可确保尺寸稳定性,防止冷却后翘曲或收缩。
TPU注塑工艺优化
周期时间和效率
优化循环时间是提高TPU注塑效率的关键因素。循环时间包含多个阶段:注射时间、冷却时间和顶出时间。通过最大限度地缩短冷却时间并优化模具设计,制造商可以显著缩短循环时间。然而,过度缩短循环时间可能会导致质量缺陷,因此找到合适的平衡点至关重要。
减少TPU注塑成型中的缺陷
TPU注塑成型的常见缺陷包括:
-
气穴:当空气滞留在模腔内时,就会形成气穴,导致零件缺陷。可以通过确保模具设计中适当的排气功能并优化注射速度来避免这种情况。
-
流痕:当材料流入模具不均匀时,就会出现流痕。调整注射压力和温度有助于减少流痕。
-
翘曲:由于冷却不均匀或温度设置不当,可能会发生翘曲。可以通过控制模具温度并确保均匀冷却来最大程度地减少翘曲。
结论
总而言之,热塑性聚氨酯注塑成型是一种高效的工艺,适用于各行各业生产耐用且灵活的部件。了解TPU注塑成型工艺,包括温度控制、材料选择和设备优化的重要性,对于生产高质量的部件至关重要。通过关注这些关键因素并不断优化注塑机和工艺,制造商可以提高效率、减少缺陷,并生产出满足其应用需求的优质TPU产品。
