


在橡胶和塑料制品制造领域,传递模塑工艺是连接传统压缩模塑和现代注塑成型的关键工艺。尤其在热固性材料成型和精密元件封装方面,传递模塑工艺占据着不可替代的地位。从汽车密封件到芯片封装,该技术凭借其“精密成型、温和填充”的特点,在橡胶传递模塑和塑料加工方面均展现出独特的优势。本文系统地阐述了传递模塑的原理、工艺和核心特点,并将其与橡胶注塑成型等相关技术进行了比较,为行业从业人员提供了全面的技术参考。
传递模塑是一种主要应用于热固性塑料和橡胶的制造工艺。作为闭模成型技术的代表,它融合了压缩成型和注塑成型的核心优势,在复杂零件的生产中实现了“成型精度”和“加工效率”的平衡。其中,专为橡胶材料设计的橡胶传递模塑工艺,通过精确控制弹性体材料的流动,进一步展现了其作为带嵌件橡胶制品首选工艺的优越性。
通俗地说,该工艺的核心逻辑在于“分区温度控制和压力驱动的传质”:首先,原材料在独立的加热室(称为“加热罐”)中加热,直至变得柔软可塑。随后,液压柱塞施加压力,迫使材料通过细小的通道(称为“浇口”或“流道”)进入封闭的加热模腔,最终固化(硬化)形成设计好的成品。这种“预热后传质”的模式与传统的注塑成型方法截然不同。 橡胶注射成型机 直接将熔融材料注入模具,这使得它在封装敏感元件方面更具优势。
传递模塑的核心特性
传递模塑的技术特点是由其“闭模传质和预热塑化”的机理决定的,主要体现在以下五个方面:
-
闭模成型:模具在材料注入前完全闭合,这与“先进料后合模”的压缩成型模式截然不同。这能有效减少飞边,提高尺寸精度。
-
物料预热:原材料通常以预制“料块”或“颗粒”的形式存在,并在专用的传递罐中进行预热和塑化。这为后续模具的顺利填充奠定了基础,也是罐式传递成型工艺的核心特征。
-
柱塞加压:通过液压柱塞提供稳定的压力,确保塑化材料克服流道阻力,完全填充模具的复杂型腔,使其特别适用于具有精细结构的零件。
-
与热固性材料的兼容性:该工艺几乎完全适用于热固性材料——例如环氧树脂、酚醛树脂和硅酮等材料,这些材料在加热时会发生不可逆的化学变化,固化后无法重新熔化。传递模塑的温度控制系统完美契合了这一特性。
-
对橡胶材料的适应性:通过优化罐温和柱塞压力,橡胶传递模塑解决了弹性体材料流动性差的问题,从而能够高效生产橡胶密封件、隔膜和其他带有金属嵌件的产品。
传递模塑工艺的逐步流程图
传递模塑的生产过程必须严格遵循“准备—进料—传递—固化—脱模”的顺序,每个环节的参数控制直接影响产品质量:
-
模具准备:将模具的活动半体和固定半体夹紧并加热至设定温度(通常根据材料特性控制在120-180℃之间)。如果产品需要包含金属销钉和电子元件等嵌件,则必须在此阶段将其精确放置并固定在模腔内,以避免在模具填充过程中发生移位。
-
物料装载:根据产品重量和流道损耗,称取一定量的原材料(料块或颗粒),放入位于模具上方的输送罐中。这样既能确保物料量满足成型要求,又能避免过度浪费。
-
压力传递:液压柱塞以预设速度(通常为5-15mm/s)下降并压入料槽。在压力(通常为10-30MPa)作用下,材料进一步加热软化,产生流动性,并通过流道系统快速填充封闭的模腔,直至整个模腔完全充满。
-
等温固化:将材料置于封闭的模具中,保持一定的压力和温度一段时间(固化时间从几十秒到几分钟不等,具体取决于产品的厚度和材料)。在此过程中,热固性材料发生交联反应,并逐渐硬化成型。
-
开模和脱模:固化完成后,模具打开,顶针将成品部件推出。同时,固化在料槽和流道中的多余材料(称为“残料”或“飞边”)也随产品一起排出,通常很容易与产品分离。
传递模塑与相关工艺的核心区别
为了更清楚地了解传递模塑的定位,以下从关键维度将其与压缩模塑和橡胶注射模塑等工艺进行比较,尤其侧重于橡胶注射模塑机所实现的工艺差异:
|
比较维度
|
传递模塑(包括橡胶传递模塑)
|
压缩成型
|
橡胶注射成型
|
|---|---|---|---|
|
霉菌州
|
物料转移前完全关闭
|
模具在装料过程中打开;送料后夹紧
|
注塑前模具已闭合,符合传递模塑工艺。
|
|
材料加工方法
|
在模具中预热和塑化,这是模具传递模塑工艺的核心特征。
|
将冷料或热料直接加入模腔。
|
在橡胶注射成型机的料筒内熔化塑化,然后由螺杆输送。
|
|
物料输送方法
|
柱塞加压迫使物料通过流道。
|
夹紧压力挤压材料以填充空腔。
|
橡胶注射成型机的螺杆进行高压注射,流动速度更快
|
|
适用产品
|
结构复杂、带有嵌件的橡胶和塑料制品,电子封装组件
|
结构简单的大型产品,例如橡胶垫圈
|
中等复杂程度的大批量橡胶制品,例如 O 形圈
|
|
尺寸精度
|
精度高,公差可达±0.05毫米
|
相对较低,易受闪光灯影响
|
橡胶注射成型机的温度控制精度非常高,且温度控制精度更高。
|
|
闪光条件
|
分型面上仅有极少、轻微的痕迹
|
数量众多,需要后续修剪
|
最小,与传递模塑相当
|
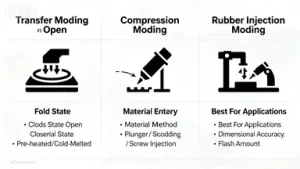
传递模塑工艺的优点和局限性
1. 核心优势
-
强大的复杂部件成型能力:在高压下,该材料具有优异的流动性,能够完美复制模具的精细结构,轻松应对深腔、侧孔和倒扣等复杂设计,使其特别适用于精密电子元件。
-
卓越的精密封装效果:模具填充过程稳定,湍流极少,能够有效保护半导体芯片、传感器等易碎元件的键合线。它是电子封装的首选工艺之一。橡胶传递模塑工艺也体现了这一优势,能够轻柔地包裹嵌件。
-
良好的尺寸稳定性:闭模成型降低了材料收缩的不确定性,从而生产出尺寸一致、公差控制严格的产品,无需进行大量的后续加工。
-
嵌件使用方便:封闭式模腔为金属嵌件提供了稳定的定位环境,可实现“橡胶/塑料-金属”的直接一体化成型,提高产品可靠性。
-
飞边损失更少:与压缩成型相比,传递成型的飞边量显著减少,从而减少了原材料浪费,降低了后续修整的人工成本。
2. 主要局限性
-
模具成本高:模具需要集成特殊结构,如浇注槽和流道,导致设计和加工难度高,初始投资比压缩成型模具高得多。
-
不可避免的材料浪费:在注塑槽和流道中固化的废料是热固性废料,不能像橡胶注塑成型的流道材料那样回收再利用,从而增加了材料成本。
-
容易产生气泡缺陷:如果模具通风不良或模具填充速度过快,空气容易滞留在型腔内,形成内部气孔,影响产品强度。
-
生产周期相对较长:热固性材料的固化过程需要很长时间,整个周期通常比橡胶注射成型长 30%-50%,因此不适合超大规模批量生产。
传递模塑的典型应用场景
传递模塑具有“精确成型和温和模具填充”的双重优势,在许多高科技领域发挥着不可替代的作用,其中橡胶传递模塑和电子封装是两个核心应用方向:
1. 电子信息领域
这是传递模塑工艺最重要的应用场景,尤其在芯片封装领域不可或缺。它包括制造硅芯片的黑色环氧树脂封装外壳,以及DIP(双列直插式封装)、QFP(四方扁平封装)和BGA(球栅阵列封装)等半导体封装元件;还用于传感器和线圈的灌封,以及开关、连接器、断路器和其他电子元件的绝缘外壳的模塑。
2. 橡胶制品领域
橡胶传递模塑工艺专为弹性体材料而设计,用于生产带有金属嵌件的橡胶隔膜、密封件、垫片等产品,解决了传统工艺中橡胶流动性差、嵌件易移位等问题,广泛应用于汽车、液压系统等领域。
3. 日用必需品和家用电器领域
它适用于需要承受高温的部件,例如锅柄、烤箱旋钮和家用电器内部的电气外壳。这些部件需要具有良好耐热性和绝缘性的材料,而用于传递模塑的热固性材料恰好满足这些要求。
摘要
传递模塑,特别是以罐式传递模塑和弹性体橡胶传递模塑为中心的罐式传递模塑,是一种兼具精度和实用性的成型技术。其独特的“罐体预热—柱塞传质—闭模固化”工艺,完美契合热固性材料的特性,在复杂部件成型和精密封装方面展现出远超压缩模塑的优势。尽管在成本和效率方面略逊于橡胶注射成型等工艺,但传递模塑在电子封装、带嵌件的橡胶/塑料制品等细分领域仍然是不可或缺的核心技术,为现代制造业的高质量发展提供了坚实支撑。
