


什么是热塑性橡胶(TPR)?
热塑性橡胶 (TPR) 是一种混合橡胶和塑料的材料,兼具两者的优势特性。它兼具橡胶的柔韧性和塑料的可加工性,非常适合注塑成型。TPR 凭借其优异的弹性、柔软的触感以及可塑性,广泛应用于各行各业的各种产品。
为什么选择注塑成型中的TPR?
TPR 兼具橡胶的固有特性(例如柔韧性和回弹性)以及热塑性塑料加工的便捷性。这种独特的组合赋予其卓越的柔韧性、耐用性和抗冲击性。此外,TPR 具有高度的可定制性:制造商可以调整其成分中橡胶与塑料的比例,以生产出不同硬度的产品。这些特性使 TPR 成为制造密封件、握把和软触感部件等产品的首选材料。
了解TPR注塑成型工艺
注塑成型基础知识
注塑成型是一种广泛采用的制造方法,将塑料或橡胶材料在高压下注入模具,形成实体零件。该方法擅长生产大量形状复杂、精度高且一致性好的产品。
对于TPR来说,注塑成型充分利用了其类似橡胶的柔韧性和类似塑料的加工性能。将熔融的TPR注入模具中,固化并形成模具型腔的形状。该工艺不仅高效,而且能够制造尺寸公差严格的零件。
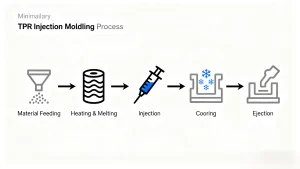
标准注塑工艺包括以下关键步骤:
- 进料:TPR粒料装入机器的料斗并输送到注塑系统。
- 加热和熔化:在机器的筒内,TPR 颗粒被加热直至转变为熔融状态。
- 注射:将熔融的TPR在高压下注入模具型腔。
- 冷却:熔融材料在模具内冷却并凝固。
- 顶出:一旦完全冷却,模制部件就会从模具中取出,准备进行进一步加工或质量检查。
TPR注塑成型的工作原理
TPR注塑成型工艺首先将TPR粒料送入注塑机的料斗。然后,这些粒料进入注塑机的料筒,被加热至特定温度(通常在180°C至230°C之间)并熔融。随后,熔融的TPR在高压下注入预先设计的模具中,确保其完全填充型腔并精确复制模具的形状。
注塑后,成型部件通过风冷或水冷模具进行冷却。冷却时间至关重要:它确保材料均匀固化,这对于实现精确的尺寸精度和高质量的表面光洁度至关重要。
充分冷却后,模具打开,部件被顶出。之后,部件即可进行后处理,例如修剪多余材料,或进行严格的质量控制检查。
TPR注塑温度
温度控制是 tpr 注塑成型温度管理中的关键因素,因为它直接影响材料的流动性和成型部件的最终性能。
熔体温度
TPR 的熔体温度通常在 180°C 至 230°C 之间,具体温度取决于 TPR 的具体等级。较高的熔体温度可增强材料的流动性,从而降低在几何形状复杂的模具中出现填充不完全(即“短射”)等缺陷的风险。
模具温度
TPR注塑成型的模具温度通常保持在30°C至80°C之间。较低的模具温度可以加速冷却过程,有利于大批量生产。相反,较高的模具温度有助于提高最终产品的表面质量和更光滑的表面。确切的模具温度通常根据最终部件的期望特性进行调整。
冷却时间
冷却时间受两个关键因素影响:TPR 材料的导热系数和成型部件的厚度。较薄的部件自然比较厚的部件冷却得更快。在冷却时间方面取得适当的平衡对于防止部件翘曲或收缩不均匀等问题至关重要。

TPR注塑机的类型
什么是TPR注塑机?
TPR注塑机专为加工TPR等热塑性橡胶而设计。它配备了专门的注射单元、加热系统和成型机制,以适应TPR的独特性能——既拥有类似橡胶的柔韧性,又兼具热塑性塑料的可加工性。
这些机器虽然与标准注塑设备共享核心部件,但它们具有专门的增强功能,包括更精确的温控系统和更强的注射压力能力。这些改进对于处理TPR特定的流变(流动相关)特性至关重要。
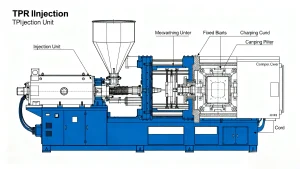
TPR注塑机的关键部件包括:
- 注射单元:负责将TPR材料熔化并注射到模具中。
- 夹紧单元:在注射和冷却阶段将模具的两半固定在一起。
- 模具:将熔融的 TPR 注入并成型为最终产品的型腔。
选择合适的TPR注塑机
选择时必须考虑几个因素 TPR注塑机 确保最佳性能和产品质量:
- 机器尺寸:机器尺寸应与所生产产品的尺寸和复杂程度相匹配。更大或更复杂的产品需要具有更大注射容量和更大模具容纳空间的机器。
- 锁模力:指注射过程中保持模具闭合的压力。对于柔韧有弹性的TPR,必须谨慎选择锁模力,避免材料过度压缩,导致部件变形或缺陷。
- 注射压力:TPR 的灵活性意味着它可能需要更高的注射压力才能填充具有复杂细节或薄壁的模具。选择一台能够提供所需压力并保持精度的机器至关重要。
- 加热和冷却能力:TPR 依靠精确的加热和冷却控制,在整个成型过程中保持均匀的温度。配备先进温控系统的机器有助于确保零件质量始终如一,并防止翘曲或冷却不均匀等缺陷。
TPR成型机的创新
TPR注塑机的最新进展主要集中在提高效率和提升零件质量。值得注意的创新包括:
- 电动注塑机:与传统液压机相比,电动注塑机具有更出色的控制、更高的精度和更高的能源效率。
- 先进的温度控制:现代机器具有更精确的加热和冷却系统,可缩短生产周期并提高零件批次的一致性。
- 多腔模具:现代机器设计用于与多腔模具配合使用,通过在单个周期内同时制造多个零件来提高生产率并降低单位成本。
影响TPR材料注塑成型的因素
材料特性
TPR 的独特特性(例如弹性、柔软触感和低密度)使其成为注塑成型的理想选择,但它们也影响了 TPR 材料注塑成型工艺:
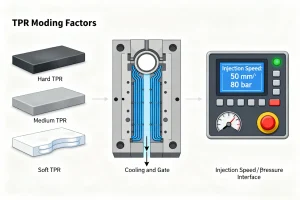
- 硬度:TPR 的硬度可以通过改变配方来调整,这会影响其在成型过程中的性能。较软的 TPR 等级通常需要更精确地控制注射速度和压力。
- 弹性:材料的弹性会影响冷却时间和模具在凝固过程中保持零件形状的能力。
- 热导率:由于TPR的热特性,其冷却速度比标准塑料慢。因此需要仔细的温度管理,以避免翘曲或尺寸不一致等缺陷。
模具设计考虑因素
模具设计对于TPR材料注塑成型的成功至关重要。关键设计考虑因素包括:
- 浇口设计:浇口(熔融的 TPR 进入模具的地方)必须正确定位和调整尺寸,以确保材料流动均匀,最大限度地降低出现缺料等缺陷的风险。
- 排气:有效的排气可以让残留的空气在注射过程中从模腔中逸出,防止气泡或压力积聚导致零件变形。
- 冷却水道:模具冷却水道应精心设计,以确保零件均匀冷却。冷却不均匀通常会导致零件翘曲或表面缺陷。
注射速度和压力
注射速度和压力对最终产品的质量有显著影响:
- 注射速度:较高的注射速度可确保熔融的TPR快速均匀地填充模具,这对于复杂形状的注塑成型至关重要。然而,过高的速度可能会导致诸如溢料(多余的材料从模缝中渗出)或材料降解等缺陷。
- 注射压力:适当的压力可确保模具完全填充,捕捉到精细的细节。压力不足可能导致缺料,而压力过大则可能导致溢料。
TPR成型的应用
采用TPR注塑成型的行业
TPR 的独特性能——柔韧性、耐用性和易于加工——使得 TPR 成型在各个行业中都具有不可估量的价值:
- 汽车工业:TPR 广泛用于需要灵活性和耐用性的部件,包括耐热和耐化学腐蚀的密封件和垫圈、柔软触感的保险杠条和内部把手以及坚固的软管和管子。
- 鞋类行业:TPR 是一种常用的鞋底材料,兼具柔韧性、耐用性和舒适性。它能够高效地进行批量生产,适用于休闲鞋和运动鞋。
- 消费品:该材料用于工具和厨房用具上的软触手柄、遥控器和电话的键盘以及运动器材的握把。
- 医疗行业:生物相容性 TPR 等级用于柔性医疗管、医疗设备的气密密封以及手术器械上的人体工程学手柄。
- 电子行业:TPR 可用作电线和电缆的柔性绝缘层,也可用作智能手机和平板电脑的减震、柔软触感外壳。
TPR成型常见产品
TPR 成型用于制造各种日常用品,包括:
- 鞋底(休闲鞋和运动鞋)
- 工具手柄和把手
- 汽车和工业用密封件和垫圈
- 柔软的玩具和体育用品(例如球、防护垫)
- 减震手机壳
摘要
热塑性橡胶 (TPR) 是一种用途广泛的混合材料,TPR 成型工艺利用其橡胶-塑料特性来生产高质量、可定制的部件。TPR 注塑成型工艺涵盖材料进料、加热、注射、冷却和顶出,高度依赖于精确的 TPR 注塑成型温度控制(熔体温度 180°C 至 230°C,模具温度 30°C 至 80°C),以确保材料流动并避免翘曲等缺陷。配备定制注射、锁模和温控系统的专用 TPR 注塑机对于稳定生产至关重要,而电动机等创新技术则进一步提高了效率。TPR 的材料特性(硬度、弹性)、模具设计(浇口、排气)和注塑参数等因素直接影响 TPR 材料注塑成型的成功。最终,TPR 注塑成型适用于从汽车到医疗等各个行业,证明了其作为灵活、耐用且用户友好型产品的关键制造解决方案的作用。
