


Giới thiệu: Vai trò then chốt của cao su trong nhiều ngành công nghiệp khác nhau
Sự kết hợp vô song giữa tính đàn hồi, khả năng phục hồi và độ bền của cao su đã củng cố vị thế của nó như một vật liệu nền tảng trong vô số lĩnh vực. Đó là con ngựa thồ thầm lặng trong cuộc sống hàng ngày của chúng ta—từ lốp xe giúp ô tô di chuyển trên đường và các miếng đệm ngăn rò rỉ công nghiệp đến đế giày giúp giảm xóc cho từng bước chân và các bộ phận chính xác trong các thiết bị y tế cứu sinh. Điều gì làm nên khả năng của mảng sản phẩm cao su rộng lớn này? Câu trả lời nằm ở các quy trình đúc và tạo hình cao su chuyên dụng. Các kỹ thuật này không chỉ định hình cao su thành các hình dạng có thể sử dụng; chúng trực tiếp quyết định hiệu suất, tuổi thọ và tính nhất quán của sản phẩm. Khi các ngành công nghiệp đòi hỏi các thiết kế phức tạp hơn, tiêu chuẩn hiệu suất cao hơn và sản xuất tiết kiệm chi phí, các phương pháp đúc cao su đã phát triển nhanh chóng—mỗi phương pháp đều có điểm mạnh và trường hợp sử dụng riêng. Đối với các nhà sản xuất, việc lựa chọn đúng quy trình không chỉ là một quyết định kỹ thuật; đó là chìa khóa để cung cấp các sản phẩm đáp ứng nhu cầu thị trường.
[Hình ảnh gợi ý: Một infographic ghép ảnh minh họa các sản phẩm cao su phổ biến (lốp xe, vòng đệm chữ O, găng tay, linh kiện y tế) với các nhãn tinh tế liên kết chúng với quy trình đúc tương ứng. Đặt ở đầu phần giới thiệu để kết nối trực quan sự phổ biến của cao su với các kỹ thuật đúc.]
1. Ép khuôn: Trụ cột đáng kính của ngành đúc cao su
1.1 Nguyên lý và quy trình
Ép nén là xương sống của sản xuất cao su truyền thống - đáng tin cậy, đơn giản và đã được kiểm chứng qua thời gian. Nguyên lý hoạt động như sau: Đầu tiên, một lượng chính xác hợp chất cao su chưa lưu hóa (gọi là "phôi" hoặc "phôi định hình") được cắt hoặc định hình sao cho phù hợp với kích thước chung của chi tiết cuối cùng. Sau đó, phôi này được đặt vào một khoang khuôn được làm nóng (thường được làm bằng thép hoặc nhôm). Nửa trên của khuôn (mặt bàn) đóng chặt, tạo ra cả nhiệt độ cao (thường là 150–200°C) và áp suất (10–50 MPa). Nhiệt kích hoạt quá trình lưu hóa—một phản ứng hóa học làm đông cứng cao su—trong khi áp suất buộc vật liệu phải lấp đầy mọi ngóc ngách của khoang. Khi quá trình đông cứng hoàn tất (thời gian thay đổi tùy theo loại cao su và độ dày của chi tiết), khuôn mở ra và chi tiết hoàn thiện được lấy ra.
[Hình ảnh gợi ý: Sơ đồ từng bước của quy trình ép nén: 1) Phôi cao su chưa lưu hóa được đặt vào khoang khuôn; 2) Đóng khuôn và tạo nhiệt/áp suất; 3) Quy trình lưu hóa; 4) Mở khuôn và tháo chi tiết. Ghi nhãn các thành phần chính (khoang khuôn, tấm ép, phôi cao su). Đặt sau tiêu đề phụ “Nguyên lý và Quy trình”.]
1.2 Đặc điểm và ứng dụng
Điều gì khiến ép nén trở thành lựa chọn hàng đầu của các nhà sản xuất? Tính linh hoạt của nó—nó xử lý được mọi thứ, từ gioăng phẳng đơn giản đến các chi tiết phức tạp có rãnh cắt. Chi phí dụng cụ và thiết bị cũng thấp hơn so với các phương pháp tiên tiến, khiến nó trở nên lý tưởng cho các lô sản xuất vừa và nhỏ. Tuy nhiên, phương pháp này cũng có những nhược điểm: thời gian chu kỳ chậm hơn (vì mỗi chi tiết cần được nạp/dỡ thủ công), và cao su thừa (gọi là "flash") thường hình thành xung quanh chi tiết, cần được cắt tỉa sau sản xuất.
Các ứng dụng phổ biến bao gồm vòng đệm chữ O cho hệ thống ống nước, giá đỡ chống rung cho máy móc hạng nặng, gioăng cho ống công nghiệp và chân cao su cho thiết bị điện tử. Nó cũng được sử dụng cho các bộ phận tùy chỉnh, nơi chi phí gia công thấp vượt trội so với nhu cầu sản xuất siêu nhanh.
2. Ép chuyển: Cầu nối giữa kỹ thuật truyền thống và tiên tiến
2.1 Cơ chế hoạt động
Đúc chuyển giao kết hợp những ưu điểm của ép nén và ép phun, khắc phục một số hạn chế của phương pháp ép phun. Quy trình bắt đầu bằng việc đặt phôi cao su vào một khoang riêng biệt được gia nhiệt gọi là "pot" (nằm phía trên khoang khuôn). Sau đó, một pít-tông đẩy phôi xuống, đẩy cao su nóng chảy qua các rãnh nhỏ (gọi là "sprue" và "runner") vào khoang khuôn kín. Khi cao su lấp đầy khoang và lưu hóa, khuôn sẽ mở ra và chi tiết được lấy ra—cùng với phần cao su còn sót lại trong pot và các rãnh (đôi khi có thể tái chế).
Dòng chảy được kiểm soát này đảm bảo cao su có thể tiếp cận được cả những chi tiết nhỏ nhất của khuôn, khiến nó trở nên hoàn hảo cho các bộ phận có dung sai chặt chẽ hoặc chèn kim loại nhúng (như bu lông phủ cao su).
[Hình ảnh đề xuất: Sơ đồ mặt cắt ngang của hệ thống đúc chuyển giao, ghi nhãn nồi, pít-tông, vòi phun, rãnh dẫn, khoang khuôn và miếng chèn kim loại nhúng. Làm nổi bật đường chảy của cao su nóng chảy từ nồi vào khoang khuôn. Đặt sau tiêu đề phụ “Cơ chế vận hành”.]
2.2 Ưu điểm và nhược điểm
Những thắng lợi lớn nhất của công nghệ đúc chuyển giao là độ chính xác kích thước cao hơn và ít chảy dẻo hơn so với ép nén - vì cao su được ép vào khoang kín thay vì được nén trong khoang hở. Phương pháp này cũng xử lý các thiết kế phức tạp (như các chi tiết có nhiều lỗ hoặc miếng chèn) một cách đáng tin cậy hơn. Tuy nhiên, chi phí cao hơn: khuôn phức tạp hơn (do có chậu và rãnh), và hao hụt vật liệu nhiều hơn (từ vòi phun/ống dẫn). Đầu tư ban đầu vào thiết bị cũng cao hơn so với ép nén, vì vậy phương pháp này phù hợp nhất cho các lô sản xuất đòi hỏi độ chính xác cao hơn.
3. Ép phun: Định nghĩa lại độ chính xác và hiệu quả
3.1 Trái tim của quy trình – Máy ép phun
Khi nói đến sản xuất cao su chính xác với khối lượng lớn, Máy ép phun cao su là ngôi sao. Không giống như máy ép nén hay máy ép chuyển nhiệt, máy này tự động hóa hầu hết mọi bước, khiến nó trở thành công cụ đắc lực cho sản xuất hàng loạt. Một điển hình Máy ép phun cao su có ba thành phần cốt lõi:
- Thùng nung nóng: Các viên cao su hoặc hợp chất chưa lưu hóa được đưa vào thùng, tại đó các vít quay (hoặc pít-tông) sẽ làm nóng chảy và trộn vật liệu thành trạng thái đồng nhất, có thể chảy được.
- Đơn vị tiêm: Sau khi cao su được hóa dẻo, thiết bị sẽ phun cao su vào khoang khuôn với áp suất cực cao (50–200 MPa)—đảm bảo cao su có thể lấp đầy ngay cả những chi tiết nhỏ nhất.
- Đơn vị kẹp: Điều này giữ chặt hai nửa khuôn trong quá trình phun và đóng rắn. Lực kẹp phải phù hợp với áp suất phun để ngăn khuôn bị bung ra (điều này có thể gây ra hiện tượng chảy nhựa hoặc biến dạng các chi tiết).
Hiện đại Máy ép phun cũng bao gồm các biện pháp kiểm soát nhiệt độ, áp suất và thời gian chu kỳ—cho phép sản xuất nhất quán và có thể lặp lại.
[Hình ảnh đề xuất: Ảnh chụp chi tiết hoặc hình ảnh 3D của máy ép phun cao su, ghi nhãn thùng đã gia nhiệt, cụm phun, cụm kẹp, khuôn và bảng điều khiển. Thêm một hình chèn nhỏ hiển thị trục vít bên trong thùng đã gia nhiệt. Đặt ở đầu phần "Ép phun" để làm nổi bật vai trò của máy.]
3.2 Quy trình và các đặc điểm phân biệt
Ép phun cao su tuân theo một chu trình tự động, liền mạch:
- Cho ăn: Hợp chất cao su được nạp vào phễu của máy và đưa vào thùng đã được gia nhiệt.
- Nhựa hóa: Vít của thùng làm tan chảy và trộn cao su, kiểm soát nhiệt độ để tránh cao su đông cứng sớm.
- Tiêm:Cao su nóng chảy được đẩy qua vòi phun vào khoang khuôn kín ở áp suất cao.
- Lưu hóa (Lưu hóa):Khuôn được giữ nóng để làm đông cứng cao su—thời gian chu kỳ ở đây ngắn hơn so với đúc nén (thường từ 30 giây đến 5 phút).
- Phóng ra: Sau khi đông cứng, bộ phận kẹp sẽ mở ra và các chốt đẩy sẽ đẩy phần hoàn thiện ra ngoài.
Ưu điểm lớn nhất là gì? Tốc độ (lý tưởng cho các lần chạy khối lượng lớn), tính nhất quán (sự thay đổi tối thiểu giữa các phần) và đèn flash yếu (vì khuôn vẫn đóng trong quá trình phun). Nó cũng loại bỏ nhu cầu tạo phôi định hình trước, giúp giảm thời gian chuẩn bị vật liệu.
[Hình ảnh đề xuất: Sơ đồ quy trình ép phun cao su đơn giản, với các biểu tượng đại diện cho từng bước (nạp liệu → hóa dẻo → phun → lưu hóa → đẩy ra). Thêm ghi chú ngắn gọn về các lợi ích chính (ví dụ: "Không cần phôi định hình sẵn" trong phần nạp liệu). Đặt sau tiêu đề phụ "Quy trình và Đặc điểm Phân biệt".]
3.3 Ứng dụng rộng rãi
Nhờ độ chính xác và hiệu quả của nó, ép phun cao su được sử dụng trong các ngành công nghiệp quan trọng:
- Ô tô: Phớt lưỡi gạt nước, giá đỡ động cơ, ống lót và gioăng cửa (nơi tính nhất quán rất quan trọng đối với hiệu suất).
- Thuộc về y học: Các thành phần vô trùng như miếng đệm ống tiêm, đầu ống thông và các bộ phận cao su cấy ghép (quy trình này có nguy cơ nhiễm bẩn thấp, đáp ứng các tiêu chuẩn y tế).
- Công nghiệp: Phớt lớn cho máy bơm, van và hệ thống thủy lực (áp suất cao đảm bảo các bộ phận có thể chịu được mức sử dụng lớn).
- Hàng tiêu dùng: Tay cầm bàn chải đánh răng, linh kiện đồ chơi và miếng đệm thiết bị (số lượng lớn giúp giảm chi phí).
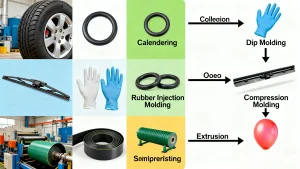
4. Extusion: Nghệ thuật sản xuất liên tục
4.1 Nguyên lý đùn được tiết lộ
Đùn là tất cả về sản xuất liên tục, đồng đều—hoàn hảo cho các bộ phận có tiết diện đồng đều (như ống, ống mềm hoặc thanh định hình). Nguyên lý hoạt động như sau: Cao su chưa lưu hóa được đưa vào máy đùn đã được gia nhiệt (một thùng dài có trục vít quay). Trục vít đẩy cao su về phía trước, làm nóng chảy và trộn đều trong quá trình đùn. Ở cuối thùng, cao su được ép qua một khuôn có hình dạng tùy chỉnh (ví dụ: khuôn tròn cho ống, khuôn chữ nhật cho dải). Khi cao su ra khỏi khuôn, nó vẫn giữ nguyên hình dạng của khuôn—sau đó chuyển sang bộ phận làm mát hoặc lưu hóa (thường là bể nước hoặc lò nung) để lưu hóa. Kết quả? Một đoạn cao su dài, liên tục có thể cắt theo kích thước mong muốn.
[Hình ảnh đề xuất: Sơ đồ máy đùn nhìn từ bên hông, cho thấy phễu, thùng được gia nhiệt, trục vít quay, khuôn và bồn lưu hóa. Làm nổi bật đường đi của cao su từ khâu nạp liệu đến khâu đùn, và cho thấy cận cảnh khuôn đang định hình cao su thành dạng ống. Đặt sau tiêu đề phụ “Tiết lộ Nguyên lý Đùn”.]
4.2 Đặc điểm và hạn chế của quy trình
Sức mạnh lớn nhất của đùn là hiệu quả: nó có thể sản xuất hàng nghìn mét sản phẩm mỗi ngày, lý tưởng cho nhu cầu sản lượng lớn. Nó cũng tiết kiệm chi phí cho các hình dạng đơn giản, vì khuôn dập ít phức tạp hơn dụng cụ đúc. Tuy nhiên, nó có một số hạn chế: chỉ phù hợp với các chi tiết có tiết diện không đổi (không có đường cong hoặc vết lõm phức tạp). Ngoài ra, quá trình lưu hóa sau lưu hóa làm tăng thời gian và chi phí — không giống như ép phun, quá trình lưu hóa diễn ra ngay trong khuôn. Các sản phẩm đùn ép phổ biến bao gồm ống nước tưới vườn, đường ống nhiên liệu ô tô, gioăng cửa sổ và các thanh cao su dùng trong xây dựng (ví dụ: gioăng cửa).
5. Cán: Định hình tấm và tạo vật liệu tổng hợp
5.1 Những điều cơ bản về cán
Cán là quá trình cần thiết để tạo ra tấm cao su mỏng hoặc phủ vải bằng cao su để tạo vật liệu composite. Phương pháp này sử dụng một loạt các trục quay được gia nhiệt (thường gồm 2–5 trục được xếp chồng theo chiều dọc hoặc chiều ngang). Quy trình như sau: Cao su chưa lưu hóa được đưa vào giữa các trục đầu tiên, sau đó được ép và kéo giãn thành một lớp mỏng, đồng đều. Khi cao su đi qua các trục tiếp theo, khoảng cách giữa các trục được điều chỉnh để đạt được độ dày chính xác (từ 0,1 mm đến vài mm). Đối với vật liệu composite (như lớp cao su lốp xe), vải được đưa vào các trục cùng với cao su—ép cao su vào vải để tạo thành một tấm gia cường. Sản phẩm hoàn thiện sau đó được làm nguội và lưu hóa.
[Hình ảnh gợi ý: Sơ đồ máy cán 4 trục nhìn từ trên xuống, cho thấy cao su và vải được đưa vào khe trục đầu tiên, sau đó đi qua các trục tiếp theo để tạo thành một tấm composite mỏng. Ghi nhãn các trục, bộ phận nạp cao su, bộ phận nạp vải và tấm thành phẩm. Thêm dấu đo (ví dụ: "Độ dày 0,5 mm") để làm nổi bật độ chính xác. Đặt sau tiêu đề phụ "Cơ bản về cán".]
5.2 Các lĩnh vực ứng dụng chính
Cán mỏng rất quan trọng trong các ngành công nghiệp sử dụng vật liệu cao su mỏng và bền:
- Sản xuất lốp xe: Công dụng chính—quá trình cán tạo ra “lớp vỏ” (lớp vải-cao su gia cố tạo nên cấu trúc của lốp) và “lớp gai lốp” (lớp cao su tiếp xúc với mặt đường).
- Băng tải: Các tấm vải phủ cao su được tạo ra thông qua quá trình cán tạo thành các dây đai mềm dẻo, bền bỉ được sử dụng trong các nhà máy và mỏ.
- Chống thấm:Tấm cao su dày được sử dụng để lợp mái, lót ao và chống thấm tầng hầm—việc cán mỏng đảm bảo độ dày đồng đều để bảo vệ đáng tin cậy.
- Dệt may:Vải phủ cao su dùng cho áo mưa, đồ lặn và tạp dề công nghiệp được sản xuất bằng phương pháp cán.
6. Nhúng / Đúc nhúng: Làm chủ sản xuất màng mỏng
6.1 Quá trình nhúng chi tiết
Đúc nhúng là tiêu chuẩn vàng để tạo ra sản phẩm cao su mỏng, mềm dẻo— hãy nghĩ đến những sản phẩm có thành mỏng tới 0,1 mm. Quy trình bắt đầu bằng một khuôn (thường làm bằng gốm, kim loại hoặc nhựa) có hình dạng giống như sản phẩm cuối cùng (ví dụ: khuôn găng tay). Đầu tiên, khuôn được làm sạch và xử lý bằng chất tách khuôn (để giúp cao su tách ra sau này). Tiếp theo, khuôn được nhúng vào bể chứa hợp chất cao su lỏng (thường là latex hoặc dung dịch cao su tổng hợp). Khuôn được ngâm trong một khoảng thời gian nhất định—ngâm lâu hơn sẽ tạo ra thành dày hơn. Sau khi nhúng, khuôn được nhấc ra và cao su thừa nhỏ giọt ra. Sau đó, khuôn được sấy khô (để loại bỏ dung môi) và lưu hóa (thông qua xử lý nhiệt hoặc hóa chất) để làm cứng cao su. Cuối cùng, khuôn được bóc hoặc cán để lấy sản phẩm màng mỏng thành phẩm.
[Hình ảnh gợi ý: Một chuỗi ảnh minh họa quy trình đúc nhúng: 1) Khuôn gốm hình găng tay; 2) Khuôn nhúng vào latex lỏng; 3) Khuôn được nâng lên bằng lớp phủ latex; 4) Lò sấy/đóng rắn; 5) Găng tay thành phẩm được lấy ra khỏi khuôn. Ghi nhãn rõ ràng từng bước. Đặt sau tiêu đề phụ “Quy trình nhúng chi tiết”.]
6.2 Các loại sản phẩm lý tưởng cho đúc nhúng
Điểm mạnh của công nghệ đúc nhúng nằm ở khả năng tạo ra các sản phẩm mỏng, liền mạch—làm cho nó trở nên không thể thiếu đối với:
- Ngành y tế: Găng tay phẫu thuật, găng tay khám, bao ngón tay và bóng thông ống thông (thành mỏng cho phép linh hoạt và nhạy cảm, trong khi thiết kế liền mạch giúp ngăn ngừa nhiễm bẩn).
- Thiết bị bảo vệ: Găng tay dùng một lần để chế biến thực phẩm, găng tay chống hóa chất để làm việc trong phòng thí nghiệm và khẩu trang chống bụi có gioăng cao su.
- Hàng tiêu dùng: Bóng bay, bóng bóp đồ chơi và vỏ chống thấm nước cho các thiết bị điện tử nhỏ (cao su mỏng giúp sản phẩm nhẹ).
7. Đúc: Rèn các chi tiết phức tạp và chi tiết
7.1 Nguyên lý đúc cho polyme lỏng
Đúc được thiết kế cho các bộ phận phức tạp, chi tiết mà các quy trình khác (như đùn hoặc ép nén) không thể xử lý được. Không giống như các hợp chất cao su rắn được sử dụng trong các phương pháp khác, đúc sử dụng polyme lỏng—thường là cao su silicon lỏng (LSR) hoặc polyurethane (PU). Quy trình này đơn giản nhưng chính xác: Đầu tiên, một khuôn (thường làm bằng silicon, nhôm hoặc nhựa) được tạo ra với hình dạng chính xác của chi tiết mong muốn—bao gồm các chi tiết nhỏ như logo hoặc họa tiết. Cao su lỏng sau đó được trộn với chất đóng rắn (để kích hoạt quá trình đông cứng) và được đổ hoặc tiêm vào khuôn. Khuôn được để yên (ở nhiệt độ phòng hoặc trong lò nung nóng, tùy thuộc vào loại polymer) cho đến khi cao su đóng rắn và đông đặc. Sau khi đóng rắn, khuôn được mở ra và chi tiết được lấy ra—không cần cắt gọt, vì chất lỏng lấp đầy mọi chi tiết mà không bị thừa.
[Hình ảnh đề xuất: Ảnh cận cảnh cao su silicon lỏng được đổ vào khuôn chi tiết (ví dụ: khuôn linh kiện y tế có rãnh nhỏ). Thêm hình chèn hiển thị chi tiết hoàn thiện bên cạnh khuôn, làm nổi bật cách cao su mô phỏng từng chi tiết. Đặt sau tiêu đề phụ “Nguyên lý đúc cho polyme lỏng”.]
7.2 Chuyên ngành và ứng dụng
Khả năng nắm bắt các chi tiết tinh tế và hình học phức tạp của vật đúc khiến nó trở nên lý tưởng cho:
- Linh kiện y tế: Các miếng đệm hình dạng tùy chỉnh cho các thiết bị chẩn đoán, các đầu nối linh hoạt cho ống y tế và các bộ phận cấy ghép (LSR tương thích sinh học, đáp ứng các tiêu chuẩn y tế).
- Nghệ thuật và Nguyên mẫu: Bản sao của các tác phẩm điêu khắc, các yếu tố trang trí và nguyên mẫu (đúc cho phép tạo khuôn nhanh chóng và sản xuất hàng loạt nhỏ).
- Linh kiện công nghiệp: Lốp đặc cho xe nâng hoặc máy móc nhỏ (các bộ phận dày, bền không có đường nối) và gioăng tùy chỉnh cho thiết bị có hình dạng không đều.
- Điện tử tiêu dùng: Bàn phím cao su cho điều khiển từ xa, gioăng chống nước cho đồng hồ thông minh và chân đế giảm rung cho máy tính xách tay (hình dạng chi tiết vừa vặn với không gian chật hẹp của thiết bị).
Phần kết luận
Thế giới đúc và định hình cao su không hề tĩnh tại—mà là một lĩnh vực năng động được thúc đẩy bởi sự đổi mới và nhu cầu của ngành. Từ độ tin cậy của đúc nén đến độ chính xác của ép phun cao su (được hỗ trợ bởi tiên tiến Máy ép phun cao su), mỗi quy trình đều tạo ra một vị trí quan trọng. Khi công nghệ phát triển, chúng ta đang chứng kiến những thay đổi thú vị: tự động hóa nhiều hơn Máy ép phun giúp giảm thiểu chất thải, các loại polyme lỏng mới dùng để đúc đáp ứng các tiêu chuẩn môi trường nghiêm ngặt hơn và các phương pháp đùn có thể tạo ra mặt cắt phức tạp hơn.
Đối với các nhà sản xuất, chìa khóa thành công nằm ở việc kết hợp đúng quy trình với sản phẩm: lựa chọn phương pháp ép nén cho các miếng đệm có khối lượng nhỏ, ép phun cao su cho các bộ phận y tế khối lượng lớn và đúc các nguyên mẫu phức tạp. Bằng cách đón đầu những xu hướng này, ngành công nghiệp cao su sẽ tiếp tục định hình các sản phẩm giúp thế giới vận hành — từng bộ phận được đúc khuôn tốt một.
