


Вступ: Ключова роль гуми в різних галузях промисловості
Неперевершене поєднання еластичності, стійкості та довговічності гуми закріпило її статус як наріжного матеріалу в незліченних секторах. Це безшумна робоча конячка в нашому повсякденному житті — від шин, які забезпечують рух автомобілів на дорозі, та ущільнювачів, що запобігають промисловим витокам, до підошов взуття, що пом'якшують кожен крок, та прецизійних компонентів у медичних пристроях, що рятують життя. Що робить можливим цей широкий спектр гумових виробів? Відповідь криється у спеціалізованих процесах формування та формування гуми. Ці методи не просто надають гумі придатні для використання форми; вони безпосередньо визначають характеристики, довговічність та консистенцію продукту. Оскільки галузі вимагають складніших конструкцій, вищих стандартів продуктивності та економічно ефективного виробництва, методи формування гуми швидко розвивалися — кожен з унікальними перевагами та варіантами використання. Для виробників вибір правильного процесу — це не просто технічне рішення; це ключ до виробництва продукції, яка відповідає потребам ринку.
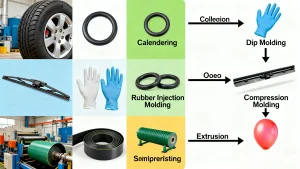
[Рекомендоване зображення: Колажована інфографіка, що показує поширені гумові вироби (шини, кільця ущільнювачів, рукавички, медичні компоненти) з тонкими етикетками, що пов'язують їх з відповідними процесами лиття. Розмістіть у верхній частині вступного розділу, щоб візуально поєднати повсюдне поширення гуми з методами лиття.]
1. Компресійне формування: поважний стовп гумового лиття
1.1 Принцип та послідовність дій
Компресійне формування є основою традиційного виробництва гуми — надійним, простим та перевіреним часом. Ось як це працює: спочатку точну кількість невулканізованої гумової суміші (так званої «заготовки» або «преформи») вирізають або формують відповідно до загального розміру кінцевої деталі. Потім цю заготовку поміщають у нагріта порожнина форми (зазвичай виготовлені зі сталі або алюмінію). Верхня половина форми (плита) щільно закривається, застосовуючи як високу температуру (зазвичай 150–200°C), так і тиск (10–50 МПа). Тепло запускає вулканізацію – хімічну реакцію, яка затвердіває гуму, – тоді як тиск змушує матеріал заповнювати кожен куточок порожнини. Після завершення затвердіння (час залежить від типу гуми та товщини деталі) форма відкривається, і готова деталь виймається.
[Запропоноване зображення: Покрокова схема компресійного формування: 1) Невулканізована гумова заготовка, розміщена в порожнині форми; 2) Закриття форми та застосування тепла/тиску; 3) Процес вулканізації; 4) Відкриття форми та видалення деталі. Позначте ключові компоненти (порожнина форми, плита, гумова заготовка). Розмістіть після підзаголовка «Принцип та технологічний процес».]
1.2 Характеристики та застосування
Що робить компресійне лиття таким популярним методом для виробників? Його універсальність — воно справляється з усім: від простих плоских прокладок до складних деталей з піднутреннями. Вартість інструментів та обладнання також нижча порівняно з передовими методами, що робить його ідеальним для малих та середніх виробничих серій. Проте, воно має свої недоліки: тривалість циклу повільніша (оскільки кожна деталь вимагає ручного завантаження/розвантаження), а надлишок гуми (так званий «відвал») часто утворюється навколо деталі, що потребує обрізки після виробництва.
Звичайні застосування включають кільця ущільнювачів для сантехніки, віброізоляції для важкої техніки, прокладки для промислових труб та гумові ніжки для електроніки. Він також використовується для виготовлення деталей на замовлення, де низькі витрати на оснащення переважують потребу в надшвидкому виробництві.
2. Трансферне лиття: місток між традиційними та передовими методами
2.1 Операційний механізм
Трансферне лиття поєднує найкраще від компресійного та лиття під тиском, усуваючи деякі обмеження першого. Процес починається з розміщення гумової заготовки в окремій нагрітій камері, яка називається «литок» (розташованій над порожниною форми). Потім плунжер натискає на заготовку, проштовхуючи розплавлену гуму через невеликі канали (які називаються «литниками» та «канальними каналами») у закриту порожнину форми. Після того, як гума заповнить порожнину та вулканізується, форма відкривається, і деталь виймається разом із залишками гуми в литнику та каналах (які іноді можна переробити).
Цей контрольований потік гарантує, що гума досягає навіть найдрібніших деталей форми, що робить її ідеальною для деталей з жорсткими допусками або вбудованих металевих вставок (наприклад, болтів з гумовим покриттям).
[Рекомендоване зображення: Схема поперечного перерізу установки для лиття під тиском, з позначенням резервуара, плунжера, литника, жолобів, порожнини форми та вбудованої металевої вставки. Виділіть шлях потоку розплавленої гуми від резервуара до порожнини. Розмістіть після підрозділу «Механізм дії».]
2.2 Переваги та недоліки
Найбільшими перемогами трансферного лиття є вища точність розмірів і менше спалахів, ніж при компресійному формуванні, оскільки гума вдавлюється в закриту порожнину, а не стискається у відкритій. Він також надійніше обробляє складні конструкції (наприклад, деталі з кількома отворами або вставками). Однак це пов'язано з вищими витратами: форма складніша (через ємність і канали), а втрати матеріалу більші (від литників/канатних труб). Початкові інвестиції в обладнання також вищі, ніж при компресійному формуванні, тому він найкраще підходить для виробничих серій, де точність виправдовує додаткові витрати.
3. Лиття під тиском: переосмислення точності та ефективності
3.1 Серце процесу – машина для лиття під тиском
Коли йдеться про великосерійне, прецизійне виробництво гуми, машина для лиття під тиском гуми є зіркою. На відміну від компресійного або трансферного лиття, ця машина автоматизує майже кожен крок, що робить її робочою конячкою для масового виробництва. Типова машина для лиття під тиском гуми має три основні компоненти:
- Підігріта бочкаНевулканізовані гумові гранули або суміш подаються в циліндр, де обертові гвинти (або плунжери) плавляться та змішують матеріал до однорідного, текучого стану.
- Блок впорскуванняПісля пластифікації гуми установка впорскує її в порожнину форми під надзвичайно високим тиском (50–200 МПа), що забезпечує заповнення навіть найдрібніших деталей.
- Затискний блокЦе щільно утримує дві половини форми під час інжекції та затвердіння. Сила затискання повинна відповідати тиску інжекції, щоб запобігти відкриттю форми (що може призвести до обриву або деформації деталей).
Сучасний Машини для лиття під тиском також включають елементи керування температурою, тиском та часом циклу, що дозволяє забезпечити стабільне та повторюване виробництво.
[Рекомендоване зображення: Детальна фотографія або 3D-рендеринг машини для лиття під тиском гумових виробів, з позначенням нагрітого циліндра, вузла впорскування, затискного вузла, форми та панелі керування. Додайте невелику вставку, що показує гвинт всередині нагрітого циліндра. Розмістіть на початку розділу «Лиття під тиском», щоб підкреслити роль машини.]
3.2 Процес та його відмінні риси
Лиття під тиском гуми дотримується безперебійного, автоматизованого циклу:
- ГодуванняГумова суміш завантажується в бункер машини та подається в нагрітий бочковий барабан.
- ПластифікаціяШнек циліндра плавить і змішує гуму, контролюючи температуру, щоб уникнути передчасного затвердіння.
- Ін'єкціяРозплавлена гума під високим тиском проштовхується через сопло в закриту порожнину форми.
- Затвердіння (вулканізація)Форму нагрівають для затвердіння гуми — тривалість циклу тут коротша, ніж при компресійному формуванні (часто від 30 секунд до 5 хвилин).
- ВикидПісля затвердіння затискний вузол відкривається, і штифти викидача виштовхують готову деталь.
Найбільші переваги? Швидкість (ідеально підходить для великих обсягів тиражу), послідовність (мінімальна варіація між частинами), та низький рівень спалаху (оскільки форма залишається закритою під час лиття). Це також усуває необхідність у попередньо сформованих заготовках, скорочуючи час підготовки матеріалу.
[Запропоноване зображення: Спрощена блок-схема лиття гуми під тиском із піктограмами, що представляють кожен крок (подача → пластифікація → впорскування → затвердіння → викидання). Додайте короткі нотатки про ключові переваги (наприклад, «Не потрібні попередньо сформовані заготовки» під розділом «Подача»). Розмістіть після підзаголовка «Процес та відмінні риси».]
3.3 Широкий спектр застосування
Завдяки своїй точності та ефективності, гумове лиття під тиском використовується в критично важливих галузях промисловості:
- Автомобільна промисловістьУщільнювачі щіток склоочисника, кріплення двигуна, втулки та ущільнювачі дверей (де стабільність роботи є життєво важливою для її продуктивності).
- МедичнийСтерильні компоненти, такі як прокладки шприців, наконечники катетерів та імплантовані гумові деталі (низький ризик забруднення в процесі відповідає медичним стандартам).
- ПромисловийВеликі ущільнення для насосів, клапанів та гідравлічних систем (високий тиск забезпечує витримку важких навантажень у деталях).
- Споживчі товари: Ручки для зубних щіток, компоненти іграшок та прокладки для побутової техніки (великий обсяг забезпечує низькі витрати).
4. Екструзія: мистецтво безперервного виробництва
4.1 Розкриття принципу екструзії
Екструзія — це все про безперервне, рівномірне виробництво—ідеально підходить для деталей з однаковим поперечним перерізом (таких як труби, шланги або профілі). Ось як це працює: невулканізована гума подається в нагрітий екструдер (довгий циліндр з обертовим шнеком). Шнек проштовхує гуму вперед, плавлячи та змішуючи її в процесі руху. На кінці циліндра гума проштовхується через матрицю спеціальної форми (наприклад, круглу матрицю для труб, прямокутну матрицю для смуг). Коли гума виходить з матриці, вона зберігає форму матриці, а потім переміщується до охолоджувального або вулканізаційного блоку (часто водяна баня або піч) для затвердіння. Результат? Довгий, безперервний шматок гуми, який можна розрізати на потрібні розміри.
[Рекомендоване зображення: Схема екструдера збоку, що показує бункер, нагрітий циліндр, обертовий шнек, матрицю та вулканізаційну ванну. Виділіть шлях гуми від подачі до екструзії та покажіть крупний план матриці, яка формує гуму у трубку. Розмістіть після підзаголовка «Розкриття принципу екструзії».]
4.2 Характеристики та обмеження процесу
Найбільша сила екструзії полягає в ефективність: він може виробляти тисячі метрів продукції на день, що робить його ідеальним для потреб великих обсягів. Він також економічно ефективний для простих форм, оскільки виготовлення штампів є менш складним, ніж ливарні інструменти. Однак він має обмеження: він працює лише для деталей з постійним поперечним перерізом (без складних кривих або піднутрень). Крім того, поствулканізація додає часу та коштів, на відміну від лиття під тиском, де затвердіння відбувається у формі. До поширених екструдованих виробів належать садові шланги, автомобільні паливні трубопроводи, ущільнювачі для вікон та гумові профілі для будівництва (наприклад, ущільнювачі дверей).
5. Каландрування: формування листів та створення композитів
5.1 Основи каландрування
Каландрування – це основний процес виготовлення тонкі гумові листи або покриття тканин гумою для створення композитів. Він використовує серію нагрітих обертових валків (зазвичай 2–5 валків, розташованих у вертикальному або горизонтальному стосі). Ось процес: невулканізована гума подається між першим набором валків, які стискають і розтягують її в тонкий, рівномірний шар. Коли гума проходить через наступні валки, зазор між валками регулюється для досягнення точної товщини (від 0,1 мм до кількох міліметрів). Для композитних матеріалів (таких як шини) тканина подається в валки разом з гумою, втискаючи гуму в тканину для створення армованого листа. Потім готовий продукт охолоджується та вулканізується.
[Рекомендоване зображення: схема зверху вниз 4-валкового каландруючого верстата, що показує подачу гуми та тканини в перший зазор між валками, а потім їх проходження через наступні валки для формування тонкого композитного листа. Позначте валки, подачу гуми, подачу тканини та готовий лист. Додайте маркер вимірювання (наприклад, «товщина 0,5 мм»), щоб підкреслити точність. Розмістіть після підзаголовка «Основи каландрування».]
5.2 Ключові області застосування
Каландрування має вирішальне значення в галузях промисловості, які залежать від тонких, міцних гумових матеріалів:
- Виробництво шинОсновне використання — каландрування дозволяє отримати «каркасні шари» (армовані листи з тканини та гуми, що утворюють структуру шини) та «протекторні шари» (гумовий шар, що контактує з дорогою).
- Конвеєрні стрічкиГумовані тканинні листи, виготовлені за допомогою каландрування, утворюють гнучкі, міцні стрічки, що використовуються на заводах і в шахтах.
- ГідроізоляціяТовсті гумові листи використовуються для покрівлі, облицювання ставків та гідроізоляції підвалів — каландрування забезпечує рівномірну товщину для надійного захисту.
- ТекстильГумовані тканини для плащів, гідрокостюмів та промислових фартухів виготовляються за допомогою каландрування.
6. Занурення / формування зануренням: освоєння виробництва тонких плівок
6.1 Детальний опис процесу занурення
Формування зануренням – золотий стандарт для створення тонкі, гнучкі гумові вироби— уявіть собі вироби зі стінками товщиною всього 0,1 мм. Процес починається з форми (часто виготовленої з кераміки, металу або пластику), що має форму кінцевого продукту (наприклад, форми для рукавички). Спочатку форму очищають та обробляють роздільним агентом (щоб допомогти гумі пізніше відокремитися). Потім її занурюють у резервуар з рідкою гумовою сумішшю (зазвичай латексом або розчином синтетичного каучуку). Форму залишають замочуватися на певний час — довше замочування створює товстіші стінки. Після занурення форму виймають, і надлишки гуми стікають. Потім її сушать (для видалення розчинників) і затвердівають (за допомогою нагрівання або хімічної обробки) для затвердіння гуми. Нарешті, форму знімають з поверхні або валикають, щоб видалити готовий тонкоплівковий продукт.
[Рекомендоване зображення: Послідовність фотографій, що демонструють процес формування зануренням: 1) Керамічна форма у формі рукавички; 2) Форма, занурена в рідкий латекс; 3) Форма, піднята з латексним покриттям; 4) Сушіння/затвердіння в печі; 5) Готова рукавичка, вийнята з форми. Чітко позначте кожен крок. Розмістіть після підрозділу «Детальніше про процес занурення».]
6.2 Ідеальні типи виробів для формування зануренням
Перевага методу занурення полягає в його здатності створювати тонкі, безшовні вироби, що робить його незамінним для:
- Медична промисловістьХірургічні рукавички, оглядові рукавички, напальчники та катетерні балони (тонкі стінки забезпечують гнучкість та чутливість, а безшовна конструкція запобігає забрудненню).
- Захисне спорядженняОдноразові рукавички для роботи з харчовими продуктами, хімічно стійкі рукавички для лабораторних робіт та пилові маски з гумовими ущільнювачами.
- Споживчі товари: Повітряні кульки, іграшкові кульки-стискачі та водонепроникні чохли для дрібної електроніки (тонка гума робить вироби легкими).
7. Лиття: Кування складних та детальних деталей
7.1 Принцип лиття рідких полімерів
Лиття призначене для складні, деталізовані деталі з якими інші процеси (такі як екструзія або формування під тиском) не можуть впоратися. На відміну від твердих гумових сумішей, що використовуються в інших методах, лиття використовує рідкі полімери—найчастіше рідкий силіконовий каучук (LSR) або поліуретан (PU). Процес простий, але точний: спочатку створюється форма (часто виготовлена з силікону, алюмінію або смоли) з точною формою потрібної деталі, включаючи дрібні деталі, такі як логотипи або текстура. Потім рідкий каучук змішується з затверджувачем (для запуску затвердіння) та заливається або впорскується у форму. Форму залишають (при кімнатній температурі або в нагрітій духовці, залежно від полімеру), поки каучук не затвердіє та не затвердіє. Після затвердіння форму відкривають, і деталь виймають — обрізка не потрібна, оскільки рідина заповнює кожну деталь без надлишку.
[Рекомендоване зображення: Фотографія крупним планом рідкого силіконового каучуку, який заливають у деталізовану форму (наприклад, форму для медичного компонента з крихітними канавками). Додайте вставку, що показує готову деталь поруч із формою, підкреслюючи, як каучук відтворює кожну деталь. Розмістіть після підзаголовка «Принцип лиття рідких полімерів».]
7.2 Спеціальності та застосування
Здатність лиття відтворювати дрібні деталі та складні геометрії робить його ідеальним для:
- Медичні компонентиУщільнення нестандартної форми для діагностичних пристроїв, гнучкі з'єднувачі для медичних трубок та імплантовані деталі (LSR біосумісний, відповідає медичним стандартам).
- Мистецтво та прототипуванняРепродукції скульптур, декоративних елементів та прототипів (лиття дозволяє швидко створювати форми та виробляти невеликі партії).
- Промислові деталіСуцільні шини для вилкових навантажувачів або невеликої техніки (товсті, міцні деталі без швів), а також спеціальні прокладки для обладнання неправильної форми.
- Побутова електронікаГумові клавіатури для пультів дистанційного керування, водонепроникні ущільнення для смарт-годинників та ніжки, що гасять вібрацію, для ноутбуків (деталізовані форми підходять для обмеженого простору пристроїв).
Висновок
Світ формування гуми далеко не статичний — це динамічна галузь, що рухається інноваціями та попитом галузі. Від надійності компресійного формування до точності... гумове лиття під тиском (забезпечено передовими машини для лиття під тиском гуми), кожен процес зайняв свою життєво важливу нішу. З розвитком технологій ми спостерігаємо захопливі зрушення: більша автоматизація Машини для лиття під тиском що зменшують кількість відходів, нові рідкі полімери для лиття, що відповідають суворішим екологічним стандартам, та методи екструзії, які можуть створювати складніші поперечні перерізи.
Для виробників ключем до успіху є правильний підбір процесу до продукту: вибір компресійного лиття для прокладок малого об'єму, гумове лиття під тиском для великосерійного медичного виробництва та лиття складних прототипів. Випереджаючи ці тенденції, гумова промисловість продовжуватиме формувати продукти, які забезпечують функціонування нашого світу — одну добре відлиту деталь за раз.
