


Лиття гуми під тиском змінило спосіб виробництва гумових компонентів, пропонуючи точне, ефективне та масштабоване рішення для високоякісних деталей. Завдяки введенню рідкої гуми у спеціальні форми, де вона затвердіє та набуде форми, цей метод адаптується до незліченних форм, розмірів та потреб у продуктивності в різних галузях промисловості.
Від автомобільних ущільнювачів до медичних виробів та споживчих товарів, лиття гуми під тиском забезпечує довговічність, стабільність та економічну ефективність, яких потребує сучасна промисловість. У цьому посібнику ми розглянемо все, що вам потрібно знати: як працює процес, найкращі матеріали, ключове обладнання, реальні застосування та чому він перевершує інші методи лиття.
1. Що таке лиття гуми під тиском? Визначення та основні принципи
Основи лиття гуми під тиском
Лиття гуми під тиском – це виробнича технологія, яка дозволяє виготовляти високоточні гумові деталі шляхом закачування рідкої гуми в порожнину форми під сильним тиском. Процес починається з приготування сирої гуми, яку часто змішують з добавками, такими як вулканізуючі агенти або наповнювачі, для підвищення гнучкості, термостійкості або довговічності. Потім цю суміш впорскують у спеціальну форму, де вона затвердіває (вулканізується) та охолоджується, утворюючи тверду, готову деталь.
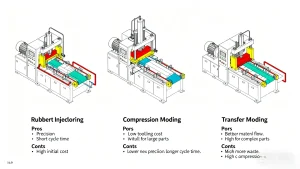
На відміну від компресійного або трансферного лиття, лиття під тиском гуми використовує спеціалізоване обладнання для контролю потоку матеріалу. Це забезпечує рівномірне заповнення кожної порожнини форми, що призводить до отримання однакових деталей з жорсткими допусками, що є критично важливим для таких застосувань, як медичні пристрої або автомобільні компоненти.
Як працює машина для лиття під тиском гуми
Кожен машина для лиття гуми під тиском має чотири основні компоненти, що працюють синхронно для створення надійних деталей:
-
Блок впорскування: подає, плавить та впорскує гуму. Він включає бункер для сировини, шнек для змішування та нагрівання гуми, а також сопло, яке подає рідку суміш у форму.
-
Затискний блок: Фіксує форму під час лиття під тиском та затвердіння. Він забезпечує постійний тиск, щоб утримувати форму закритою, запобігаючи протіканням та забезпечуючи правильне формування деталі.
-
Прес-форма: Спеціальний інструмент (зазвичай сталевий або алюмінієвий), сформований відповідно до точних специфікацій кінцевої деталі. Конструкція прес-форми безпосередньо впливає на розміри, обробку поверхні та функціональність.
-
Системи нагрівання та охолодження: Термічне затвердіння (вулканізація) гуми для закріплення її властивостей, тоді як системи охолодження затверджують деталь для легкого видалення. Обидва аспекти є критично важливими для стабільних результатів.
Чому лиття гуми під тиском перевершує інші методи
Порівняно з компресійним або трансферним литтям, лиття під тиском пропонує очевидні переваги для сучасного виробництва:
-
Вища точність: Жорсткі допуски та рівномірне заповнення означають, що кожна деталь відповідає конструкційним характеристикам — ідеально підходить для високопродуктивних застосувань.
-
Висока ефективність: Мінімальні відходи (завдяки точному дозуванню матеріалу) та швидкий час циклу роблять його економічно ефективним для великих виробничих партій.
-
Гнучкість дизайну: створює складні геометрії, витончені деталі та нестандартні форми, які неможливо реалізувати за допомогою інших методів.
-
Швидше виробництво: Автоматизовані процеси та коротші цикли затвердіння скорочують терміни виконання навіть для великих замовлень.
2. Найкращі гумові матеріали для лиття під тиском
Поширені види гуми та їх використання
Правильний гумовий матеріал впливає на продуктивність деталі або ні. Ось найпоширеніші варіанти лиття під тиском, кожен з яких адаптований до конкретних застосувань:
-
EPDM (мономер етиленпропілену): стійкий до погодних умов, озону та старіння — ідеально підходить для зовнішніх та автомобільних деталей, таких як ущільнювачі вікон, прокладки та шланги.
-
Нітриловий каучук (NBR): стійкий до масел, палива та хімікатів. Використовується в компонентах автомобільних паливних систем, промислових ущільненнях та маслостійких прокладках.
-
Силіконова гума: Витримує екстремальні температури (високі та низькі) та зберігає гнучкість. Ідеально підходить для медичних виробів, кухонного посуду та електричних ізоляторів.
-
Неопреновий каучук: Збалансовує стійкість до нагрівання, масел та стирання. Використовується в промислових ременях, прокладках та захисному спорядженні.
Як вибрати правильну гуму
Вибір гуми починається з підбору властивостей матеріалу відповідно до потреб вашого застосування. Ключові фактори, які слід враховувати:
-
Діапазон температур: Силікон переносить вищу температуру, ніж нітрил; EPDM краще переносить холод, ніж неопрен.
-
Хімічний вплив: використовуйте нітрил для контакту з маслом; EPDM для контакту з водою або озоном.
-
Механічні вимоги: міцність на розтяг (для несучих деталей) або стійкість до розриву (для гнучких компонентів).
-
Нормативні вимоги: Для медичного або харчового застосування потрібні матеріали, схвалені FDA, такі як силікон медичного класу.
3. Основні компоненти обладнання для лиття гумових виробів під тиском
Кожна частина системи лиття відіграє вирішальну роль у якості та ефективності. Окрім основних компонентів машини, важливі такі деталі:
Блок інжекції: «живильник» процесу
Завдання інжекторного блоку полягає в забезпеченні стабільного потоку матеріалу. Шнек не просто плавить гуму, він рівномірно змішує добавки, усуваючи нерівності. Конструкція сопел (наприклад, підігрівані чи холодні) залежить від типу гуми; наприклад, для силікону часто використовуються підігрівані сопла для підтримки потоку.
Затискний вузол: стабільність для ідеальних деталей
Сила затискання вимірюється в тоннах, а правильна величина залежить від розміру форми та типу гуми. Занадто мала сила призводить до протікання (так званого «спалаху»); занадто велика може пошкодити форму. Сучасні машини використовують гідравлічне або електричне затискання для точного контролю.
Проектування прес-форм та оснащення: план успіху
Форми – це найдорожча початкова витрата, але добре розроблений інструмент зменшує кількість дефектів, таких як повітряні кишені або неповне заповнення. Технічне обслуговування інструменту, таке як очищення та полірування, подовжує термін служби форми та зберігає якість деталі.
Нагрівання та охолодження: контроль часу затвердіння та циклу
Температура вулканізації залежить від гуми: силікон твердне при 175–200°C (350–400°F), тоді як EPDM використовує 160–180°C (320–360°F). Системи охолодження (часто водяні канали у формі) прискорюють затвердіння, скорочуючи час циклу без шкоди для міцності деталі.
4. Процес лиття гуми під тиском: крок за кроком
Лиття під тиском гуми – це повторювана, контрольована послідовність. Кожен крок оптимізовано для забезпечення стабільності та якості:
Крок 1: Підготовка матеріалу
Сиру гуму змішують з добавками (вулканізуючими агентами, барвниками, наповнювачами) для досягнення експлуатаційних характеристик. Ця суміш часто попередньо формується у гранули або листи для зручної подачі в бункер машини.
Крок 2: Впорскування у форму
Машина нагріває гуму до розплавленого стану (так званий «потік розплаву») та впорскує її в порожнину форми під високим тиском (500–3000 psi). Тиск забезпечує заповнення гумою кожної деталі форми, від крихітних канавок до складних форм.
Крок 3: Вулканізація (затвердіння)
Форму витримують при постійній температурі, щоб запустити вулканізацію – хімічну реакцію, яка зшиває молекули гуми. Цей крок надає деталі її кінцевих властивостей (міцність, гнучкість, термостійкість). Час затвердіння коливається від 10 секунд до кількох хвилин, залежно від товщини деталі та типу гуми.
Крок 4: Охолодження
Після затвердіння форму охолоджують для затвердіння деталі. Швидке, рівномірне охолодження запобігає деформації або розтріскуванню. Для товстих деталей охолодження може тривати довше, щоб забезпечити повне затвердіння серцевини.
Крок 5: Викидання та видалення
Затискний блок відкриває форму, а штифти викидача виштовхують готову деталь. Більшість сучасних машин використовують автоматичне викидання для пришвидшення виробництва та зменшення людських помилок.
Крок 6: Обробка після формування
Деталі можуть проходити обрізку (для видалення зайвого нагару), обробку поверхні (наприклад, полірування) або перевірку якості (випробування розмірів, перевірка на герметичність). Медичні деталі часто потребують стерилізації на цьому етапі.
5. Застосування лиття під тиском гумових деталей
Універсальність лиття гуми під тиском робить її незамінною в різних галузях промисловості. Ось найпоширеніші способи її використання:
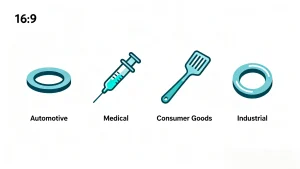
Автомобільна промисловість
Автомобільні деталі стикаються з екстремальними температурами, хімічними речовинами та вібрацією, що робить гуму, виготовлену методом лиття під тиском, ідеальним вибором. Основні компоненти включають:
-
Прокладки двигуна та сальники (NBR або EPDM)
-
Ущільнювачі для вікон та дверей (EPDM для стійкості до атмосферних впливів)
-
Демпфери вібрацій (неопренові або силіконові)
Медицина та охорона здоров'я
Медичне застосування вимагає точності та біосумісності. Лиття під тиском дозволяє виготовляти деталі, схвалені FDA, такі як:
-
Ущільнювачі шприців та прокладки для внутрішньовенних роз'ємів (медичний силікон)
-
Трубки для транспортування рідини (силіконові або нітрилові)
-
Рукоятки пристрою та ергономічні компоненти
Споживчі товари
Повсякденні вироби використовують гуму, виготовлену методом лиття під тиском, для комфорту та довговічності:
-
Кухонне приладдя (силіконові шпателі, ущільнювачі для побутової техніки)
-
Спортивне спорядження (захвати для гир, підошви для взуття)
-
Електроніка (чохли для телефонів, подушечки для навушників)
Промислове застосування
Промисловому обладнанню потрібні гумові деталі, стійкі до зносу, хімічних речовин та інтенсивного використання. Загальні способи використання включають:
-
Ущільнювальні кільця та ущільнення клапанів (нітрилові або EPDM)
-
Ролики та прокладки конвеєрної стрічки
-
Компоненти насоса та шланга (неопрен)
Висновок
Лиття гуми під тиском є найкращим вибором для виробництва, оскільки воно поєднує точність, ефективність та гнучкість; завдяки використанню спеціалізованого обладнання, індивідуальних форм та гумових матеріалів, воно виробляє деталі, що відповідають найсуворішим стандартам — чи то для автомобільних двигунів, медичних пристроїв чи споживчих товарів — пропонуючи вищу точність та консистенцію, ніж компресійне або трансферне лиття, що вимагає ретельного підбору типу гуми відповідно до температурних, хімічних та нормативних потреб, а також використання автоматизованих процесів та швидких циклів, щоб залишатися економічно ефективним як для невеликих партій, так і для великомасштабного виробництва, що робить його надійним та масштабованим рішенням для виведення на ринок високоякісних гумових виробів.
