


Лиття під тиском є наріжним каменем виробничого процесу для створення незліченної кількості пластикових та гумових деталей, а потужність ливарної машини є ключовим фактором, який безпосередньо впливає як на операційну ефективність, так і на якість продукції. По суті, потужність машини являє собою силу затискання, яку машина докладає, щоб щільно закрити форму під час фази лиття. Вибір відповідної потужності – це не просто технічна деталь, це вирішальне рішення для забезпечення безперебійного виробництва, оскільки неправильна потужність може призвести до каскаду проблем, від дефектних деталей до пошкодження машини.
Незалежно від того, чи ви новачок у галузі лиття під тиском, чи досвідчений професіонал, оволодіння основами тоннажу ливарних машин є ключем до оптимізації ваших операцій. Це гарантує, що ваша машина працюватиме з максимальною ефективністю, мінімізує відходи та постійно вироблятиме високоякісну продукцію. У цій статті ми розглянемо всі критичні аспекти тоннажу ливарних машин, включаючи те, як розрахувати тоннаж для... машина для лиття під тиском, фактори, що на нього впливають, міркування, характерні для формування гуми, та наслідки неправильного вибору тоннажу.
Який тоннаж ливарної машини?
Тоннаж ливарної машини – це основна характеристика, яка визначає здатність машини виконувати певні завдання лиття. По суті, це сила затискання, яку машина застосовує для фіксації форми під час впорскування розплавленого матеріалу під високим тиском. Вимірювана в тоннах, ця сила є невід'ємною для підтримки цілісності форми під час процесу.
Без достатнього зусилля затискання (тобто занадто низького тоннажу) форма може трохи розкритися під час впорскування розплавленого матеріалу. Це може призвести до таких дефектів, як висипання — надлишок матеріалу, що просочується через зазори форми — або неповні деталі, які не відповідають проектним вимогам. І навпаки, надмірний тоннаж не просто зайвий; він призводить до марнування енергії, створює надмірне навантаження на компоненти машини та прискорює знос з часом.
Потужність ливарних машин безпосередньо залежить від розміру та складності деталей, що виготовляються. Верстати з більшою продуктивністю обладнані для обробки більших форм та складніших деталей, оскільки вони можуть генерувати зусилля, необхідне для утримання навіть великих форм у закритому стані під високим тиском впорскування. Верстати з меншою продуктивністю, навпаки, краще підходять для менших, простіших деталей, пропонуючи більш економічно ефективне та енергоефективне рішення для таких застосувань.
Такі фактори, як тип матеріалу, що формується, конструкція форми та розмір деталі, відіграють певну роль у визначенні необхідної продуктивності. Це означає, що точне розуміння потреб вашого проекту є важливим, щоб уникнути надмірних інвестицій у верстат з більшою продуктивністю, ніж необхідно, або проблем із верстатом, якому бракує потужності для виконання роботи.
Як розрахувати тоннаж для ливарної машини
Розрахунок правильної продуктивності ливарної машини включає поєднання теоретичних формул та реальних міркувань. Базова формула, яка використовується для оцінки необхідної продуктивності, є відправною точкою, але її необхідно скоригувати, щоб врахувати унікальні аспекти вашого проекту.
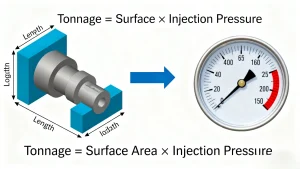
Загальна формула для розрахунку тоннажу ливарної машини:
Тоннаж = Площа поверхні × Тиск закачування
Давайте розберемо кожен компонент, щоб забезпечити точність:
Площа поверхні
Площа поверхні – це площа литої деталі, яка контактує із затискними пластинами верстата. Для простих плоских деталей це можна розрахувати за допомогою базової геометрії (наприклад, довжина × ширина). Однак для складних деталей із неправильною формою, порожнинами або піднутреннями потрібен більш детальний підхід, часто із застосуванням 3D-моделювання або спеціалізованого програмного забезпечення для точного вимірювання загальної площі контакту. Навіть невеликі прорахунки тут можуть призвести до значних помилок в оцінці тоннажу.
Тиск впорскування
Тиск впорскування – це сила, яку машина чинить на розплавлений матеріал, щоб проштовхнути його в порожнину форми. Цей тиск змінюється залежно від кількох факторів: типу матеріалу (наприклад, жорсткі пластмаси проти гнучких еластомерів), товщини стінки деталі (тонші стінки потребують вищого тиску для заповнення) та умов формування (наприклад, температури). Стандартний тиск впорскування коливається від 20 до 150 МПа (мегапаскалів), але вкрай важливо звертатися до рекомендацій виробника матеріалу для отримання оптимальних значень.
Приклад розрахунку
Припустимо, ви формуєте просту пластикову деталь з площею поверхні 100 см², а рекомендований тиск впорскування для матеріалу становить 60 МПа. Використовуючи формулу:
Тоннаж = 100 см² × 60 МПа = 6000 кгс (кілограм-сила)
Щоб перевести кілограм-силу в тонни (стандартна одиниця вимірювання тоннажу ливарної машини), поділіть її на 1000:
Тоннаж = 6000 кгс ÷ 1000 = 6 тонн
Це означає, що вам знадобиться ливарна машина з силою затиску щонайменше 6 тонн, щоб ефективно відлити деталь.
Важливо зазначити, що ця формула дає базову оцінку. Для коригування остаточної вимоги до тоннажу слід враховувати додаткові фактори, такі як складність деталі (наприклад, тонкі стінки, що збільшують вимоги до тиску), матеріал форми (наприклад, сталь проти алюмінію) та швидкість впорскування (високошвидкісне впорскування може вимагати додаткового тоннажу).
Фактори, що впливають на тоннаж ливарної машини
На необхідну потужність ливарної машини впливають кілька змінних, і розуміння цих факторів має вирішальне значення для уникнення дороговартісних помилок. Нижче наведено найважливіші фактори:
Тип матеріалу
Різні матеріали мають різні властивості, які впливають на потреби в тоннажі. Наприклад, гума та еластомери потребують більшої тоннажі, ніж стандартні термопласти (наприклад, поліетилен або поліпропілен). Це пояснюється тим, що гума має вищу в'язкість (що ускладнює ін'єкцію) та більшу еластичність (що змушує її «пружинно повертатися» після ін'єкції, що вимагає більшої сили для утримання форми в закритому стані). Аналогічно, матеріали з високою щільністю або ті, що мають високу швидкість течії розплаву, можуть вимагати додаткового зусилля затискання, щоб запобігти витіканню з форми.
Конструкція деталі
Складність конструкції деталі безпосередньо впливає на тоннаж. Наприклад, тонкостінні деталі потребують вищого тиску для повного заповнення форми, що, у свою чергу, збільшує необхідний тоннаж для утримання форми в закритому стані. Деталі з глибокими або кількома порожнинами також вимагають більшого зусилля, оскільки тиск впорскування розподіляється по більшій площі. Навіть невеликі елементи, такі як ребра або борозни, можуть збільшувати площу поверхні, що вимагатиме коригування тоннажу.
Розмір машини та довжина ходу
Більші ливарні машини під тиском розроблені для роботи з більшими формами, які, природно, потребують більшої потужності для надійного закриття. Довжина ходу – відстань, яку форма проходить для відкриття та закриття – також відіграє певну роль: більша довжина ходу означає, що машина повинна генерувати більше зусилля, щоб закрити форму та підтримувати тиск протягом усього циклу. Менші машини з коротшою довжиною ходу, навпаки, потребують меншої потужності для менших форм.
Час циклу
Коротший час циклу (тобто вищі темпи виробництва) часто вимагає більшого тоннажу. Коли цикли прискорюються, фаза впорскування відбувається швидше, що створює більший тиск на форму за коротший період. Щоб запобігти відкриттю форми під час швидкого впорскування, машині потрібне додаткове зусилля затискання для підтримки стабільності. Машини, оптимізовані для високошвидкісного виробництва, зазвичай розробляються з більшим тоннажем, щоб впоратися з цими вимогами.
Машина для лиття під тиском гуми: міркування щодо тоннажу
Машина для лиття гумових форм під тиском вимагає унікальних вимог до тоннажу порівняно з машинами, що використовуються для лиття пластмас. Властивості гуми — висока в'язкість, еластичність та необхідність вулканізації — роблять її складнішим матеріалом для лиття, а це призводить до вищих вимог до тоннажу.
Еластичне відновлення гуми
Одна з основних причин, чому машина для лиття гуми під тиском потребує більшої потужності, – це її пружне відновлення. Після того, як розплавлена гума впорскується у форму, вона має тенденцію розширюватися (або «пружинно повертатися назад») після зняття тиску під час процесу затвердіння. Щоб протидіяти цьому розширенню та щільно закривати форму, забезпечуючи збереження форми та розмірів деталі, машина повинна застосовувати додаткове зусилля затискання. Без цього додаткового зусилля форма може трохи розкритися, що призведе до викривлення або деформації деталей.
Розмір форми та глибина порожнини
Ливарна машина для гумових форм часто працює з більшими формами або формами з глибшими порожнинами (поширеними в гумових деталях, таких як прокладки, ущільнення або шланги). Більші форми мають більшу площу поверхні, що збільшує необхідну силу затиску для підтримки тиску. Глибші порожнини також вимагають більшої потужності, оскільки тиск впорскування, необхідний для повного заповнення порожнини, вищий, і машина повинна протидіяти цьому тиску, щоб утримувати форму закритою.
Вимоги до конкретних матеріалів
Різні типи гуми (наприклад, натуральний каучук, нітрильний каучук, силікон) мають різні потреби в в'язкості та процесі вулканізації. Наприклад, силіконова гума потребує вищих температур для вулканізації, що може вплинути на витрату матеріалу та вимоги до тиску, що зрештою впливає на тоннаж. Важливо ознайомитися зі специфікаціями виробника гуми, щоб визначити точний тоннаж, необхідний для вашого конкретного матеріалу.
Як вибрати правильний тоннаж ливарної машини
Вибір правильної потужності ливарної машини виходить за рамки простого застосування формули розрахунку. Він вимагає цілісного підходу, який враховує вимоги до деталей, властивості матеріалів та цілі виробництва. Ось як до цього підійти:
Тоннаж=Площа поверхні×Тиск впорскування
Оцінка розміру та конструкції деталі
Почніть з аналізу розміру, товщини стінки та складності деталі. Більші деталі або ті, що мають тонкі стінки, глибокі порожнини чи численні елементи, вимагатимуть більшої вантажопідйомності. Створіть детальну 3D-модель деталі, щоб точно виміряти площу поверхні, та врахуйте, як елементи конструкції (наприклад, піднутрення, ребра) можуть вплинути на тиск та потреби в вантажопідйомності.
Розуміння властивостей матеріалів
Дослідіть характеристики матеріалу — чи це пластик, гума чи еластомер. Зверніться до інструкцій виробника щодо рекомендованого тиску впорскування та тоннажу. Для машина для лиття гуми під тиском, зверніть особливу увагу на еластичність та в'язкість матеріалу, оскільки це призведе до вищих вимог до тоннажу.
Враховуйте час циклу та ефективність виробництва
Якщо вам потрібні великі обсяги виробництва з коротким часом циклу, оберіть машину з трохи більшою продуктивністю, ніж передбачає базовий розрахунок. Швидші цикли збільшують тиск впорскування та швидкість, тому додаткова продуктивність гарантує, що форма залишається закритою, а деталі залишаються однорідними. Для виробництва менших обсягів або повільніших циклів може бути достатньо машини з продуктивністю, ближчою до розрахованої.
Уникайте надмірного або недостатнього тоннажу
Може виникнути спокуса вибрати машину з більшою продуктивністю, ніж потрібно, щоб «перестрахуватися», але це неефективно. Машини з більшою продуктивністю споживають більше енергії, мають вищі експлуатаційні витрати та створюють зайве навантаження на компоненти. Тим часом машини з меншою продуктивністю мають труднощі з правильним закриттям форм, що призводить до дефектів, збільшення тривалості циклу та зносу машин. Прагніть до продуктивності, яка відповідає вашим розрахунковим потребам, плюс невеликий буфер (зазвичай 10-20%) для врахування непередбачених змінних.
Наслідки вибору неправильного тоннажу
Вибір неправильної потужності ливарної машини може мати далекосяжні наслідки, впливаючи на якість продукції, термін служби машини та експлуатаційні витрати:
Дефекти продукції
- Недостатній тоннаж: Занадто мале зусилля затискання призводить до витоку з форми, що призводить до утворення надлишку матеріалу на деталях, неповного заповнення форми (що призводить до появи порожнистих або деформованих деталей) та поганої якості поверхні. Ці дефекти вимагають повторної обробки або утилізації, що збільшує кількість відходів.
- Надмірний тоннаж: Занадто велика сила може призвести до деформації або викривлення деталі, оскільки форма чинить надмірний тиск на деталь під час охолодження. Це також може пошкодити саму форму, наприклад, зігнути або розтріскати плити форми, що призведе до незворотних дефектів у всіх наступних деталях.
Знос та пошкодження машин
- Надмірний тоннаж: Машини з більшим тоннажем, ніж потрібно, відчувають зайве навантаження на гідравлічні системи, затискні пластини та стяжки. Це прискорює знос, що призводить до частіших поломок, дорогого ремонту та скорочення терміну служби машини.
- Недостатній тоннаж: Машини, які не можуть відповідати вимогам щодо тоннажу, часто перевантажують свої гідравлічні насоси та двигуни для компенсації. Це може призвести до перегріву, витоку рідин та передчасного виходу з ладу критично важливих компонентів.
Збільшення виробничих витрат
- Надмірний тоннаж: машини більшого тоннажу споживають більше енергії (навіть коли вони не потрібні), що збільшує рахунки за комунальні послуги. Вони також, як правило, дорожчі в придбанні та обслуговуванні, що призводить до початкових та довгострокових витрат.
- Недостатній тоннаж: дефектні деталі потребують переробки або утилізації, що призводить до марнування матеріалів та робочої сили. Довший час циклу (оскільки машина має труднощі з правильним заповненням форм) знижує обсяг виробництва, знижуючи загальну ефективність та прибутковість.
Підсумок
Тонаж ливарної машини є критичним фактором, який безпосередньо впливає на ефективність виробництва, якість продукції та довговічність обладнання. Тонаж ливарної машини стосується сили затискання, необхідної для утримання форм у закритому стані під час інжекції, і знання того, як розрахувати тоннаж ливарної машини, використовуючи формулу площі поверхні, помноженої на тиск інжекції, скориговану з урахуванням реальних факторів, є важливим для точного вибору.
Ключові міркування включають тип матеріалу (адже машина для лиття під тиском гуми вимагає більшої продуктивності через еластичність гуми), конструкцію деталі, розмір машини та час циклу. Вибір неправильної продуктивності — занадто високої чи занадто низької — призводить до дефектів, пошкодження машини та збільшення витрат. Ретельно оцінюючи всі фактори та використовуючи точні розрахунки, виробники можуть вибрати оптимальну продуктивність для забезпечення безперебійної роботи, високоякісних деталей та довгострокової прибутковості.
