


У загальній картині взуттєвої промисловості виробництво гумових підошов, безсумнівно, є наріжним каменем її технічної основи. Гума вже давно є основним матеріалом для виготовлення високопродуктивних гумових підошов завдяки своїй чудовій зносостійкості, стійкості до ковзання та високій гнучкості. Від класичного взуття до висококласних баскетбольних кросівок, гумові підошви несуть людину на кожному кроці у світі. За всім цим стоїть серія точних і складних процесів лиття. У цій статті детально розглядаються кілька основних методів лиття гумових підошов, зосереджуючись на тому, як сучасні... машини для лиття гуми під тиском революціонізували зовнішній вигляд галузі.
1. Процес виготовлення наріжного каменю: формування
Лиття під тиском – це традиційний і найпоширеніший процес у виробництві гумових виробів, який має довгу історію у виробництві гумових підошов.
Аналіз процесу
Цей процес схожий на «випікання торта». Спочатку змішану гумову суміш пресують у листи за допомогою валика, а потім за допомогою ножа нарізають на певну вагу та форму. Оператори поміщають суміші в попередньо нагріту порожнину форми, яка зазвичай нагрівається до температури вулканізації (зазвичай близько 150-160 °C). Потім гідравлічна машина чинить тиск на верхню та нижню форми, створюючи силу в сотні тонн. Під подвійним впливом високої температури та високого тиску суміш починає розм’якшуватися та текти, швидко заповнюючи кожну тонку порожнину форми, поки відбувається критична реакція зшивання сірки. Після закінчення визначеного часу вулканізації (який може тривати від кількох хвилин до понад десяти хвилин) відлиту гумову підошву можна зняти.
Цей процес схожий на «випікання торта». Спочатку змішану гумову суміш пресують у листи за допомогою валика, а потім за допомогою ножа нарізають на певну вагу та форму. Оператори поміщають суміші в попередньо нагріту порожнину форми, яка зазвичай нагрівається до температури вулканізації (зазвичай близько 150-160 °C). Потім гідравлічна машина чинить тиск на верхню та нижню форми, створюючи силу в сотні тонн. Під подвійним впливом високої температури та високого тиску суміш починає розм’якшуватися та текти, швидко заповнюючи кожну тонку порожнину форми, поки відбувається критична реакція зшивання сірки. Після закінчення визначеного часу вулканізації (який може тривати від кількох хвилин до понад десяти хвилин) відлиту гумову підошву можна зняти.
Переваги та обмеження процесу
Найбільшою перевагою процесу лиття є його гнучкість та низькі початкові інвестиції. Вартість форм відносно низька, що робить його придатним для невеликих партій та різноманітних виробничих моделей, саме тому багато моделей на замовлення або мініатюрного взуття досі використовують цей процес. Крім того, завдяки використанню процесу вторинної вулканізації (спочатку вулканізація гумової підошви, а потім її розміщення разом з верхом взуття в іншій формі для другої вулканізації) можна досягти неперевершеної міцності зчеплення між гумовою підошвою та верхом взуття, що є поширеним явищем у взутті з високими вимогами до міцності, такому як робоче та захисне взуття.
Найбільшою перевагою процесу лиття є його гнучкість та низькі початкові інвестиції. Вартість форм відносно низька, що робить його придатним для невеликих партій та різноманітних виробничих моделей, саме тому багато моделей на замовлення або мініатюрного взуття досі використовують цей процес. Крім того, завдяки використанню процесу вторинної вулканізації (спочатку вулканізація гумової підошви, а потім її розміщення разом з верхом взуття в іншій формі для другої вулканізації) можна досягти неперевершеної міцності зчеплення між гумовою підошвою та верхом взуття, що є поширеним явищем у взутті з високими вимогами до міцності, такому як робоче та захисне взуття.
Однак, його недоліки також досить очевидні: низька ефективність виробництва, значна залежність від ручного укладання компаунда, тривалі цикли вулканізації; і неминуче, утворення залишків матеріалу (відкладень) після формування, що вимагає додаткових процесів обрізки, збільшуючи витрати на оплату праці.
2. Революція ефективності: машини для лиття під тиском гуми
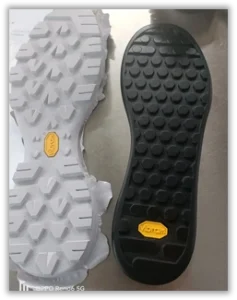
Щоб подолати проблеми ефективності лиття під тиском, з'явився високоавтоматизований процес лиття гуми під тиском, який поступово став основним вибором для масового виробництва. Основним обладнанням цього процесу є машини для лиття гуми під тиском.
Принцип роботи машини для лиття під тиском гуми
Процес лиття гуми під тиском принципово відрізняється від традиційного лиття. Процес не передбачає розміщення холодних компаундів у гарячій формі; натомість попередньо змішана стрічка або гранульований компаунд подається в барабан машини для лиття гуми під тиском. Завдяки нагріванню та обертанню шнека, що генерується тепло зсуву, попередньо нагріває компаунд до пластичного стану, близького до температури вулканізації (цей процес називається пластифікацією). Потім шнек впорскує розплавлений компаунд у закриту форму під надзвичайно високим тиском (тиск впорскування може перевищувати 1500 бар) через систему сопел та прес-форм.
Процес лиття гуми під тиском принципово відрізняється від традиційного лиття. Процес не передбачає розміщення холодних компаундів у гарячій формі; натомість попередньо змішана стрічка або гранульований компаунд подається в барабан машини для лиття гуми під тиском. Завдяки нагріванню та обертанню шнека, що генерується тепло зсуву, попередньо нагріває компаунд до пластичного стану, близького до температури вулканізації (цей процес називається пластифікацією). Потім шнек впорскує розплавлений компаунд у закриту форму під надзвичайно високим тиском (тиск впорскування може перевищувати 1500 бар) через систему сопел та прес-форм.
Сама форма залишається при високій температурі. Після заповнення форми суміш поглинає тепло з форми за дуже короткий час, і реакція зшивання сіркою відбувається швидко. Весь процес — від інжекції до підтримки тиску та вулканізації — може бути завершений за лічені секунди, що призводить до повністю сформованої гумової підошви з мінімальним спалахом після відкриття форми.
Значні переваги процесу лиття гуми під тиском
-
Відмінна ефективність виробництва: Автоматизоване безперервне виробництво з дуже коротким часом циклу; машини для впорскування гуми може виробляти тисячі пар гумових підошов на день, що значно перевищує традиційні литі виробничі лінії.
-
Відмінна якість продукції: машини точно контролюють кількість інжекцій, тиск і температуру, забезпечуючи стабільні розміри продукції, рівномірну щільність та стабільні фізичні властивості. Спалахи трапляються рідко, а зовнішній вигляд естетично приємний.
-
Впровадження складних структур: ін'єкції під високим тиском забезпечують ідеальне заповнення складних візерунків та дрібних структур, задовольняючи прагнення дизайнерів щодо надзвичайного зчеплення та складних конструкцій.
-
Багатоколірна/багатоматеріальна композитна конструкція: це одна з найпомітніших особливостей технології лиття гуми під тиском. Дво- або триколірні машини для лиття гуми під тиском та складні системи лиття дозволяють створювати композитні гумові підошви, виготовлені з різних кольорів або навіть різних матеріалів (таких як гума з різною твердістю) за одне впорскування, що значно покращує естетику та функціональність виробу, одночасно заощаджуючи на наступних етапах складання.
Виклики
Найбільшою перешкодою цього процесу є високі початкові інвестиції. Вартість гумових підошов та пов'язаних з ними форм дуже висока. Тому він застосовується лише у сценаріях стабільних масових виробничих замовлень, щоб забезпечити повне використання виробничих потужностей та зменшити витрати на окремі продукти.
Найбільшою перешкодою цього процесу є високі початкові інвестиції. Вартість гумових підошов та пов'язаних з ними форм дуже висока. Тому він застосовується лише у сценаріях стабільних масових виробничих замовлень, щоб забезпечити повне використання виробничих потужностей та зменшити витрати на окремі продукти.
3. Фундамент та комбіновані конструкції: вулканізація листів та процес холодного склеювання
Окрім двох вищезгаданих методів формування серцевини, існують два важливі пов'язані процеси.
Процес вулканізації
Це більш фундаментальний метод вулканізації, який зазвичай використовується для виробництва компонентів гумових підошов простої структури. Він передбачає розміщення компаунду між двома плоскими нагрівальними пластинами для вулканізації, в результаті чого утворюється однорідний гумовий лист, який пізніше вирізається у форму гумової підошви за допомогою матриці. Він в основному використовується для виготовлення ущільнювачів проміжних підошов, накладок на взуття або певних гумових підошов повсякденного взуття та не може створювати складні тривимірні структури.
Це більш фундаментальний метод вулканізації, який зазвичай використовується для виробництва компонентів гумових підошов простої структури. Він передбачає розміщення компаунду між двома плоскими нагрівальними пластинами для вулканізації, в результаті чого утворюється однорідний гумовий лист, який пізніше вирізається у форму гумової підошви за допомогою матриці. Він в основному використовується для виготовлення ущільнювачів проміжних підошов, накладок на взуття або певних гумових підошов повсякденного взуття та не може створювати складні тривимірні структури.
Процес холодного склеювання: основна комбінація
Холодне склеювання саме по собі не є процесом формування гумової підошви, а радше поширеним поєднанням гумової підошви та верху взуття. Незалежно від того, чи виготовляється гумова підошва шляхом формування чи лиття під тиском, більшість з них збирають ціле взуття, використовуючи «холодне склеювання» з верхом взуття.
Холодне склеювання саме по собі не є процесом формування гумової підошви, а радше поширеним поєднанням гумової підошви та верху взуття. Незалежно від того, чи виготовляється гумова підошва шляхом формування чи лиття під тиском, більшість з них збирають ціле взуття, використовуючи «холодне склеювання» з верхом взуття.
Процес виглядає наступним чином: спочатку гумова підошва та верх взуття виготовляються незалежно, потім краї гумової підошви та відповідні поверхні верху взуття шліфуються, обробляються та покриваються спеціальним високоміцним клеєм. Після активації в печі два компоненти щільно притискаються один до одного та залишаються на певний час для забезпечення міцного з'єднання. Така модель «до і після» значно підвищує гнучкість виробництва, дозволяючи взуттєвим фабрикам та виробникам гумових підошов спеціалізуватися на розподілі праці та стати основною практикою у сучасному виробництві взуття.
4. Вибір процесу: комплексні міркування та сценарії застосування
Як виробник обирає серед різних процесів? Це залежить від комплексної матриці прийняття рішень:
-
Обсяг замовлення та вартість: Для великих партій та стандартних замовлень пріоритет надається методу лиття під тиском гуми через його ефективність. Менші партії, кілька різновидів або етапи відбору проб економічно вигідніше виробляти за допомогою лиття під тиском.
-
Складність дизайну: Прості одноколірні гумові підошви можуть використовувати обидва методи. Однак для багатокольорових або багатоматеріальних композитів лиття гуми під тиском є єдиним комплексним рішенням.
-
Вимоги до експлуатаційних характеристик: Для екстремальних вимог до міцності (наприклад, для важких робочих черевиків) лита подвійна вулканізація є більш надійним вибором. Для зносостійкого, протиковзкого, легкого та іншого спортивного взуття гумові литі підошви краще відповідають високим вимогам до експлуатаційних характеристик.
На практиці ми бачимо чіткий розподіл: класичні кросівки Converse та ретро-баскетбольні кросівки, такі як ранні версії Air Jordan 1, мають переважно литі гумові підошви; сучасні популярні спортивні бренди, такі як Nike та Adidas, використовують високопродуктивні литі гумові підошви для більшості своїх моделей бігового та баскетбольного взуття, які мають складні конструкції.
Висновок
Від досвіду ручної роботи традиційних процесів лиття під тиском до точно керованих машин для лиття гуми під тиском, історія лиття гумових підошов відображає розвиток ефективності, точності та інновацій. Машина для лиття гумових підошов під тиском, яка лежить в основі цієї трансформації, не тільки значно покращила виробничі потужності, але й відкрила безпрецедентну свободу дизайну, дозволяючи дизайнерам втілювати уяву за допомогою складних різнокольорових гумових підошов. Хоча традиційний процес лиття залишається гнучким у певних областях, немає сумнівів, що лиття гумових підошов під тиском є сучасним і майбутнім напрямком виробництва гумових підошов, продовжуючи постійний прогрес взуттєвої промисловості до більш ефективного, якіснішого та інноваційного майбутнього.
