


Що таке екструзійне формування?
Як працює екструзійне формування
- Завантаження матеріалу: Сира гумова суміш, зазвичай у вигляді гранул або смуг, завантажується в бункер.
- Нагрівання та розм'якшення: Матеріал потрапляє в нагріту бочку, де він розм'якшується і проштовхується вперед обертовим шнеком.
- Формування: Під тиском матеріал проштовхується через спеціально розроблену матрицю, яка надає йому потрібного профілю.
- Охолодження та вулканізація: Після екструзії гумовий виріб охолоджують (часто з використанням повітря або води), а потім вулканізують для покращення його фізичних властивостей.
Застосування екструзійного лиття гуми
- Гідроізоляція та віконні ущільнювачі
- Ущільнювачі дверей
- Гумові трубки та шланги
- Крайні планки
- Губчасті профілі для ізоляції або захисту від ударів
- Автомобільні: Ущільнювачі та ущільнювачі дверей
- Будівництво: Системи скління та ущільнення вікон
- Аерокосмічна промисловість: Легкі ущільнення та повітроводи
- Системи опалення, вентиляції та кондиціонування: Віброгасіння та ізоляція
Переваги екструзійного лиття гуми
- Економічно вигідна для довгострокових циклів: після створення матриці безперервне виробництво великих партій стає ефективним.
- Кастомізація: Процес дозволяє створювати унікальні профілі та розміри, пристосовані до конкретних інженерних потреб.
- Мінімальні відходи матеріалу: Безперервний та оптимізований характер процесу зводить до мінімуму кількість відходів.
- Висока швидкість: Екструзія гуми швидша за багато інших методів формування, особливо для лінійних деталей.
Що таке лиття під тиском?
Як працює лиття гуми під тиском
- Підготовка матеріалу: Підігріту гуму (часто попередньо сформовану) завантажують у бочку.
- Фаза ін'єкції: A машина для лиття гуми під тиском за допомогою гвинта або плунжера під високим тиском вдавлює нагріту гуму в порожнину сталевої форми.
- Затвердіння: Форму витримують при підвищеній температурі, щоб затвердіти (вулканізувати) гуму, зміцнюючи її форму.
- Виштовхування: Після затвердіння форма відкривається, і готова деталь витягується.
Застосування гумового лиття під тиском
- Прокладки та ущільнювальні кільця
- Ущільнення для автомобільної та аерокосмічної промисловості
- Гумові діафрагми
- Електричні ізолятори
- Компоненти з гуми медичного призначення
- Жорсткі допуски на розміри
- Складні 3D-геометрії
- Високоефективні гумові деталі
- Середні та високі обсяги виробництва
Переваги лиття під тиском гуми
- Висока точність: Ідеально підходить для створення детальних деталей з мінімальним спалахом і близькими допусками.
- Швидкий час циклу: Кілька порожнин можна заповнювати одночасно, що забезпечує швидке, повторюване виробництво.
- Автоматизована робота: Сучасні машини дозволяють повністю автоматизувати обробку, зменшуючи витрати на робочу силу.
- Зменшення відходів матеріалу: Точне заповнення формувальної порожнини зводить до мінімуму надлишки матеріалу.
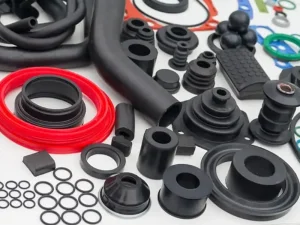
Ключові відмінності між екструзією та литтям під тиском
Хоча і екструзійне, і ливарне формування необхідні для виробництва гуми, вони кардинально відрізняються за способом формування матеріалу і типами виробів, які вони створюють. Вибір правильного методу залежить від дизайну, обсягу та вимог до продуктивності.
Порівняння пліч-о-пліч: Екструзія проти лиття під тиском
| Особливість | Екструзійне формування | Лиття під тиском |
|---|---|---|
| Тип процесу | Безперервний | Циклічний (пакетний) |
| Форма продукту | Довгі, рівномірні поперечні перерізи | Складні 3D-форми |
| Матеріальний потік | Проштовхуємо через матрицю | Вводиться в порожнину форми |
| Інструментарій | На основі матриці (дешевше) | На основі цвілі (дорожче) |
| Найкраще для | Шланги, ущільнення, трубки, екструдована гума на замовлення | Прокладки, ущільнювальні кільця, деталізовані компоненти |
| Точність | Помірний | Високий |
| Обсяг виробництва | Висока для безперервної довжини | Високий для складних за обсягом деталей |
| Час циклу | Безперервне; швидке для лінійних деталей | Швидка на партію, але потребує часу для затвердіння |
| Відходи | Низький рівень відходів матеріалів | Трохи більше за рахунок бігунів/спрутів |
Коли використовувати кожен метод
-
Екструзійне формування ідеально підходить для виробників, яким потрібні екструдовані гумові профілі великої довжини на замовлення. Воно ідеально підходить для виробництва ущільнень, крайок і труб, де важлива однорідність поперечного перерізу.
-
З іншого боку, лиття під тиском гуми краще підходить для прецизійних деталей, які вимагають жорстких допусків і складної геометрії. За допомогою машини для лиття гуми під тиском можна підтримувати високошвидкісне, великосерійне виробництво з мінімальною подальшою обробкою.
Міркування щодо дизайну та вартості
-
Витрати на оснащення, як правило, нижчі для екструзії завдяки простішим конструкціям штампів.
-
Лиття під тиском вимагає значних початкових інвестицій у прес-форми, але вони окупаються завдяки високій повторюваності та продуктивності для складних форм.
-
Гнучкість дизайну виробу вища при литті під тиском завдяки можливостям 3D-форми.
Розуміння цих відмінностей має вирішальне значення для інженерів і покупців, які прагнуть оптимізувати ефективність виробництва, якість продукції та економічну ефективність.
Порівняння екструзійного лиття гуми та лиття під тиском
Ключові переваги екструзійного лиття гуми
- Економічна ефективність: Інструментарій (матриці) відносно недорогий порівняно з прес-формами, що використовуються при литті під тиском, що робить його ідеальним для великих обсягів виробництва.
- Безперервне виробництво: Екструзія дозволяє створювати безперервні гумові профілі, корисні для таких деталей, як ущільнення і труби.
- Потенціал кастомізації: Екструдовані гумові профілі на замовлення можуть бути виготовлені практично будь-якої форми або розміру, включаючи спільну екструзію для додаткової функціональності.
- Різноманітні варіанти матеріалів: Залежно від вимог до навколишнього середовища та механічних характеристик можна використовувати різноманітні гумові суміші.
- Гнучкість після обробки: Екструдовані деталі можна різати, з'єднувати, свердлити або з'єднувати за допомогою клею відповідно до конкретних вимог.
Основні переваги лиття під тиском гуми
- Висока точність розмірів: Здатний виготовляти складні деталі з жорсткими допусками, ідеально підходить для прецизійних застосувань.
- Ефективне великосерійне виробництво: Одночасне заповнення декількох порожнин прес-форми значно прискорює виробництво.
- Універсальність дизайну: Здатність створювати складні 3D-форми, яких неможливо досягти екструзією.
- Контроль матеріалу та узгодженість: Контрольоване впорскування забезпечує рівномірний розподіл матеріалу, зменшуючи ризик виникнення дефектів.
- Чистіший процес: Лиття під тиском створює менше відходів і часто вимагає меншої обробки після формування порівняно з іншими методами.
Який процес підходить саме вам? Фактори, які слід враховувати
-
Геометрія продукту:
- Екструзійне формування: Найкраще підходить для однорідних перерізів (наприклад, труб, ущільнень).
- Лиття під тиском: Ідеально підходить для складної або 3D-геометрії.
-
Обсяг виробництва:
- У великосерійному виробництві перевага надається литтю під тиском, а у виробництві безперервних або довгих деталей - екструзійному литтю.
-
Матеріальні міркування:
- Обидва процеси підтримують різні гумові суміші, але лиття під тиском забезпечує кращий контроль.
-
Допуски та обробка поверхні:
- Лиття під тиском краще для жорстких допусків; екструзія може мати незначні відхилення.
-
Інструментарій та стартові витрати:
- Екструзійні матриці дешевші та швидші у виробництві; ливарні форми дорожчі, але забезпечують довгострокову економію.
-
Кастомізація та гнучкість:
- Екструзія дозволяє швидко змінювати дизайн, а лиття під тиском забезпечує більшу точність.
-
Середовище застосування:
- Обидва процеси дозволяють виготовляти довговічні деталі; кінцева продуктивність залежить від обраної гумової суміші.
Резюме: Екструзія проти лиття під тиском у виробництві гуми
-
Екструзійне лиття: Найкраще підходить для безперервних, однорідних профілів, таких як шланги та ущільнення. Воно має нижчі витрати на оснащення і просте в налаштуванні, що робить його ідеальним для виготовлення нестандартних конструкцій.
-
Лиття під тиском: Підходить для складних, тривимірних гумових деталей, що вимагають жорстких допусків. Використовує сучасне обладнання для точного контролю і краще підходить для великосерійного виробництва.
