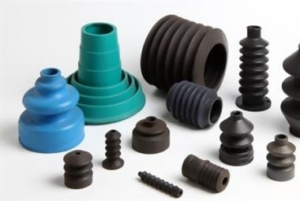
Трансферне лиття гуми - це дуже універсальний і точний виробничий процес, який використовується для створення різноманітних гумових деталей і компонентів. Цей метод особливо цінується за його здатність працювати зі складними конструкціями, зберігаючи при цьому високі стандарти якості. Оскільки галузі промисловості вимагають кращої точності та експлуатаційних характеристик матеріалів, розуміння специфіки лиття під тиском гуми стає вирішальним для інженерів та виробників.
У той час як
лиття гуми під тиском Незважаючи на те, що лиття під тиском і лиття під тиском гуми можуть здаватися схожими, кожна з них має свої переваги, які залежать від конкретних вимог проекту. Гумовий метод лиття під тиском ідеально підходить для виробництва складних, високоточних гумових деталей зі стабільними експлуатаційними характеристиками. Він широко використовується в різних галузях промисловості, від автомобільної до медичної, завдяки своїй здатності виготовляти деталі з відмінною точністю розмірів і довговічністю.
У цій статті розглядається процес лиття під тиском, порівнюється з іншими методами лиття гуми, висвітлюються його численні переваги, а також надається інформація про вибір правильного методу лиття для ваших потреб. Незалежно від того, чи ви новачок у цьому процесі, чи прагнете оптимізувати виробничі практики, цей посібник забезпечить вас необхідними знаннями для прийняття обґрунтованих рішень.
Що таке гумове лиття під тиском?
Лиття гуми під тиском - це виробничий процес, який формує гуму в певні деталі шляхом переміщення матеріалу в порожнину прес-форми. Процес починається з розміщення попередньо відміряної гуми в нагрітій камері прес-форми, де вона під тиском подається у форму. Потрапивши у форму, гумовий матеріал застигає, утворюючи міцну, довговічну деталь, яка зберігає свою форму після виймання форми.
Визначення та основи гумового лиття під тиском
Лиття під тиском, хоча і схоже на лиття під тиском, має унікальні особливості. На відміну від лиття під тиском, де гума безпосередньо впорскується в порожнину форми, при литті під тиском гумовий матеріал спочатку завантажується в окрему камеру, а потім за допомогою плунжерного механізму переноситься у форму. Потім матеріал нагрівається і подається під тиском, що дозволяє йому заповнити складні простори порожнини форми.
Порівняння з литтям під тиском гуми
Хоча обидва методи використовуються для створення гумових деталей, ключова відмінність полягає в тому, як матеріал подається у форму. При литті гуми під тиском матеріал впорскується безпосередньо в порожнину, тоді як при литті під тиском гума попередньо нагрівається в камері переміщення, перш ніж потрапити у форму. Ця відмінність робить лиття під тиском ідеальним для більш складних або делікатних конструкцій, які можуть вимагати обережного поводження або більш жорстких допусків.
Матеріали, що використовуються в гумовому литті під тиском
Гумовий перенос може працювати з різними матеріалами, включаючи натуральний каучук, силіконову гуму, EPDM (етилен-пропілен-дієновий мономер) і NBR (нітрил-бутадієновий каучук). Ці матеріали мають різні переваги, такі як стійкість до нагрівання, хімічних речовин або екстремальних умов. Здатність працювати з широким спектром матеріалів є однією з причин, чому лиття під тиском широко використовується в галузях, що потребують спеціалізованих гумових деталей.
Як працює процес лиття під тиском гуми?
Процес лиття під тиском гуми, як правило, складається з декількох окремих етапів, кожен з яких відіграє важливу роль у створенні високоякісних і точних гумових деталей. Ось огляд поетапного процесу:
Крок 1: Підготовка гумового матеріалу
Процес починається з підготовки гумового матеріалу. Попередньо відміряна кількість гуми поміщається в камеру перекачування або бак. Цей гумовий матеріал може бути у вигляді попередньо сформованих гранул або листів, які завантажуються вручну або автоматично, залежно від виробничої установки. Потім гумовий матеріал попередньо нагрівається, щоб зробити його більш еластичним.
Крок 2: Закриття форми та перенесення гуми
Після підготовки гумової суміші форму закривають і за допомогою плунжера виштовхують гуму з ємності для переміщення в порожнину форми. Зазвичай прес-форма нагрівається до певної температури, завдяки чому гума розм'якшується і легше затікає в складні порожнини форми. Цей етап переміщення є життєво важливим для того, щоб гума заповнила кожну частину форми, особливо при роботі зі складними геометричними формами.
Крок 3: Затвердіння гуми
Після того, як гума потрапляє у форму, її необхідно затвердіти, або вулканізувати, щоб досягти бажаної твердості та довговічності. Процес вулканізації зазвичай відбувається під впливом тепла, що викликає хімічну реакцію, яка зміцнює гуму, роблячи її більш еластичною і стійкою до зносу. Час затвердіння залежить від матеріалу та розміру деталі, але зазвичай триває від кількох хвилин до кількох годин.
Крок 4: Видалення відлитої деталі
Після повного затвердіння гуми форму відкривають і виймають деталь. Гумовій частині дають охолонути і затвердіти перед подальшою перевіркою. Будь-які надлишки (надлишки гуми), як правило, обрізаються на вторинному процесі. Кінцевим продуктом є високоточний гумовий компонент, який можна використовувати в різних сферах застосування.
Ключові переваги гумового лиття під тиском
Лиття під тиском гуми високо цінується за свої численні переваги, особливо в порівнянні з іншими методами формування гуми, такими як лиття під тиском або компресійне лиття. Ось деякі з ключових переваг лиття під тиском гуми:
1. Висока точність і відтворюваність
Лиття під тиском забезпечує чудову точність, яка необхідна для виробництва деталей з жорсткими допусками. Можливість точно контролювати процес формування, від температури до тиску, гарантує, що кожна вироблена деталь буде відповідати розміру, формі та властивостям матеріалу.
2. Здатність працювати зі складною геометрією
Однією з визначних особливостей лиття під тиском є можливість виготовлення гумових деталей складної форми. Це особливо корисно для галузей, які потребують детальних дрібних компонентів, таких як медичні прилади або електронні ущільнювачі. Процес ідеально підходить для створення тонких стінок, невеликих порожнин та інших дрібних деталей, які можуть бути складними при використанні інших методів.
3. Покращені властивості матеріалів
Процес затвердіння при литті під тиском покращує властивості гуми, в результаті чого деталі демонструють чудову еластичність, довговічність і стійкість до різних факторів навколишнього середовища, таких як тепло, хімічні речовини та озон. Це робить лиття під тиском ідеальним для деталей, які повинні працювати в суворих умовах.
4. Мало відходів та висока ефективність
Оскільки гума попередньо відміряється і поміщається в трансферний горщик, відходи мінімальні порівняно з іншими процесами, де надлишок матеріалу може бути викинутий. Крім того, лиття під тиском є більш ефективним процесом для малих і середніх виробництв, особливо для складних деталей, які не підходять для масового лиття під тиском.
Області застосування та галузі промисловості гумових деталей, виготовлених методом лиття під тиском
Гумовий метод лиття під тиском широко використовується в різних галузях промисловості завдяки можливості виготовляти високоточні та довговічні деталі. Універсальність процесу дозволяє створювати широкий спектр компонентів, необхідних для функціонування різних виробів. Ось кілька поширених застосувань і галузей, які значною мірою покладаються на гумові деталі, виготовлені методом лиття під тиском:
1. Автомобільна промисловість
В автомобільній промисловості гумові деталі мають вирішальне значення для забезпечення продуктивності та безпеки транспортних засобів. Гумові деталі, виготовлені методом лиття під тиском, такі як прокладки, ущільнювачі, втулки та ущільнювальні кільця, використовуються в двигунах, трансмісіях, дверях і вікнах. Ці деталі повинні відповідати суворим стандартам міцності, гнучкості та термостійкості, які може забезпечити лиття під тиском.
2. Медичне обладнання
Медична промисловість вимагає точності та надійності, особливо для гумових компонентів, що використовуються в таких пристроях, як насоси, ущільнення, прокладки та діафрагми. Гумові деталі, виготовлені методом лиття під тиском, часто використовуються в медичних виробах завдяки їх здатності відповідати високим стандартам біосумісності та стерильності. Точний контроль, який забезпечує лиття під тиском, дозволяє виробляти деталі, які підходять для складних вузлів і витримують суворі процедури стерилізації.
3. Електроніка та електротехніка
Гумові деталі, виготовлені методом лиття під тиском, відіграють важливу роль в електронній промисловості, де вони використовуються для таких компонентів, як ущільнювачі, ізолятори та гасителі вібрації. Гумові ущільнювачі захищають чутливі електричні компоненти від вологи, пилу та інших факторів навколишнього середовища. Лиття під тиском забезпечує міцність і точність таких ущільнень, мінімізуючи ризик дефектів і максимізуючи термін служби кінцевого продукту.
4. Аерокосмічна та авіаційна промисловість
В аерокосмічній та авіаційній промисловості гумові деталі повинні витримувати екстремальні умови, зокрема великі висоти, перепади температур і високий тиск. Такі компоненти, як ущільнювальні кільця, ущільнювачі та прокладки, часто виготовляються методом лиття під тиском, щоб відповідати суворим вимогам цієї галузі. Точність, яку забезпечує лиття під тиском, гарантує, що кожна деталь надійно працює в складних умовах, сприяючи підвищенню безпеки та ефективності аерокосмічних систем.
5. Промислове застосування
Промислові машини та обладнання покладаються на гумові деталі, які можуть витримувати високі рівні навантаження, тиску та впливу хімічних речовин. Гумові деталі, виготовлені методом лиття під тиском, такі як ущільнення, прокладки та діафрагми, мають важливе значення в різних галузях промисловості - від хімічної до нафтогазової. Можливість виробництва великих партій високоефективних деталей робить лиття під тиском привабливим варіантом для виробників у цих галузях.
Лиття гуми під тиском vs. термопластавтомат: У чому різниця?
Розуміння відмінностей між литтям гуми під тиском і литтям під тиском має вирішальне значення при прийнятті рішення про те, який метод найкраще відповідає вашим виробничим потребам. Обидва процеси ефективні для створення гумових деталей, але вони суттєво відрізняються за способом введення гумового матеріалу у форму, типами деталей, які вони виробляють, та їх ідеальним застосуванням. Нижче наведено порівняння цих двох процесів лиття гуми у вигляді простої та зрозумілої таблиці:
| Аспект |
Лиття під тиском гуми |
Трансферне лиття під тиском гуми |
| Вступ до матеріалу |
Гума впорскується безпосередньо в порожнину форми. |
Гума попередньо нагрівається в камері переміщення, а потім переноситься у форму. |
| Складність деталей |
Найкраще підходить для простих, однорідних деталей з мінімальною деталізацією. |
Ідеально підходить для складних, хитромудрих конструкцій і деталей з високими вимогами до точності. |
| Час циклу |
Скорочення часу циклу, особливо для великих тиражів. |
Повільніший час циклу завдяки додатковим етапам, таким як попереднє нагрівання та перенесення. |
| Гнучкість дизайну прес-форми |
Менша гнучкість при складних або невеликих порожнинах. |
Чудово підходить для форм зі складною геометрією, тонкими стінками або невеликими порожнинами. |
| Обсяг виробництва |
Підходить для масового, великомасштабного виробництва. |
Краще підходить для малих і середніх виробничих циклів або виготовлення деталей на замовлення. |
| Узгодженість частин |
Відмінна стабільність у великосерійному виробництві. |
Висока однорідність деталей складної форми або з жорсткими допусками. |
| Варіанти матеріалів |
Добре працює з широким спектром гумових матеріалів. |
Підходить для різних гумових сумішей, в тому числі тих, що вимагають точного затвердіння. |
| Вартість |
Зазвичай нижча собівартість деталі у великосерійному виробництві. |
Вища собівартість деталі, особливо для невеликих тиражів, через додаткову складність процесу. |
| Додатки |
Автомобільна промисловість, споживчі товари та електроніка для великих партій простих деталей. |
Аерокосмічна промисловість, автомобільні ущільнення, медичні прилади та електроніка, що вимагають високої точності. |
Пояснення ключових відмінностей:
-
Вступ до матеріалу: Лиття під тиском впорскує гуму безпосередньо у форму, що прискорює великосерійне виробництво. Лиття під тиском, навпаки, вимагає, щоб гума була поміщена в трансферну ємність перед переміщенням у форму, що може зайняти більше часу, але краще підходить для складних конструкцій.
-
Складність деталей: Лиття під тиском чудово підходить для створення деталей зі складною геометрією, тонкими стінками та невеликими порожнинами. Воно ідеально підходить для високоточних деталей, тоді як лиття під тиском краще для простіших конструкцій з більшими допусками.
-
Час циклу: Лиття під тиском, як правило, швидше, особливо при великосерійному виробництві, оскільки воно усуває додаткові етапи, необхідні при литті під тиском, такі як попереднє нагрівання матеріалу і перенесення його у форму.
-
Обсяг виробництва: Лиття під тиском добре підходить для масового виробництва завдяки своїй швидкості, тоді як лиття під тиском часто вибирають для малих і середніх партій, які вимагають більшої точності або індивідуалізації.
Вибір правильного процесу формування гуми для ваших потреб
Вибір правильного процесу формування гумових деталей залежить від декількох факторів, включаючи складність деталі, обсяг виробництва, вимоги до матеріалів і міркування вартості. Ось деякі ключові моменти, які слід враховувати при виборі між литтям під тиском, литтям під тиском та іншими процесами формування гуми:
1. Складність деталі
Якщо ваша деталь має складну геометрію, дрібні деталі або складні функції, то трансферне лиття може бути найкращим вибором. Здатність обробляти складні форми і невеликі порожнини робить його ідеальним для високоточних деталей, таких як ущільнення, прокладки та електричні роз'єми.
2. Обсяг виробництва
Для масового виробництва простих деталей лиття під тиском гуми часто є економічно вигіднішим рішенням. Однак, якщо ви виробляєте меншу кількість деталей або вам потрібні дуже індивідуальні компоненти, лиття під тиском пропонує більшу гнучкість.
3. Вимоги до матеріалів
Різні процеси формування можуть краще підходити для різних типів гуми. Наприклад, якщо вам потрібна деталь з винятковою термо- або хімічною стійкістю, трансферне формування може бути гарним вибором, оскільки дозволяє використовувати спеціалізовані гумові суміші.
4. Вартісні міркування
У той час як лиття під тиском зазвичай пропонує нижчі витрати на одиницю продукції у великосерійному виробництві, лиття під тиском може бути дорожчим у розрахунку на одну деталь через додаткову складність процесу. Однак для малих і середніх серій виробництва, де складність деталей висока, лиття під тиском може бути економічно вигіднішим, враховуючи його точність і низький рівень відходів.
Роль машин для лиття гуми під тиском у трансферному литті
У той час як
машини для лиття гуми під тиском Хоча термопластавтомати переважно асоціюються з литтям під тиском, деякі машини призначені для обох процесів. Ці машини відіграють важливу роль у полегшенні процесу лиття під тиском, контролюючи температуру, тиск і час протягом циклу формування.
Ключові особливості термопластавтоматів для лиття гуми під тиском:
- Контроль температури: Машини забезпечують нагрівання гуми до ідеальної температури для перенесення, що забезпечує належну текучість і затвердіння.
- Нанесення під тиском: Системи високого тиску примушують гуму потрапляти в порожнину форми, забезпечуючи правильне заповнення навіть складних геометричних форм.
- Автоматизація та точність: Сучасні машини для лиття гуми під тиском пропонують автоматизоване керування, яке покращує стабільність деталей, скорочує час циклу та мінімізує людські помилки.
Універсальність цих машин робить їх придатними для галузей, які потребують як лиття під тиском, так і лиття під тиском, оптимізуючи виробничі процеси для виробників.
Висновок
Трансферне формування гуми - це дуже універсальний і точний виробничий процес, який пропонує значні переваги для виробництва високоякісних гумових деталей складної конфігурації. Розуміючи специфіку процесу лиття під тиском, його застосування і порівняння з іншими методами лиття гуми, виробники можуть приймати обґрунтовані рішення, які оптимізують їхню виробничу практику. Оскільки галузі промисловості продовжують розвиватися і вимагають все більшої точності та продуктивності, лиття під тиском гуми залишатиметься критично важливим процесом у вирішенні цих завдань.