


Вступ до лиття під тиском ТПУ
Огляд ТПУ (термопластичного поліуретану)
Термопластичний поліуретан (ТПУ) – це універсальний полімер, який використовується в широкому спектрі промислових застосувань. Його унікальне поєднання еластичності, стійкості до стирання та міцності робить його ідеальним для виробів, які повинні працювати під навантаженням або в складних умовах. ТПУ широко використовується в таких галузях, як автомобілебудування, медичне обладнання, спортивне спорядження та взуття. Він відомий своєю здатністю оброблятися різними методами, включаючи екструзію, видувне формування та лиття під тиском, що дозволяє виробникам досягати складних конструкцій з відмінною точністю розмірів.
Важливість лиття під тиском для ТПУ
Лиття під тиском є одним з найефективніших і найпоширеніших методів обробки ТПУ. Цей процес дозволяє виробникам створювати високоякісні, складні деталі з однаковими властивостями. Однією з головних переваг використання лиття під тиском для ТПУ є можливість швидкого та ефективного виробництва великих обсягів деталей. Термопластична природа ТПУ також робить його придатним для повторного плавлення та переробки, що додає йому привабливості у виробничих середовищах, де економія матеріалів є надзвичайно важливою. Крім того, точність лиття під тиском гарантує, що компоненти ТПУ зберігатимуть свої бажані механічні властивості, такі як гнучкість, зносостійкість та хімічна стійкість, які є критично важливими для багатьох застосувань.

Розуміння процесу лиття під тиском ТПУ
Що таке лиття під тиском?
Лиття під тиском – це виробничий процес, під час якого розплавлений матеріал впорскується у форму для створення деталей або виробів. Цей процес зазвичай використовується для термопластичних матеріалів, таких як ТПУ, оскільки він дозволяє досягати високої точності та великомасштабного виробництва. У випадку ТПУ матеріал нагрівають до точки плавлення, впорскують у форму під високим тиском, а потім охолоджують, щоб сформувати бажану форму. Цей процес є повторюваним та високомасштабним, що робить його ідеальним для масового виробництва складних деталей.
Етапи лиття під тиском ТПУ
Процес лиття під тиском ТПУ можна розбити на кілька ключових етапів:
-
Плавлення матеріалу ТПУ: Гранули або гранули ТПУ подаються в бункер ливарної машини, де вони плавляться завдяки теплу, що генерується циліндром і шнеком. Температуру необхідно ретельно контролювати, щоб забезпечити належне плавлення ТПУ без його руйнування.
-
Впорскування матеріалу у форму: Після розплавлення матеріалу його впорскують у форму під високим тиском. Форма призначена для створення бажаної форми деталі та зазвичай складається з двох половин, які щільно скріплені разом під час впорскування.
-
Охолодження: Після впорскування матеріалу форму охолоджують. Процес охолодження затвердіває ТПУ, дозволяючи йому зберігати форму форми. Час охолодження має вирішальне значення, оскільки він впливає на якість кінцевого продукту, таку як обробка поверхні та точність розмірів.
-
Викидання: Після охолодження та затвердіння деталі форма відкривається, і деталь викидається. Потім цикл повторюється з наступним набором матеріалу TPU.
Загальні застосування лиття під тиском ТПУ
Лиття під тиском ТПУ використовується в багатьох галузях промисловості завдяки його чудовим властивостям. Деякі з найпоширеніших застосувань включають:
-
Автомобільні компоненти: ТПУ використовується у виробництві прокладок, ущільнень, бамперів та інших деталей, які потребують як гнучкості, так і довговічності. Здатність витримувати суворі умови робить ТПУ ідеальним матеріалом для автомобільної промисловості.
-
Взуття: ТПУ часто використовується у виробництві підошов, устілок та інших компонентів взуття, які потребують еластичності та стійкості до зносу.
-
Медичні вироби: ТПУ біосумісний, що робить його придатним для медичного застосування, такого як трубки, з'єднувачі та хірургічні пристрої. Його міцність та гнучкість забезпечують довготривалу роботу медичних компонентів.
-
Споживчі товари: ТПУ також використовується в таких виробах, як чохли для телефонів, спортивне спорядження та м’які на дотик покриття на електронних пристроях, завдяки своїй міцності та здатності зберігати форму під тиском.
Ключові фактори лиття під тиском ТПУ
Характеристики матеріалу ТПУ
Перш ніж глибше занурюватися в процес лиття під тиском, важливо зрозуміти унікальні властивості ТПУ, які впливають на його поведінку під час лиття. ТПУ – це дуже гнучкий матеріал з чудовою стійкістю до стирання, що робить його ідеальним для виробів, які повинні витримувати повторювані навантаження. Він також стійкий до масел, мастил та різних хімічних речовин, що сприяє його використанню в складних умовах.
Деякі критичні характеристики ТПУ включають:
-
Твердість: ТПУ може виготовлятися з різними рівнями твердості, від м'якого та гнучкого до більш жорсткого, залежно від конкретних потреб виробу. Шкала твердості Шора зазвичай використовується для класифікації матеріалів ТПУ, і вибір твердості впливатиме на процес лиття та кінцеві характеристики деталі.
-
Еластичність: ТПУ зберігає свою еластичність у широкому діапазоні температур, що є ключовим фактором для деталей, які повинні залишатися гнучкими як у гарячому, так і в холодному середовищі.
-
Хімічна стійкість: ТПУ має чудову стійкість до масел, палива та інших хімічних речовин, що робить його дуже ефективним для виробів, що піддаються впливу суворих умов.
Вибір правильного матеріалу TPU для лиття під тиском
Вибір правильного сорту ТПУ для вашого застосування має вирішальне значення для досягнення оптимальних результатів лиття. Ось деякі фактори, які слід враховувати:
-
Вимоги до твердості: Якщо ваш виріб вимагає гнучкості, можна обрати м’якший сорт ТПУ. Якщо жорсткість та стійкість до зносу важливіші, може бути більш доцільним твердіший сорт ТПУ.
-
Стійкість до впливу навколишнього середовища: Для виробів, які будуть піддаватися впливу масел, розчинників або екстремальних температур, вибір ТПУ з правильною хімічною стійкістю є важливим.
-
Властивості текучості: Деякі матеріали TPU мають кращі властивості текучості, що може впливати на легкість лиття під тиском та якість кінцевої деталі. Текучість матеріалу має вирішальне значення для забезпечення рівномірного заповнення та мінімізації дефектів у відлитій деталі.
Розуміючи ці характеристики матеріалу та вибираючи правильний сорт ТПУ, виробники можуть оптимізувати процес лиття для підвищення ефективності та продуктивності продукції.
Розуміння машини для лиття під тиском TPU
Компоненти машини для лиття під тиском TPU
A Машина для лиття під тиском ТПУ складається з кількох ключових компонентів, кожен з яких відіграє життєво важливу роль у забезпеченні належної обробки та формування матеріалу. Розуміння того, як ці компоненти працюють разом, допомагає оптимізувати процес формування та уникнути потенційних проблем. Основні компоненти включають:
-
Бункер: Бункер – це місце, куди завантажується сировина TPU (у формі гранул або гранул). Бункер забезпечує безперервну подачу матеріалу в бочку.
-
Бочка та шнек: Бочка нагріває матеріал TPU до необхідної температури плавлення, а шнек переміщує матеріал через бочку, забезпечуючи рівномірне плавлення та перемішування.
-
Блок впорскування: Цей блок контролює впорскування розплавленого матеріалу TPU у форму. Швидкість впорскування та тиск необхідно точно контролювати для забезпечення рівномірного заповнення форми.
-
Форма: Форма є серцем процесу лиття під тиском. Вона визначає форму кінцевого продукту та має канали охолодження, що сприяють затвердінню матеріалу TPU після ін'єкції.
-
Затискний вузол: Затискний вузол утримує половинки форми разом під час лиття під тиском та охолодження. Належне зусилля затискання забезпечує герметичність форми, запобігаючи витоку матеріалу.
-
Система охолодження: Після лиття деталь необхідно охолодити у формі для затвердіння. Система охолодження циркулює воду або інше охолоджувальне середовище через канали у формі для зниження температури введеного матеріалу.
Вибір правильної машини для лиття під тиском для ТПУ
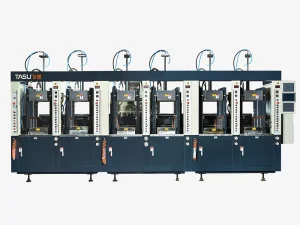
Вибираємо правильний машина для лиття під тиском залежить від кількох факторів, пов'язаних з матеріалом ТПУ та кінцевою конструкцією деталі. Ключові міркування включають:
-
Сила затиску: Сила затиску – це величина тиску, необхідного для утримання половинок форми разом під час лиття під тиском. Необхідна сила затиску залежить від розміру деталі, в'язкості матеріалу та умов лиття.
-
Швидкість та тиск впорскування: Матеріали TPU мають різні властивості плинності залежно від їхнього сорту. Машина з регульованою швидкістю впорскування та тиском забезпечить, щоб TPU заповнював порожнину форми без дефектів, таких як короткі впорскування або неповне заповнення.
-
Розмір порції: Розмір порції стосується об'єму матеріалу, що впорскується у форму. Він повинен відповідати розміру деталі, що виготовляється, забезпечуючи ефективне використання матеріалу та часу циклу.
-
Контроль температури: Оскільки ТПУ вимагає точного контролю температури, щоб уникнути деградації, важлива ливарна машина з точними можливостями нагрівання та охолодження.
Технічне обслуговування та усунення несправностей машин для лиття під тиском TPU
Для підтримки довговічності та ефективності ливарних машин TPU під тиском, належне технічне обслуговування є критично важливим. Рекомендується регулярна перевірка наступного:
-
Датчики та контролери температури: Переконайтеся, що вони правильно відкалібровані для підтримки постійної температури розплаву.
-
Впорскувальний блок та шнек: ці деталі слід регулярно очищати та змащувати, щоб уникнути накопичення матеріалу та забезпечити його плавний потік.
-
Гідравлічні та пневматичні системи: Гідравлічну та пневматичну системи машини слід регулярно перевіряти на наявність витоків, забезпечуючи правильну підтримку тиску затискання та тиску впорскування.
Поширені проблеми та їх вирішення включають:
| Проблема | Можливі причини | Рішення |
|---|---|---|
| Проблеми потоку матеріалів | Неправильне налаштування температури, засмічені фільтри, недостатня швидкість впорскування | Відрегулюйте температуру, очистіть фільтри, збільште швидкість впорскування |
| Прилипання цвілі | Надмірний час охолодження, недостатня кількість розділювальних агентів | Відрегулюйте час охолодження, нанесіть розділювальні засоби |
| Поверхневі дефекти | Нерівномірне охолодження, неправильне налаштування температури | Контролюйте температуру форми, забезпечуйте рівномірне охолодження |
Контроль температури при лиття під тиском ТПУ
Оптимальний діапазон температур лиття під тиском ТПУ
Контроль температури є вирішальним під час лиття під тиском ТПУ. Правильна температура забезпечує легке заливання матеріалу у форму, повне заповнення порожнини та затвердіння з бажаними властивостями. Діапазон температур для ТПУ зазвичай включає:
-
Температура плавлення: ТПУ зазвичай плавиться в діапазоні від 210°C до 230°C, залежно від марки використаного матеріалу. Якщо температура занадто низька, матеріал може розплавитися неправильно, що призведе до неповного заповнення або дефектів у відлитій продукції. З іншого боку, якщо температура занадто висока, ТПУ може деградувати, втрачаючи свою еластичність та інші бажані властивості.
-
Температура форми: Температура форми зазвичай коливається від 20°C до 60°C, залежно від складності та товщини деталі. Нижчі температури форми можуть покращити якість обробки поверхні, тоді як вищі температури можуть скоротити час циклу, але можуть вплинути на механічні властивості кінцевої деталі.
Вплив температури на властивості матеріалу ТПУ
Температура, що використовується під час лиття під тиском ТПУ, безпосередньо впливає на кінцеві властивості деталі:
-
Твердість та гнучкість: Вищі температури форми можуть призвести до отримання більш гнучких та м'якших деталей, тоді як нижчі температури форми можуть призвести до отримання жорсткіших деталей.
-
Оздоблення поверхні: Температура також впливає на оздоблення поверхні. Високі температури форми зазвичай призводять до більш гладкої поверхні, тоді як нижчі температури можуть спричинити дефекти поверхні, такі як сліди розтікання або короткі розбризкування.
-
Точність розмірів: Підтримка постійної температури протягом усього процесу забезпечує стабільність розмірів, запобігаючи деформації або усадці після охолодження.
Оптимізація процесу лиття під тиском ТПУ
Час циклу та ефективність
Оптимізація часу циклу є ключовим фактором підвищення ефективності лиття під тиском ТПУ. Час циклу складається з кількох етапів: час впорскування, час охолодження та час викидання. Мінімізуючи час охолодження та оптимізуючи конструкцію форми, виробники можуть значно скоротити час циклу. Однак надмірне скорочення часу циклу може призвести до дефектів якості, тому пошук правильного балансу є важливим.
Зменшення дефектів при лиття під тиском ТПУ
Поширені дефекти лиття під тиском ТПУ включають:
-
Повітряні пастки: Повітряні пастки виникають, коли повітря затримується всередині порожнини форми, що призводить до дефектів у деталі. Цього можна уникнути, забезпечивши належну вентиляцію в конструкції форми та оптимізувавши швидкість впорскування.
-
Сліди течії: Сліди течії виникають, коли матеріал нерівномірно надходить у форму. Регулювання тиску впорскування та температури може допомогти мінімізувати цю проблему.
-
Деформація: Деформація може виникати через нерівномірне охолодження або неправильне налаштування температури. Це можна мінімізувати, контролюючи температуру форми та забезпечуючи рівномірне охолодження.
Висновок
На завершення, лиття під тиском термопластичного поліуретану є високоефективним процесом для виробництва міцних та гнучких компонентів у різних галузях промисловості. Розуміння процесу лиття під тиском ТПУ, включаючи важливість контролю температури, вибору матеріалу та оптимізації машини, має вирішальне значення для досягнення високоякісних деталей. Зосереджуючись на цих ключових факторах та постійно оптимізуючи машину та процес лиття під тиском, виробники можуть підвищити ефективність, зменшити кількість дефектів та виробляти високоякісні продукти з ТПУ, які відповідають вимогам їхнього застосування.
