


У галузі виробництва гумових та пластмасових виробів трансферне лиття є ключовим процесом, що поєднує традиційне компресійне лиття та сучасне лиття під тиском. Воно займає незамінне місце, особливо у формуванні термореактивних матеріалів та прецизійній інкапсуляції компонентів. Від автомобільних ущільнень до упаковки мікросхем, ця технологія використовує свої характеристики «прецизійного формування та дбайливого заповнення форми», щоб продемонструвати унікальні переваги як у трансферному лиття гуми, так і в обробці пластмас. У цій статті систематично розглядаються принципи, процеси, основні особливості трансферного лиття та порівнюється його з пов'язаними технологіями, такими як лиття гуми під тиском, надаючи вичерпні технічні довідники для фахівців галузі.
Трансферне лиття під тиском – це виробничий процес, який переважно застосовується для термореактивних пластмас та гуми. Як представник технології лиття під тиском у закритих формах, він поєднує основні переваги компресійного лиття та лиття під тиском, досягаючи балансу між «точністю формування» та «ефективністю обробки» у виробництві складних компонентів. Серед них трансферне лиття під тиском, розроблене для гумових матеріалів, ще раз демонструє свою перевагу як кращого процесу для гумових виробів зі вставками завдяки точному контролю потоку еластомерних матеріалів.
Простими словами, основна логіка цього процесу полягає в «зональному контролі температури та масопередачі під тиском»: сировина спочатку нагрівається в незалежній нагрівальній камері (так званій «тир»), доки не стане м’якою та гнучкою. Згодом гідравлічний плунжер прикладає тиск, щоб проштовхнути матеріал через невеликі канали (так звані «литники» або «бігуни») у закриту нагріту порожнину форми, де він остаточно твердне, формуючи готовий виріб, як задумано. Цей режим «попереднього нагрівання з подальшим масопереносом» суттєво відрізняється від методу, за допомогою якого... Машина для лиття гуми під тиском безпосередньо впорскує розплавлений матеріал у форму, що також робить його більш вигідним для інкапсуляції чутливих компонентів.
Основні характеристики трансферного лиття
Технічні характеристики трансферного лиття визначаються його механізмом «переносу маси в закритій формі та пластифікації з попереднім нагріванням», що головним чином відображається в наступних п'яти аспектах:
-
Лиття у закритій формі: форма повністю закривається перед впорскуванням матеріалу, що повністю відрізняється від режиму компресійного лиття, коли «спочатку подається матеріал, а потім закривається форма». Це ефективно зменшує обрив та покращує точність розмірів.
-
Попередній нагрів матеріалу: Сировина зазвичай існує у вигляді попередньо виготовлених «запасів» або «гранул» і піддається попередньому нагріванню та пластифікації у спеціальному переливному стакані. Це закладає основу для плавного подальшого заповнення форми, що також є основною відмінною рисою переливного формування у стакані.
-
Тиск плунжера: Стабільний тиск забезпечується гідравлічним плунжером, щоб пластифікований матеріал долав опір бігунка та повністю заповнював складну порожнину форми, що робить її особливо придатною для компонентів з дрібними структурами.
-
Сумісність з термореактивними матеріалами: Цей процес майже виключно розроблений для термореактивних матеріалів — такі матеріали, як епоксидні, фенольні та силіконові, зазнають незворотних хімічних змін при нагріванні та не можуть бути переплавлені після затвердіння. Система контролю температури трансферного лиття ідеально відповідає цій характеристиці.
-
Адаптація до гумових матеріалів: оптимізуючи температуру ємності та тиск у плунжері, процес лиття гуми методом перенесення вирішує проблему поганої текучості еластомерних матеріалів, що дозволяє ефективно виробляти гумові ущільнення, діафрагми та інші вироби з металевими вставками.
Покроковий процес лиття під тиском
Виробничий процес лиття під тиском повинен суворо дотримуватися послідовності «підготовка – подача – перенесення – затвердіння – вилучення з форми», а контроль параметрів кожної ланки безпосередньо впливає на якість продукції:
-
Підготовка форми: Рухома та нерухома половини форми затискаються та нагріваються до встановленої температури (зазвичай контролюється в межах 120-180℃ залежно від властивостей матеріалу). Якщо виріб повинен містити вставки, такі як металеві штифти та електронні компоненти, їх необхідно точно розмістити та закріпити в порожнині форми на цьому етапі, щоб уникнути зміщення під час заповнення форми.
-
Завантаження матеріалу: Кількісна кількість сировини (шихти або гранул) зважується відповідно до ваги продукту та втрат у литнику та поміщається в передавальний резервуар, розташований над формою. Забезпечується не лише відповідність кількості матеріалу вимогам формування, але й запобігання надмірним відходам.
-
Передача тиску: Гідравлічний плунжер опускається та вдавлює матеріал у резервуар із заданою швидкістю (зазвичай 5-15 мм/с). Під тиском (зазвичай 10-30 МПа) матеріал додатково нагрівається та розм'якшується для створення потоку, і швидко заповнює закриту порожнину форми через систему бігунів, доки вся порожнина не буде повністю заповнена.
-
Ізотермічне затвердіння: матеріал підтримує тиск і температуру в закритій формі протягом певного періоду (час затвердіння коливається від десятків секунд до кількох хвилин, залежно від товщини виробу та матеріалу). Під час цього процесу термореактивний матеріал проходить реакцію зшивання та поступово твердне, набуваючи певної форми.
-
Відкриття та виймання з форми: Після завершення затвердіння форма відкривається, і штифти ежектора виштовхують готові компоненти. Одночасно надлишок матеріалу, затверділого в резервуарі та жолобі (який називається «вибракуванням» або «спалахом»), видаляється разом з виробом і зазвичай його можна легко відокремити від виробу.
Основні відмінності між трансферним литтям та пов'язаними процесами
Щоб краще зрозуміти позиціонування трансферного лиття, нижче порівнюємо його з такими процесами, як компресійне лиття та лиття гуми під тиском, за ключовими параметрами, з особливим акцентом на відмінності в процесі, що досягаються машиною для лиття гуми під тиском:
|
Вимір порівняння
|
Трансферне лиття (включаючи гумове трансферне лиття)
|
Компресійне формування
|
Лиття під тиском гуми
|
|---|---|---|---|
|
Штат цвілі
|
Повністю закрито перед переміщенням матеріалу
|
Форма відкрита під час завантаження матеріалу; затиснута після подачі
|
Форма закрита перед інжекцією, що відповідає процесу трансферного лиття
|
|
Метод обробки матеріалу
|
Попереднє нагрівання та пластифікація в каструлі, що є основною особливістю лиття під тиском
|
Холодний або теплий матеріал, що додається безпосередньо в порожнину форми
|
Плавлений та пластифікований у барабані ливарної машини для гуми, що транспортується шнеком
|
|
Спосіб подачі матеріалу
|
Тиск плунжера проштовхує матеріал через бігун
|
Затискний тиск стискає матеріал, щоб заповнити порожнину
|
Впорскування під високим тиском за допомогою шнека машини для лиття під тиском гуми з швидшою швидкістю потоку
|
|
Відповідні продукти
|
Гумові та пластикові вироби зі складними конструкціями та вставками, компоненти електронної упаковки
|
Великогабаритні вироби з простою конструкцією, такі як гумові прокладки
|
Гумові вироби середньої складності, такі як кільця ущільнювачів, що виробляються великою кількістю
|
|
Точність розмірів
|
Висока, з допуском до ±0,05 мм
|
Відносно низький, легко піддається впливу спалаху
|
Дуже висока, з кращою точністю контролю температури машини для лиття під тиском гуми
|
|
Стан спалаху
|
Мінімальні, лише незначні сліди на поверхні роз'єму
|
Рясна, що потребує подальшої обрізки
|
Мінімальний, порівнянний з трансферним литтям
|
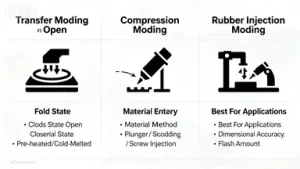
Переваги та обмеження трансферного лиття
1. Основні переваги
-
Висока здатність до лиття складних компонентів: під високим тиском матеріал має чудову плинність, що дозволяє ідеально відтворювати дрібні структури форми та легко обробляти складні конструкції, такі як глибокі порожнини, бічні отвори та піднутрення, що робить його особливо придатним для прецизійних електронних компонентів.
-
Видатний ефект прецизійного інкапсулювання: Процес заповнення форми стабільний з незначною турбулентністю, що може ефективно захистити дротяні з'єднання крихких компонентів, таких як напівпровідникові мікросхеми та датчики. Це один з найкращих процесів інкапсуляції електроніки. Ця перевага також відображається в гумовому трансферному лиття, оскільки вставки дбайливо обгортаються.
-
Добра розмірна стабільність: формування у закритій формі зменшує невизначеність усадки матеріалу, що призводить до отримання виробів із однаковими розмірами та суворим контролем допусків без необхідності тривалої подальшої обробки.
-
Зручне використання вставок: Закрита порожнина форми забезпечує стабільне середовище для позиціонування металевих вставок, що дозволяє здійснювати пряме інтегроване формування «гуми/пластику-метал» та підвищувати надійність виробу.
-
Менші втрати при спалаху: Порівняно з компресійним формуванням, кількість спалаху при трансферному формуванні значно зменшується, що зменшує втрати сировини та знижує витрати на оплату праці при подальшій обрізці.
2. Основні обмеження
-
Висока вартість прес-форми: Прес-форма потребує інтеграції спеціальних конструкцій, таких як ємності та жолоби, що призводить до високих труднощів проектування та обробки, а також значно вищих початкових інвестицій, ніж у прес-форми.
-
Неминучі матеріальні відходи: Відходи, що затверділи в ємності та жолобі, є термореактивними відходами, які не можна переробляти та використовувати повторно, як матеріал жолоба при лиття під тиском гуми, що збільшує витрати на матеріали.
-
Схильність до дефектів у вигляді бульбашок: якщо горщик погано вентилюється або швидкість заповнення форми занадто висока, повітря легко затримується в порожнині, утворюючи внутрішні пори та впливаючи на міцність виробу.
-
Відносно тривалий виробничий цикл: процес затвердіння термореактивних матеріалів займає багато часу, і загальний цикл зазвичай на 30%-50% довший, ніж у лиття під тиском гуми, що робить його непридатним для надмасового виробництва надвеликих масштабів.
Типові сценарії застосування трансферного лиття
Завдяки подвійним перевагам «прецизійного формування та дбайливого заповнення форми», трансферне лиття під тиском відіграє незамінну роль у багатьох високотехнологічних галузях, серед яких трансферне лиття під тиском гуми та електронне герметизування є двома основними напрямками застосування:
1. Електронне інформаційне поле
Це найважливіший сценарій застосування трансферного лиття, особливо незамінний в упаковці мікросхем. Він включає виробництво чорних епоксидних упаковок для кремнієвих мікросхем, напівпровідникових компонентів, таких як DIP (подвійний лінійний корпус), QFP (чотирикутний плоский корпус) та BGA (масив кулькової сітки); його також використовують для заливки датчиків та котушок, а також для лиття ізоляційних оболонок для перемикачів, роз'ємів, автоматичних вимикачів та інших електричних компонентів.
2. Галузь гумових виробів
Трансферне лиття гуми спеціально розроблено для еластомерних матеріалів. Воно використовується для виробництва гумових діафрагм, ущільнень, прокладок та інших виробів з металевими вставками, вирішуючи проблеми поганої плинності гуми та легкого зміщення вставок у звичайних процесах, і широко застосовується в автомобільній промисловості, гідравлічних системах та інших галузях.
3. Поле предметів першої необхідності та побутової техніки
Він підходить для компонентів, які повинні витримувати високі температури, таких як ручки каструль, ручки духовок та електричні корпуси всередині побутової техніки. Ці компоненти вимагають матеріалів з хорошою термостійкістю та ізоляцією, і термореактивні матеріали, що використовуються в трансферному лиття, якраз відповідають цим вимогам.
Підсумок
Трансферне лиття, особливо термотрансферне лиття, зосереджене на термотрансферному лиття та термотрансферному лиття гуми для еластомерів, – це технологія лиття, яка поєднує точність та практичність. Завдяки своєму унікальному процесу «попереднього нагрівання ємності – перенесення маси в плунжер – затвердіння в закритій формі» воно ідеально відповідає характеристикам термореактивних матеріалів та демонструє переваги, що значно перевищують компресійне лиття, у формуванні складних компонентів та прецизійній інкапсуляції. Хоча воно дещо поступається таким процесам, як лиття гуми під тиском, з точки зору вартості та ефективності, термотрансферне лиття залишається незамінною основною технологією в нішевих галузях, таких як інкапсуляція електроніки та гумово-пластикові вироби зі вставками, забезпечуючи міцну підтримку для високоякісного розвитку сучасного виробництва.
