


Giriş: Kauçuğun Çeşitli Endüstrilerdeki Önemli Rolü
Kauçuğun eşsiz esneklik, direnç ve dayanıklılık kombinasyonu, sayısız sektörde temel bir malzeme olarak statüsünü pekiştirmiştir. Arabaları yolda tutan lastiklerden, endüstriyel sızıntıları önleyen contalara, her adımı yastıklayan ayakkabı tabanlarından hayat kurtaran tıbbi cihazlardaki hassas bileşenlere kadar günlük hayatımızdaki sessiz işgücüdür. Peki bu geniş kauçuk ürün yelpazesini mümkün kılan nedir? Cevap, özel kauçuk kalıplama ve şekillendirme süreçlerinde yatmaktadır. Bu teknikler, kauçuğu yalnızca kullanılabilir formlara dönüştürmekle kalmaz; bir ürünün performansını, uzun ömürlülüğünü ve tutarlılığını doğrudan belirler. Endüstriler daha karmaşık tasarımlar, daha yüksek performans standartları ve uygun maliyetli üretim talep ettikçe, kauçuk kalıplama yöntemleri hızla gelişmiştir ve her biri benzersiz güçlü yönlere ve kullanım alanlarına sahiptir. Üreticiler için doğru süreci seçmek yalnızca teknik bir karar değil; pazar ihtiyaçlarını karşılayan ürünler sunmanın anahtarıdır.
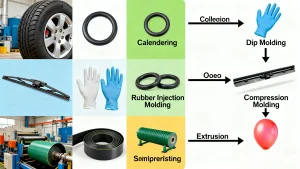
[Önerilen Görsel: Yaygın kauçuk ürünlerini (lastikler, O-ringler, eldivenler, tıbbi bileşenler) gösteren ve bunları ilgili kalıplama işlemlerine bağlayan ince etiketlere sahip kolajlanmış bir infografik. Kauçuğun yaygınlığını kalıplama teknikleriyle görsel olarak ilişkilendirmek için giriş bölümünün en üstüne yerleştirin.]
1. Sıkıştırma Kalıplama: Kauçuk Kalıplamanın Saygıdeğer Temeli
1.1 İlke ve Süreç Akışı
Basınçlı kalıplama, geleneksel kauçuk üretiminin omurgasıdır: güvenilir, basit ve zaman içinde kendini kanıtlamıştır. İşte nasıl çalıştığı: İlk olarak, nihai parçanın genel boyutuna uyacak şekilde hassas bir miktarda kürlenmemiş kauçuk bileşiği ("boş" veya "ön kalıp" olarak adlandırılır) kesilir veya şekillendirilir. Bu boş kalıp daha sonra bir ısıtılmış kalıp boşluğu (genellikle çelik veya alüminyumdan yapılır). Kalıbın üst yarısı (baskı levhası), hem yüksek sıcaklık (genellikle 150-200°C) hem de basınç (10-50 MPa) uygulayarak sıkıca kapanır. Isı, kauçuğu kürleyen bir kimyasal reaksiyon olan vulkanizasyonu tetiklerken, basınç, malzemenin boşluğun her köşesini doldurmasını sağlar. Kürlenme tamamlandıktan sonra (zamanlama, kauçuk türüne ve parça kalınlığına göre değişir), kalıp açılır ve bitmiş parça çıkarılır.
[Önerilen Görsel: Basınçlı kalıplamanın adım adım diyagramı: 1) Kalıp boşluğuna yerleştirilen kürlenmemiş kauçuk ham maddesi; 2) Kalıbın kapatılması ve ısı/basınç uygulanması; 3) Vulkanizasyon işlemi; 4) Kalıbın açılması ve parçanın çıkarılması. Temel bileşenleri etiketleyin (kalıp boşluğu, baskı plakası, kauçuk ham maddesi). "İlke ve Süreç Akışı" alt başlığının arkasına yerleştirin.]
1.2 Özellikler ve Uygulamalar
Basınçlı kalıplamayı üreticiler için vazgeçilmez kılan nedir? Çok yönlülüğüdür; basit düz contalardan alt kesimli karmaşık parçalara kadar her şeyi halleder. Takım ve ekipman maliyetleri de gelişmiş yöntemlere kıyasla daha düşüktür, bu da onu küçük ve orta ölçekli üretim süreçleri için ideal kılar. Bununla birlikte, dezavantajları da vardır: çevrim süreleri daha yavaştır (çünkü her parça manuel yükleme/boşaltma gerektirir) ve genellikle parçanın etrafında fazla kauçuk ("flaş" olarak adlandırılır) oluşur ve bu da üretim sonrası düzeltme gerektirir.
Yaygın uygulamalar arasında tesisat için O-ringler, ağır makineler için titreşim bağlantıları, endüstriyel borular için contalar ve elektronik cihazlar için kauçuk ayaklar bulunur. Ayrıca, düşük takım maliyetlerinin ultra hızlı üretim ihtiyacından daha önemli olduğu özel parçalar için de kullanılır.
2. Transfer Kalıplama: Geleneksel ve Gelişmiş Teknikler Arasında Bir Köprü
2.1 Operasyonel Mekanizma
Transfer kalıplama, sıkıştırma ve enjeksiyon kalıplamanın en iyi yönlerini bir araya getirerek, bu yöntemin bazı sınırlamalarını ortadan kaldırır. İşlem, kalıp boşluğunun üzerinde bulunan "pot" adı verilen ayrı ve ısıtılmış bir bölmeye yerleştirilen bir kauçuk ham maddesiyle başlar. Ardından bir piston ham maddeyi aşağı doğru iterek, erimiş kauçuğu küçük kanallardan ("döküm" ve "yolluk" olarak adlandırılır) kapalı kalıp boşluğuna iter. Kauçuk boşluğu doldurup vulkanize olduğunda, kalıp açılır ve parça, bazen geri dönüştürülebilen kap ve kanallardaki kalan kauçukla birlikte çıkarılır.
Bu kontrollü akış, kauçuğun kalıbın en küçük ayrıntılarına bile ulaşmasını sağlayarak, dar toleranslı parçalar veya gömülü metal ekler (kauçuk kaplı cıvatalar gibi) için mükemmel hale getirir.
[Önerilen Görsel: Transfer kalıplama düzeneğinin kesit diyagramı; pota, piston, döküm kanalı, kanallar, kalıp boşluğu ve gömülü metal ek parça etiketlenmiştir. Erimiş kauçuğun potadan boşluğa akış yolunu vurgulayın. "Çalışma Mekanizması" alt başlığından sonra yerleştirin.]
2.2 Avantajlar ve Dezavantajlar
Transfer kalıplamanın en büyük kazanımları şunlardır: daha yüksek boyutsal doğruluk ve sıkıştırma kalıplamadan daha az çapak alır; çünkü kauçuk, açık bir boşluğa sıkıştırılmak yerine kapalı bir boşluğa zorlanır. Ayrıca, karmaşık tasarımları (birden fazla delik veya ek parçası olan parçalar gibi) daha güvenilir bir şekilde işler. Ancak, daha yüksek maliyetleri vardır: kalıp daha karmaşıktır (kap ve kanallar nedeniyle) ve malzeme israfı daha fazladır (kanal/yolluklardan). Ekipmana ilk yatırım da sıkıştırma kalıplamadan daha fazladır, bu nedenle hassasiyetin ekstra masrafı haklı çıkardığı üretim süreçleri için en uygunudur.
3. Enjeksiyon Kalıplama: Hassasiyet ve Verimlilik Yeniden Tanımlandı
3.1 Sürecin Kalbi – Enjeksiyon Kalıplama Makinesi
Yüksek hacimli, hassas kauçuk üretimi söz konusu olduğunda, kauçuk enjeksiyon kalıplama makinesi yıldızdır. Sıkıştırma veya transfer kalıplamanın aksine, bu makine neredeyse her adımı otomatikleştirerek seri üretim için bir işgücü haline getirir. Tipik bir kauçuk enjeksiyon kalıplama makinesi üç temel bileşeni vardır:
- Isıtmalı Namlu: Sertleştirilmemiş kauçuk peletleri veya bileşikleri, dönen vidaların (veya pistonların) erittiği ve malzemeyi homojen, akışkan bir hale getirene kadar karıştırdığı namluya beslenir.
- Enjeksiyon Ünitesi: Kauçuk plastikleştirildikten sonra ünite onu kalıp boşluğuna son derece yüksek bir basınçla (50–200 MPa) enjekte eder; böylece en ince ayrıntıların bile doldurulması sağlanır.
- Kelepçeleme Ünitesi: Bu, enjeksiyon ve kürleme sırasında kalıbın iki yarısını sıkıca kapalı tutar. Kalıbın açılmasını (çarpıklığa veya şekilsiz parçalara neden olur) önlemek için sıkıştırma kuvveti enjeksiyon basıncıyla aynı olmalıdır.
Modern Enjeksiyon Kalıplama Makineleri Ayrıca sıcaklık, basınç ve çevrim süresi kontrollerini de içerir; bu da tutarlı, tekrarlanabilir üretime olanak tanır.
[Önerilen Görsel: Isıtmalı namluyu, enjeksiyon ünitesini, sıkıştırma ünitesini, kalıbı ve kontrol panelini etiketleyen bir kauçuk enjeksiyon kalıplama makinesinin detaylı fotoğrafı veya 3B çizimi. Isıtmalı namlunun içindeki vidayı gösteren küçük bir ek ekleyin. Makinenin rolünü vurgulamak için "Enjeksiyon Kalıplama" bölümünün başına yerleştirin.]
3.2 İşlem ve Ayırt Edici Özellikler
Kauçuk Enjeksiyon Kalıplama kusursuz, otomatik bir döngüyü takip eder:
- Besleme: Kauçuk bileşiği makinenin haznesine yüklenir ve ısıtılmış namluya beslenir.
- Plastikleştirme: Namlunun vidası kauçuğu eritir ve karıştırır, böylece erken kürlenmeyi önlemek için sıcaklığı kontrol eder.
- Enjeksiyon: Erimiş kauçuk, yüksek basınç altında bir nozul aracılığıyla kapalı kalıp boşluğuna itilir.
- Kürleme (Vulkanizasyon): Kauçuğun sertleşmesi için kalıp ısıtılır; buradaki çevrim süreleri, sıkıştırma kalıplamadan daha kısadır (genellikle 30 saniye ile 5 dakika arasında).
- Atılma: Sertleştikten sonra sıkıştırma ünitesi açılır ve ejektör pimleri bitmiş parçayı dışarı iter.
En büyük avantajları? Hız (yüksek hacimli koşular için idealdir), tutarlılık (parçalar arasında minimum değişiklik) ve düşük flaş (Enjeksiyon sırasında kalıp kapalı kaldığı için). Ayrıca önceden şekillendirilmiş boşluklara olan ihtiyacı ortadan kaldırarak malzeme hazırlama süresini kısaltır.
[Önerilen Görsel: Her adımı temsil eden simgelerle (besleme → plastikleştirme → enjeksiyon → kürleme → çıkarma) kauçuk enjeksiyon kalıplamanın basitleştirilmiş akış şeması. Temel avantajlar hakkında kısa notlar ekleyin (örneğin, besleme altına "Önceden şekillendirilmiş boşluğa gerek yok"). "İşlem ve Ayırt Edici Özellikler" alt başlığından sonra yerleştirin.]
3.3 Geniş Kapsamlı Uygulamalar
Hassasiyeti ve verimliliği sayesinde, kauçuk enjeksiyon kalıplama kritik endüstrilerde kullanılır:
- Otomotiv: Silecek lastiği contaları, motor bağlantıları, burçlar ve kapı fitilleri (performans için tutarlılığın hayati önem taşıdığı yerler).
- Tıbbi: Şırınga contaları, kateter uçları ve implante edilebilir kauçuk parçalar gibi steril bileşenler (işlemin düşük kontaminasyon riski tıbbi standartlara uygundur).
- Endüstriyel:Pompalar, vanalar ve hidrolik sistemler için büyük contalar (yüksek basınç, parçaların ağır kullanım koşullarına dayanmasını sağlar).
- Tüketim Malları: Diş fırçası sapları, oyuncak parçaları ve cihaz contaları (yüksek hacim maliyetleri düşük tutar).
4. Ekstrüzyon: Sürekli Üretim Sanatı
4.1 Ekstrüzyon Prensibi Açıklandı
Ekstrüzyon tamamen sürekli, tekdüze üretim—Tutarlı kesit alanına sahip parçalar (örneğin borular, hortumlar veya profiller) için mükemmeldir. İşte nasıl çalıştığı: Kürlenmemiş kauçuk, ısıtılmış bir ekstrüdere (dönen vidalı uzun bir namlu) beslenir. Vida, kauçuğu ileri doğru iter, ilerledikçe erir ve karışır. Namlunun sonunda, kauçuk özel şekilli bir kalıptan (örneğin, borular için dairesel kalıp, şeritler için dikdörtgen kalıp) geçirilir. Kauçuk kalıptan çıkarken kalıbın şeklini korur; ardından kürlenmek üzere bir soğutma veya vulkanizasyon ünitesine (genellikle bir su banyosu veya fırın) gider. Sonuç? İstenilen boyutlarda kesilebilen uzun, kesintisiz bir kauçuk parçası.
[Önerilen Görsel: Hazneyi, ısıtılmış namluyu, dönen vidayı, kalıbı ve vulkanizasyon banyosunu gösteren bir ekstrüderin yan görünüm diyagramı. Kauçuğun beslemeden ekstrüzyona kadar izlediği yolu vurgulayın ve kalıbın kauçuğu bir tüpe nasıl şekillendirdiğinin yakın çekimini gösterin. "Ekstrüzyon Prensibi Ortaya Çıktı" alt başlığından sonra yerleştirin.]
4.2 Proses Özellikleri ve Sınırlamaları
Ekstrüzyonun en büyük gücü yeterlik: Günde binlerce metre ürün üretebilir, bu da onu yüksek hacimli ihtiyaçlar için ideal kılar. Kalıp takımları kalıplama takımlarından daha az karmaşık olduğundan, basit şekiller için de uygun maliyetlidir. Ancak bazı kısıtlamaları vardır: yalnızca sabit kesitli (karmaşık eğriler veya girintiler olmayan) parçalar için uygundur. Ayrıca, kürlemenin kalıpta gerçekleştiği enjeksiyon kalıplamanın aksine, vulkanizasyon sonrası işlem zaman ve maliyet ekler. Yaygın ekstrüde ürünler arasında bahçe hortumları, otomotiv yakıt hatları, pencereler için hava sızdırmazlık şeritleri ve inşaat için kauçuk profiller (örneğin kapı contaları) bulunur.
5. Takvimleme: Sayfaları Şekillendirme ve Kompozitler Oluşturma
5.1 Takvimlemenin Temelleri
Takvimleme, yapmak için başvurulan işlemdir ince kauçuk levhalar veya kumaşları kauçukla kaplayarak kompozitler oluşturmak. Bir dizi ısıtılmış, dönen silindir (genellikle dikey veya yatay istiflenmiş 2-5 silindir) kullanır. İşlem şu şekildedir: Kürlenmemiş kauçuk, onu sıkıştırıp ince, tekdüze bir tabaka haline getiren ilk silindir setinin arasına beslenir. Kauçuk sonraki silindirlerden geçerken, silindirler arasındaki boşluk tam kalınlığı (0,1 mm'den birkaç milimetreye kadar) elde etmek için ayarlanır. Kompozit malzemeler (lastik katları gibi) için, kumaş kauçukla birlikte silindirlere beslenir ve böylece kauçuk kumaşa bastırılarak güçlendirilmiş bir tabaka oluşturulur. Bitmiş ürün daha sonra soğutulur ve kürlenir.
[Önerilen Görsel: 4 silindirli bir takvimleme makinesinin yukarıdan aşağıya diyagramı, kauçuk ve kumaşın ilk silindir boşluğuna beslendiğini ve ardından ince bir kompozit levha oluşturmak için ardışık silindirlerden geçtiğini göstermektedir. Silindirleri, kauçuk beslemesini, kumaş beslemesini ve bitmiş levhayı etiketleyin. Hassasiyeti vurgulamak için bir ölçü işareti ekleyin (örneğin, "0,5 mm kalınlık"). "Takvimlemenin Temelleri" alt başlığının arkasına yerleştirin.]
5.2 Temel Uygulama Alanları
İnce ve güçlü kauçuk malzemelere dayanan endüstrilerde takvimleme kritik öneme sahiptir:
- Lastik Üretimi: Birincil kullanım alanı takvimlemedir; bu işlem, "karkas katmanları" (lastiğin yapısını oluşturan güçlendirilmiş kumaş-kauçuk levhalar) ve "diş katmanları" (yola temas eden kauçuk tabaka) üretir.
- Konveyör Bantları: Fabrikalarda ve madenlerde kullanılan esnek, dayanıklı kayışlar, takvimleme yoluyla oluşturulan kauçuk kaplı kumaş levhalardan oluşur.
- Su yalıtımı: Kalın kauçuk levhalar çatı, havuz astarları ve bodrum su yalıtımında kullanılır; takvimleme, güvenilir koruma için tek tip kalınlık sağlar.
- Tekstil:Yağmurluklar, dalgıç kıyafetleri ve endüstriyel önlükler için kauçuk kaplı kumaşlar takvimleme kullanılarak üretilir.
6. Daldırma / Daldırma Kalıplama: İnce Film Yapımında Ustalaşma
6.1 Daldırma İşleminin Ayrıntılı Açıklaması
Daldırma kalıplama, oluşturmanın altın standardıdır ince, esnek kauçuk ürünleri—0,1 mm kadar ince duvarlara sahip ürünleri düşünün. İşlem, nihai ürüne (örneğin bir eldiven kalıbı) benzer şekilde şekillendirilmiş bir kalıpla (genellikle seramik, metal veya plastikten yapılır) başlar. Kalıp önce temizlenir ve bir kalıp ayırıcı maddeyle işlemden geçirilir (kauçuğun daha sonra ayrılmasına yardımcı olmak için). Ardından, sıvı kauçuk bileşiği (genellikle lateks veya sentetik kauçuk çözeltisi) içeren bir tanka daldırılır. Kalıp belirli bir süre bekletilir; daha uzun süre bekletildiğinde daha kalın duvarlar oluşur. Daldırma işleminden sonra kalıp kaldırılır ve fazla kauçuk damlar. Daha sonra kurutulur (çözücüleri gidermek için) ve kauçuğu sertleştirmek için kürlenir (ısı veya kimyasal işlemle). Son olarak, bitmiş ince film ürününü çıkarmak için kalıp soyulur veya yuvarlanır.
[Önerilen Görsel: Daldırma kalıplama işlemini gösteren bir dizi fotoğraf: 1) Eldiven şeklinde seramik kalıp; 2) Sıvı latekse batırılmış kalıp; 3) Lateks kaplama ile kaldırılmış kalıp; 4) Kurutma/sertleştirme fırını; 5) Bitmiş eldivenin kalıptan çıkarılması. Her adımı açıkça etiketleyin. "Daldırma İşlemi Ayrıntılı" alt başlığının arkasına yerleştirin.]
6.2 Daldırma Kalıplama için İdeal Ürün Tipleri
Daldırma kalıplamanın gücü, ince ve dikişsiz ürünler yaratma yeteneğinde yatmaktadır; bu da onu şu alanlarda vazgeçilmez kılar:
- Medikal Endüstrisi: Cerrahi eldivenler, muayene eldivenleri, parmak kılıfları ve kateter balonları (ince duvarlar esneklik ve hassasiyet sağlarken, dikişsiz tasarım kontaminasyonu önler).
- Koruyucu Ekipman: Gıda işleme için tek kullanımlık eldivenler, laboratuvar çalışmaları için kimyasallara dayanıklı eldivenler ve kauçuk contalı toz maskeleri.
- Tüketim Malları: Balonlar, oyuncak sıkma topları ve küçük elektronik cihazlar için su geçirmez kılıflar (ince kauçuk ürünleri hafif tutar).
7. Döküm: Karmaşık ve Ayrıntılı Parçaların Dövülmesi
7.1 Sıvı Polimerler için Döküm Prensibi
Döküm için tasarlanmıştır karmaşık, ayrıntılı parçalar Diğer işlemlerin (ekstrüzyon veya sıkıştırma kalıplama gibi) üstesinden gelemeyeceği bir durum. Diğer yöntemlerde kullanılan katı kauçuk bileşiklerinin aksine, döküm sıvı polimerler—en yaygın olarak sıvı silikon kauçuk (LSR) veya poliüretan (PU). İşlem basit ama hassastır: İlk olarak, istenen parçanın tam şekline sahip bir kalıp (genellikle silikon, alüminyum veya reçineden yapılır) oluşturulur; logolar veya doku gibi küçük detaylar da buna dahildir. Sıvı kauçuk daha sonra bir kürleme maddesiyle (sertleşmeyi tetiklemek için) karıştırılır ve kalıba dökülür veya enjekte edilir. Kalıp, kauçuk kürlenip katılaşana kadar (polimerin türüne bağlı olarak oda sıcaklığında veya ısıtılmış bir fırında) bekletilir. Kürlendikten sonra kalıp açılır ve parça çıkarılır; sıvı, fazlalık olmadan her detayı doldurduğu için kesmeye gerek yoktur.
[Önerilen Görsel: Sıvı silikon kauçuğun detaylı bir kalıba (örneğin, küçük oluklu bir tıbbi bileşen kalıbı) dökülmesinin yakın çekim fotoğrafı. Kalıbın yanına, kauçuğun her ayrıntıyı nasıl taklit ettiğini vurgulayan, bitmiş parçayı gösteren bir ek ekleyin. "Sıvı Polimerler için Döküm Prensibi" alt başlığının sonrasına yerleştirin.]
7.2 Uzmanlıklar ve Uygulamalar
Dökümün ince detayları ve karmaşık geometrileri yakalama yeteneği onu şunlar için ideal hale getirir:
- Tıbbi Bileşenler: Tanı cihazları için özel şekilli contalar, tıbbi borular için esnek konnektörler ve implante edilebilir parçalar (LSR biyouyumludur ve tıbbi standartları karşılar).
- Sanat ve Prototipleme: Heykellerin, dekoratif elemanların ve prototiplerin reprodüksiyonları (döküm, hızlı kalıp oluşturulmasına ve küçük parti üretimine olanak tanır).
- Endüstriyel Parçalar: Forkliftler veya küçük makineler için katı lastikler (dikişsiz, kalın ve dayanıklı parçalar) ve düzensiz şekilli ekipmanlar için özel contalar.
- Tüketici Elektroniği: Uzaktan kumandalar için kauçuk tuş takımları, akıllı saatler için su geçirmez contalar ve dizüstü bilgisayarlar için titreşim azaltıcı ayaklar (ayrıntılı şekiller dar cihaz alanlarına uyar).
Sonuç
Kauçuk kalıplama ve şekillendirme dünyası durağan olmaktan çok uzaktır; inovasyon ve endüstri talebiyle yönlendirilen dinamik bir alandır. Basınçlı kalıplamanın güvenilirliğinden, hassasiyete kadar... kauçuk enjeksiyon kalıplama (gelişmiş teknoloji ile desteklenmektedir) kauçuk enjeksiyon kalıplama makineleri), her süreç hayati bir niş oluşturdu. Teknoloji ilerledikçe heyecan verici değişimler görüyoruz: daha otomatik Enjeksiyon Kalıplama Makineleri atıkları azaltan, daha sıkı çevre standartlarını karşılayan döküm için yeni sıvı polimerler ve daha karmaşık kesitler oluşturabilen ekstrüzyon yöntemleri.
Üreticiler için başarının anahtarı, ürüne uygun doğru prosesi seçmektir: düşük hacimli contalar için sıkıştırma kalıplamanın seçilmesi, kauçuk enjeksiyon kalıplama Yüksek hacimli tıbbi parçalar ve karmaşık prototipler için döküm. Bu trendlerin önünde kalarak, kauçuk endüstrisi dünyamızı ayakta tutan ürünleri, her seferinde iyi kalıplanmış bir parçayla şekillendirmeye devam edecek.
