


Giriş
Kauçuk, otomotivden tıbbi cihazlara kadar çeşitli sektörlerde kullanılan inanılmaz derecede çok yönlü bir malzemedir. Bununla birlikte, işlenmemiş ham kauçuk çok yumuşak, yapışkan ve aşınmaya yatkındır. İşte burada vulkanizasyon işlemi devreye giriyor. Vulkanizasyon, ısı, basınç ve kükürt gibi kimyasal katkı maddelerinin uygulanmasıyla ham kauçuğu sert, elastik ve dayanıklı bir malzemeye dönüştürür. Bu işlem, kauçuğun fiziksel özelliklerini iyileştirmenin yanı sıra ömrünü ve işlevselliğini de uzatır.
Modern üretimde, kauçuk enjeksi̇yon kaliplama maki̇neleri̇ Yüksek kaliteli vulkanize kauçuk ürünlerinin verimli bir şekilde üretilmesi için bu makineler vazgeçilmez hale gelmiştir. Bu makineler, kontrollü koşullar altında kauçuğu kalıplara enjekte etmek üzere özel olarak tasarlanmıştır ve hassas kauçuk vulkanizasyonuna olanak tanır. Vulkanizasyonun enjeksiyon kalıplama ile entegrasyonu, tutarlılığı sağlar, ürün kalitesini artırır ve üretim hızını yükseltir.
Kauçuk Vulkanizasyonu Nedir?
Kauçuk vulkanizasyonu, ham kauçuğu daha dayanıklı, elastik ve ısıya dayanıklı bir malzemeye dönüştüren kimyasal bir işlemdir. Bu işlem, kauçuğun kükürt ve diğer katkı maddeleriyle ısıtılmasını içerir; bu sayede kauçuk molekülleri arasında çapraz bağlar oluşturulur ve kauçuğun mukavemeti ve elastikiyeti artar.
Kauçuk, vulkanize edilmemiş halinde nispeten yumuşak ve şekillendirilebilir olduğundan kalıplama için uygundur, ancak gerilme altında çok dayanıklı veya esnek değildir. Isıya maruz kaldığında, kükürt kauçuktaki polimer zincirleriyle bağ kurarak birbirine bağlı moleküllerden oluşan bir ağ oluşturur. Bu ağ yapısı, kauçuğu aşınmaya, sıcaklık değişimlerine ve fiziksel gerilmelere karşı daha dirençli hale getirir.
Vulkanizasyonda Kükürtün Rolü:
Kükürt, polimer zincirleri arasında kimyasal köprüler oluşturarak vulkanizasyon sürecinde çok önemli bir rol oynar. Kullanılan kükürt miktarı, vulkanizasyon sırasında uygulanan sıcaklık ve süreyle birlikte, sertlik, esneklik ve dayanıklılık gibi kauçuğun nihai özelliklerini belirler. Genellikle, daha fazla kükürt daha sert ve daha az esnek kauçukla sonuçlanır. Bununla birlikte, korunması gereken bir denge vardır; çok fazla kükürt kauçuğu kırılgan hale getirebilirken, çok azı onu çok yumuşak ve aşınmaya yatkın hale getirebilir.
Isı ve Basıncın Kauçuğu Nasıl Dönüştürdüğü:
Vulkanizasyon işlemi genellikle yüksek sıcaklıklar (genellikle 140°C ila 180°C arası) ve orta düzeyde basınç gerektirir. Isı ve basıncın birleşimi kükürtü aktive ederek kauçuk molekülleriyle bağlanmasına ve çapraz bağlı bir yapıya dönüşmesine neden olur. Isı kimyasal reaksiyonları hızlandırırken, basınç kürleme sırasında kauçuğun istenen şekle sıkıca kalıplanmasını sağlar.
Kimyasal Süreç:
Moleküler düzeyde vulkanizasyon, kükürt atomlarının kauçuğun polimer zincirlerinin karbon atomları arasında köprüler oluşturmasıyla gerçekleşir. Bu köprüler, kauçuğun çekme dayanımı, esneklik ve yaşlanmaya karşı direnç gibi özelliklerini artıran daha sert bir ağ oluşturur. Bu süreç, sıcaklık ve zamana büyük ölçüde bağlıdır; yetersiz ısı veya kürleme süresi, eksik vulkanizasyona yol açarak yumuşak ve zayıf bir kauçuk oluşmasına neden olurken, aşırı ısı veya süre malzemenin bozulmasına ve kırılganlığa yol açabilir.
Vulkanizasyon Çeşitleri:
Vulkanizasyonun iki ana türü vardır:
-
Sıcak VulkanizasyonBu, en yaygın yöntemdir; burada çapraz bağlama reaksiyonunu teşvik etmek için kükürt ve hızlandırıcılar eşliğinde kauçuğa ısı uygulanır. Vulkanizasyon genellikle kalıplarda veya enjeksiyon kalıplama makinesinde yapılır.
-
Soğuk VulkanizasyonBu yöntem, çapraz bağlama işlemini başlatmak için ısı yerine kimyasal hızlandırıcılar kullanır. Soğuk vulkanizasyon genellikle daha hızlı kürlenme süresi gerektiren ürünler veya ısı uygulanamayan özel uygulamalar için kullanılır.
Kauçuk Enjeksiyon Kalıplama Makinesinin Vulkanizasyondaki Rolü
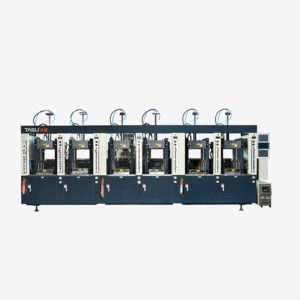
Kauçuk enjeksiyon kalıplama makinesi, kauçuk vulkanizasyon sürecinde çok önemli bir rol oynar. Bu gelişmiş makine, vulkanizasyon sürecinin gerçekleştiği kontrollü koşullar altında erimiş kauçuğu bir kalıp boşluğuna enjekte etmek üzere tasarlanmıştır. Sıcaklık, basınç ve zamanlamanın hassas kontrolünü birleştirerek, enjeksi̇yon kaliplama maki̇neleri̇ Vulkanizasyon sürecinin hem verimli hem de tutarlı olmasını sağlayarak yüksek kaliteli kauçuk ürünler üretmek.
Kauçuk Enjeksiyon Kalıplama Makineleri Vulkanizasyonu Nasıl Kolaylaştırır:
-
Hassas Sıcaklık KontrolüSıcaklık, vulkanizasyon sürecindeki en kritik faktörlerden biridir. Kauçuk enjeksiyon kalıplama makineleri, kauçuğun optimum kürleme sıcaklığına (genellikle 140°C ila 180°C (284°F ila 356°F) arasında) ulaşmasını sağlayan gelişmiş sıcaklık kontrol sistemleriyle donatılmıştır. Bu makineler, ısıtma plakaları ve kalıp sıcaklık kontrolörleri içerir ve kürleme döngüsü boyunca hızlı ayarlamalar ve hassas düzenleme sağlar.
-
Doğru Basınç UygulamasıEnjeksiyon kalıplama işlemi sırasında, kauçuk yüksek basınç altında kalıp boşluğuna enjekte edilir, bu da eşit dağılım ve sıkıştırma sağlar. Sıkıştırma basıncı ve enjeksiyon basıncı bağımsız olarak kontrol edilir, bu da hava boşlukları veya eksik vulkanizasyon gibi nihai üründeki kusurların önlenmesine yardımcı olur.
-
Zamanlama ve Kürleme Döngüsü KontrolüKauçuk enjeksiyon kalıplama makinesi, vulkanizasyon süresi üzerinde hassas kontrol sağlayarak, kauçuğun optimum vulkanizasyon için gereken süre boyunca ısı ve basınç altında kalmasını garanti eder. Sürecin her aşamasını ince ayar yapabilme yeteneği, özellikle farklı kauçuk bileşikleriyle çalışırken önemlidir.
-
Tutarlılık ve Kalite için OtomasyonKauçuk enjeksiyon kalıplama makinelerindeki otomasyon, malzeme enjeksiyonundan kürlemeye kadar tüm sürecin minimum insan müdahalesiyle gerçekleştirilmesini sağlar. Bu, hata olasılığını azaltır ve daha tutarlı bir çıktı elde edilmesini sağlayarak üretim süreçleri boyunca yüksek kalite standartlarının korunmasına yardımcı olur.
Kauçuk Enjeksiyon Kalıplama Makinelerinin Vulkanizasyon İşleminde Kullanılmasının Avantajları:
-
Yüksek HassasiyetÇeşitli parametreleri (basınç, sıcaklık ve enjeksiyon hızı gibi) kontrol edebilme özelliği, kauçuk enjeksiyon kalıplama makinelerinin yüksek hassasiyet ve tutarlılıkta parçalar üretebileceği anlamına gelir.
-
Üretim Verimliliğinde ArtışBu makineler, sabit sıcaklık ve basıncı koruyabilme özellikleri sayesinde geleneksel kalıplama yöntemlerine kıyasla daha hızlı çevrim süreleri sunmaktadır.
-
Azaltılmış Malzeme İsrafıEnjeksiyon işlemi üzerindeki hassas kontrol, kalıpların tam olarak ihtiyaç duyulan miktarda kauçukla doldurulması sayesinde malzeme israfını en aza indirmeye yardımcı olur.
-
Ürün Kalitesinde İyileşmeTüm parçalarda tutarlı vulkanizasyon, kusurların oluşma olasılığını azaltarak daha yüksek kaliteli bir nihai ürün elde edilmesini sağlar; bu da özellikle yüksek performanslı uygulamalar için önemlidir.
Kauçuk Vulkanizasyon Sürecini Etkileyen Başlıca Faktörler
Kauçuk vulkanizasyon süreci, nihai ürünün özelliklerini etkileyen birçok önemli faktörün yer aldığı hassas bir denge işlemidir. Süreç boyunca her faktörün kontrol edilme hassasiyeti, kalıplanmış kauçuk bileşenlerin kalitesini, performansını ve dayanıklılığını doğrudan etkiler.
-
Sıcaklık: Etkin Vulkanizasyonun Anahtarı
Kauçuk vulkanizasyonunda belki de en kritik faktör sıcaklık kontrolüdür. Optimum vulkanizasyon sıcaklıkları genellikle 140°C ile 180°C (284°F ile 356°F) arasında değişir. Kauçuk enjeksiyon kalıplama makinesi, ısıyı kauçuk boyunca eşit şekilde dağıtmak ve düzgün vulkanizasyon sağlamak için ısıtma plakaları ve kalıp sıcaklık kontrolörleri kullanır.
-
Basınç: Düzgün Akış ve Kürleşmenin Sağlanması
Uygun basınç, kauçuğun kalıp boşluğuna eşit şekilde akmasını ve düzgün vulkanizasyon için doğru şekilde sıkıştırılmasını sağlar. Enjeksiyon basıncının ve sıkıştırma basıncının bağımsız olarak kontrol edilebilmesi, kauçuğun eşit şekilde dağıtılmasını ve vulkanizasyon sırasında kalıbın güvenli bir şekilde tutulmasını sağlar.
-
Zamanlama: En Uygun Özellikler İçin Kürlenme Süresini Dengelemek
Vulkanizasyon işleminin zamanlaması, özellikle kürlenme süresi, mukavemet, esneklik ve elastikiyet arasında doğru dengeyi sağlamak için çok önemlidir. Kauçuk enjeksiyon kalıplama makineleri, kürlenme süresi üzerinde hassas kontrol sağlar; bu da üreticilerin süreci belirli kauçuk formülasyonlarına göre ayarlamasına olanak tanır.
-
Kauçuk Bileşimi ve Katkı Maddeleri: Vulkanizasyon Kalitesini Etkileyen Faktörler
Farklı kauçuk formülasyonları farklı vulkanizasyon koşulları gerektirir. Kauçuk bileşiğinin türü, kükürt içeriği ve hızlandırıcılar ile kürleme ajanlarının kullanımı, vulkanizasyon sürecinde önemli rol oynar.
Enjeksiyon Kalıplama Makinelerinde Kauçuk Vulkanizasyon Çeşitleri
Kauçuk enjeksiyon kalıplamada, farklı kauçuk bileşimleri ve ürün gereksinimleri için çeşitli vulkanizasyon teknikleri uygundur. Vulkanizasyon yönteminin seçimi, nihai ürünün istenen özelliklerine, kalıbın karmaşıklığına ve üretim hızına bağlıdır.
-
Geleneksel Vulkanizasyon ve Modern Yaklaşımlar
-
Geleneksel Vulkanizasyon (Sıcak Vulkanizasyon)En yaygın kullanılan yöntem ise kauçuğun kükürt ile karıştırılıp kalıpta basınç altında ısıtılmasıdır.
-
Modern Vulkanizasyon TeknikleriMikrodalga vulkanizasyonu, elektron ışınlı vulkanizasyon ve soğuk vulkanizasyon gibi yeni yöntemler, daha hızlı üretim süreleri ve daha iyi enerji verimliliğine yönelik artan talebi karşılamak için ortaya çıkmıştır.
-
Katı ve Sıvı Silikon Kauçuk Vulkanizasyonu
-
Katı Silikon Kauçuk (SSBR) VulkanizasyonuGeleneksel süreci takip ederek, çeşitli uygulamalar için uygun, güçlü ve dayanıklı malzemeler üretir.
-
Sıvı Silikon Kauçuk (LSR) Vulkanizasyonuİki bileşenli bir sistem içerir ve hassas kalıplama uygulamalarına olanak tanıyarak daha düşük sıcaklıklarda hızlı ve verimli vulkanizasyon sağlar.
-
Kauçuk Türünün Vulkanizasyona Etkisi
Doğal kauçuk, sentetik kauçuk ve silikon kauçuk dahil olmak üzere farklı kauçuk türleri, farklı vulkanizasyon teknikleri ve koşulları gerektirir. Her türün, üretim sürecinde dikkate alınması gereken belirli özellikleri ve vulkanizasyon ihtiyaçları vardır.
-
Diğer Özel Kauçukların Vulkanizasyonu
Floroelastomerler ve termoplastik elastomerler gibi özel kauçuklar, geleneksel kauçuk türlerinden farklı benzersiz vulkanizasyon gereksinimlerine sahiptir. Bu özel malzemeler, optimum performans elde etmek için genellikle belirli katkı maddeleri ve koşullar gerektirir.
Sonuç
Kauçuk vulkanizasyonunun geleceği parlak; sürecin verimliliğini, sürdürülebilirliğini ve hassasiyetini artırmayı vaat eden çok sayıda yenilik ufukta görünüyor. Sürdürülebilir kauçuk malzemelerin geliştirilmesinden akıllı üretim teknolojilerinin entegrasyonuna kadar, kauçuk endüstrisi önemli bir dönüşüme hazırlanıyor. Bu yeni teknolojileri ve uygulamaları benimseyerek, üreticiler yüksek kaliteli kauçuk ürünlerine yönelik artan talebi karşılarken, çevresel etkilerini en aza indirebilir ve operasyonel verimliliği artırabilirler.
Kauçuk vulkanizasyon süreci gelişmeye devam ettikçe, bu trendlerin önünde kalan şirketler, giderek daha karmaşık ve talepkar bir pazarda rekabetçi kalmak için daha iyi bir konumda olacaklardır. Kauçuk vulkanizasyonunun geleceği, daha hızlı kürlenme sürelerinden, gelişmiş özellikler ve performans sunan ileri düzey malzemelere kadar heyecan verici olanaklar sunmaktadır.
