


Kauçuk enjeksiyon kalıplama, kauçuk bileşenlerin üretim şeklimizi kökten değiştirerek, yüksek kaliteli parçalar için hassas, verimli ve ölçeklenebilir bir çözüm sunuyor. Sıvı kauçuğun özel kalıplara enjekte edilerek kürlenmesi ve şekil almasıyla, bu yöntem sektörlerdeki sayısız şekil, boyut ve performans ihtiyacına uyum sağlıyor.
Otomotiv contalarından tıbbi cihazlara ve tüketim mallarına kadar, kauçuk enjeksiyon kalıplama, modern endüstrilerin talep ettiği dayanıklılığı, tutarlılığı ve uygun maliyeti sunar. Bu kılavuzda, sürecin nasıl işlediğini, en iyi malzemeleri, temel ekipmanları, gerçek dünya uygulamalarını ve diğer kalıplama yöntemlerinden neden daha iyi performans gösterdiğini bilmeniz gereken her şeyi açıklayacağız.
1. Kauçuk Enjeksiyon Kalıplama Nedir? Tanımı ve Temel İlkeleri
Kauçuk Enjeksiyon Kalıplamanın Temelleri
Kauçuk enjeksiyon kalıplama, sıvı kauçuğu yoğun basınç altında bir kalıp boşluğuna zorlayarak yüksek hassasiyetli kauçuk parçalar üreten bir üretim tekniğidir. İşlem, ham kauçuğun formüle edilmesiyle başlar ve genellikle esnekliği, ısı direncini veya dayanıklılığı artırmak için vulkanize edici maddeler veya dolgu maddeleri gibi katkı maddeleriyle karıştırılır. Bu bileşik daha sonra özel bir kalıba enjekte edilir ve burada ısıyla kürlenir (vulkanize edilir) ve soğutularak katı, bitmiş bir parça haline getirilir.
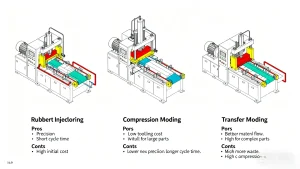
Sıkıştırma veya transfer kalıplamanın aksine, kauçuk enjeksiyon kalıplama, malzeme akışını kontrol etmek için özel makineler kullanır. Bu, her kalıp boşluğunun eşit şekilde dolmasını sağlayarak, tıbbi cihazlar veya otomotiv bileşenleri gibi uygulamalar için kritik öneme sahip, sıkı toleranslara sahip tutarlı parçalar elde edilmesini sağlar.
Kauçuk Enjeksiyon Kalıplama Makinesi Nasıl Çalışır?
Her kauçuk enjeksiyon kalıplama makinesi Güvenilir parçalar üretmek için senkronize çalışan dört temel bileşen:
-
Enjeksiyon Ünitesi: Kauçuğu besler, eritir ve enjekte eder. Hammadde için bir hazne, kauçuğu karıştırıp ısıtmak için bir vida ve sıvı bileşiği kalıba ileten bir nozul içerir.
-
Sıkıştırma Ünitesi: Enjeksiyon ve kürleme sırasında kalıbı sabitler. Kalıbın kapalı kalmasını sağlamak için sabit bir basınç uygulayarak sızıntıları önler ve parçanın düzgün bir şekilde oluşmasını sağlar.
-
Kalıp: Son parçanın tam özelliklerine göre şekillendirilmiş özel bir araçtır (genellikle çelik veya alüminyum). Kalıp tasarımı, boyutları, yüzey kalitesini ve işlevselliği doğrudan etkiler.
-
Isıtma ve Soğutma Sistemleri: Isı, kauçuğun özelliklerini sabitlemek için sertleştirir (vulkanize eder), soğutma sistemleri ise parçayı kolayca çıkarılabilmesi için katılaştırır. Her ikisi de tutarlı sonuçlar için kritik öneme sahiptir.
Kauçuk Enjeksiyon Kalıplama Neden Diğer Yöntemlerden Daha İyidir?
Sıkıştırma veya transfer kalıplama ile karşılaştırıldığında, enjeksiyon kalıplama modern üretim için belirgin avantajlar sunar:
-
Üstün Hassasiyet: Sıkı toleranslar ve düzgün doldurma, her parçanın tasarım özelliklerine uyması anlamına gelir; yüksek performanslı uygulamalar için idealdir.
-
Yüksek Verimlilik: Minimum atık (hassas malzeme dozajı sayesinde) ve hızlı çevrim süreleri, büyük üretim serileri için uygun maliyetli olmasını sağlar.
-
Tasarım Esnekliği: Diğer yöntemlerin eşleşemeyeceği karmaşık geometriler, ayrıntılı detaylar ve özel şekiller oluşturur.
-
Daha Hızlı Üretim: Otomatikleştirilmiş prosesler ve daha kısa kürleme döngüleri, yüksek hacimli siparişlerde bile teslim sürelerini azaltır.
2. Enjeksiyon Kalıplama İçin En İyi Kauçuk Malzemeleri
Yaygın Kauçuk Türleri ve Kullanımları
Doğru kauçuk malzeme, bir parçanın performansını belirler veya bozar. Enjeksiyon kalıplamada en yaygın kullanılan seçenekler şunlardır ve her biri belirli uygulamalara göre uyarlanmıştır:
-
EPDM (Etilen Propilen Dien Monomer): Hava koşullarına, ozona ve yaşlanmaya karşı dayanıklıdır; pencere contaları, contalar ve hortumlar gibi dış mekan ve otomotiv parçaları için mükemmeldir.
-
Nitril Kauçuk (NBR): Yağlara, yakıtlara ve kimyasallara dayanıklıdır. Otomotiv yakıt sistemi bileşenlerinde, endüstriyel contalarda ve yağa dayanıklı contalarda kullanılır.
-
Silikon Kauçuk: Aşırı sıcaklıklara (yüksek ve düşük) dayanıklıdır ve esnekliğini korur. Tıbbi cihazlar, mutfak eşyaları ve elektrik yalıtkanları için idealdir.
-
Neopren Kauçuk: Isıya, yağlara ve aşınmaya karşı direnci dengeler. Endüstriyel kayışlarda, contalarda ve koruyucu ekipmanlarda kullanılır.
Doğru Kauçuk Nasıl Seçilir?
Kauçuk seçimi, uygulama ihtiyaçlarınıza uygun malzeme özelliklerini belirlemekle başlar. Dikkat edilmesi gereken temel faktörler:
-
Sıcaklık Aralığı: Silikon nitrilden daha yüksek ısıya dayanıklıdır; EPDM neoprenden daha iyi soğukla baş eder.
-
Kimyasal Maruziyet: Yağ temasında nitril, su veya ozona maruz kalmada EPDM kullanın.
-
Mekanik İhtiyaçlar: Çekme dayanımı (yük taşıyan parçalar için) veya yırtılma direnci (esnek bileşenler için).
-
Düzenleyici Gereksinimler: Tıbbi veya gıda uygulamaları, tıbbi sınıf silikon gibi FDA onaylı malzemeler gerektirir.
3. Kauçuk Enjeksiyon Kalıplama Ekipmanlarının Temel Bileşenleri
Kalıplama sisteminin her bir parçası kalite ve verimlilikte kritik bir rol oynar. Makinenin temel bileşenlerinin ötesinde, şu ayrıntılar da önemlidir:
Enjeksiyon Ünitesi: Prosesin “Besleyicisi”
Enjeksiyon ünitesinin görevi, tutarlı malzeme akışını sağlamaktır. Vida sadece kauçuğu eritmekle kalmaz, aynı zamanda katkı maddelerini eşit şekilde karıştırarak tutarsızlıkları ortadan kaldırır. Nozul tasarımı (örneğin, ısıtmalı veya soğuk) kauçuk türüne bağlıdır; örneğin silikon, akışı korumak için genellikle ısıtmalı nozullar kullanır.
Kelepçeleme Ünitesi: Mükemmel Parçalar için Stabilite
Sıkma kuvveti ton cinsinden ölçülür ve doğru miktar kalıp boyutuna ve kauçuk türüne bağlıdır. Çok az kuvvet sızıntılara ("flaş" olarak adlandırılır) neden olur; çok fazla kuvvet ise kalıba zarar verebilir. Modern makineler, hassas kontrol için hidrolik veya elektrikli sıkma kullanır.
Kalıp Tasarımı ve Takımlama: Başarının Planı
Kalıplar ilk etapta en pahalı maliyettir, ancak iyi tasarlanmış bir takım, hava cepleri veya eksik dolumlar gibi kusurları azaltır. Temizlik ve cilalama gibi takım bakımı, kalıp ömrünü uzatır ve parça kalitesini korur.
Isıtma ve Soğutma: Kürlenme ve Döngü Süresinin Kontrolü
Vulkanizasyon sıcaklıkları kauçuğa göre değişir: Silikon 350–400°F (175–200°C) sıcaklıkta kürlenirken, EPDM 320–360°F (160–180°C) sıcaklıkta kürlenir. Soğutma sistemleri (genellikle kalıptaki su kanalları) katılaşmayı hızlandırır ve parça mukavemetinden ödün vermeden çevrim sürelerini kısaltır.
4. Kauçuk Enjeksiyon Kalıplama İşlemi: Adım Adım
Kauçuk enjeksiyon kalıplama, tekrarlanabilir ve kontrollü bir süreçtir. Her adım, tutarlılık ve kaliteyi garanti altına almak için optimize edilmiştir:
Adım 1: Malzeme Hazırlama
Ham kauçuk, performans özelliklerini karşılamak için katkı maddeleri (vulkanize edici maddeler, renklendiriciler, dolgu maddeleri) ile karıştırılır. Bu bileşik genellikle makinenin haznesine kolayca beslenebilmesi için pelet veya levha şeklinde önceden şekillendirilir.
Adım 2: Kalıba Enjeksiyon
Makine, kauçuğu erimiş hale gelene kadar ısıtır ("erime akışı" olarak adlandırılır) ve yüksek basınçla (500-3.000 psi) kalıp boşluğuna enjekte eder. Basınç, kauçuğun küçük oluklardan karmaşık şekillere kadar kalıbın her ayrıntısını doldurmasını sağlar.
Adım 3: Vulkanizasyon (Kürleme)
Kalıp, kauçuk moleküllerini çapraz bağlayan bir kimyasal reaksiyon olan vulkanizasyonu tetiklemek için sabit bir sıcaklıkta tutulur. Bu adım, parçaya nihai özelliklerini (dayanıklılık, esneklik, ısı direnci) kazandırır. Kürlenme süresi, parça kalınlığına ve kauçuk türüne bağlı olarak 10 saniyeden birkaç dakikaya kadar değişir.
Adım 4: Soğutma
Kürleme işleminden sonra kalıp, parçanın katılaşması için soğutulur. Hızlı ve homojen soğutma, eğilme veya çatlamaları önler. Kalın parçalarda, çekirdeğin tamamen katılaşmasını sağlamak için soğutma daha uzun sürebilir.
Adım 5: Çıkarma ve Çıkarma
Sıkıştırma ünitesi kalıbı açar ve itici pimler bitmiş parçayı dışarı iter. Çoğu modern makine, üretimi hızlandırmak ve insan hatasını azaltmak için otomatik itme sistemi kullanır.
Adım 6: Kalıplama Sonrası İşleme
Parçalar, fazla çapakları gidermek için düzeltme, yüzey bitirme (örneğin parlatma) veya kalite kontrollerinden (boyut testi, sızıntı kontrolleri) geçebilir. Tıbbi parçalar genellikle bu aşamada sterilizasyon gerektirir.
5. Enjeksiyon Kalıplı Kauçuk Parçaların Uygulamaları
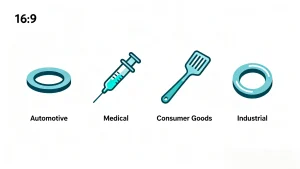
Kauçuk enjeksiyon kalıplamanın çok yönlülüğü onu birçok sektörde vazgeçilmez kılmaktadır. En yaygın kullanım alanları şunlardır:
Otomotiv Endüstrisi
Otomotiv parçaları aşırı sıcaklıklara, kimyasallara ve titreşime maruz kaldığından, enjeksiyon kalıplı kauçuk ideal bir çözümdür. Temel bileşenler şunlardır:
-
Motor contaları ve yağ keçeleri (NBR veya EPDM)
-
Pencere ve kapı contaları (hava koşullarına dayanıklılık için EPDM)
-
Titreşim sönümleyiciler (neopren veya silikon)
Tıbbi ve Sağlık
Tıbbi uygulamalar hassasiyet ve biyouyumluluk gerektirir. Enjeksiyon kalıplama, FDA onaylı aşağıdaki parçalar gibi parçalar üretir:
-
Şırınga contaları ve IV konnektör contaları (tıbbi sınıf silikon)
-
Sıvı taşıma boruları (silikon veya nitril)
-
Cihaz tutma yerleri ve ergonomik bileşenler
Tüketim Malları
Günlük ürünler konfor ve dayanıklılık için enjeksiyon kalıplı kauçuğa güvenir:
-
Mutfak aletleri (silikon spatulalar, cihaz contaları)
-
Spor ekipmanları (ağırlık tutucuları, ayakkabı tabanları)
-
Elektronik (telefon kılıfları, kulaklık yastıkları)
Endüstriyel Uygulamalar
Endüstriyel makineler, aşınmaya, kimyasallara ve yoğun kullanıma dayanıklı kauçuk parçalara ihtiyaç duyar. Yaygın kullanım alanları şunlardır:
-
O-ringler ve valf contaları (nitril veya EPDM)
-
Konveyör bant silindirleri ve contaları
-
Pompa ve hortum bileşenleri (neopren)
Sonuç
Kauçuk enjeksiyon kalıplama, hassasiyet, verimlilik ve esneklik arasında denge sağladığı için üretimde en iyi seçim olarak öne çıkıyor; özel makineler, özel kalıplar ve özel kauçuk malzemeler kullanarak, ister otomotiv motorları, ister tıbbi cihazlar veya tüketici ürünleri için olsun, en sıkı standartları karşılayan parçalar sunuyor; sıkıştırma veya transfer kalıplamadan daha yüksek hassasiyet ve tutarlılık sunuyor, kauçuk türünün sıcaklık, kimyasal ve düzenleyici ihtiyaçlara dikkatli bir şekilde eşleştirilmesini gerektiriyor ve hem küçük partiler hem de büyük ölçekli üretim için maliyet etkinliğini korumak için otomatikleştirilmiş süreçlerden ve hızlı çevrim sürelerinden yararlanıyor, bu da onu yüksek kaliteli kauçuk ürünlerini pazara sunmak için güvenilir ve ölçeklenebilir bir çözüm haline getiriyor.
