


Enjeksiyon kalıplama, sayısız plastik ve kauçuk parçanın üretiminde temel bir üretim sürecidir ve enjeksiyon kalıplama makinesinin tonajı, hem operasyonel verimliliği hem de ürün kalitesini doğrudan şekillendiren önemli bir faktör olarak ortaya çıkar. Tonaj, özünde, enjeksiyon aşamasında kalıbı sıkıca kapalı tutmak için makinenin uyguladığı sıkıştırma kuvvetini temsil eder. Uygun tonajı seçmek sadece teknik bir ayrıntı değil, aynı zamanda sorunsuz üretim sağlamak için hayati önem taşıyan bir karardır; çünkü yanlış tonaj, arızalı parçalardan makine hasarına kadar bir dizi soruna yol açabilir.
İster enjeksiyon kalıplama sektöründe yeni olun, ister deneyimli bir profesyonel olun, enjeksiyon kalıplama makinesinin tonajının temellerine hakim olmak, operasyonlarınızı optimize etmenin anahtarıdır. Makinenizin en yüksek verimlilikte çalışmasını, atıkları en aza indirmesini ve sürekli olarak yüksek kaliteli ürünler sunmasını sağlar. Bu makalede, enjeksiyon kalıplama makinesi tonajının her kritik yönünü, tonajın nasıl hesaplanacağı da dahil olmak üzere inceleyeceğiz. enjeksi̇yon kaliplama maki̇nesi̇, bunu etkileyen faktörler, kauçuk kalıplamaya özgü hususlar ve kötü tonaj seçiminin sonuçları.
Enjeksiyon Kalıplama Makinesinin Tonajı Nedir?
Enjeksiyon kalıplama makinesinin tonajı, makinenin belirli kalıplama görevlerini yerine getirme kabiliyetini belirleyen temel bir özelliktir. Özünde, erimiş malzeme yüksek basınç altında enjekte edilirken makinenin kalıbı kapatmak için uyguladığı sıkıştırma kuvvetini ifade eder. Ton cinsinden ölçülen bu kuvvet, işlem sırasında kalıp bütünlüğünün korunması için vazgeçilmezdir.
Yeterli sıkıştırma kuvveti olmadan (yani çok düşük tonaj), erimiş malzeme enjekte edildiğinde kalıp hafifçe açılabilir. Bu durum, kalıp boşluklarından sızan aşırı malzeme gibi kusurlara veya tasarım özelliklerini karşılamayan eksik parçalara yol açabilir. Tersine, aşırı tonaj sadece gereksiz olmakla kalmaz; enerji israfına yol açar, makinenin bileşenlerine aşırı yük bindirir ve zamanla aşınma ve yıpranmayı hızlandırır.
Enjeksiyon kalıplama makinesinin tonajı, üretilen parçaların boyutu ve karmaşıklığıyla doğrudan ilişkilidir. Daha yüksek tonajlı makineler, yüksek enjeksiyon basıncı altında büyük kalıpları bile kapalı tutmak için gereken kuvveti üretebildikleri için daha büyük kalıpları ve daha karmaşık parçaları işlemek üzere donatılmıştır. Buna karşılık, daha düşük tonajlı makineler daha küçük ve daha basit parçalar için daha uygundur ve bu tür uygulamalar için daha uygun maliyetli ve enerji tasarruflu bir çözüm sunar.
Kalıplanacak malzemenin türü, kalıbın tasarımı ve parçanın boyutu gibi faktörler, gerekli tonajın belirlenmesinde rol oynar. Bu, gereğinden fazla tonaja sahip bir makineye aşırı yatırım yapmaktan veya işi yapacak güçten yoksun bir makineyle uğraşmaktan kaçınmak için projenizin ihtiyaçlarını tam olarak anlamanız gerektiği anlamına gelir.
Enjeksiyon Kalıplama Makinesi için Tonaj Nasıl Hesaplanır?
Enjeksiyon kalıplama makinesinin doğru tonajını hesaplamak, teorik formüller ve gerçek dünya değerlendirmelerinin bir karışımını içerir. Gerekli tonajı tahmin etmek için kullanılan temel formül bir başlangıç noktası sağlar, ancak projenizin kendine özgü yönlerini hesaba katacak şekilde ayarlanması gerekir.
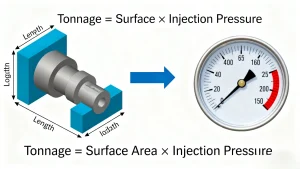
Enjeksiyon kalıplama makinesinde tonajı hesaplamak için genel formül:
Tonaj = Yüzey Alanı × Enjeksiyon Basıncı
Doğruluğu sağlamak için her bir bileşeni parçalayalım:
Yüzey Alanı
Yüzey alanı, kalıplanmış parçanın makinenin sıkıştırma plakalarıyla temas eden alanını ifade eder. Basit ve düz parçalar için bu, temel geometri (örneğin uzunluk × genişlik) kullanılarak hesaplanabilir. Ancak, düzensiz şekillere, boşluklara veya girintilere sahip karmaşık parçalar için, toplam temas alanını doğru bir şekilde ölçmek için genellikle 3B modelleme veya özel yazılımlar içeren daha ayrıntılı bir yaklaşım gerekir. Buradaki küçük yanlış hesaplamalar bile tonaj tahmininde önemli hatalara yol açabilir.
Enjeksiyon Basıncı
Enjeksiyon basıncı, makinenin erimiş malzemeyi kalıp boşluğuna itmek için uyguladığı kuvvettir. Bu basınç, çeşitli faktörlere bağlı olarak değişir: malzeme türü (örneğin, sert plastikler ve esnek elastomerler), parçanın duvar kalınlığı (daha ince duvarların doldurulması için daha yüksek basınç gerekir) ve kalıplama koşulları (örneğin, sıcaklık). Standart enjeksiyon basıncı 20 ila 150 MPa (megapaskal) arasında değişir, ancak optimum değerler için malzeme üreticisinin kılavuzlarına başvurmak kritik önem taşır.
Örnek Hesaplama
100 cm² yüzey alanına sahip basit bir plastik parça kalıpladığınızı ve malzeme için önerilen enjeksiyon basıncının 60 MPa olduğunu varsayalım. Formülü kullanarak:
Tonaj = 100 cm² × 60 MPa = 6000 kgf (kilogram kuvvet)
Kilogram kuvvetini tona (enjeksiyon kalıplama makinesi tonajının standart birimi) dönüştürmek için 1000'e bölün:
Tonaj = 6000 kgf ÷ 1000 = 6 ton
Bu, parçayı etkili bir şekilde kalıplamak için en az 6 tonluk bir sıkma kuvvetine sahip bir enjeksiyon kalıplama makinesine ihtiyacınız olacağı anlamına gelir.
Bu formülün temel bir tahmin sağladığını belirtmek önemlidir. Parça karmaşıklığı (örneğin, basınç gereksinimlerini artıran ince duvarlar), kalıp malzemesi (örneğin, çelik veya alüminyum) ve enjeksiyon hızı (yüksek hızlı enjeksiyon ekstra tonaj gerektirebilir) gibi ek faktörler, nihai tonaj gereksinimini ayarlamak için hesaba katılmalıdır.
Enjeksiyon Kalıplama Makinesinin Tonajını Etkileyen Faktörler
Enjeksiyon kalıplama makinesinin ihtiyaç duyduğu tonajı etkileyen çeşitli değişkenler vardır ve bunları anlamak, maliyetli hatalardan kaçınmak için kritik öneme sahiptir. En önemli faktörler şunlardır:
Malzeme Türü
Farklı malzemelerin tonaj ihtiyaçlarını etkileyen farklı özellikleri vardır. Örneğin, kauçuk ve elastomerler, standart termoplastiklerden (örneğin polietilen veya polipropilen) daha yüksek tonaj gerektirir. Bunun nedeni, kauçuğun daha yüksek viskoziteye (enjekte edilmesini zorlaştırır) ve daha fazla esnekliğe (enjeksiyondan sonra "geri yaylanmasına" ve kalıbı kapalı tutmak için daha fazla kuvvet gerektirmesine) sahip olmasıdır. Benzer şekilde, yüksek yoğunluklu veya yüksek eriyik akış hızlarına sahip malzemeler, kalıp sızıntısını önlemek için ek sıkıştırma kuvveti gerektirebilir.
Parça Tasarımı
Parçanın tasarımının karmaşıklığı tonajı doğrudan etkiler. Örneğin, ince cidarlı parçalar kalıbı tamamen doldurmak için daha yüksek basınç gerektirir ve bu da kalıbı kapalı tutmak için gereken tonajı artırır. Derin boşluklu veya birden fazla boşluklu parçalar da enjeksiyon basıncı daha geniş bir alana dağıldığı için daha fazla kuvvet gerektirir. Nervür veya çıkıntı gibi küçük parçalar bile yüzey alanına eklenerek tonaj ayarlaması gerektirebilir.
Makine Boyutu ve Strok Uzunluğu
Daha büyük enjeksiyon kalıplama makineleri, güvenli bir şekilde kapanmaları için doğal olarak daha fazla tonaj gerektiren daha büyük kalıpları barındıracak şekilde tasarlanmıştır. Strok uzunluğu (kalıbın açılıp kapanması için kat ettiği mesafe) da rol oynar: daha uzun strok uzunlukları, makinenin kalıbı kapatmak ve döngü boyunca basıncı korumak için daha fazla kuvvet üretmesi gerektiği anlamına gelir. Buna karşılık, daha kısa strok uzunluklarına sahip daha küçük makineler, daha küçük kalıplar için daha az tonaj gerektirir.
Çevrim Süresi
Daha kısa çevrim süreleri (yani daha hızlı üretim oranları) genellikle daha yüksek tonaj gerektirir. Çevrimler hızlandırıldığında, enjeksiyon aşaması daha hızlı olur ve kalıba daha kısa sürede daha fazla basınç uygular. Hızlı enjeksiyon sırasında kalıbın açılmasını önlemek için, makinenin stabiliteyi korumak adına ek sıkıştırma kuvvetine ihtiyacı vardır. Yüksek hızlı üretim için optimize edilmiş makineler, genellikle bu talepleri karşılamak üzere daha yüksek tonaj kapasiteleriyle tasarlanır.
Kauçuk Enjeksiyon Kalıplama Makinesi: Tonaj Hususları
Kauçuk enjeksiyon kalıplama makinesi, plastik kalıplamada kullanılan makinelere kıyasla benzersiz tonaj hesaplamaları gerektirir. Kauçuğun doğal özellikleri (yüksek viskozite, elastikiyet ve kürlenme ihtiyacı), onu kalıplanması daha zor bir malzeme haline getirir ve bu da daha yüksek tonaj gereksinimlerine yol açar.
Kauçuğun Elastik Geri Kazanımı
Kauçuk enjeksiyon kalıplama makinesinin daha fazla tonaja ihtiyaç duymasının temel nedenlerinden biri, kauçuğun elastik geri kazanımıdır. Erimiş kauçuk kalıba enjekte edildikten sonra, kürleme işlemi sırasında basınç serbest bırakıldığında genleşme (veya "geri yaylanma") eğilimindedir. Bu genleşmeyi önlemek ve kalıbı sıkıca kapalı tutmak (parçanın şeklini ve boyutlarını korumasını sağlamak) için makine ek sıkıştırma kuvveti uygulamalıdır. Bu ekstra tonaj olmadan, kalıp hafifçe açılabilir ve bu da parçaların fırlamasına veya şekilsizleşmesine neden olabilir.
Kalıp Boyutu ve Boşluk Derinliği
Kauçuk enjeksiyon kalıplama makinesi genellikle daha büyük kalıpları veya daha derin boşluklara sahip kalıpları (conta, keçe veya hortum gibi kauçuk parçalarda yaygındır) işler. Daha büyük kalıplar daha geniş bir yüzey alanına sahiptir ve bu da basıncı korumak için gereken sıkıştırma kuvvetini artırır. Daha derin boşluklar ayrıca daha fazla tonaj gerektirir, çünkü boşluğu tamamen doldurmak için gereken enjeksiyon basıncı daha yüksektir ve makinenin kalıbı kapalı tutmak için bu basıncı dengelemesi gerekir.
Malzemeye Özgü Gereksinimler
Farklı kauçuk türlerinin (örneğin doğal kauçuk, nitril kauçuk, silikon) farklı viskozite ve kürlenme ihtiyaçları vardır. Örneğin, silikon kauçuk kürlenmek için daha yüksek sıcaklıklar gerektirir ve bu da malzeme akışını ve basınç gereksinimlerini, dolayısıyla da tonajı etkileyebilir. Belirli malzemeniz için gereken tam tonajı belirlemek için kauçuk üreticisinin teknik özelliklerine başvurmanız önemlidir.
Enjeksiyon Kalıplama Makinesinin Doğru Tonajı Nasıl Seçilir?
Doğru enjeksiyon kalıplama makinesi tonajını seçmek, sadece hesaplama formülünü uygulamanın ötesine geçer. Parça gereksinimlerini, malzeme özelliklerini ve üretim hedeflerini dengeleyen bütünsel bir yaklaşım gerektirir. İşte nasıl yaklaşacağınız:
Tonaj=Yüzey Alanı×Enjeksiyon Basıncı
Parça Boyutunu ve Tasarımını Değerlendirin
Parçanın boyutunu, duvar kalınlığını ve karmaşıklığını analiz ederek başlayın. Daha büyük parçalar veya ince duvarlı, derin boşluklu veya birden fazla özelliğe sahip parçalar daha fazla tonaj gerektirecektir. Yüzey alanını doğru bir şekilde ölçmek için parçanın ayrıntılı bir 3B modelini oluşturun ve tasarım öğelerinin (örneğin, alt oyuklar, kaburgalar) basınç ve tonaj ihtiyaçlarını nasıl etkileyebileceğini değerlendirin.
Malzeme Özelliklerini Anlayın
Malzemenin özelliklerini (plastik, kauçuk veya elastomer) araştırın. Önerilen enjeksiyon basıncı ve tonajı için üreticinin yönergelerine bakın. kauçuk enjeksiyon kalıplama makinesi, malzemenin elastikiyetine ve viskozitesine özellikle dikkat edin, çünkü bunlar daha yüksek tonaj gereksinimlerini beraberinde getirecektir.
Döngü Süresini ve Üretim Verimliliğini Göz Önünde Bulundurun
Kısa çevrim süreleriyle yüksek üretim hacimlerine ihtiyacınız varsa, temel hesaplamanın önerdiğinden biraz daha yüksek tonaja sahip bir makine seçin. Daha hızlı çevrimler enjeksiyon basıncını ve hızını artırır, bu nedenle ekstra tonaj, kalıbın kapalı kalmasını ve parçaların tutarlı kalmasını sağlar. Daha düşük hacimli üretim veya daha yavaş çevrimler için, hesaplanan tonaja yakın bir makine yeterli olabilir.
Aşırı Tonaj veya Düşük Tonajdan Kaçının
"Güvenli oynamak" için gerekenden daha fazla tonaja sahip bir makine seçmek cazip gelebilir, ancak bu verimsizdir. Aşırı tonaja sahip makineler daha fazla enerji tüketir, daha yüksek işletme maliyetlerine sahiptir ve bileşenlere gereksiz yük bindirir. Düşük tonaja sahip makineler ise kalıpları düzgün bir şekilde kapatmakta zorlanır, bu da kusurlara, daha uzun çevrim sürelerine ve makine aşınmasına yol açar. Hesaplanan ihtiyaçlarınızla uyumlu bir tonaja ve beklenmedik değişkenleri hesaba katmak için küçük bir tampona (genellikle 10-20%) sahip olmayı hedefleyin.
Yanlış Tonaj Seçiminin Sonuçları
Yanlış tonajlı enjeksiyon kalıplama makinesi seçimi, ürün kalitesini, makine ömrünü ve işletme maliyetlerini etkileyerek geniş kapsamlı sonuçlara yol açabilir:
Ürün Kusurları
- Yetersiz Tonaj: Çok düşük sıkıştırma kuvveti, kalıp sızıntısına yol açarak çapak oluşumuna (parçalarda fazla malzeme birikmesi), kalıbın eksik doldurulmasına (boş veya şekilsiz parçalara yol açar) ve yüzey kalitesinin kötü olmasına neden olur. Bu kusurlar, yeniden işleme veya hurdaya ayırmayı gerektirerek israfı artırır.
- Aşırı Tonaj: Çok fazla kuvvet, kalıp soğutma sırasında parçaya aşırı basınç uyguladığından parçanın bozulmasına veya eğrilmesine neden olabilir. Ayrıca, kalıbın kendisine de zarar verebilir (örneğin, kalıp plakalarının bükülmesi veya çatlaması) ve bu da sonraki tüm parçalarda kalıcı kusurlara yol açabilir.
Makine Aşınması ve Hasarı
- Aşırı Tonaj: Gerekenden fazla tonaja sahip makineler, hidrolik sistemlerde, sıkıştırma plakalarında ve bağlantı çubuklarında gereksiz strese maruz kalır. Bu durum, aşınma ve yıpranmayı hızlandırarak daha sık arızalara, maliyetli onarımlara ve daha kısa makine ömrüne yol açar.
- Düşük Tonaj: Tonaj gereksinimlerini karşılamakta zorlanan makineler, genellikle hidrolik pompalarını ve motorlarını aşırı çalıştırarak bu açığı kapatır. Bu durum, aşırı ısınmaya, sıvı sızıntılarına ve kritik bileşenlerin erken arızalanmasına neden olabilir.
Artan Üretim Maliyetleri
- Aşırı Tonaj: Daha yüksek tonajlı makineler daha fazla enerji tüketir (ihtiyaç duyulmasa bile), elektrik faturalarını artırır. Ayrıca, satın alma ve bakım maliyetleri daha yüksek olma eğilimindedir ve bu da ilk ve uzun vadeli maliyetleri artırır.
- Düşük Tonaj: Arızalı parçaların yeniden işlenmesi veya hurdaya ayrılması gerekir, bu da malzeme ve işçilik israfına yol açar. Daha uzun çevrim süreleri (makinenin kalıpları düzgün bir şekilde doldurmakta zorlanması nedeniyle) üretim çıktısını azaltarak genel verimliliği ve kârlılığı düşürür.
Özet
Enjeksiyon kalıplama makinesi tonajı, üretim verimliliğini, ürün kalitesini ve ekipman ömrünü doğrudan etkileyen kritik bir faktördür. Enjeksiyon kalıplama makinesi tonajı, enjeksiyon sırasında kalıpları kapalı tutmak için gereken sıkıştırma kuvvetini ifade eder ve enjeksiyon kalıplama makinesi tonajının, yüzey alanının enjeksiyon basıncıyla çarpılarak gerçek dünya faktörlerine göre ayarlanmasıyla nasıl hesaplanacağını bilmek, doğru seçim için çok önemlidir.
Dikkat edilmesi gereken temel hususlar arasında malzeme türü (kauçuk enjeksiyon kalıplama makinesi kauçuğun elastikiyeti nedeniyle daha yüksek tonaj gerektirir), parça tasarımı, makine boyutu ve çevrim süresi yer alır. Yanlış tonaj seçimi (ister çok yüksek ister çok düşük olsun), arızalara, makine hasarına ve artan maliyetlere yol açar. Üreticiler, tüm faktörleri dikkatlice değerlendirip hassas hesaplamalar yaparak, sorunsuz operasyonlar, yüksek kaliteli parçalar ve uzun vadeli kârlılık sağlamak için en uygun tonajı seçebilirler.
