


Sızdırmazlık elemanları ve contalar, bağlantılı bileşenler arasında sıvıların, gazların, tozun veya kirleticilerin hareketini önlemelidir. Bu nedenle, boyutlardaki, malzeme dağılımındaki, yüzey durumundaki veya kürlemedeki küçük farklılıklar, tüm montajın performansını etkileyebilir.
Kauçuk enjeksiyon kalıplama, kontrollü malzeme hazırlığı, hassas enjeksiyon ölçümü ve tekrarlanabilir kalıp doldurma imkanı sağlar. Bu özellikler, işlemi orta ve yüksek hacimli üretimde O-ringler, yağ keçeleri, yapıştırılmış keçeler, valf bileşenleri, diyaframlar ve özel endüstriyel contalar üretmek için uygun hale getirir.
Ancak, kauçuk conta üretim makinesi seçimi, sadece sıkıştırma kuvveti ve atış kapasitesini eşleştirmekten daha fazlasını gerektirir. Bileşim özellikleri, sızdırmazlık geometrisi, kalıp tasarımı, boşluk sayısı, havalandırma, kürleme gereksinimleri ve otomasyon hedefleri, tek bir üretim sistemi olarak değerlendirilmelidir.
TASU geliştiriyor kauçuk enjeksi̇yon kaliplama maki̇neleri̇ Sızdırmazlık elemanları, keçeler ve diğer hassas kauçuk parçalar için.
Sızdırmazlık Elemanları ve Contalar İçin Kauçuk Enjeksiyon Kalıplama Neden Kullanılır?
Sızdırmazlık ürünleri genellikle ince kenarları, dar akış kanallarını ve kritik temas yüzeylerini bir araya getirir. Kauçuk, havayı hapsetmeden, aşırı çapak oluşturmadan veya sızdırmazlık geometrisine zarar vermeden bu özellikleri tamamen doldurmalıdır.
Enjeksiyon kalıplama, bu üretim türü için çeşitli avantajlar sunmaktadır:
- Kontrollü bileşik besleme ve plastikleştirme
- Tekrarlanabilir atış ağırlığı
- Tutarlı boşluk doldurma
- Programlanabilir enjeksiyon basıncı ve hızı
- Kalıp sıcaklığının istikrarlı kontrolü
- Manuel malzeme yerleştirme ihtiyacının azaltılması
- Çoklu boşluklu kalıplar için destek
- Vakum ve soğuk yolluk sistemleriyle entegrasyon
- Otomatik kalıp açma ve parça çıkarma
- Üretim verisi izleme
Bu süreç, özellikle bir üreticinin aynı parçaların büyük miktarlarda üretilmesi ve bu sırada boyutların ve malzeme özelliklerinin tutarlı tutulması gerektiğinde son derece değerlidir.
Enjeksiyon kalıplama, her sızdırmazlık ürünü için otomatik olarak en iyi seçenek değildir. Çok büyük, basit veya düşük hacimli contaların üretimi, sıkıştırma veya transfer kalıplama yoluyla daha ekonomik olabilir. Ekipman seçimi, geometriye, üretim hacmine ve toplam üretim maliyetine göre yapılmalıdır.
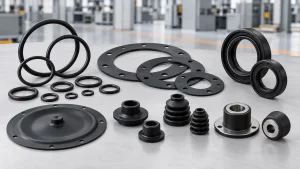
Enjeksiyon Kalıplama Yöntemiyle Üretilen Kauçuk Sızdırmazlık Ürünleri
Kauçuk enjeksiyon kalıplama makinesi birçok farklı tipte sızdırmazlık bileşeni üretebilir.
O-ringler
O-ringler hidrolik sistemlerde, pnömatik ekipmanlarda, otomotiv aksamlarında, pompalarda, vanalarda ve endüstriyel makinelerde kullanılır.
Geometrileri basit görünse de, üretim kalitesi şunlara bağlıdır:
- Kesit tutarlılığı
- Kontrollü ayırma çizgisi flaşı
- Düzgün kürleme
- Sabit sertlik
- Doğru iç ve dış çaplar
- Yüzeyin temiz olması
Üretimi artırmak için genellikle çok gözlü kalıplar kullanılır. Her bir gözlü kalıpta benzer kalite elde etmek için dengeli yolluklar ve tutarlı gözlü kalıp sıcaklıkları şarttır.
Düz ve Profilli Contalar
Kalıplanmış contalar, sabit yüzeyler arasında sızdırmazlık sağlar. Bunlar, çıkıntılar, oluklar, cıvata delikleri veya sıkıştırma kontrol özellikleri içerebilir.
Enjeksiyon kalıplama, contanın üç boyutlu bir şekle sahip olması ve levha malzemeden ekonomik olarak kesilememesi durumunda kullanışlıdır.
Yağ Keçeleri
Yağ keçeleri, esnek bir sızdırmazlık dudağını metal bir takviye parçasıyla birleştirebilir. Kalıplama işlemi, kauçuk ve metal arasında güvenilir bir bağ sağlarken dudağı doğru bir şekilde oluşturmalıdır.
Bu uygulama için özellikle yerleştirme pozisyonu, enjeksiyon hızı ve kalıp havalandırması önemlidir.
Yapıştırılmış Contalar
Yapıştırılmış contalar, kauçuğu metal bir rondela, halka, plaka veya diğer sert bir bileşenle birleştirir. Kauçuk sızdırmazlık yüzeyini oluştururken, ek parça mekanik destek sağlar.
Dikey kauçuk enjeksiyon makineleri, operatörlerin veya robotların ek parçaları doğrudan açık yatay kalıp yüzeyine yerleştirebilmesi nedeniyle bu ürünler için sıklıkla tercih edilir.
Diyaframlar
Kauçuk diyaframlar, pompalar, vanalar, regülatörler ve aktüatörlerde basıncı veya sıvı hareketini kontrol eder.
Bu ürünler şunları içerebilir:
- İnce esnek zarlar
- Güçlendirilmiş kenarlar
- Metal ek parçalar
- Kumaş takviyesi
- Farklı duvar kalınlıkları
- Karmaşık sızdırmazlık profilleri
İnce tabakaların, hava kabarcıklarının ve deformasyonun önlenmesi için akış dengesi ve malzeme dağılımı dikkatlice kontrol edilmelidir.
Vana Contaları ve Hassas Sızdırmazlık Elemanları
Küçük vana bileşenleri genellikle detaylı kalıplama, düşük çapak oranı ve tutarlı boyutlar gerektirir. Ürün ağırlığı azaldıkça, doğru enjeksiyon ölçümü ve istikrarlı plastikleştirme giderek daha önemli hale gelir.
Toz Botları ve Koruyucu Kılıflar
Esnek koruyucu kılıflar, bağlantı noktalarını, milleri ve mekanik aksamları kirden, nemden ve aşınmadan korur. Körükleri, girintileri ve değişen duvar kalınlıkları, koordineli kalıp tasarımı ve kalıptan çıkarma gerektirir.
Sızdırmazlık Elemanları ve Contalar için Yaygın Kauçuk Malzemeler
Kullanılan bileşik, yalnızca kalıplama işlemine göre değil, çalışma ortamına göre de seçilmelidir.
| Kauçuk malzeme | Tipik özellikler | Yaygın sızdırmazlık uygulamaları |
|---|---|---|
| EPDM | Hava koşullarına, ozona, suya ve yaşlanmaya karşı direnç | Dış mekan contaları, su sistemi contaları ve cihaz contaları |
| NBR | Yağ ve yakıt direnci | Yağ keçeleri, hidrolik keçeler ve endüstriyel contalar |
| FKM | Isı ve kimyasal direnç | Zorlu ortamlar için yüksek performanslı contalar |
| Silikon kauçuk | Sıcaklık kararlılığı ve esneklik | Elektrikli, gıda ile temas eden ve özel sızdırmazlık parçaları |
| CR | Hava koşullarına, yağa ve aşınmaya karşı dengeli direnç. | Endüstriyel contalar ve koruyucu bileşenler |
| Doğal kauçuk | Esneklik ve mekanik dayanıklılık | Genel endüstriyel contalar ve titreşimle ilgili ürünler |
| HNBR | Isı, yağ ve mekanik direnç | Otomotiv ve endüstriyel sızdırmazlık sistemleri |
Bileşimin tam formülasyonu viskoziteyi, yanma güvenliğini, kürlenme süresini ve kalıptan çıkarma davranışını etkiler. Bu nedenle makine ayarları, yalnızca genel kauçuk ailesi verileriyle değil, üretim bileşimi verileriyle de belirlenmelidir.
Kauçuk Conta Enjeksiyon Kalıplama Nasıl Çalışır?
Üretim normalde şu sırayı izler:
- Hazırlanan kauçuk bileşiği besleme sistemine girer.
- Plastikleştirici vida, bileşiği yumuşatır ve homojenleştirir.
- Makine, gerekli shot hacmini ölçer.
- Ürün metal veya takviye malzemesi içeriyorsa, ek parçalar yerleştirilir.
- Kalıp kapanır ve programlanmış sıkıştırma durumuna ulaşır.
- Kalıp vakum yardımıyla havayı uzaklaştırdığında, vakum işlemi gerçekleşir.
- Kauçuk, nozul, yolluk ve giriş kanalları yoluyla enjekte edilir.
- Basınç ve ısı, bileşiği boşlukların içine dağıtır.
- Kauçuk, ısıtılmış kalıbın içinde vulkanize olur.
- Kalıp, kürleme aşamasından sonra açılır.
- Parçalar manuel veya otomatik olarak çıkarılır.
- Makine bir sonraki döngüye hazırlanıyor.
İstikrarlı üretim, tüm süreç boyunca tekrarlanabilirliğe bağlıdır. Besleme, kalıp hazırlığı, kalıp sıcaklığı veya kürleme süresindeki değişiklikler, nihai conta boyutlarını ve performansını değiştirebilir.
Bu komple kauçuk enjeksiyon kalıplama süreci Malzeme hazırlığı, enjeksiyon, vulkanizasyon ve kalıptan çıkarma arasındaki ilişkiyi açıklar.
Sızdırmazlık Elemanı ve Conta Üretimi için Makine Gereksinimleri
Doğru Atış Ölçümü
Çok az malzeme, kısa kalıplama veya eksik sızdırmazlık özelliklerine yol açabilir. Çok fazla malzeme ise çapak oluşumunu artırabilir ve kalıptan çıkarmayı zorlaştırabilir.
Hafif parçalar ve çok gözlü kalıplar için döküm hacmi kontrolü özellikle önem kazanır.
Kararlı Plastikleştirme
Enjeksiyondan önce bileşiğin tutarlı bir kıvama ulaşması gerekir. Sıcaklık, viskozite veya malzeme dağılımındaki değişiklikler dolum basıncını ve ürün ağırlığını etkileyebilir.
FIFO enjeksiyon sistemi, öngörülebilir bir malzeme sıralamasının korunmasına yardımcı olur ve gereksiz bekleme süresi varyasyonunu azaltır. TASU'nun bu konudaki kılavuzu kauçuk enjeksiyon kalıplama makinesi besleme sistemi Bu süreç hakkında daha fazla bilgi sağlar.
Programlanabilir Basınç ve Hız
Sızdırmazlık ürünleri genellikle aşamalı bir enjeksiyon profili gerektirir.
Makine şunları kullanabilir:
- Koşucu aracılığıyla kontrollü hız
- Ana boşluğun daha hızlı dolması
- Sızdırmazlık dudaklarına yakın bölgede hız düşüşü
- Havanın çıkabilmesi için son dolum işlemi daha yavaş yapılır.
Basınç, tüm boşlukları dolduracak kadar yüksek olmalıdır, ancak aşırı basınç, ayırma hattında veya sızdırmazlık yüzeyinde çapak oluşmasına neden olabilir.
Kalıp Sıcaklığının Düzgünlüğü
Kalıp boşlukları arasındaki sıcaklık farklılıkları, malzeme akışını ve kürlenme hızını değiştirebilir. İyi kontrol edilen bir ısıtma sistemi, kalıp plakaları boyunca istikrarlı koşulları korumalıdır.
Sıcaklık homojenliği, özellikle çok gözlü O-ring ve conta kalıpları için önemlidir.
Uygun Sıkıştırma Kuvveti
İç kalıp basıncı, boşlukların ve yolluk sisteminin öngörülen alanı boyunca etki eder. Yetersiz sıkıştırma kuvveti, kalıbın ayrılmasına ve çapak oluşmasına neden olabilir.
Makine seçiminde şunlar dikkate alınmalıdır:
- Tahmini ürün alanı
- Çürük sayısı
- Koşucu alanı
- Enjeksiyon basıncı
- Kalıp boyutları
- Gerekli güvenlik payı
Mevcut en büyük sıkıştırma ünitesini seçmek her zaman ekonomik olmayabilir. Makine, gerçek kalıp ve işlem gereksinimlerine uygun olmalıdır.
Vakum Yeteneği
İnce bir sızdırma bölümünde sıkışan hava, boşluklara, yanıklara veya eksik doluma neden olabilir. Vakum destekli kalıplama, enjeksiyondan önce havayı uzaklaştırır ve karmaşık kalıplarda dolum tutarlılığını iyileştirebilir.
Vakum performansı yalnızca pompa kapasitesine değil, kalıp sızdırmazlığına, tahliye kanallarına ve çevrim zamanlamasına da bağlıdır.
Daha fazla bilgi için kılavuza bakınız. vakumlu kauçuk kalıplama makineleri.
Çoklu Boşluk Üretimi
Çoklu kalıplama yöntemi, üretim kapasitesini artırır ancak yolluk dengesi, sıcaklık homojenliği ve kalıp tekrarlanabilirliği konusunda daha büyük talepler ortaya koyar.
Her çürük benzer şekilde tedavi edilmelidir:
- Malzeme hacmi
- Dolum basıncı
- Akış mesafesi
- Sıcaklık maruziyeti
- Havalandırma koşulları
- İyileşme süresi
Enjeksiyon basıncını artırmak, dengesiz bir emme manifoldu sistemini güvenilir bir şekilde düzeltemez.
Otomasyon Uyumluluğu
Otomatik üretim şunları içerebilir:
- Yükleme ekle
- Kalıp ayırıcı uygulama
- Parça sökme
- Koşucu ayrımı
- Ürün koleksiyonu
- Görsel inceleme
- Ağırlık kontrolü
- Üretim verisi kaydı
Otomasyon, parçanın gerçek geometrisi ve kalıptan çıkarma davranışı dikkate alınarak planlanmalıdır. İnce sızdırmazlık dudakları ve esnek ürünler, özel olarak tasarlanmış tutucular veya çıkarma aparatları gerektirebilir.
Kauçuk Contalar ve Sızdırmazlık Elemanları için Kalıp Tasarımı
Kapı Konumu
Kapak, işlevsel bir sızdırmazlık yüzeyine zarar vermeden dengeli boşluk doldurmayı desteklemelidir.
Dikkate alınması gereken önemli hususlar şunlardır:
- Akış uzunluğu
- Duvar kalınlığı değişiklikleri
- Kaynak hattı konumu
- Hava hareketi
- Kapı sökümü
- Ürün görünümü
- Sızdırmazlık yüzeyi gereksinimleri
Kapıyı ince bir dudağa çok yakın yerleştirmek, özelliği bozabilir. Yanlış yerleştirme ayrıca havanın boşluğun kapalı bir bölümüne doğru yönlendirilmesine de neden olabilir.
Koşucu Dengesi
Dengeli kanallar, her bir boşluğun benzer koşullar altında dolmasına yardımcı olur. Kanal uzunluğu veya kesitindeki farklılıklar, boşluklar arasında farklılıklara neden olabilir.
Soğuk yolluk teknolojisi, yüksek hacimli üretimde kürlenmiş yolluk atığını azaltabilir. Yolluk içindeki bileşiği vulkanizasyon koşullarının altında tutmak için hassas sıcaklık kontrolü gerektirir.
Küf Havalandırma
Kauçuk içeri girerken havanın boşluktan çıkması gerekir. Havalandırma delikleri genellikle şu noktalara yakın yerleştirilir:
- Dolgu sonu alanları
- İnce sızdırma kenarları
- Derin oluklar
- Akış cephesi kavşakları
- Sınırları ekle
- Uzak boşluklar
Tıkalı veya yetersiz boyutlandırılmış havalandırma delikleri, kısa atışlara ve yanık izlerine neden olabilir. Aşırı büyük havalandırma delikleri ise kauçuğun dışarı çıkmasına ve aşırı alev oluşmasına yol açabilir.
Bu kauçuk kalıp havalandırma kılavuzu Havalandırma menfezlerinin konumlandırılması, bakımı ve hava sıkışması teşhisi konularını açıklamaktadır.
Ayrılık Çizgisi Konumu
İşlevsel bir sızdırmazlık yüzeyinde bulunan çapak, montaj veya sızıntı performansını etkileyebilir. Bu nedenle, geometri izin verdiği sürece, ayırma çizgisi kritik temas alanlarından uzakta konumlandırılmalıdır.
Çapak oluşumunu sınırlamak için kalıp uyumu, sıkıştırma stabilitesi ve işlem basıncı kontrol edilmelidir.
Yapının Kalıptan Çıkarılması
Yumuşak kauçuk, çıkarılma sırasında esneyebilir, yırtılabilir veya deforme olabilir. Kalıp şu gereksinimleri karşılamalıdır:
- Fırlatma plakaları
- Sıyırma plakaları
- Hava destekli serbest bırakma
- Robotik tutucular
- Değiştirilebilir çekirdekler
- Yüzey işlemi
- Kontrollü kalıp ayırma uygulaması
Kalıptan çıkarma işlemi, üretim denemeleri başladıktan sonra değil, ürün ve kalıp tasarımı sırasında da dikkate alınmalıdır.
Kritik Proses Parametreleri
Enjeksiyon Basıncı
Basınç, nozulda, yollukta, giriş kanalında ve boşlukta oluşan direnci aşmalıdır. Olağanüstü yüksek basınç, kısıtlı bir giriş kanalı, düşük bileşik akışı, erken kürleşme veya tıkalı havalandırmayı gösterebilir.
Enjeksiyon Hızı
Aşırı hız, sıkışmış havayı sıkıştırarak yanık izleri oluşturabilir. Çok yavaş doldurma ise, dolgu malzemesinin boşluk tamamlanmadan önce sertleşmeye başlamasına neden olabilir.
Kademeli hız kontrolü, genellikle tek bir sabit ayar kullanmaktan daha etkilidir.
Çekim Hacmi
Sabit kalıp hacmi, ürün ağırlığının ve kalıp dengesinin korunmasına yardımcı olur. Ayar, gereksiz aşırı doluma neden olmadan parça ve yolluk gereksinimlerini içermelidir.
Kalıp Sıcaklığı
Kalıp sıcaklığı hem dolumu hem de vulkanizasyonu etkiler. Çalışma aralığı, bileşiğin gerçek kürlenme verilerine göre belirlenmelidir.
Vulkanizasyon Süresi
Yetersiz kürleme, yumuşak, zayıf veya boyutsal olarak kararsız ürünlere yol açabilir. Aşırı kürleme ise işlem süresini uzatabilir ve malzeme özelliklerini etkileyebilir.
Hedef, ürün gereksinimlerini tutarlı bir şekilde karşılayan, doğrulanmış en kısa kürlenme süresi olmalıdır.
Vakum Zamanlaması
Enjeksiyon, ancak programlanmış tahliye koşuluna ulaşıldıktan sonra başlamalıdır. Gerçek vakum seviyesi izlenmeden zamana dayalı vakum kontrolü, tespit edilemeyen sızıntılara yol açabilir.
İkamet Süresi
Isıtılmış enjeksiyon ünitesinde çok uzun süre kalan kauçuk, viskozitesini değiştirebilir veya erken çapraz bağlanmaya başlayabilir. Makine kapasitesi, enjeksiyon miktarı ve üretim kesintileri, bekleme süresini etkileyen faktörlerdir.
Kalıplanmış Contalar ve Sızdırmazlık Elemanlarında Sık Görülen Kusurlar
| Kusur | Olası nedenler | Önerilen kontroller |
|---|---|---|
| Sızdırmazlık yüzeyinde flaş | Aşırı basınç, kalıbın kötü oturması veya yetersiz sıkıştırma | Ayırma yüzeylerini, basınç profilini ve sıkıştırma kuvvetini inceleyin. |
| Kısa mesafe | Düşük atış hacmi, kısıtlı kapı veya yetersiz havalandırma | Ölçüm, koşucu, kapı ve hava tahliyesini kontrol edin. |
| Yanık izi | Sıkışmış basınçlı hava veya aşırı son dolum hızı | Havalandırma deliklerini temizleyin ve dolum hızını düşürün. |
| İç boşluk | Sıkışmış gaz, nem veya uygun olmayan proses koşulları | Vakumu, bileşik depolamasını ve kürlemeyi kontrol edin. |
| Çürük dengesizliği | Dengesiz yolluklar veya düzensiz kalıp sıcaklığı | Yolluk geometrisini ve boşluk sıcaklıklarını karşılaştırın. |
| Boyutsal değişim | Dengesiz enjeksiyon, kürleme veya kalıp sıcaklığı | Üretim trendlerini ve malzeme tutarlılığını gözden geçirin. |
| Zayıf kauçuk-metal bağı | Kontaminasyon veya yapıştırma işlemi varyasyonunu ekleyin | Ek parça hazırlığını, yapıştırıcıyı ve kürleşmeyi kontrol edin. |
| Yırtılmış sızdırmazlık dudağı | Yetersiz kalıp çıkarma veya yetersiz kürleme | Kalıp ayırıcıyı, ejektörleri ve kürleme koşullarını gözden geçirin. |
| Yüzey akış izleri | Dengesiz plastikleştirme veya uygun olmayan dolum hızı | Malzeme durumunu ve hız profilini kontrol edin. |
| Aşırı büzülme | Bileşik davranış veya kürleme varyasyonu | Formülasyon, sıcaklık ve kürleme geçmişini gözden geçirin. |
| Kalıba yapışmak | Yüzey durumu veya uygun olmayan ayırma işlemi | Kalıp yüzeyini ve kalıptan çıkarma yöntemini inceleyin. |
| Yetersiz kürlenmiş kısım | Düşük sıcaklık veya yetersiz kürleme süresi | Kalıp sıcaklığını ve kürleme ayarlarını doğrulayın. |
Arızalar ortaya çıktığında, aynı anda birden fazla parametreyi değiştirmek, sorunun nedenini belirlemeyi zorlaştırır. Bir değişkeni ayarlayın, sonucu kaydedin ve birkaç ardışık döngüyü karşılaştırın.
Bu kauçuk enjeksiyon kalıplama sorun giderme kılavuzu Flaş, kısa çekimler, yanma ve kürleme kusurları hakkında ek bilgiler sağlar.
Kauçuk Sızdırmazlık Ürünleri için Kalite Kontrolü
Kalite kontrolü, parçanın gerçek işlevini yansıtmalıdır.
Tipik kontroller şunları içerir:
- Ürün boyutları
- Kısmi ağırlık
- Sertlik
- Yüzey durumu
- Flaş kalınlığı
- Sızdırmazlık dudağı geometrisi
- Tedavi koşulu
- Çekme ve uzama özellikleri
- Sıkıştırma seti
- Kauçuk-metal yapışma dayanımı
- Sızıntı testi
- Basınç testi
- Görsel boşluk karşılaştırması
Her ürün için her test gerekli değildir. Muayene planları, müşteri spesifikasyonlarına, uygulama ortamına ve geçerli endüstri standartlarına uygun olmalıdır.
Üretim verileri de izlenmelidir. Faydalı makine kayıtları şunlardır:
- Çekim hacmi
- Zamanı doldurmak
- Tepe enjeksiyon basıncı
- Plastikleştirme süresi
- Kalıp sıcaklığı
- Vakum seviyesi
- Kürlenme süresi
- Ürün ağırlığı
- Çürük numarası
- Reddedilme nedeni
Üretim süreçlerine ait kayıtları denetim sonuçlarıyla ilişkilendirmek, üreticilerin ret oranları artmadan önce kademeli değişiklikleri belirlemelerine yardımcı olur.
Yüksek Hacimli Conta Üretimi için Soğuk Yolluk Sistemleri
Geleneksel kauçuk yolluklar, kalıplanmış ürünle birlikte vulkanize edilir. Kalıptan çıkarıldıktan sonra, sertleşmiş yolluk ayrılmalıdır ve genellikle üretim atığı haline gelir.
Soğuk yolluk sistemi, yolluk içindeki bileşiği kontrollü bir sıcaklıkta tutarak, döngüler arasında kürleşmemiş halde kalmasını sağlar.
Potansiyel faydalar şunlardır:
- Kürlenmiş koşucu atığının azaltılması
- Daha düşük malzeme tüketimi
- Daha küçük toplam çekim hacmi
- Daha az ray sökme işi
- Geliştirilmiş otomasyon potansiyeli
- Daha verimli çoklu boşluklu üretim
Soğuk yolluklar, kalıp maliyetini ve sıcaklık kontrolü gereksinimlerini artırır. Ekonomik değerleri, yolluk ağırlığına, bileşik maliyetine, boşluk sayısına ve yıllık üretim hacmine bağlıdır.
Conta Üretiminde Enjeksiyon Kalıplama ve Sıkıştırma Kalıplama Karşılaştırması
| Düşünce | Enjeksiyon kalıplama | Sıkıştırma kalıplama |
|---|---|---|
| Malzeme yükleme | Otomatik olarak ölçülür | Önceden şekillendirilmiş parçalar normalde kalıba yüklenir. |
| Karmaşık boşluk doldurma | Süreç optimize edildiğinde güçlüdür. | Ön kalıp yerleşimine daha fazla bağımlı |
| Çoklu boşluklu üretim | Tekrarlanabilir yüksek hacimli üretim için oldukça uygundur. | Mümkün, ancak manuel taşıma maliyetini artırabilir. |
| İlk ekipman yatırımı | Genellikle daha yüksek | Genellikle daha düşük |
| Otomasyon potansiyeli | Yüksek | Orta düzeyde |
| Proses kontrolü | Programlanabilir besleme, enjeksiyon ve kürleme | Enjeksiyonla ilgili kontrollerin sayısı daha az. |
| En uygun ekonomik çözüm | Orta ila yüksek hacimli hassas üretim | Basit ürünler veya düşük üretim hacimleri |
Nihai karar, yalnızca ekipman fiyatına değil, kabul edilebilir parça başına maliyete göre verilmelidir.
Kauçuk Conta Kalıplama Makinesi Nasıl Seçilir?
Bir makine önermeden önce, ekipman tedarikçisi şunları gözden geçirmelidir:
- Ürün çizimi
- Kauçuk bileşiği
- Tek tek parça ağırlığı
- Koşucu ağırlığı
- Toplam atış hacmi
- Ürün boyutları
- Sızdırmazlık yüzeyi gereksinimleri
- Çürük sayısı
- Kalıp boyutları
- Projeksiyon alanı
- Gerekli sıkıştırma kuvveti
- Vulkanizasyon süresi
- Yıllık üretim hedefi
- Ekleme yükleme gereksinimleri
- Vakum gereksinimleri
- Soğuk hava dağıtım ünitesi gereksinimleri
- Kalıptan çıkarma yöntemi
- Otomasyon seviyesi
- Mevcut fabrika alanı
- Yardımcı hizmet gereksinimleri
Ürün örnekleri ve bileşik kürleme verileri, ekipman ve süreç değerlendirmesini iyileştirebilir.
TASU'nun kauçuk enjeksiyon kalıplama çözümleri Besleme, FIFO enjeksiyonu, vakum kontrolü, soğuk yolluk teknolojisi, kalıp geliştirme ve üretim otomasyonunu bir araya getiriyor.
Sıkça Sorulan Sorular
Bir makine farklı tipte kauçuk contalar üretebilir mi?
Evet. Enjeksiyon kapasitesi, sıkıştırma kuvveti, baskı tablası boyutları ve kontrol fonksiyonları her uygulamanın gereksinimlerini karşıladığı takdirde, bir makine birden fazla kalıp ve ürünle çalışabilir.
Kalıplanmış contalar için en iyi kauçuk hangisidir?
Evrensel olarak en iyi malzeme diye bir şey yoktur. EPDM, NBR, FKM, silikon ve diğer bileşikler, sıcaklığa, yağa, kimyasallara, hava koşullarına ve basınca karşı farklı dirençler sağlar.
Kauçuk enjeksiyon kalıplama makinesi O-ring üretebilir mi?
Evet. Enjeksiyon kalıplama, püskürtme miktarı, yolluk dengesi, kalıp sıcaklığı ve çapak doğru şekilde kontrol edildiğinde, çoklu boşluklu O-ring üretimi için uygundur.
Kauçuk contada parlamaya ne sebep olur?
Sık rastlanan nedenler arasında aşırı enjeksiyon hacmi, yüksek enjeksiyon basıncı, yetersiz sıkıştırma kuvveti, hasarlı ayırma yüzeyleri ve kalıp hizalamasının bozukluğu yer almaktadır.
Bazı diş çürükleri neden tamamlanmamış olur?
Olası nedenler arasında yolluk dengesizliği, tıkalı havalandırma delikleri, düzensiz kalıp sıcaklığı, yetersiz enjeksiyon hacmi veya aşırı bileşik viskozitesi yer almaktadır.
Her conta kalıbı için vakum gerekli midir?
Hayır. Etkin havalandırmaya sahip basit ürünler vakum desteğine ihtiyaç duymayabilir. Karmaşık boşluklar, ince sızdırmazlık bölümleri ve ek parçalar içeren ürünler daha fazla fayda sağlayabilir.
Kauçuk enjeksiyon kalıplama yöntemiyle metal bağlı contalar üretilebilir mi?
Evet. Metal parçalar enjeksiyondan önce kalıba yerleştirilebilir. Parça hazırlığı, yapıştırıcı uygulaması, konumlandırma ve kürleme işlemleri kontrol altında tutulmalıdır.
Kürlenmiş koşucu atığı nasıl azaltılabilir?
Soğuk yolluk teknolojisi, yolluk içindeki kauçuğun kürleşmeden kalmasını sağlayarak, her döngüden sonra çıkarılan kauçuk miktarını azaltır. Ekonomik uygulanabilirlik, üretim hacmine ve malzeme maliyetine bağlıdır.
Geçmeli contalar için hangi makine yapısı uygundur?
Dikey makineler genellikle kalıp yükleme için uygun erişim sağlar. Yatay konfigürasyonlar ise belirli kalıp yapıları veya otomatik üretim hatları için avantajlar sunabilir.
Kalıp kaç boşluk içermelidir?
Kalıp boşluk sayısı, ürün ağırlığına, atış kapasitesine, kalıp boyutuna, kürlenme süresine, üretim hedefine ve yolluk dengesine bağlıdır. Daha fazla kalıp boşluğu otomatik olarak daha iyi üretim ekonomisi anlamına gelmez.
Doğru sıkıştırma kuvveti nasıl belirlenir?
Sıkıştırma kuvveti, öngörülen boşluk ve yolluk alanına, beklenen iç basınca, kalıp yapısına ve uygun bir çalışma payına göre seçilir.
Makine fiyat teklifi için hangi bilgilere ihtiyaç duyulmaktadır?
Ürün çizimini, kauçuk türünü, parça ağırlığını, boşluk sayısını, kalıp boyutlarını, gerekli çıktıyı, kürleme süresini ve otomasyon gereksinimlerini belirtin.
Sonuç
Kauçuk enjeksiyon kalıplama makineleri, tutarlı conta ve sızdırmazlık elemanı üretimi için gerekli olan kontrollü besleme, enjeksiyon ölçümü, doldurma ve vulkanizasyon işlemlerini sağlar. Güvenilir sonuçlar, bileşik davranışı, makine kapasitesi, yolluk dengesi, giriş noktası konumu, havalandırma, kalıp sıcaklığı ve kürleme süresi arasındaki etkileşime bağlıdır.
Makine seçimi, öncelikle gerçek ürün ve üretim hedefiyle başlamalıdır. Sadece sıkıştırma kuvveti veya atış hacmini değerlendirmek, sızdırmazlık yüzeylerini korumak, birden fazla boşluğu dengelemek ve istikrarlı boyutları korumak için gereken proses kontrollerini göz ardı edebilir.
T
