


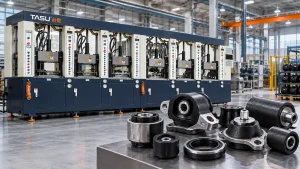
Kauçuk-metal yapıştırmalı parçalar, kauçuğun esnekliğini, sızdırmazlık performansını veya titreşim kontrolünü metalin yapısal dayanıklılığıyla birleştirir. Tipik ürünler arasında süspansiyon burçları, motor takozları, titreşim önleyici pedler, yapıştırmalı contalar, kauçuk makaralar, metal çekirdekli tekerlekler ve endüstriyel sönümleme bileşenleri bulunur.
Bu parçaların üretimi, kalıbı kauçukla doldurmaktan daha fazlasını gerektirir. Metal ek parçaların hazırlanması, konumlandırılması ve plastikleştirici bileşik etraflarında akarken güvenli bir şekilde tutulması gerekir. Bağlayıcı maddeler, enjeksiyon basıncı, kalıp sıcaklığı, kürleme koşulları ve havanın uzaklaştırılması, kauçuk ve metal arasındaki nihai arayüzü etkileyen faktörlerdir.
Doğru şekilde yapılandırılmış kauçuk enjeksiyon kalıplama makinesi Bu sistem, kalıp içi ürünler için kontrollü besleme, tekrarlanabilir enjeksiyon hazırlığı ve programlanabilir enjeksiyon profilleri sağlar. Makine, kalıp, bileşik, metal parça ve yapıştırma işlemi yine de tek bir üretim sistemi olarak değerlendirilmelidir.
Kauçuk-Metal Birleştirme Yöntemiyle Oluşturulan Parçalar Nelerdir?
Kauçuk-metal yapıştırma yöntemiyle üretilen parçalar, vulkanize kauçuğun çelik, alüminyum veya diğer uyumlu metal bir parçaya kalıcı olarak yapıştırıldığı kalıplanmış bileşenlerdir.
Bu metal normalde şunları sağlar:
- Yapısal destek
- Montaj noktaları
- Yük transferi
- Boyutsal kararlılık
- Aşınma direnci
- Mekanik bağlantı
Kauçuk bölüm şunları sağlayabilir:
- Titreşim izolasyonu
- Darbe emilimi
- Esnek hareket
- Gürültü azaltma
- Sızdırmazlık
- Elektriksel izolasyon
- Yüzey koruması
- Kontrollü sıkıştırma
Kalıplama sırasında kauçuk, hazırlanan kalıpların etrafındaki veya arasındaki boşluğa akar. Isı ve basınç bileşiği vulkanize ederken, yapıştırma sistemi kauçuk-metal arayüzünde yapışma oluşturur.
Bu işlem, sertleşmiş kauçuk bir parçanın daha sonra metal bir parçayla birleştirilmesinden farklıdır. Enjeksiyon kalıplama, kauçuğu aynı üretim döngüsü içinde şekillendirir ve birbirine bağlar.
Yaygın Kauçuk-Metal Enjeksiyon Kalıplama Ürünleri
Süspansiyon Burçları
Süspansiyon burçları tipik olarak, kalıplanmış bir kauçuk tabaka ile birbirine bağlanan iç ve dış metal kılıflardan oluşur. Kauçuk, titreşimi ve gürültüyü izole ederken kontrollü harekete olanak tanır.
Üretim zorlukları şunlardır:
- Metal manşonlar arasında eşmerkezliliğin korunması
- Enjeksiyon sırasında implantın hareketini önlemek
- Dar halka şeklindeki boşlukların doldurulması
- Kauçuk kalınlığının kontrolü
- Hava sıkışmasını önlemek
- Ekleme işleminin tamamında homojen bir yapışma sağlanması
Kalıp ve fikstür tasarımı çok önemlidir çünkü küçük parça konum değişiklikleri kauçuk kalınlığını ve ürün performansını etkileyebilir.
Motor ve Ekipman Bağlantı Elemanları
Kauçuk motor takozları, motorları, pompaları, kompresörleri ve endüstriyel ekipmanları desteklerken iletilen titreşimi azaltır.
Bu ürünler şunları içerebilir:
- Dişli saplamalar
- Çelik levhalar
- gömülü somunlar
- İç kılıflar
- Çoklu yapıştırılmış ekler
- Kalın kauçuk bölümler
- Boşluklar veya ayarlanmış geometrik özellikler
Kalın kesitler ve çoklu ek parçalar karmaşık akış yolları oluşturur. Hava hapsi olmadan kauçuğun uzak bölgelere ulaşmasına yardımcı olmak için vakum desteği ve kademeli enjeksiyon gerekebilir.
Titreşim Önleyici Pedler
Yapıştırılmış titreşim önleyici pedler genellikle bir kauçuk bloğu bir veya iki metal plakayla birleştirir. Cıvata delikleri, saplamalar veya dişli ek parçalar, ürünü makinelere veya destekleyici yapılara bağlar.
Güvenilir üretim, tutarlı ek parça yerleşimi ve metal kenarları etrafındaki çapakların kontrol altında tutulmasını gerektirir.
Kauçuk Bağlı Burçlar
Endüstriyel burçlar makinelerde, araçlarda, tarım ekipmanlarında ve süspansiyon sistemlerinde kullanılır. Bazı tasarımlarda tek bir metal manşon bulunurken, diğerlerinde iç ve dış eş merkezli borular arasına kauçuk yerleştirilir.
Malzeme dağılımı manşon çevresinde homojen kalmalıdır. Merkezden kaymış bir parça, dengesiz sertliğe ve ürünün erken arızalanmasına neden olabilir.
Yapıştırılmış Contalar
Yapıştırılmış contalar, kauçuğu metal bir rondela, halka, plaka veya takviye yapısıyla birleştirir.
Metal, parçayı desteklerken, kauçuk ise işlevsel sızdırmazlık alanını oluşturur. Kritik üretim gereksinimleri şunlardır:
- Doğru sızdırmazlık geometrisi
- Düşük flaş
- Tutarlı kauçuk kaplama
- Metal yüzeyleri temizleyin.
- Kararlı kauçuk-metal yapışması
- Kontrollü sıkıştırma kalınlığı
Kauçuk Silindirler
Kauçuk silindirler, kalıplanmış kauçukla kaplanmış metal bir şaft veya silindirik bir çekirdek içerir. Taşıma, baskı, malzeme taşıma ve endüstriyel ekipmanlarda kullanılırlar.
Uzun ürünlerde, kauçuğun çekirdek boyunca eşit şekilde dağıtılması için özel yolluk düzenleri ve sıkıştırma yapıları gerekebilir.
Metal Çekirdekli Tekerlekler
Endüstriyel tekerlekler ve silindirler, dış kauçuk tabakaya yapıştırılmış çelik veya alüminyum bir çekirdek kullanabilir. Bu arayüz, tekrarlanan yüke, deformasyona ve dönmeye dayanmalıdır.
TASU'nun rehberi Dolgu lastikler ve endüstriyel tekerlekler için kauçuk enjeksiyon kalıplama makineleri Kalın kauçuk bölümler ve metal çekirdekler için ek gereksinimleri açıklamaktadır.
Kauçuk Kaplı Bileşenler
Enjeksiyon kalıplama yöntemiyle, metal ürünlerin belirli bölgeleri kavrama, yastıklama, sızdırmazlık veya koruma amacıyla kauçukla da kaplanabilir.
Örnekler şunlardır:
- Kauçuk kaplı braketler
- Metal kulplar
- Kablo destek parçaları
- Koruyucu duraklar
- Ekipman ayakları
- Kauçuk kaplı bağlantı elemanları
- Güçlendirilmiş bağlantı elemanları
Maskeleme ve kalıp tasarımı, kauçuğun açıkta kalması gereken metal yüzeylere ulaşmasını englemelidir.
Kauçuk-Metal Parçaların Kullanıldığı Yerler
| Endüstri | Tipik ürünler | Ana işlev |
|---|---|---|
| Otomotiv | Burçlar, motor takozları, süspansiyon parçaları ve yapıştırılmış contalar | Titreşim kontrolü, hareket ve sızdırmazlık |
| Endüstriyel makineler | Ekipman bağlantı elemanları, makaralar, durdurucular ve kaplinler | Darbe emilimi ve gürültü azaltma |
| Demiryolu taşımacılığı | Süspansiyon bileşenleri, darbe durdurucular ve izolasyon bağlantı elemanları | Yük aktarımı ve titreşim izolasyonu |
| İnşaat ekipmanları | Ağır hizmet tipi burçlar, bağlantı elemanları ve koruyucu bileşenler | Şok ve titreşim direnci |
| Pompalar ve kompresörler | Montaj parçaları, diyaframlar ve yapıştırılmış sızdırmazlık parçaları | Titreşim azaltma ve sızdırmazlık |
| HVAC ekipmanı | Kompresör bağlantı parçaları ve izolasyon pedleri | Gürültü ve titreşim kontrolü |
| Tarım makineleri | Burçlar, makaralar ve sönümleme parçaları | Darbelere karşı dayanıklılık ve esnek hareket |
| Elektrikli ekipman | Yalıtımlı bağlantı elemanları ve koruyucu yapıştırılmış parçalar | İzolasyon ve mekanik koruma |
Ürün gereksinimleri sektörler arasında önemli ölçüde farklılık gösterir. Çalışma yüküne, sıcaklığa, kimyasal maruziyete ve hizmet ortamına göre doğru bileşik, metal, yapıştırıcı sistemi ve kalıplama işlemi seçilmelidir.
Kauçuktan Metale Enjeksiyon Kalıplama Süreci Nasıl Çalışır?
1. Metal Ekleme İmalatı
Metal parçalar, istenen boyut ve toleranslara göre üretilir. Bu işlemler arasında presleme, döküm, işleme, şekillendirme veya kaynak yer alabilir.
Ek parçanın şu hususlar açısından incelenmesi gerekir:
- Boyutlar
- Eşmerkezlilik
- Yüzey kusurları
- Dikenli otlar
- Petrol kirliliği
- Pas
- Kaynak artığı
- Keskin kenarlar
- Deformasyon
Kalıp içindeki parçanın boyutlarındaki farklılık, kalıp yüklemesini, kauçuk kalınlığını ve nihai ürün geometrisini etkileyebilir.
2. Yüzey Hazırlığı
Yapıştırıcı madde uygulanmadan önce metal yüzeyler hazırlanmalıdır. Yağ, oksidasyon, toz veya diğer kirleticiler güvenilir yapışmayı engelleyebilir.
Hazırlama yöntemleri, kullanılan metal ve yapıştırma sistemine göre değişiklik gösterir. Bunlar şunları içerebilir:
- Yağ giderme
- Temizlik
- Aşındırıcı püskürtme
- Kimyasal işlem
- Kurutma
- Yüzey aktivasyonu
Onaylanmış prosedür tutarlı bir şekilde izlenmelidir. Aşırı temizlik, eksik kurutma veya hazırlık sonrası kirlenme, yapışma kalitesini düşürebilir.
3. Bağlayıcı Madde Uygulaması
Kauçukla temas edecek metal bölgelere uyumlu bir yapıştırma sistemi uygulanır.
Başvuru aşağıdaki yöntemlerle tamamlanabilir:
- Püskürtme
- Fırçalama
- Daldırma
- Yuvarlamak
- Otomatik dağıtım
Kaplama kalınlığı ve yüzey alanı tutarlı olmalıdır. Fazla malzeme birikmeye neden olabilirken, eksik kaplama yapışmamış alanlar bırakabilir.
Hazırlanan prospektüsler kontrollü koşullar altında saklanmalı ve onaylanmış işlem süresi içinde kullanılmalıdır.
4. Yükleme İşlemini Başlatın
Operatörler veya robotlar metal parçaları kalıbın içine yerleştirir.
Kalıp şu malzemeleri kullanabilir:
- Konum işaretleri
- Manyetik tutucular
- Mekanik klipsler
- Yaylı bağlantı elemanları
- Şekillendirilmiş cepler
- Dişli destekler
- Değiştirilebilir iç yuvalar
Her bir parça, kalıp kapatma, vakumlama ve enjeksiyon işlemleri sırasında doğru konumda kalmalıdır.
5. Kalıp Kapatma ve Vakumlama
Parça yerleştirildikten sonra kalıp kapanır ve gerekli sıkıştırma koşulu sağlanır.
Vakum daha sonra boşluktan havayı uzaklaştırabilir. Kauçuk-metal ürünlerde genellikle, yer değiştiren havanın sıkışabileceği, ek parçaların etrafında dar boşluklar bulunur.
Rehber vakumlu kauçuk kalıplama makineleri Kalıp sızdırmazlığının, tahliye süresinin ve vakum seviyesinin boşluğun doldurulmasını nasıl etkilediğini açıklar.
6. Kauçuk Enjeksiyonu
Hazırlanan bileşik, nozul, yolluk ve giriş kanalı yoluyla kalıp boşluğuna enjekte edilir.
Enjeksiyon profili, ürünü aşağıdaki maddeler olmadan doldurmalıdır:
- Ekleme parçasını hareket ettirmek
- Bağlayıcı maddenin yıkanarak uzaklaştırılması
- İnce metal kesitlerin katlanması
- Ek parçanın arkasında hava hapsolması
- Kaynak hattında zayıflık oluşması
- Aşırı flaş üretmek
Çok kademeli enjeksiyon hızı genellikle faydalıdır. Makine, malzeme hassas uçlara veya dolum sonu bölgelerine yaklaştıkça hızı azaltabilir.
7. Vulkanizasyon ve Bağ Oluşumu
Isı ve basınç, kalıbın içindeki kauçuğu vulkanize eder. Bağlama sistemi, onaylanmış kalıplama koşulları altında reaksiyona girer ve sertleşmiş kauçuğu hazırlanmış metal yüzeye bağlar.
Hem kauçuk kürlenmesi hem de bağ oluşumu için zaman ve sıcaklık yeterli olmalıdır. Yetersiz kürlenme kauçuğu veya arayüzü zayıflatabilirken, gereksiz aşırı kürlenme üretim verimliliğini düşürür ve ürün özelliklerini etkileyebilir.
8. Kalıbın Açılması ve Parçanın Çıkarılması
Vulkanizasyon işleminden sonra kalıp açılır ve yapıştırılmış parça çıkarılır.
Kalıptan çıkarma işlemi sırasında aşağıdakilere aşırı güç uygulanmamalıdır:
- İnce kauçuk kenarlar
- Bağlı arayüzler
- Metal saplamalar
- Esnek bölümler
- Dudakları kapatma
Ürün şekli ve kalıp yapısı güvenilir bir kavrama sağladığında, robotik çıkarma işlemi tutarlılığı artırabilir.
9. Muayene ve Test
Üretimi tamamlanmış parçalar, boyutları, görünümü, yapışma kapsamı ve ürüne özgü performansı açısından kontrol edilir.
Test gereksinimleri, uygulamaya ve müşteri spesifikasyonuna bağlıdır.
Kauçuktan Metale Parça Üretiminde Enjeksiyon Kalıplama Neden Kullanılır?
Kontrollü Malzeme Dağıtımı
Enjeksiyon basıncı, plastikleştirilmiş kauçuğu dar alanlardan ve karmaşık ek parçaların etrafından geçirir. Uygun yolluk ve giriş tasarımı, birden fazla kauçuk ön kalıbın elle yerleştirilmesinden daha düzgün bir dolum sağlayabilir.
Tekrarlanabilir Atış Hazırlığı
Otomatik besleme, plastikleştirme ve dozajlama, döngüler arasında tutarlı bileşik koşullarının korunmasına yardımcı olur.
Kontrollü kauçuk kalınlığına veya çoklu boşluklara sahip ürünler için sabit enjeksiyon ağırlığı önemlidir.
Karmaşık Ekleme Geometrisi Desteği
Enjeksiyon kalıplama yöntemiyle, kılıflar, saplamalar, plakalar, rondelalar ve diğer gömülü yapılar etrafına kauçuk şekillendirilebilir.
Karmaşık geometri, yine de uygun akış yolları ve güvenli bağlantı elemanları gerektirir.
Çoklu Boşluk Üretimi
Küçük yapıştırma contaları, burçlar ve montaj parçaları çok gözlü kalıplarda üretilebilir. Dengeli yolluklar ve tekrarlanabilir parça yerleşimi, gözler arası tutarlılık için çok önemlidir.
Otomasyon Potansiyeli
Parça yükleme, yapıştırıcı uygulama, kalıplama, kalıptan çıkarma ve inceleme işlemleri kısmen veya tamamen otomatikleştirilebilir.
Uygun otomasyon seviyesi şunlara bağlıdır:
- Geometri ekle
- Ürün boyutu
- Çevrim süresi
- Çürük sayısı
- Üretim hacmi
- Zorunlu oryantasyon
- Bağlayıcı madde işlemi
- Denetim gereksinimleri
Manuel İşleme Bağımlılığının Azaltılması
Enjeksiyon kalıplama, bileşiği otomatik olarak ölçer ve iletir. Bu, elle tartılan ve konumlandırılan ön kalıplardan kaynaklanan varyasyonu azaltabilir.
Kauçuktan Metale Kalıplama İçin Makine Gereksinimleri
Stabil Enjeksiyon Basıncı
Makine, kauçuğu ek parçaların etrafında ve dar boşluk bölümlerine doğru hareket ettirecek kadar yeterli basınç sağlamalıdır.
Basınç, aşırı yüksek olmaktan ziyade kontrol edilebilir seviyede kalmalıdır. Aşırı basınç, ek parçaların yerinden oynamasına, çapak artışına veya kauçuğun istenmeyen bölgelere girmesine neden olabilir.
Çok Aşamalı Enjeksiyon Hızı
Programlanabilir hız kademeleri, işlemin boşluğun farklı bölümlerine yanıt vermesini sağlar.
Tipik bir profil şunları kullanabilir:
- Meme ve kanal boyunca kontrollü hız
- Ana kauçuk bölümünde daha hızlı dolum
- Hassas uçların etrafındaki hızda azalma
- Havanın çıkması için son dolum işlemi daha yavaş yapılır.
Asıl aşamalar, kısa mesafeli testler ve gözlemlenen malzeme akışına göre gerçekleştirilmelidir.
Daha fazla bilgi şu adreste mevcuttur: kauçuk enjeksiyon kalıplama basıncı ve hız kılavuzu.
Doğru Atış Ölçümü
Yetersiz malzeme, açıkta kalan metal veya eksik kauçuk bölümlerine yol açabilir. Aşırı malzeme ise çapaklanmayı ve küf oluşumunu artırır.
Çekim hacmi şunları hesaba katmalıdır:
- Kauçuk ürün hacmi
- Koşucu hacmi
- Çürük sayısı
- İşlem yastığı
- Bileşik yoğunluğu
Güvenli Sıkıştırma
Enjeksiyon basıncı, kalıplanan parçanın ve yolluk sisteminin öngörülen alanı boyunca etki eder. Sıkıştırma kuvveti, doldurma ve vulkanizasyon boyunca kalıbın kapalı kalmasını sağlamalıdır.
Kalıbın düzgün kapanmaması, ürün kenarında veya metal parçanın etrafında çapak oluşmasına neden olabilir.
Kararlı Plastikleştirme
Bileşim halindeki değişiklikler akışı, basıncı ve bağlayıcı madde temasını etkiler.
Kontrollü besleme ve FIFO malzeme hareketi, daha öngörülebilir bekleme süresinin korunmasına yardımcı olur. kauçuk enjeksiyon kalıplama makinesi besleme sistemi Besleme ve plastikleştirmenin atış stabilitesini nasıl etkilediğini açıklar.
Kalıp Sıcaklığının Düzgünlüğü
Sıcaklık farklılıkları, düzensiz dolum, sertleşme ve bağ oluşumuna neden olabilir.
Isıtma sistemi, tüm boşluklar ve ek parçalar çevresinde sabit sıcaklıkları korumalıdır. Büyük metal parçalar ısıyı emebilir ve özellikle üretim başladıktan veya yeniden başladıktan sonra yerel kalıp koşullarını geçici olarak değiştirebilir.
Vakum ve Egzoz Kontrolü
Metal parçalar boşluğu bölerek ek hava hapsi noktaları oluşturur. Vakum özelliği ve doğru konumlandırılmış havalandırma delikleri, ilerleyen kauçuk tarafından hapsedilmeden önce havanın uzaklaştırılmasına yardımcı olur.
Uygun Kalıp Erişimi
Yükleme işlemi, operatörün veya robotun metal parçaları güvenli ve doğru bir şekilde konumlandırabilmesi için yeterli erişim gerektirir.
Makine yapısı aşağıdaki hususlar dikkate alınarak seçilmelidir:
- Ekleme yükleme yönü
- Kalıp açma yönü
- Ürün çıkarma yolu
- Ağırlık ekleyin
- Robot erişimi
- Fabrika düzeni
Süreç İzleme
Enjeksiyon basıncını, dolum süresini, kalıp sıcaklığını ve kürlenme süresini kaydetmek, kademeli değişimleri belirlemeye yardımcı olabilir.
Basınç eğrisindeki değişiklikler şunları gösterebilir:
- Ekleme pozisyonu sorunları
- Kapı kısıtlaması
- Bileşik viskozite değişimi
- Tıkalı havalandırma delikleri
- Çekim hacmi değişiklikleri
- Erken kürleme
Enjeksiyon Kalıplama İçin Dikey ve Yatay Makineler
| Düşünce | Dikey yapılandırma | Yatay yapılandırma |
|---|---|---|
| Yerleştirmeyi ekle | Yukarıya doğru bakan bir kalıba kolay erişim | Kalıba ve yükleme yönüne bağlıdır. |
| Stabiliteyi ekleyin | Yerçekimi, bazı ek parçaların yerinde kalmasına yardımcı olabilir. | Hareketin önlenmesi için sabitleme elemanları gerekebilir. |
| Otomasyon erişimi | Döner tablalar ve ek parça yükleme robotları için uygundur. | Hat içi otomasyon ve konveyörler için uygundur. |
| Ürün kaldırma | Genellikle yukarı doğru kaldırılır | Genellikle yatay veya aşağı doğru çıkarılır. |
| Kalıp yapısı | Birçok enjeksiyon kalıplama uygulaması için kullanışlıdır. | Belirli uzun, büyük veya otomatik ürünler için uygundur. |
| Fabrika düzeni | Bazı konfigürasyonlarda daha küçük taban alanı | Bazı durumlarda doğrusal üretim hatlarıyla daha kolay entegrasyon |
Makine yönlendirmesi yalnızca ürün adına göre seçilmemelidir. Kalıp geometrisi, kalıp yapısı, otomasyon ve kalıptan çıkarma yönü daha önemlidir.
TASU ayrıca tedarik de sağlıyor. yatay kauçuk enjeksiyon kalıplama makineleri Endüstriyel kauçuk ürünleri ve otomatik üretim konfigürasyonları için.
Kalıp Tasarım Hususları
Yerleştirme Konumu ve Saklama
Kalıp, her bir parçayı tekrarlanabilir bir konumda tutmalıdır.
Bağlantı elemanları, metal yüzeye zarar vermeden veya kauçuk akışını engellemeden hareketi önlemelidir.
Kritik sorular şunlardır:
- Kalıp kapanması sırasında iç parça kayabilir mi?
- Enjeksiyon basıncı onu döndürebilir veya kaldırabilir mi?
- Yanlış yükleme fiziksel olarak mümkün müdür?
- Operatör yönlendirmeyi teyit edebilir mi?
- Kalıplama işleminden sonra iç parça çıkarılabilir mi?
- Aşınmış armatürler değiştirilebilir mi?
Kapı Konumu
Kauçuğun metal parçaya nasıl yaklaşacağını, kapının konumu belirler.
Kapıların yanlış yerleştirilmesi şunlara neden olabilir:
- Hareket ekle
- Düzensiz kauçuk kalınlığı
- Bağlayıcı madde yer değiştirmesi
- Hava hapsi
- Görünür akış çizgileri
- Zayıf kaynak bölgeleri
- Aşırı basınç kaybı
Kapı, kontrolsüz yüksek hızlı bir akışı ince bir parçaya veya kaplamalı bir yüzeye yönlendirmemelidir.
Koşucu Dengesi
Çoklu boşluklu kalıplarda, her bir boşluğun benzer malzeme hacmi ve basınca maruz kalması için dengeli akış yollarına ihtiyaç vardır.
Diş çürükleri arasındaki farklılıklar şunlardan kaynaklanabilir:
- Farklı koşucu uzunlukları
- Eşit olmayan kapı boyutları
- Sıcaklık farklılıkları
- Ekleme pozisyonu varyasyonu
- Tıkalı havalandırma delikleri
- Tutarsız bağlayıcı madde birikimi
Havalandırma Konumu
Hava genellikle ek parçaların arkasında veya iki kauçuk akış cephesinin yeniden birleştiği yerlerde hapsolur.
Havalandırma delikleri şu yerlere yakın konumlandırılmalıdır:
- Dolgu sonu alanları
- Kenarları yerleştirin
- Derin cepler
- Görme engelli bölümler
- Akış cephesi kavşakları
- İnce kauçuk bölümler
Bu kauçuk kalıp havalandırma kılavuzu Havalandırma noktalarının yerlerini, hava sıkışması belirtilerini ve bakım gereksinimlerini kapsar.
Metal Termal Genleşmesi
Metal parçalar kalıbın içinde ısınır ve kürleme sırasında genleşebilir. Kalıp tasarımcıları, parça boyutlarını, kalıp uyumunu ve çalışma sıcaklığındaki çıkarma koşullarını dikkate almalıdır.
Bağlayıcı Ajan Onayı
Kalıp yerleştirme yüzeyleri, yükleme sırasında hazırlanmış yapıştırma alanlarını gereksiz yere kazımaktan kaçınmalıdır.
Biriken yapıştırıcı madde, bağlantı elemanlarını kirletebilir ve yerleştirme pozisyonunu değiştirebilir. Kalıp tasarımına temizleme erişimi de dahil edilmelidir.
Kalıptan Çıkarma
Ürün çıkarılması sırasında yapıştırma arayüzü gerilime maruz kalabilir. Çıkarma mekanizmaları ve kavrama noktaları, yapısal olarak uygun alanlara kuvvet uygulamalıdır.
Kauçuk ve Metal Hazırlama Gereksinimleri
Kauçuk Bileşimi Seçimi
Bileşik, istenen özelliklere göre seçilir:
- Sertlik
- Esneklik
- Sıcaklık direnci
- Yağ direnci
- Kimyasal direnç
- Hava koşullarına dayanıklılık
- Sıkıştırma davranışı
- Yorgunluk performansı
- Bağlanma uyumluluğu
Yaygın kauçuk aileleri arasında EPDM, NBR, doğal kauçuk, CR, HNBR ve FKM bulunur. Enjeksiyon davranışı ve yapışma özelliği, yalnızca kauçuk ailesi değil, tüm formülasyonun kendisi tarafından etkilenir.
Metal Seçimi
Sıklıkla kullanılan insertler arasında karbon çelik, paslanmaz çelik ve alüminyum bulunur. Yüzey koşulları ve yapıştırma hazırlığı metal türüne göre farklılık gösterir.
Metalin aşağıdakilerle uyumlu olması gerekir:
- Hizmet ortamı
- Mekanik yük
- Yüzey işleme süreci
- Bağlama sistemi
- Kalıp sıcaklığı
- Gerekli korozyon direnci
Ekleme Depolama
Hazırlanan parçalar tozdan, yağdan, nemden ve gereksiz işlemlerden korunmalıdır.
Depolama kontrolleri şunları içerebilir:
- Kapalı kaplar
- Belirlenmiş raf ömrü
- Parti tanımlaması
- Sıcaklık ve nem sınırları
- İlk giren ilk çıkar prensibi geçerlidir.
- Elle yükleme için eldivenler
Kauçuktan Metale Kalıplama Sırasında Sık Görülen Hatalar
| Kusur | Olası nedenler | Önerilen kontroller |
|---|---|---|
| Kauçuk metalden ayrılıyor. | Kirlenme, uygun olmayan yapıştırma maddesi veya yanlış kürleme | Temizleme, kaplama ve vulkanizasyon işlemlerini gözden geçirin. |
| Kısmi bağlama | Eksik kaplama veya sıkışmış hava | Yapıştırma kaplamasını, havalandırma deliklerini ve vakumu kontrol edin. |
| Hareket ekle | Aşırı dolum hızı veya zayıf bağlantı | Yerel hızı azaltın ve veri tutma oranını iyileştirin. |
| Açıkta kalan metal alan | Kısa atış, hava sıkışması veya yanlış yerleştirme pozisyonu | Atış hacmini, havalandırmayı ve yüklemeyi kontrol edin. |
| Flaş ekleme | Aşırı basınç, aşınmış bağlantı parçası veya kalıbın kötü oturması | Basıncı, konum bileşenlerini ve kalıp yüzeylerini inceleyin. |
| Kauçuk kalınlığındaki değişim | Merkezden kaymış yerleştirme veya dengesiz yükleme | Armatür aşınmasını ve uç boyutlarını kontrol edin. |
| Ekleme parçasının arkasında yanık izi | Basınçlı hava veya tıkalı havalandırma deliği | Havalandırma deliklerini temizleyin ve son dolum hızını optimize edin. |
| Bağlayıcı madde birikimi | Aşırı kaplama veya yetersiz uygulama kontrolü | Kaplama kalınlığını ve kalıp temizliğini gözden geçirin. |
| Kabarcıklar veya baloncuklar | Nem, sıkışmış gaz veya uygun olmayan kürleme | Kurutma, macun ve vakumu kontrol edin. |
| Ekleme deformasyonu | Aşırı basınç veya yetersiz implant desteği | Enjeksiyon profilini ve fikstür tasarımını inceleyin. |
| Kalıptan çıkarma sırasında kauçuk yırtılması | Yetersiz kürleme veya uygunsuz püskürtme | Kürleme koşullarını ve çıkarma yöntemini kontrol edin. |
| Kaviteler arası farklılık | Koşucu dengesizliği, ek parça varyasyonu veya düzensiz sıcaklık | Her bir boşluğu ve işlem koşulunu karşılaştırın. |
Gözle görülür ayrılma, olası tek yapışma problemi değildir. Yüzeyin altında zayıf yapışma olabilir, bu nedenle fonksiyonel testler ürün spesifikasyonuna uygun olarak yapılmalıdır.
Kauçukla Yapıştırılmış Metal Parçalar için Kalite Kontrolü
Gelen Metal Muayenesi
Metal parçaları hazırlama ve kalıplama işleminden önce inceleyin.
Faydalı kontroller şunlardır:
- Kritik boyutlar
- Yüzey durumu
- Eşmerkezlilik
- Düzlük
- İplik kalitesi
- Kaynak durumu
- Kaplama veya elektroliz durumu
- Kısmi temizlik
Bağlama Prosesi Kontrolü
Üretim kayıtlarında şunlar belirtilmelidir:
- Temizlik grubu
- Yüzey işleme süreci
- Bağlayıcı madde partisi
- Başvuru süresi
- Kuruma koşulları
- Depolama süresini ekleyin
- Operatör veya otomatik hat
- Kalıp ve boşluk numarası
Bitmiş Ürün Muayenesi
Sık yapılan kontroller şunlardır:
- Genel boyutlar
- Kauçuk kalınlığı
- Pozisyon ekle
- Eşmerkezlilik
- Flaş
- Yüzey kusurları
- Açıkta kalan metal
- Boşluklar
- Tahvil teminatı
- Ürün ağırlığı
- Sertlik
Bağ Dayanımı Testi
Uygulanacak test yöntemi, ürün tasarımına ve müşteri gereksinimlerine bağlıdır.
Olası değerlendirmeler şunlardır:
- Çekme testi
- Soyma testi
- Kesme testi
- Tork testi
- Yıkıcı kesit alma
- Yorgunluk testi
- Sıkıştırma testi
- Yük-deformasyon testi
Test değerleri, her bir yapıştırılmış bileşene uygulanan genel bir hedef değer yerine, onaylanmış ürün spesifikasyonuna dayanmalıdır.
Süreç Veri İncelemesi
Faydalı kalıplama kayıtları şunlardır:
- Enjeksiyon basıncı
- Enjeksiyon zamanı
- Gerçek dolum hızı
- Çekim hacmi
- Plastikleştirme süresi
- Kalıp sıcaklığı
- Vakum seviyesi
- İyileşme süresi
- Ürün ağırlığı
- Reddedilme nedeni
Kalite sonuçlarını makine verileriyle ilişkilendirmek, kalıplama sorununu, kalıp içi hazırlama veya yapıştırma maddesi sorunundan ayırt etmeye yardımcı olur.
Yapıştırılmış Parçalar için Soğuk Yolluk Sistemleri
Geleneksel yolluk malzemesi, kalıplanmış ürünle birlikte sertleşir ve her işlemden sonra çıkarılmalıdır.
Soğuk yolluk teknolojisi, yolluk içindeki bileşiği vulkanizasyon koşullarının altında tutar. Bu, özellikle aşağıdaki durumlarda kürlenmiş yolluk atığını azaltabilir:
- Bileşik maliyet yüksektir.
- Koşucunun ağırlığı önemlidir.
- Üretim hacmi büyük.
- Küfün içinde birden fazla boşluk bulunmaktadır.
- Rayın çıkarılması ek işçilik gerektirir.
Soğuk yolluk sistemleri, yolluk ile ısıtılan kalıp arasında doğru sıcaklık kontrolü ve uygun yalıtım gerektirir.
Ekonomik değerlendirme, malzeme tasarrufunun kalıp maliyeti, bakım ve süreç karmaşıklığı ile karşılaştırılmasıyla yapılmalıdır.
Otomasyon Seçenekleri
Otomatik Ekleme Yükleme
Robotlar metal parçaları alabilir, yönlendirebilir ve kalıba yerleştirebilir. İstikrarlı otomasyon için tekrarlanabilir parça geometrisi ve güvenilir besleme gereklidir.
Varlık ve Konum Tespiti
Sensörler veya görüntüleme sistemleri, kalıp kapatılmadan önce ek parçaların mevcut olup olmadığını ve doğru konumlandırılıp konumlandırılmadığını doğrulayabilir.
Bu, şunların önlenmesine yardımcı olur:
- Boş oyuklar
- Çift yüklemeli ek parçalar
- Yanlış yönlendirme
- Küf hasarı
- Bağlanmamış ürünler
Otomatik Bağlayıcı Madde Uygulaması
Kontrollü püskürtme veya dağıtım, kaplama tutarlılığını artırabilir ve manuel işlemeyi azaltabilir. Sistem yine de temizleme, kurutma ve aşırı püskürtmeyi yönetmelidir.
Otomatik Kalıptan Çıkarma
Robotlar, işlenmiş parçaları alıp soğutma ünitelerine, konveyörlere veya kontrol istasyonlarına yerleştirebilirler.
Tutucular, hassas yapıştırılmış arayüzlere doğrudan çekme kuvveti uygulamaktan kaçınmalıdır.
Hat İçi Muayene
Üretim hatları şunları entegre edebilir:
- Göz muayenesi
- Ürün tartımı
- Ekleme varlığı kontrolü
- Boyutsal ölçüm
- Metal tespiti
- İşaretleme
- İzlenebilirlik sistemleri
Otomasyon, gereksiz karmaşıklık eklemek yerine, belirlenmiş bir üretim ihtiyacını karşılamalıdır.
Makineyi Yapılandırmak İçin Gerekli Bilgiler
Üreticiler, ekipman seçimi öncesinde aşağıdaki bilgileri sağlamalıdır:
- Bitmiş ürün çizimi
- Mevcut olduğunda 3 boyutlu ürün verileri.
- Kauçuk bileşimi türü
- Kauçuk sertliği
- Kısmi ağırlık
- Toplam atış hacmi
- Metal insert çizimi
- Metal türü
- Ağırlık ekleyin
- Ürün başına ek parça sayısı
- Kalıp boşluklarının sayısı
- Kalıp boyutları
- Tahmini kalıplama alanı
- Bağlayıcı madde işlemi
- Vulkanizasyon süresi
- Gerekli üretim çıktısı
- Mevcut kalıplama kusurları
- Ekleme yükleme yöntemi
- Kalıptan çıkarma yöntemi
- Otomasyon gereksinimleri
- Kalite ve test standartları
Proses değerlendirmesi için gerçek kalıp parçaları, kauçuk numuneleri ve mevcut kalıplar da gerekebilir.
TASU'nun kauçuk enjeksiyon kalıplama çözümleri Endüstriyel kauçuk ürünleri için ekipman, besleme, enjeksiyon, vakum, soğuk yolluk tasarımı ve kalıp prosesi geliştirme çalışmalarını bir araya getirmek.
Sıkça Sorulan Sorular
Kauçuk enjeksiyon kalıplama makinesi, kauçuğu doğrudan metal üzerine kalıplayabilir mi?
Evet. Kauçuğun enjekte edilip etraflarında vulkanize edilmesinden önce, kalıbın içine önceden hazırlanmış metal parçalar yerleştirilir.
Kauçuktan metale enjeksiyon kalıplama yöntemiyle hangi ürünler üretilebilir?
Yaygın ürünler arasında burçlar, motor takozları, titreşim önleyici pedler, yapıştırılmış contalar, makaralar, kaplinler, ekipman ayakları ve metal çekirdekli tekerlekler bulunur.
Kauçuk neden metal parçadan ayrılıyor?
Sık rastlanan nedenler arasında metal üzerinde yağ veya oksidasyon, uygun olmayan yüzey hazırlığı, yetersiz bağlayıcı madde kaplaması, kaplama sonrası kirlenme ve yanlış vulkanizasyon koşulları yer almaktadır.
Enjeksiyon basıncı metal parçayı hareket ettirebilir mi?
Evet. Yüksek akış hızı veya yetersiz fikstür desteği, dolum sırasında insertin kaymasına, dönmesine veya deforme olmasına neden olabilir.
Kauçuktan metale kalıplama işlemi için vakum gerekli midir?
Her ürün vakum gerektirmez. Karmaşık iç parçalara, derin boşluklara veya kapalı akış yollarına sahip parçalar, vakum destekli hava tahliyesinden daha fazla fayda sağlayabilir.
Hangi kauçuk bileşikleri metale yapışabilir?
EPDM, NBR, doğal kauçuk, CR, HNBR, FKM ve diğer bileşikler kullanılabilir. Uyumluluk, kauçuk formülasyonunun tamamına, metal hazırlığına ve yapıştırma sistemine bağlıdır.
Yapıştırıcı madde manuel olarak mı yoksa otomatik olarak mı uygulanmalı?
Her iki yöntem de mümkündür. Doğru seçim, kesici uç geometrisine, kaplama gereksinimlerine, üretim hacmine ve tutarlılık hedeflerine bağlıdır.
Diş boşlukları arasındaki yapıştırma farklılıkları nasıl azaltılabilir?
Her bir boşlukta yolluk dengesini, kalıp sıcaklığını, havalandırmayı, ek parça boyutlarını, kaplama kıvamını ve ek parçanın konumunu kontrol edin.
Mevcut sıkıştırma kalıpları enjeksiyon makinesinde kullanılabilir mi?
Bazı kalıplar uyarlanabilirken, diğerlerinde yolluklarda, giriş noktalarında, havalandırma deliklerinde veya parça tutucu yapılarda değişiklikler gerekebilir. Makine seçimi yapılmadan önce kalıp değerlendirilmelidir.
Metal uçlar için en iyi makine yönlendirmesi hangisidir?
Dikey makineler genellikle manuel kalıp yerleştirmeyi kolaylaştırırken, yatay makineler belirli otomatik hatlarla etkili bir şekilde entegre olabilir. Kalıp yapısı ve yükleme yönü seçimde belirleyici olmalıdır.
Kauçuktan metale üretim yapan ürünlerde soğuk yolluklar kullanılabilir mi?
Evet, bileşim ve kalıp tasarımı uygun olduğunda. Soğuk yolluklar, yüksek hacimli üretimde kürlenmiş yolluk atıklarını azaltabilir.
Makine fiyat teklifi için hangi bilgilere ihtiyaç duyulmaktadır?
Ürün ve kalıp çizimlerini, kauçuk türünü, parça ağırlığını, boşluk sayısını, kalıp boyutunu, kürlenme süresini, üretim hedefini ve gerekli otomasyon seviyesini sağlayın.
Sonuç
Kauçuk-metal enjeksiyon kalıplama, bileşik hazırlama, metal işleme, ek parça konumlandırma, kalıp doldurma, vulkanizasyon ve bağ oluşumunu tek bir kontrollü üretim sisteminde birleştirir. Güvenilir parçalar, temiz metal yüzeylere, tutarlı bağlayıcı madde uygulamasına, güvenli ek parça sabitlemelerine, dengeli kauçuk akışına ve istikrarlı kürleme koşullarına bağlıdır.
TASU imalatçıları tam otomati̇k kauçuk enjeksi̇yon kaliplama maki̇neleri̇ Burçlar, titreşim önleyici bağlantı elemanları, yapıştırılmış contalar, endüstriyel makaralar ve diğer kauçuk-metal ürünler için. Ek parçalarınızı, kalıp yapınızı, bileşiminizi ve üretim gereksinimlerinizi değerlendirmek için, TASU ile iletişime geçin.
