


Kompozit izolatörler, yalıtım çekirdeği, metal uç bağlantı parçaları ve kalıplanmış silikon kauçuk gövdeyi bir araya getirir. Uzun açıklıkları, dar arayüzleri ve uzatılmış akış yolları, istikrarlı malzeme hazırlığı, kontrollü enjeksiyon ve güvenilir hava tahliyesi gerektirir.
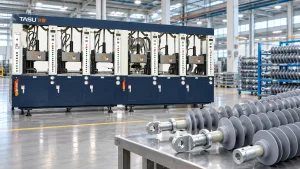
özel bir Kompozit izolatörler için kauçuk enjeksiyon kalıplama makinesi Makine, hazırlanan HTV silikon kauçuğu FRP çubuk ve ilgili bileşenlerin etrafına enjekte eder. Makine, bileşiği yalıtkan profil boyunca boşluklar, eksik dökülmeler veya çekirdek çevresinde zayıf alanlar bırakmadan eşit şekilde dağıtmalıdır.
Başarılı üretim, sadece enjeksiyon basıncına bağlı değildir. Bileşik koşulları, FRP çubuk hazırlığı, kalıp hizalaması, giriş noktası konumu, vakum seviyesi, sıcaklık dağılımı ve vulkanizasyon süresi birlikte kontrol edilmelidir.
TASU geliştiriyor kauçuk enjeksi̇yon kaliplama maki̇neleri̇ Kompozit izolatörler ve diğer teknik kauçuk ürünleri için programlanabilir besleme, vakum, enjeksiyon ve kürleme kontrollerine sahip.
Kompozit Yalıtkan Nedir?
Kompozit izolatör (polimer izolatör olarak da adlandırılır), elektriksel, mekanik ve çevresel işlevleri yerine getirmek için farklı malzemeler kullanır.
Başlıca bileşenleri genellikle şunlardır:
- FRP çekirdek çubuk
- Silikon kauçuk gövde
- Silikon kauçuktan yapılmış kulübeler
- Metal uç bağlantı parçaları
- Sızdırmazlık veya arayüz yapıları
FRP çubuk mekanik yükü taşır. Metal bağlantı parçaları yalıtkanı elektrik sistemine bağlarken, kalıplanmış silikon kauçuk gövde çekirdeği korur ve gerekli kaçak akım profilini oluşturur.
Silikon kauçuk, elektrik yalıtımı, hava koşullarına dayanıklılık ve esneklik sağladığı için genellikle dış gövdelerde tercih edilir. Bileşimin kesin özellikleri, formülasyona ve gerekli ürün standardına bağlıdır.
Kauçuk Enjeksiyon Kalıplama Yöntemiyle Üretilen Kompozit İzolatörler
Kauçuk enjeksiyon ekipmanı, çeşitli kompozit izolatör tasarımlarına göre yapılandırılabilir.
Askı İzolatörleri
Askı izolatörleri, havai iletim ve dağıtım hatlarında kullanılır. Uzun çubuk yapıları ve tekrarlanan açıklıkları, çekirdek boyunca düzgün kauçuk kaplama gerektirir.
Gerilim İzolatörleri
Gerilim izolatörleri, iletkenlerin yön değiştirdiği veya sonlandığı yerlerde mekanik yükleri taşır. Uç bağlantı arayüzlerinin etrafındaki topraklama ve sızdırmazlık işlemlerine özel dikkat gösterilmelidir.
Hat Direği İzolatörleri
Hat direği tasarımları, iletkenleri sabit bir konumda destekler. Ürün boyutları, direk düzeni ve montaj yapıları, voltaj seviyesine ve sistem tasarımına göre değişiklik gösterir.
İstasyon Direği İzolatörleri
İstasyon direği izolatörleri, trafo merkezlerinde ve elektrik ekipmanlarında kullanılır. Daha büyük ürün boyutları, daha yüksek döküm hacmi, daha uzun kalıplar ve özel taşıma sistemleri gerektirebilir.
Demiryolu İzolatörleri
Demiryolu elektrifikasyon sistemlerinde, uygulamaya özel boyutlara ve montaj yapılarına sahip kompozit izolatörler kullanılır. Üretim ekipmanı, ürün uzunluğuna, kalıp konfigürasyonuna ve gerekli çıktıya uygun olmalıdır.
Ani Akım Koruyucu Muhafazalar
Silikon kauçuktan yapılmış gövdeler, basınç dengeleyici çekirdekler veya aksamlar etrafına da kalıplanabilir. İç bileşenler, kalıp kapatma ve enjeksiyon sırasında doğru konumda kalmalıdır.
Yalıtım Çubukları ve Elektrik Bileşenleri
Aynı kalıplama prensipleri silikon kaplı çubuklara, elektrik konektörlerine ve diğer kompozit yalıtım bileşenlerine de uygulanabilir.
Kompozit İzolatörlerde Enjeksiyon Kalıplama Neden Kullanılır?
Düzgün Silikon Kauçuk Kaplama
Enjeksiyon basıncı, hazırlanan silikon kauçuğu FRP çubuk etrafında hareket ettirerek açılan boşluklara yerleştirir. Kontrollü dolum, ürün genelinde tutarlı bir kaplama sağlanmasına yardımcı olur.
Karmaşık Depo Profillerinin Oluşumu
Kompozit yalıtım kalıpları, tekrarlanan açıklıklar, ince kenarlar ve uzun akış yolları içerir. Giriş kanalları, yolluklar ve havalandırma delikleri doğru şekilde tasarlandığında, enjeksiyon kalıplama bu detayları yeniden üretebilir.
Tekrarlanabilir Atış Hazırlığı
Otomatik besleme ve ölçümleme, elle hazırlanan yüklemelere kıyasla daha tutarlı malzeme dağıtımı sağlar.
Yeterli miktarda döküm hacmi önemlidir çünkü yetersiz malzeme eksik dökümlere yol açabilirken, aşırı malzeme ise çapaklanmayı ve küf oluşumunu artırır.
Kontrollü FRP Çubuk Kapsülleme
Kauçuk kılıf, açıkta kalan alanlar veya iç boşluklar bırakmadan, çubuğun amaçlanan yüzeyini tamamen kaplamalıdır.
Çubuk merkezleme ve kalıp hizalaması, silikon kalınlığının çevre boyunca tutarlı kalıp kalmayacağını belirler.
Üretim Otomasyonu
Modern ekipmanlar şu konularda koordinasyon sağlayabilir:
- Karma besleme
- Çekim ölçümü
- Kalıp kapatma
- Elektrikli süpürgeyle temizlik
- Enjeksiyon
- Vulkanizasyon
- Kalıp açıklığı
- Ürün kaldırma
Otomasyon, manuel zamanlamaya olan bağımlılığı azaltır ve tekrarlanabilir üretim kayıtlarını destekler.
Çok İstasyonlu Üretim
Uzun vulkanizasyon süreleri, tek bir enjeksiyon ünitesinin yalnızca bir kalıba hizmet etmesi durumunda verimliliği sınırlayabilir. Çok istasyonlu ekipman, farklı kalıpların enjeksiyon, kürleme, açma ve boşaltma aşamalarından aynı anda geçmesine olanak tanır.
Gerçek üretim kapasitesi, ürün boyutuna, enjeksiyon hacmine, kalıp sayısına, kürleme süresine ve taşıma gereksinimlerine bağlıdır.
Kompozit İzolatör Kalıplama için HTV Silikon Kauçuk
Yüksek sıcaklıkta vulkanize olan silikon kauçuk, genellikle kalıplanmış kompozit izolatör gövdelerinde kullanılır.
Termoplastik malzemelerin aksine, HTV silikonu sadece eriyip sonra katılaşmaz. Bileşik, ısıtılmış bir kalıba enjekte edilmeden önce yumuşatılır ve plastikleştirilir; burada geri dönüşümsüz vulkanizasyona uğrar.
Önemli bileşik özellikleri şunlardır:
- Viskozite
- Yanma güvenliği
- Tedavi davranışı
- Akış özellikleri
- Dolgu maddesi dağıtımı
- Depolama koşulları
- Parti tutarlılığı
- Gerekli elektriksel özellikler
- Gerekli mekanik özellikler
Makine ayarları, kullanılacak gerçek üretim bileşiğine göre belirlenmelidir. Farklı silikon formülasyonları, farklı namlu sıcaklıkları, vida hızları, enjeksiyon profilleri ve kürleme koşulları gerektirebilir.
Rehber Enjeksiyon kalıplamada kauçuk plastikleştirme Besleme, kesme kuvveti, sıcaklık ve bekleme süresinin bileşiğin durumunu nasıl etkilediğini açıklar.
Kompozit İzolatör Üretim Süreci
1. FRP Çubuk Muayenesi
Kalıplama işleminden önce ana çubuk incelenmelidir.
Kontroller şunları içerebilir:
- Çap
- Doğruluk
- Yüzey durumu
- Uzunluk
- Temizlik
- Gözle görülür hasar
- Hazırlıkların sonu
- Kalıp fikstürü ile uyumluluk
Eğilmiş veya boyut olarak tutarsız bir çubuğu kalıbın içine ortalamak zor olabilir.
2. Uç Bağlantı Tertibatı
Metal uç bağlantı parçaları, onaylanmış ürün tasarımına ve montaj sürecine uygun olarak takılır.
Montajda şu hususlar kontrol edilmelidir:
- Toplam uzunluk
- Hizalama
- Eşmerkezlilik
- Bağlantı durumu
- Yüzey temizliği
- Kalıba göre konum
Montaj yapısı, kalıbın kapanmasını veya silikon akışını engellememelidir.
3. Yüzey Hazırlığı
FRP çubukların ve ilgili bileşenlerin yapıştırma alanları, onaylanmış üretim sürecine göre temizlenir ve hazırlanır.
Yağ, toz, nem ve kullanım kaynaklı kirlenme, silikon gövde ile çekirdek arasındaki arayüzü etkileyebilir.
Hazırlanan çubuklar yüklemeden önce kirlenmeye karşı korunmalıdır.
4. Temel Konumlandırma
Çubuk düzeneği kalıba yerleştirilir ve özel konumlandırma yapıları tarafından desteklenir.
Armatürler şu özelliklere sahip olmalıdır:
- Çubuğu ortala
- Bükülmeyi önleyin
- Eksenel konumun kontrolü
- Enjeksiyon kuvvetlerine dayanabilir.
- Hazırlanmış yüzeylere zarar vermekten kaçının.
- Güvenilir kalıp sökme işlemine izin verin.
Uzun ürünler, deformasyonu önlemek için birden fazla destek noktasına ihtiyaç duyabilir.
5. Kalıp Kapatma
Kalıp, çekirdek düzeneğinin etrafını sarar. Çubuk, bağlantı parçaları ve kalıp bileşenlerini korumak için kapanma hızı ve kuvveti kontrol edilmelidir.
Ürünün tam olarak sıkıştırılmasından önce doğru konumlandırıldığını doğrulamak için sensörler veya mekanik kontroller kullanılabilir.
6. Vakumlama ve Hava Tahliyesi
Her boş kalıp boşluğunun içinde hava kalır. FRP çubuk ve tekrarlanan döküm geometrisi, havanın hapsolabileceği ek alanlar oluşturur.
Enjeksiyondan önce vakum havayı uzaklaştırır ve silikon kauçuğun çekirdeğin etrafındaki dar bölümlere ulaşmasına yardımcı olur.
TASU'nun vakumlu kauçuk kalıplama makinesi kılavuzu Kalıp sızdırmazlığının, tahliye süresinin ve vakum seviyesinin dolum kalitesini nasıl etkilediğini açıklar.
7. Silikon Kauçuk Enjeksiyonu
Plastikleştirilmiş HTV silikon kauçuk, yolluk ve kalıp sistemi aracılığıyla enjekte edilir.
Enjeksiyon işlemi, aşağıdaki amaçlar için birden fazla basınç ve hız aşaması kullanabilir:
- Ana koşucuyu doldurun
- Malzemeyi ürün boyunca dağıtın.
- Dökülen boşlukları oluşturun
- Temel pozisyonu koruyun
- Doldurma işleminin sonuna doğru hava basıncını azaltın.
Doğru profil, kalıp uzunluğuna, giriş düzenine, enjeksiyon hacmine ve bileşik viskozitesine bağlıdır.
8. Vulkanizasyon
Kalıptan gelen ısı, çekirdeğin etrafındaki silikon kauçuğu sertleştirir.
Kalıbın tamamında sıcaklığın yeterince homojen kalması gerekir. Soğuk bölgeler eksik kürleşmeye neden olabilirken, aşırı yerel sıcaklıklar doldurma sırasında erken kürleşmeye yol açabilir.
9. Kalıbın Açılması ve Kalıptan Çıkarılması
Vulkanizasyon işleminden sonra kalıp açılır ve kompozit izolatör çıkarılır.
Uzun ürünlerin çıkarılması sırasında bükülmeyi, dönmeyi veya ince kenarlarının hasar görmesini önlemek için kontrollü destek gereklidir.
10. Muayene ve Test
Üretimi tamamlanmış ürünler, üreticinin kalite planına ve geçerli ürün gerekliliklerine göre denetlenir.
Denetim şunları içerebilir:
- Genel boyutlar
- Depo geometrisi
- Yüzey durumu
- Flaş
- Açığa çıkan çekirdek alanları
- Boşluklar veya kabarcıklar
- Konut kalınlığı
- Arayüz koşulu
- Uç bağlantı hizalaması
Elektrik ve mekanik testler, ilgili müşteri spesifikasyonuna veya sektör standardına uygun olarak yapılmalıdır.
Kompozit İzolatör Üretimi İçin Makine Gereksinimleri
Yeterli Enjeksiyon Kapasitesi
Enjeksiyon kapasitesi, silikon kauçuk gövdeyi, yolluk hacmini ve gerekli proses payını karşılamalıdır.
Makine seçimi, yalnızca izolatör uzunluğuna değil, gerçek kalıplanmış hacme göre yapılmalıdır.
Aşırı büyük bir enjeksiyon ünitesi, malzemenin kalma süresini uzatabilir. Yetersiz kapasite ise birden fazla enjeksiyon aşaması gerektirebilir veya dolumun tamamen tamamlanmasını engelleyebilir.
Stabil Enjeksiyon Basıncı
Uzun akış mesafeleri ve tekrarlanan dökülmeler önemli bir direnç oluşturur. Enjeksiyon sistemi, dolum aşaması boyunca kontrollü malzeme hareketini sağlamalıdır.
Yüksek maksimum basınç tek başına iyi sonuçları garanti etmez. Meme, yolluk, giriş ve boşluk kısıtlamaları da değerlendirilmelidir.
Programlanabilir Enjeksiyon Hızı
Çok kademeli hız kontrolü, kalıbın farklı bölümlerinden geçen malzeme akışını yönetmeye yardımcı olur.
Tipik bir profil şunları kullanabilir:
- Kontrollü koşucu dolumu
- Ana konutlar aracılığıyla daha hızlı dağıtım
- İnce döküm bölümlerinde hız düşüşü
- Havanın çıkmasına yardımcı olmak için son dolum işlemi daha yavaş yapılır.
Kısa mesafeli testler, silikonun kalıp içinde nasıl hareket ettiğini ve havanın nerede hapsolduğunu ortaya çıkarabilir.
Bu kauçuk enjeksiyon kalıplama basıncı ve hız kılavuzu Yapılandırılmış bir kurulum yöntemi sunar.
Güvenilir Vakum Sistemi
Kompozit yalıtım malzemesi enjeksiyon kalıplama makinesi, kalıp kapatma, vakumlama ve enjeksiyon işlemlerini koordine etmelidir.
Vakum sisteminin önemli bileşenleri şunlardır:
- Vakum pompası
- Vakum tankı
- Kontrol vanaları
- Vakum sensörleri
- Kalıp sızdırmazlık bileşenleri
- Bağlantı hortumları
- Programlanabilir zamanlama
- Sızıntı alarmları
Daha büyük bir pompa, hasarlı contaları veya kötü tasarlanmış tahliye kanallarını telafi edemez.
Düzgün Kalıp Isıtma
Uzun kalıplar, ürünün tamamı boyunca tutarlı bir sıcaklık dağılımı gerektirir.
Dengesiz ısıtma şunlara yol açabilir:
- Farklı iyileşme oranları
- Yerel viskozite değişimi
- Eksik doldurma
- Yüzey tutarsızlığı
- Kalıptan çıkarmak zor
- Ürün deformasyonu
Bağımsız ısıtma bölgeleri, operatörlerin kalıbın farklı bölümlerini izlemesine ve ayarlamasına olanak tanır.
Kontrollü Plastikleştirme
HTV silikonun, enjeksiyon için yeterince yumuşak ve homojen hale gelmesi ve namlu içinde önemli ölçüde sertleşmeye başlamaması gerekir.
Önemli kontroller şunlardır:
- Besleme boyutları
- Vida hızı
- Varil sıcaklığı
- Geri basınç
- Plastikleştirme süresi
- Çekim boyutu
- Malzemenin kalma süresi
FIFO besleme yöntemi, sürekli üretim sırasında malzeme sıralamasının daha öngörülebilir olmasını sağlar.
Stabil Sıkıştırma Yapısı
Sıkıştırma sistemi, enjeksiyon ve vulkanizasyon işlemleri sırasında uzun kalıbın güvenli bir şekilde kapalı kalmasını sağlamalıdır.
Yetersiz sıkıştırma veya düzensiz kalıp desteği şunlara yol açabilir:
- Flaş
- Kalıp ayrışması
- Tutarsız dökülme kalınlığı
- Çekirdek yer değiştirmesi
- Erken kalıp aşınması
Sıkıştırma kuvveti, öngörülen boşluk alanı, yolluk alanı ve enjeksiyon basıncı ile birlikte değerlendirilmelidir.
Uzun Kalıp Desteği ve Hizalama
Kompozit yalıtkan kalıpları, küçük kauçuk parçalar için kullanılan kalıplardan daha uzun olabilir. Makine plakaları ve kalıp destek yapıları, tekrarlanan ısıtma ve sıkıştırma döngüleri boyunca hizalarını korumalıdır.
Çoklu İstasyon Koordinasyonu
Mobil enjeksiyon ünitesi, birden fazla kalıp istasyonuna hizmet verebilir. Bir kalıba enjeksiyon yapılırken, diğer istasyonlar vulkanizasyon, açma veya boşaltma işlemlerine devam edebilir.
Bu yapılandırma, kürleme süresi enjeksiyon süresinden çok daha uzun olduğunda ekipman kullanımını iyileştirebilir.
TASU'nun kauçuk ürün enjeksiyon kalıplama sistemleri Farklı kalıplanmış kauçuk ürünleri için çok istasyonlu konfigürasyonları içerir.
Kompozit İzolatörler için Kalıp Tasarımı
Koşucu Düzeni
Yolluk tasarımı, silikonun uzun boşluğun farklı bölgelerine nasıl ulaşacağını belirler.
Sistem, aşırı basınç kaybını en aza indirirken, malzemeyi ürün genelinde öngörülebilir bir şekilde dağıtmalıdır.
Kapı Konumu
Kapı konumunun etkileri:
- Dolum yönü
- Kaynak hattı konumu
- Hava hareketi
- Basınç dağılımı
- Çekirdek yükleme
- Kapı sökme işi
- Yüzey görünümü
Kapıların yanlış yerleştirilmesi, FRP çubuklarına aşırı malzeme kuvveti uygulanmasına veya uzak hangar bölümlerinde hava sıkışmasına neden olabilir.
Diş Çürüğü Hizalaması
Üst ve alt kalıp bölümlerinin, tutarlı bir gövde ve dökümhane geometrisi sağlamak için doğru şekilde hizalanması gerekir.
Önleyici bakımın bir parçası olarak, hizalama bileşenlerinde aşınma olup olmadığı kontrol edilmelidir.
Çubuk Merkezleme Yapısı
Merkezleme sistemi, FRP çubuğunu kabul edilemez izler bırakmadan veya kauçuk kaplamayı engellemeden istenen konumda tutmalıdır.
Fikstür aşınması, makine ayarları değişmeden kalsa bile, gövde kalınlığında kademeli bir değişikliğe yol açabilir.
Küf Havalandırma
Havalandırma delikleri, doldurma işlemi sırasında yer değiştiren hava ve gazlar için çıkış yolları sağlar.
Kompozit yalıtım malzemesinin havalandırması şu yerlerin yakınında gerekebilir:
- Dökülen kenarlar
- Akış sonu konumları
- Çubuk arayüzleri
- Uç bağlantı parçaları
- Akış cephesi kavşakları
- Uzak boşluk bölümleri
Tıkalı havalandırma delikleri yanıklara, kabarcıklara ve eksik kulübe yapımına neden olabilir.
Bu kauçuk kalıp havalandırma kılavuzu Havalandırma yerinin belirlenmesi ve bakımı hakkında daha detaylı bilgi içerir.
Isı Yalıtımı
Sıcak kalıplama bölümleri ile sıcaklık kontrollü yolluk alanları arasındaki yalıtım, amaçlanan termal sınırın korunmasına yardımcı olur.
Yetersiz yalıtım, kapıların veya taşıma kanallarının iç kısımlarında erken kürleşmeye neden olabilir.
Yapının Kalıptan Çıkarılması
İnce kalıplar, ürün çıkarılması sırasında yırtılabilir veya deforme olabilir. Kalıp yüzeyleri, açma sırası ve ürün destek aparatları, gerçek yalıtım profiline göre tasarlanmalıdır.
İzolatör Kalıplama için Soğuk Yolluk Sistemleri
Geleneksel kauçuk kızaklar ürünle birlikte sertleşir ve her döngüden sonra çıkarılmalıdır.
Kauçuk soğuk yolluk sistemi, kalıp içindeki bileşik sertleşirken, yolluk içindeki malzemenin vulkanizasyon durumunun altında kalmasını sağlar.
Potansiyel faydalar şunlardır:
- Kürlenmiş koşucu atığının azaltılması
- Daha düşük malzeme tüketimi
- Daha az ray sökme işi
- Daha küçük etkili atış gereksinimi
- Üretim otomasyonunda iyileşme
Soğuk kanallar hassas sıcaklık kontrolü gerektirir. Yerel sıcak noktalar veya yetersiz yalıtım, erken kürleşmeye ve kanal tıkanmasına neden olabilir.
Tamamı kauçuk soğuk yolluk sistemi kılavuzu Koşucu dengesi, yalıtım ve proses kontrolünü açıklar.
Kompozit İzolatör Kalıplamasında Sık Görülen Kusurlar
| Kusur | Olası nedenler | Önerilen kontroller |
|---|---|---|
| Tamamlanmamış kulübe | Yetersiz enjeksiyon, kısıtlı giriş veya erken kürleme | Atış hacmini, malzeme durumunu ve akışı kontrol edin. |
| Hava kabarcığı | Yetersiz vakum, sızıntı veya tıkalı havalandırma deliği | Contaları, vakum seviyesini ve havalandırma durumunu kontrol edin. |
| Yanık izi | Basınçlı hava veya aşırı son dolum hızı | Havalandırma deliklerini temizleyin ve son enjeksiyon aşamasını ayarlayın. |
| Aşırı flaş | Yüksek basınç, yetersiz sıkıştırma veya kalıbın kötü oturması | Basınç, sıkıştırma ve ayırma yüzeylerini gözden geçirin. |
| Açıkta kalan FRP çubuk | Çekirdek yer değiştirmesi veya eksik dolgu | Merkezleme aparatlarını ve malzeme akışını kontrol edin. |
| Düzensiz gövde kalınlığı | Bükülmüş çubuk, aşınmış fikstür veya kalıp hizalama hatası | Çubuk düzgünlüğünü ve kalıp hizalamasını kontrol edin. |
| Yüzey akış işareti | Kararsız plastikleşme veya uygun olmayan hız profili | Malzeme koşullarını ve enjeksiyon hızını gözden geçirin. |
| Zayıf çekirdek arayüzü | Kirlenme, hapsolmuş hava veya uygunsuz hazırlık | Temizlik, hazırlık ve vakumlama işlemlerini kontrol edin. |
| Depo yırtılması | Yetersiz kalıp çıkarma veya yetersiz kürleme | Tedavi koşullarını ve çıkarma yöntemini gözden geçirin. |
| Yerel yetersiz kürleme | Kalıp sıcaklığının eşit olmaması veya yeterli süre olmaması | Sıcaklık dağılımını ölçün |
| Kapı tıkanıklığı | Erken kürlenmiş bileşik | Koşucunun vücut sıcaklığını ve uçuş süresini kontrol edin. |
| Değişken ürün ağırlığı | Besleme veya çekim ölçümünde tutarsızlık | Besleme, plastikleştirme ve dozajlama işlemlerini kontrol edin. |
Hatalar tüm süreç boyunca takip edilmelidir. Enjeksiyon basıncının artırılması, geçici olarak dolum sorununu gizleyebilirken, çapak veya çekirdek yer değiştirmesini artırabilir.
Bu kauçuk enjeksiyon kalıplama sorun giderme kılavuzu Kısa çekimler, kabarcıklar, flaş ve kürleme sorunları için ek kontroller sağlar.
FRP Çubuk Çevresinde Hava Sıkışmalarını Önleme
Hava kabarcıkları, kalıplama işlemindeki en önemli riskler arasındadır çünkü çekirdek çubuk, malzeme akışını böler ve dar arayüz bölgeleri oluşturur.
Etkin önleme şu unsurları içerebilir:
- Doğru kapı konumu
- Dengeli koşucu kanalları
- Küflü havalandırma deliklerini temizleyin.
- Güvenilir kalıp sızdırmazlığı
- Yeterli tahliye süresi
- Vakum seviyesi izleniyor.
- Kontrollü ilk enjeksiyon hızı
- Son dolum hızının düşürülmesi
- Kararlı bileşik viskozitesi
- Çubuk merkezlemesinin doğru yapılması
Vakum ve havalandırma birlikte çalışır. Vakum, enjeksiyondan önce havayı uzaklaştırırken, havalandırma delikleri dolum sırasında hareket eden hava ve gazlar için kaçış yolları sağlar.
Süreç İzleme ve Takip Edilebilirlik
Kompozit izolatör üretiminde, yalnızca kaydedilmiş makine ayarlarına güvenmek yerine, gerçek işlem değerlerinin kaydedilmesi fayda sağlar.
Faydalı kayıtlar şunlardır:
- Bileşik parti
- FRP çubuk partisi
- Çekim hacmi
- Plastikleştirme süresi
- Enjeksiyon zamanı
- Tepe enjeksiyon basıncı
- Gerçek enjeksiyon hızı
- Vakum seviyesi
- Tahliye zamanı
- Küf bölgesi sıcaklıkları
- Vulkanizasyon süresi
- Ürün ağırlığı
- Kalıp istasyonu
- Reddedilme nedeni
Kararlı basınç eğrileri, tekrarlanabilir malzeme hazırlama ve boşluk doldurma işlemlerini gösterebilir. Kademeli değişiklikler ise havalandırma tıkanıklığını, viskozite değişimini, giriş kısıtlamasını veya fikstür aşınmasını ortaya çıkarabilir.
Bu kauçuk enjeksiyon kalıplama prosesi izleme kılavuzu Basınç, zaman, sıcaklık ve ürün verilerinin birlikte nasıl incelenebileceğini açıklar.
Kalıplanmış Kompozit İzolatörler için Kalite Kontrolü
Görsel İnceleme
Konutları ve müştemilatları şu açılardan inceleyin:
- Kabarcıklar
- Yanıklar
- Göz yaşları
- Akış izleri
- Kirlenme
- Flaş
- Tamamlanmamış alanlar
- Açığa çıkan çekirdek malzeme
Boyutsal Kontrol
Kritik boyutlar şunları içerebilir:
- Toplam uzunluk
- Konut çapı
- Depo çapı
- Depo aralığı
- Konut kalınlığı
- Uçtan takma pozisyonu
- Ürün düzgünlüğü
Arayüz Denetimi
Silikon gövde ile FRP çubuk arasındaki arayüz, onaylanmış üretim ve denetim planına göre değerlendirilmelidir.
Sadece görsel inceleme, iç boşlukları ortaya çıkarmayabilir.
Mekanik ve Elektrik Testleri
Test gereksinimleri ürün tasarımına, müşteri gereksinimlerine ve geçerli standartlara bağlıdır. Üreticiler, her kompozit izolatöre uygulanan tek bir genel test yerine, doğrulanmış yöntemler kullanmalıdır.
Parti İzlenebilirliği
Üretim kayıtları, tamamlanan her partiyi aşağıdakilerle ilişkilendirmelidir:
- Silikon bileşiği
- Çekirdek çubukları
- Uç bağlantı parçaları
- Kalıba dökmek
- Makine
- İşlem ayarları
- Denetim sonuçları
- Operatör veya üretim vardiyası
İzlenebilirlik, bir malzeme veya süreç sorunu daha sonra keşfedildiğinde etkilenen üretim aralığının belirlenmesine yardımcı olur.
Kompozit İzolatör Üretim Verimliliğinin Artırılması
Enjeksiyon ve Kürleme Süresini Dengelemek
Enjeksiyon işlemi normalde toplam kalıplama döngüsünün yalnızca bir bölümünü oluşturur. Vulkanizasyon en fazla zaman gerektiren aşama olabilir.
Çoklu istasyon konfigürasyonları, daha önce doldurulmuş ürünler kürlenmeye devam ederken enjeksiyon sisteminin başka bir kalıba hizmet etmesine olanak tanır.
Çubuk Hazırlığını Standartlaştırın
Kalıplama döngüsü başlamadan önce tutarlı bir çekirdek hazırlığı, varyasyonu azaltır.
Belgelenmiş prosedürler temizlik, taşıma, depolama ve yükleme konularını kapsamalıdır.
Gerçek Vakum Seviyesini İzleyin
Sadece sabit bir tahliye süresi kullanmak sızıntıyı tespit edemeyebilir. Elde edilen vakum seviyesinin izlenmesi, kalıp sızdırmazlığı ve sistem durumu hakkında daha iyi bilgi sağlar.
Havalandırma deliklerinin ve kapıların bakımını yapın.
Tıkalı havalandırma delikleri ve kısmen kürlenmiş giriş noktaları dolum direncini artırır. Düzenli temizlik, onaylanmış proses aralığının korunmasına yardımcı olur.
Kalıptan Çıkarma Gecikmelerini Azaltın
Uzun ürünlerin belirli bir sökme yöntemi ve uygun desteklere sahip olması gerekir. Doğaçlama taşıma yöntemleri, işlem süresini ve ürün hasarı riskini artırır.
Üretim Kesintilerini Kontrol Etme
Uzun süreli duruş sırasında ısınan enjektör sisteminin içinde kalan bileşik, viskozitesini değiştirebilir veya yanabilir.
Yeniden başlatma ve kapatma prosedürleri, sistemin nasıl temizleneceğini ve istikrarlı üretime nasıl geri döndürüleceğini tanımlamalıdır.
Rehber kauçuk enjeksiyon kalıplama çevrim süresi optimizasyonu Kürleme, taşıma ve kalıpla ilgili darboğazları kapsar.
Makine Seçiminden Önce Gerekli Bilgiler
Kompozit izolatör üreticileri şunları sağlamalıdır:
- Ürün çizimi
- Yalıtkan tip
- Toplam ürün uzunluğu
- Deponun boyutları ve aralıkları
- FRP çubuk çapı
- Uç bağlantı ölçüleri
- Silikon kauçuk bileşiği
- Kauçuk gövde ağırlığı
- Koşucu hacmi
- Gerekli çekim hacmi
- Kalıp boyutları
- Kapı düzenlemesi
- Kalıp boşluklarının sayısı
- Vulkanizasyon süresi
- Hedef çıktı
- Uygulanabilir kalite gereksinimleri
- Mevcut arıza geçmişi
- Mevcut küf bilgileri
- Otomasyon gereksinimleri
- Mevcut fabrika alanı
Kalıp çiziminin ve gerçek bileşik verilerinin sağlanması, makinenin, kalıbın ve sürecin birlikte değerlendirilmesine olanak tanır.
TASU entegre tedarikler kauçuk enjeksiyon kalıplama çözümleri Ekipman konfigürasyonu, bileşik besleme, vakum kontrolü, soğuk yolluklar, kalıp yapısı ve üretim otomasyonunu kapsar.
Sıkça Sorulan Sorular
Kompozit izolatör gövdelerinde hangi kauçuk kullanılır?
HTV silikon kauçuk yaygın olarak kullanılmaktadır. Doğru formülasyon, ürünün elektriksel, mekanik, çevresel ve kalıplama gereksinimlerini karşılamalıdır.
Standart bir kauçuk enjeksiyon makinesi kompozit izolatör üretebilir mi?
Makinenin uygun enjeksiyon kapasitesine, kalıp alanına, sıcaklık kontrolüne, vakum özelliğine ve uzun kalıp ile FRP çekirdeği için desteğe sahip olması gerekir. Standart ekipman, uygulamaya özel bir konfigürasyon gerektirebilir.
Kompozit izolatör kalıplamasında vakum neden önemlidir?
Kalıp gövdesi ve döküm geometrisi, dolum sırasında havanın hapsolmasına neden olabilir. Vakum, enjeksiyondan önce kapalı kalıbın içindeki hava miktarını azaltır.
Silikon kauçukta eksik dökülmelere ne sebep olur?
Sık rastlanan nedenler arasında yetersiz enjeksiyon hacmi, dar giriş noktaları, tıkalı havalandırma delikleri, düşük malzeme akışı veya erken kürleşme yer almaktadır.
FRP çubukların etrafında neden kabarcıklar oluşuyor?
Olası nedenler arasında küf sızıntısı, yetersiz vakum, hapsolmuş nem, kirlenmiş yüzeyler veya havalandırma deliğinin yanlış konumlandırılması yer almaktadır.
Yüksek enjeksiyon basıncı eksik dolum sorununu çözebilir mi?
Tek başına yeterli değil. Basınç artırılmadan önce, yolluk kısıtlamaları, yetersiz plastikleşme, tıkalı havalandırma delikleri ve erken kürleşme kontrol edilmelidir.
FRP çubuk nasıl merkezde tutuluyor?
Kalıp, özel konumlandırma ve destek aparatları kullanır. Aparat aşınması, yanlış çubuk boyutları veya çubuk bükülmesi, gövde kalınlığında düzensizliğe neden olabilir.
Soğuk yolluk sistemi silikon atıklarını azaltabilir mi?
Evet. Doğru tasarlanmış bir soğuk yolluk, kalıplama döngüleri arasında yolluğun içindeki malzemenin kürleşmeden kalmasını sağlayabilir. Uygunluk, kullanılan malzemeye ve kalıp tasarımına bağlıdır.
Çok aşamalı enjeksiyon hızının faydası nedir?
Farklı kalıp bölümleri farklı akış direnci oluşturur. Kalıbın kademeli hız kontrolü, aşırı hava basıncı veya çekirdek hareketi olmadan uzun gövdeyi ve ince açıklıkları doldurmaya yardımcı olur.
Bir enjeksiyon ünitesi birden fazla izolatör kalıbına hizmet edebilir mi?
Evet. Mobil enjeksiyon sistemi, makine ve üretim sırası bu konfigürasyona göre tasarlandığında birden fazla istasyonla çalışabilir.
Kompozit izolatörün çevrim süresini ne belirler?
Başlıca faktörler arasında enjeksiyon hazırlığı, vakumlama, enjeksiyon, vulkanizasyon, kalıp açma, ürün çıkarma ve kalıp temizliği yer almaktadır.
Makine fiyat teklifi için hangi bilgilere ihtiyaç duyulmaktadır?
Ürün ve kalıp çizimlerini, bileşik türünü, enjeksiyon ağırlığını, çubuk çapını, kalıp boyutlarını, kürlenme süresini, hedef çıktıyı ve gerekli otomasyonu sağlayın.
Sonuç
Kompozit izolatör kalıplama işlemi, tutarlı silikon plastikleştirme, doğru kalıp konumlandırma, dengeli malzeme akışı, güvenilir hava tahliyesi ve düzgün vulkanizasyon gerektirir. Makine, yalnızca sıkıştırma kuvveti veya maksimum atış hacmine göre seçilmek yerine, ürünün tüm geometrisini desteklemelidir.
TASU imalatçıları kompozit izolatör kauçuk enjeksiyon kalıplama makineleri Programlanabilir enjeksiyon, vakum, sıcaklık ve çok istasyonlu üretim kontrolleriyle. İzolatör çiziminizi, HTV silikon bileşiğinizi, kalıbınızı ve çıktı gereksinimlerinizi değerlendirmek için, TASU ile iletişime geçin.
