


Kauçuk enjeksiyon kalıplama çevrim süresi, makine verimliliğini, iş gücü gereksinimlerini, enerji tüketimini ve parça başına maliyeti doğrudan etkiler. İstikrarlı, yüksek hacimli bir süreçte birkaç saniye azaltmak, anlamlı üretim kazanımları sağlayabilir; ancak ürün kalitesini değerlendirmeden bir aşamayı kısaltmak, hurda, çapak, eksik kürleme veya makine arıza süresini artırabilir.
Komple üretim döngüsü, enjeksiyon ve vulkanizasyondan daha fazlasını içerir. Malzeme besleme, plastikleştirme, kalıp hazırlığı, kalıp kapatma, vakumlama, doldurma, kürleme, kalıp açma, parça çıkarma ve kalıp temizleme işlemlerinin tümü gerçek üretim süresine katkıda bulunur.
Bazı işlemler ardışık olarak gerçekleşirken, diğerleri üst üste gelebilir. Örneğin, enjeksiyon ünitesi bir sonraki enjeksiyonu hazırlarken, daha önce enjeksiyon yapılan bir kalıp vulkanizasyon işlemini tamamlayabilir. Çok istasyonlu ekipman, bir enjeksiyon ünitesinin üretim döngüsünün farklı aşamalarındaki birkaç kalıba hizmet etmesine olanak tanıyarak bekleme süresini daha da azaltabilir.
Dolayısıyla etkili optimizasyon, her aşamayı ölçmek ve gerçek darboğazı belirlemekle başlar.
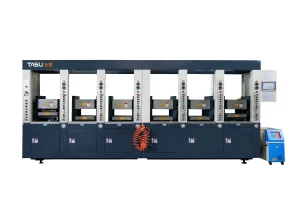
TASU imalatçıları kauçuk enjeksi̇yon kaliplama maki̇neleri̇ Farklı kauçuk ürünleri ve üretim gereksinimleri için programlanabilir besleme, enjeksiyon, vakum, vulkanizasyon ve çok istasyonlu kontrol sistemleri ile donatılmıştır.
Kauçuk Enjeksiyon Kalıplama İşlem Süresi Nedir?
Kauçuk enjeksiyon kalıplama çevrim süresi, bir üretim döngüsünü tamamlamak ve bir sonraki tekrarlanabilir döngüye başlamak için gereken süredir.
Tipik bir döngü şunları içerebilir:
- Kauçuk besleme
- Bileşik plastikleştirme
- Çekim ölçümü
- Kalıp hazırlığı
- Yükleme ekle
- Kalıp kapatma ve sıkıştırma
- Vakum tahliyesi
- Kauçuk enjeksiyonu
- Basınç tutma
- Vulkanizasyon
- Kalıp açıklığı
- Ürün fırlatma veya çıkarma
- Flaş veya koşucu çıkarılması
- Küf temizliği
- Bir sonraki döngüye hazırlık
Üretim döngüsü, alışılmadık derecede hızlı bir deneme sonucundan ziyade, normal üretim koşulları altında ölçülmelidir.
Günlük üretim hesaplanırken, devreye alma, malzeme değişimi, kalıp temizliği, planlı bakım ve plansız duruş süreleri ayrı ayrı kaydedilmelidir.
Döngü Süresi Neden Önemlidir?
Üretim döngüsü süresi, çeşitli üretim maliyetlerini etkiler:
- Saat başına üretilen parça sayısı
- Makine kullanımı
- Parça başına gereken işçilik
- Üretim partisi başına kullanılan enerji
- Teslimat kapasitesi
- Devam eden iş envanteri
- Kalıp bulunabilirliği
- Kalıplanmış bileşen başına maliyet
Daha kısa bir döngü, ancak ürün kalitesi kabul edilebilir düzeyde kaldığı sürece değerlidir.
Daha fazla kısa pozlama, flaş, iç boşluklar veya yetersiz kürlenmiş ürünler oluşturan agresif bir ayar, görüntülenen makine döngüsünü azaltırken gerçek üretim maliyetini artırabilir.
Bu nedenle üretim verimliliği, yalnızca makine çevrimleri yerine, kabul edilebilir saat başına parça sayısı üzerinden değerlendirilmelidir.
Tipik Kauçuk Enjeksiyon Kalıplama Döngüsü Aşamaları
| Döngü aşaması | Ana değişkenler | Gecikmenin yaygın bir kaynağı |
|---|---|---|
| Malzeme besleme | Şerit boyutu, besleme hızı ve silindir kavrama | Beslenmenin kayması veya kesintiye uğraması |
| Plastikleştirme | Vida hızı, sıcaklık ve atış boyutu | Uzun iyileşme süresi |
| Kalıp hazırlığı | Temizleme, ayırıcı madde ve yerleştirme | Manuel taşıma |
| Kalıp kapatma | Vuruş, hız ve kalıp hizalaması | Gereksiz yavaş hareket |
| Elektrikli süpürgeyle temizlik | Kalıp sızdırmazlığı, pompa kapasitesi ve hedef seviye | Sızıntı veya aşırı vakum süresi |
| Enjeksiyon | Hız, basınç, viskozite ve yolluk tasarımı | Yüksek akış direnci |
| Vulkanizasyon | Bileşik kürlenme davranışı, kalıp sıcaklığı ve parça kalınlığı | Aşırı güvenlik payı |
| Kalıp açıklığı | Vuruş ve hız | Gerekenden daha uzun hareket |
| Parça sökme | Ürün tasarımı, fırlatma ve otomasyon | Kalıptan çıkarmak zor |
| Küf temizliği | Flaş, kalıntı ve ayırıcı madde | Sık sık elle temizleme |
Bu analiz, değişikliklerin ölçülebilir bir fayda sağlayacağı alanları belirlemeye yardımcı olur.
Üretim Çıktısı Nasıl Hesaplanır?
Doğrulanan çevrim süresinden temel bir üretim tahmini hesaplanabilir:
Saatteki döngü sayısı = 3.600 ÷ döngü süresi (saniye cinsinden)
Çoklu boşluklu kalıp için:
Saat başına parça sayısı = saat başına çevrim sayısı × kavite sayısı × üretim verimi
Örneğin, 180 saniyelik bir döngüde çalışan dört gözlü bir kalıbın teorik çıktısı şöyledir:
- 3600 ÷ 180 = saatte 20 döngü
- 20 × 4 = saatte 80 kalıplanmış parça
Kabul edilebilir ürün verimi 95% ise, pratik üretim yaklaşık olarak şu kadardır:
- 80 × 0,95 = saatte 76 kabul edilen parça
Bu tahmine kalıp temizliği, malzeme değişiklikleri, bakım, operatör molaları veya planlanmamış duruşlar dahil değildir. Gerçek kapasite planlaması, tam bir vardiya boyunca toplanan üretim verilerini kullanmalıdır.
Gerçek Döngü Süresi Darboğazını Bulun
Birden fazla ayarı aynı anda değiştirmek, hangi ayarlamanın süreci iyileştirdiğini veya bozduğunu belirlemeyi zorlaştırır.
Öncelikle her aşama için gereken süreyi kaydedin:
- Beslenme zamanı
- Plastikleştirme süresi
- Kalıp hazırlama süresi
- Kapanış saati
- Vakum süresi
- Enjeksiyon zamanı
- Vulkanizasyon süresi
- Açılış saati
- Parça sökme süresi
- Temizlik zamanı
En uzun etap her zaman tek darboğaz değildir.
Kısa bir işlem bile, diğer işlemlerle çakışamazsa gecikmelere neden olabilir. Örneğin, yavaş bir manuel kalıp yükleme işlemi, makine bir sonraki atış için hazırlık yapmış olsa bile kalıbın kapanmasını engelleyebilir.
Video kaydı, PLC çevrim verileri ve operatör gözlemleri, makine çalışma süresini manuel bekleme süresinden ayırmaya yardımcı olabilir.
Malzeme Beslemesini Optimize Etme
İstikrarlı besleme, enjeksiyon ünitesinin bir sonraki enjeksiyonu kesintisiz olarak hazırlamasına olanak tanır.
Beslenmede gecikmelere neden olabilecek faktörler şunlardır:
- Kauçuk şerit genişliğinde tutarsızlık
- Aşırı şerit kalınlığı
- Malzeme katlama
- Besleme silindirinin kayması
- Engellenmiş rehber kanalları
- Yanlış besleme hızı
- Soğuk veya sert bileşik
- Aşınmış silindirler
- Güvenilmez besleme sensörleri
Şerit boyutlarının ve malzeme koşullarının standartlaştırılması, enjeksiyon veya kürleme parametrelerini değiştirmeden kesintileri azaltabilir.
Otomatik besleme, sürekli üretim sırasında operatörün zamanlamasına olan bağımlılığı da azaltır.
TASU'nun rehberi FIFO kauçuk enjeksiyon besleme sistemi Kontrollü beslemenin, tekrarlanabilir çekim hazırlığını ve çok istasyonlu üretimi nasıl desteklediğini açıklıyor.
Plastikleştirme ve Enjeksiyon Hazırlama Süresini Azaltın
Plastikleştirme, aşırı kesme ısısı veya erken kürleşme oluşturmadan bileşiği yumuşatmalı ve homojenleştirmelidir.
Plastikleşme süresini etkileyen faktörler şunlardır:
- Vida tasarımı
- Vida hızı
- Varil sıcaklığı
- Bileşik viskozite
- Besleme şeridi boyutları
- Çekim hacmi
- Geri basınç
- Enjeksiyon ünitesi kapasitesi
- Vida ve namlu durumu
Vida hızını artırmak, atış hazırlığını kısaltabilir, ancak aşırı hız ek ısı üretebilir ve yanma güvenliğini azaltabilir.
Namlu sıcaklığının artırılması bileşik akışını iyileştirebilir, ancak aşırı sıcaklık viskozite değişikliklerine, yanmış parçacıklara veya nozul tıkanmasına neden olabilir.
Amaç, mevcut üretim döngüsü içinde hazırlanabilen, tekrarlanabilir bir çekim elde etmektir; sadece mümkün olan en kısa vida geri kazanım süresini elde etmek değil.
Mümkün olduğunca, bir önceki kalıbın vulkanizasyonu tamamlanırken bir sonraki enjeksiyon kalıbı plastikleştirilmelidir. Plastikleştirme kürleşmeden daha uzun sürerse, enjeksiyon ünitesi darboğaz haline gelir.
Kalıp Kapanma ve Açılma İşlemlerini Optimize Edin
Kalıp hareketleri genellikle önlenebilir üretim dışı zaman kaybına yol açar.
Gözden geçirmek:
- Kalıp açma vuruşu
- Kalıp kapatma hareketi
- Hızlı ve yavaş hareket pozisyonları
- Küf koruma ayarları
- Sıkıştırma basıncı birikimi
- Fırlatma stroku
- Güvenlik cihazı tepkisi
- Operatör erişim gereksinimleri
Kalıbın yalnızca ürünün güvenli bir şekilde çıkarılması, parçanın yerleştirilmesi ve incelenmesi için yeterince açılması yeterlidir.
Aşırı açma mesafesi, ürün kalitesini iyileştirmeden her döngüde artar. Bununla birlikte, strok mesafesinin çok fazla azaltılması, güvenli olmayan erişime veya ürünün çıkarılması sırasında hasara yol açabilir.
Kalıp kapatma işlemi genellikle daha hızlı bir yaklaşımla başlar ve son kapatmaya yakın kontrollü düşük basınçlı bir koruma aşamasıyla devam eder. Yavaş bölüm, kalıbı koruyacak kadar uzun olmalı ancak döngüyü gereksiz yere uzatmamalıdır.
Vakumlama Süresini Optimize Edin
Vakum destekli kalıplama, enjeksiyondan önce veya enjeksiyon sırasında kapalı boşluktan havayı uzaklaştırır.
Aşırı tahliye süresi, ürün kalitesini mutlaka iyileştirmeden döngüyü uzatır. Yetersiz süre ise hava hapsolmasına ve kabarcıklar, yanık izleri veya eksik atışlar oluşmasına neden olabilir.
Vakumlama süresi şunlara bağlıdır:
- Boşluk hacmi
- Kalıp sızdırmazlığı
- Vakum kanalı tasarımı
- Pompa kapasitesi
- Hortum boyutları
- Valf tepkisi
- Gerekli vakum seviyesi
- Ürün geometrisi
Makine, sabit bir zamanlayıcıya güvenmek yerine, gerçek vakum seviyesini izlemelidir.
Hedeflenen vakum seviyesine hızlıca ulaşılamıyorsa, tahliye süresini uzatmadan önce kalıp contalarını, hortumları, bağlantıları ve vanaları kontrol edin.
Enjeksiyon Süresini Dikkatlice Kısaltın
Enjeksiyon hızı, boşluğun ne kadar hızlı dolduğunu etkiler, ancak maksimum hız her aşama için nadiren doğru ayardır.
Aşırı hız şunlara neden olabilir:
- Sıkışmış hava
- Yanık izleri
- Flaş
- Hareket ekle
- Yüksek tepe basıncı
- Aşırı kesme ısısı
- Kararsız malzeme akışı
Enjeksiyonun çok yavaş yapılması şunlara neden olabilir:
- Erken kürleme
- Kısa çekimler
- Görünür akış çizgileri
- Zayıf kaynak hattı oluşumu
- Yüzey detayları eksik.
Çok aşamalı enjeksiyon hem dolum süresini hem de kalitesini artırabilir:
- Meme ve kanal boyunca kontrollü hız
- Ana boşluktan daha hızlı dolum
- Hassas uçların etrafındaki hızda azalma
- Havanın çıkabilmesi için son dolum işlemi daha yavaş yapılır.
Kısa mesafeli testler, hız geçişlerinin nerede gerçekleşmesi gerektiğini belirleyebilir.
Bu kauçuk enjeksiyon kalıplama basıncı ve hız kılavuzu Ayrıntılı bir kurulum ve sorun giderme süreci sunar.
Kontrol Koşucusu ve Kapı Kısıtlamaları
Dar kanallar, yetersiz boyutlandırılmış kapaklar ve uzun akış yolları basınç kaybını ve dolum süresini artırır.
Aşırı akış direncine işaret eden belirtiler şunlardır:
- Yüksek enjeksiyon basıncı
- Gerçek enjeksiyon hızı düşük
- Eksik uzak boşluklar
- Hızlı basınç artışı
- Malzeme kavurma
- Çürük dengesizliği
- Sık sık kapı tıkanması
Artan basınç, malzemenin kısıtlı bir geçitten geçmesine neden olabilir, ancak aynı zamanda çapak oluşmasına ve kalıp geriliminin artmasına da yol açabilir.
Koşu bandı ve kapı tasarımı birbirine uygun olmalıdır:
- Bileşik viskozite
- Toplam atış hacmi
- Akış uzunluğu
- Çürük sayısı
- Ürün kalınlığı
- Enjeksiyon ünitesi kapasitesi
- Yakma davranışı
Kalıp değişiklikleri, gerçek ürün kalitesi ve basınç verileri kullanılarak doğrulanmalıdır.
Vulkanizasyon Süresini Optimize Etme
Kauçuk enjeksiyon kalıplama işleminde vulkanizasyon genellikle en uzun aşamadır.
Kürlenme süresinin kısaltılması, döngü süresinde önemli bir potansiyel sunar, ancak yetersiz kürlenme şu durumlara yol açabilir:
- Sertlik
- Çekme özellikleri
- Sıkıştırma seti
- Boyutsal kararlılık
- Bağlanma gücü
- Isı direnci
- Uzun vadeli ürün performansı
Kürlenme süresi, bileşik kürlenme verileri, ürün kalınlığı, kalıp sıcaklığı ve nihai ürün testleri kullanılarak belirlenmelidir.
Vulkanizasyon süresini etkileyen faktörler
- Kauçuk formülasyonu
- Kürleme sistemi
- Kalıp sıcaklığı
- Enjeksiyondan sonraki bileşik sıcaklık
- Ürün kalınlığı
- Metal ek parçalar
- Boşluk pozisyonu
- Isı transfer verimliliği
- Gerekli fiziksel özellikler
Kalıp sıcaklığının artırılması vulkanizasyon süresini kısaltabilir, ancak aynı zamanda yanma güvenliğini azaltabilir, dolumu etkileyebilir ve kalın ürünlerde düzensiz kürleşmeye neden olabilir.
Aşırı güvenlik süresinden kaçının.
Üretim ayarlarında bazen uzun bir kürleme süresi payı bulunur çünkü orijinal süreç yeterince doğrulanmamıştır.
Kontrollü deneyler, bu iznin gerekli olup olmadığını belirleyebilir.
Kürlenme süresini küçük adımlarla azaltın ve kontrol edin:
- Ürün sertliği
- Boyutlar
- Yüzey durumu
- İçten tedavi
- Bağ gücü
- Sıkıştırma performansı
- Gerekli mekanik özellikler
Sadece dış görünüşe bakarak daha kısa bir tedavi süresini onaylamayın.
Bu kauçuk vulkanizasyon süreci kılavuzu Sıcaklık, zaman ve çapraz bağlama arasındaki ilişkiyi açıklar.
Kalıp Sıcaklık Homojenliğini İyileştirin
Kalıp sıcaklığının düzensiz olması, en soğuk boşluğun veya en kalın bölümün gerekli kürlenme durumuna ulaşmasını sağlamak için daha uzun bir kürlenme süresi gerektirebilir.
Sıcaklık değişimleri şunlardan kaynaklanabilir:
- Isıtıcı yerleşimi
- Hasarlı ısıtma elemanları
- Sensörün yanlış konumlandırılması
- Yetersiz yalıtım
- Düzensiz kalıp teması
- Kalıp kenarına yakın soğuma
- Soğuk metal ek parçalar
- Kirlenmiş ısı transfer yüzeyleri
Kontrol ünitesinin ekranına güvenmek yerine, kalıbın gerçek sıcaklıklarını birkaç farklı noktadan ölçün.
Homojenliğin iyileştirilmesi, genel ayar noktasını yükseltmeden daha kısa bir onaylanmış kürlenme süresine olanak sağlayabilir.
Soğuk Yolluk Teknolojisini Kullanın
Kauçuk soğuk yolluk sistemi, kalıp boşluklarındaki kauçuk vulkanize olurken, yolluk içindeki bileşiği ana kürleme koşullarının altında tutar.
Doğru tasarlanmış soğuk yolluk teknolojisi şunları sağlayabilir:
- Kürlenmiş koşucu atıklarını azaltın
- Koşucu sökme işini azaltın
- Otomatik üretimi destekleyin
- Çoklu boşluklu malzeme dağılımını iyileştirin
- Kalıp işleme adımlarını azaltın
- Malzeme kullanımını iyileştirin
Soğuk yolluk sistemlerinde yolluk sıcaklığı, izolasyon, kapı tasarımı ve üretim kesintileri yakından kontrol edilmelidir.
Bu yöntemler, ürünün içindeki kimyasal kürleme süresini otomatik olarak azaltmaz, ancak ikincil işlemleri ve kürlenmiş yolluk malzemesinin çıkarılmasıyla ilgili süreyi azaltabilir.
Daha fazlasını okuyun. kauçuk soğuk yolluk sistemi kılavuzu.
Küf Havalandırmasını İyileştirin
Tıkalı veya yanlış konumlandırılmış havalandırma delikleri, kalıbın dolmasını yavaşlatabilir ve reddedilme oranlarını artırabilir.
Yetersiz havalandırma şunlara neden olabilir:
- Hava kapanları
- Yanık izleri
- Kısa çekimler
- Kabarcıklar
- Yüksek enjeksiyon basıncı
- Yüzey detayları eksik.
Operatörler, enjeksiyon hızını azaltarak veya egzoz çevrimlerini uzatarak bunu telafi edebilirler; bu da üretim süresini artırır.
Doğru havalandırma yeri ve düzenli temizlik, kalıbın planlanan işlem süresi içinde dolmasını sağlar.
Bu kauçuk kalıp havalandırma kılavuzu Havalandırma menfezlerinin yerleştirilmesi, hava kapanlarının tespiti ve bakımı konularını açıklamaktadır.
Parça Sökme Süresini Azaltın
Enjeksiyon ve kürleme işlemleri optimize edildikten sonra, ürünün uzaklaştırılması darboğaz haline gelebilir.
Kalıptan çıkarma süresini etkileyen faktörler şunlardır:
- Ürün esnekliği
- Alt kesimler
- Kalıp dokusu
- Fırlatma tasarımı
- Yapıyı ekle
- Flaş
- Kalıptan ayırma koşulu
- Operatör erişimi
- Ürün sıcaklığı
- Parça taşıma ekipmanı
Olası iyileştirmeler şunlardır:
- Optimize edilmiş ejektör pozisyonları
- Hava destekli serbest bırakma
- Otomatik paket servis cihazları
- Robot kullanımı
- Operatör erişimi iyileştirildi
- Gereksiz kalıp açma hareketi azaltıldı.
- Flaşın daha iyi kontrolü
- Standartlaştırılmış yerleştirme aparatları
Kalıptan çıkarma işlemleri, ürünün şeklini bozmamalı veya sızdırmazlık yüzeylerine zarar vermemelidir.
Küf temizleme sıklığını azaltın
Sık sık temizlik yapmak üretimi aksatır ve verimliliği düşürür.
Yaygın nedenler şunlardır:
- Flaş havalandırma deliklerinden içeri giriyor.
- Aşırı miktarda kalıp ayırıcı madde
- Koşucu bölgelerinde sertleşmiş kauçuk
- Kirlenmiş bileşik
- Yetersiz havalandırma boyutları
- Hasarlı ayırma yüzeyleri
- Yanlış çekim hacmi
Temizleme aralıkları, küfün gerçek durumuna ve kusur eğilimlerine göre belirlenmelidir.
Kirlenme meydana geldikten sonra temizleme işlemini kısaltmaya çalışmaktan ziyade, birikmeyi önlemek daha etkilidir.
Çok İstasyonlu Kauçuk Enjeksiyon Kalıplama Kullanımı
Çok istasyonlu ekipman, enjeksiyon işlemini vulkanizasyondan ayırarak enjeksiyon ünitesinin bekleme süresini azaltabilir.
Bir üretim aşaması sırasında:
- Bir kalıba kauçuk uygulanır.
- Bir başka kalıp da kürleme işlemini tamamladı.
- Üçüncü kalıp açılıyor
- Başka bir istasyonda parça sökümü işlemi yapılıyor.
- Enjeksiyon ünitesi bir sonraki enjeksiyonu hazırlar veya uygular.
Bu düzenleme, vulkanizasyonun enjeksiyondan çok daha uzun sürdüğü durumlarda özellikle kullanışlıdır.
Faydaları şunları içerebilir:
- Daha yüksek enjeksiyon ünitesi kullanımı
- Paralel kalıp işlemi
- Enjeksiyon sistemi başına artan çıktı
- Kürleme süresinin daha iyi koordinasyonu
- Çekimler arasındaki bekleme süresi azaldı.
- Daha büyük otomasyon potansiyeli
İstasyon sayısı, kürleme süresi, enjeksiyon süresi, kalıp kullanım süresi, atış kapasitesi ve gerekli çıktı ile uyumlu olmalıdır.
Bu faktörleri dengelemeden istasyon eklemek, besleme, enjeksiyon veya ürün uzaklaştırma işlemlerinde yeni bir darboğaz yaratabilir.
TASU'nun kauçuk enjeksiyon kalıplama çözümleri FIFO besleme, mobil enjeksiyon, soğuk yolluk tasarımı ve çok istasyonlu çalışma yöntemlerini bir araya getirir.
Tek İstasyonlu Üretim vs. Çok İstasyonlu Üretim
| Faktör | Tek istasyonlu makine | Çok istasyonlu makine |
|---|---|---|
| Enjeksiyon ünitesi | Tek bir kalıba adanmış | Çeşitli kalıplama istasyonlarına hizmet vermektedir. |
| Vulkanizasyon bekleme | Enjeksiyon ünitesi bekleyebilir. | Diğer kalıplara da enjeksiyon yapılabilir. |
| Ekipman yapısı | Daha Basit | Daha karmaşık |
| Üretim koordinasyonu | Basit | İstasyon planlaması gerektirir. |
| Otomasyon potansiyeli | Orta ila yüksek | Yüksek |
| En uygun olduğu kişiler: | Esnek veya düşük hacimli üretim | Tekrarlayan orta ve yüksek hacimli üretim |
| Ana sınırlama | Uzun kürleme döngüleri sırasında bekleme | Daha yüksek planlama ve ekipman gereksinimleri |
Doğru seçim, üretim hacmine, kürlenme süresine, kalıp sayısına, ürün çeşitliliğine ve fabrika düzenine bağlıdır.
Tekrarlayan İşlemleri Otomatikleştirin
Otomasyon, operatörün zamanlamasına bağlı olan işlemlerdeki değişkenliği azaltabilir.
Potansiyel otomasyon alanları şunlardır:
- Kauçuk besleme
- Yükleme ekle
- Kalıp hareketi
- Vakum kontrolü
- Parça fırlatma
- Robot kaldırma
- Konveyör transferi
- Göz muayenesi
- Parametre kaydı
Otomasyon, ölçülebilir bir üretim kısıtlamasını ele almalıdır.
Eğer vulkanizasyon baskın darboğaz olmaya devam ediyorsa ve ürün çıkarma işlemi kürleme tamamlanmadan önce bitiyorsa, robot kurulumu verimliliği artırmayacaktır.
Genel Ekipman Verimliliğini Ölçme
Üretim döngüsü süresi tek başına toplam üretim performansını göstermez.
Faydalı göstergeler şunlardır:
- Teorik çevrim süresi
- Gerçek ortalama çevrim süresi
- Saat başına kabul edilen parçalar
- Reddetme oranı
- Makine kullanılabilirliği
- Planlı bakım çalışması
- Planlanmamış kesinti
- Küf temizleme sıklığı
- Malzeme atığı
- Parti başına çalışma saatleri
Sık sık duran hızlı bir makine, biraz daha yavaş ama istikrarlı bir sürece göre daha az sayıda kabul edilebilir parça üretebilir.
En hızlı tekil döngüyü seçmek yerine, tüm vardiya ve üretim partileri genelindeki performansı takip edin.
Sık Görülen Döngü Süresi Sorunları
| Problem | Olası neden | Önerilen kontrol |
|---|---|---|
| Plastikleşme bir sonraki döngüyü geciktirir. | Vidanın yavaş toparlanması veya dengesiz besleme | Besleme şeritlerini, vida hızını ve namlu sıcaklığını kontrol edin. |
| Vakum süresi aşırı | Küf sızıntısı veya tıkalı vakum hattı | Contaları, hortumları ve vanaları kontrol edin. |
| Enjeksiyon süresi artar | Yüksek viskozite veya akış kısıtlaması | Plastikleşme, koşucu ve kapı incelemesi |
| Kürlenme süresi beklenenden daha uzun. | Kalıp sıcaklığının düşük veya düzensiz olması | Kalıbın gerçek sıcaklığını ölçün. |
| Kalıbın açılması çok uzun sürüyor. | Aşırı açılış vuruşu | Gerekli söküm iznini onaylayın. |
| Parça sökme işlemi tutarsızdır. | Zor çıkarma veya kötü ejektör tasarımı | Kalıp yüzeyini ve fırlatma işlemini inceleyin. |
| Temizlik, üretimi aksatır. | Flaş veya kalıntı, havalandırma deliklerini tıkar. | Enjeksiyon hacmini, havalandırma derinliğini ve kalıp uyumunu kontrol edin. |
| Çoklu istasyonlu makine beklemeleri | İstasyonlar dengesiz. | Kürleme, enjeksiyon ve boşaltma sürelerini karşılaştırın. |
| Optimizasyon sonrasında ret oranı artıyor. | Parametreler çok agresif bir şekilde değiştirildi. | Doğrulanan işlem penceresine geri dönün |
| Günlük üretim düşük seviyede kalmaya devam ediyor. | Makine döngüsünün dışında kalan duruş süreleri | Kayıtlı duruşlar, aktarmalar ve operatör gecikmeleri |
Adım Adım Döngü Süresi Optimizasyonu
Adım 1: Başlangıç değerlerini belirleyin
En az bir tam üretim sürecini istikrarlı koşullar altında kaydedin.
Her döngü aşamasını, kabul edilen parça üretimini, ret oranını ve arıza süresini ölçün.
Adım 2: Darboğazı belirleyin
Bir sonraki üretim döngüsünün başlangıcını hangi aşamanın sınırladığını belirleyin.
Makine çalışma süresini, malzeme çalışma süresini, kalıp çalışma süresini ve operatör çalışma süresini ayrı ayrı hesaplayın.
Adım 3: Kalite gereksinimlerini kontrol edin
Ayarları değiştirmeden önce boyutları, fiziksel özellikleri, kürlenme seviyesini, yüzey kalitesini ve muayene kriterlerini doğrulayın.
Adım 4: Bir değişkeni değiştirin
Her seferinde yalnızca bir parametreyi ayarlayın, böylece etkisi ölçülebilsin.
Adım 5: Küçük ayarlamalar kullanın
Süreyi azaltın veya hızı kademeli olarak artırın. Büyük değişiklikler, süreç istikrarsızlığı olasılığını artırır.
Adım 6: Ardışık döngüleri doğrulayın
Tek bir kabul edilebilir parça, istikrarlı bir süreci teyit etmez. Normal üretim koşulları altında ardışık çekimleri gözden geçirin.
Adım 7: Kabul edilebilir çıktıyı hesaplayın
Değişiklikten önce ve sonra saatte kabul edilen parça sayısını karşılaştırın.
Adım 8: İşlem penceresini belgeleyin.
Operatörler için normal ayarları ve izin verilen ayarlama limitlerini kaydedin.
Döngü Süresi Değerlendirmesi İçin Gerekli Bilgiler
Ekipman veya süreç değişiklikleri önermeden önce şunları sağlayın:
- Kauçuk bileşimi türü
- Bileşik kür ve yanma verileri
- Ürün çizimi
- Ürün ağırlığı
- Duvar kalınlığı
- Bilgileri girin
- Kalıp boyutları
- Çürük sayısı
- Koşucu ağırlığı
- Mevcut döngünün bozulması
- Mevcut iyileşme süresi
- Mevcut ret oranı
- Hedef çıktı
- Mevcut operatörler
- Otomasyon gereksinimleri
- Fabrika düzeni
Bu bilgi, asıl fırsatın makinede, kalıpta, bileşikte, işleme sürecinde veya üretim düzeninde olup olmadığını belirlemeye yardımcı olur.
Sıkça Sorulan Sorular
Tipik bir kauçuk enjeksiyon kalıplama çevrim süresi nedir?
Evrensel bir çevrim süresi yoktur. Bu süre, kullanılan malzemeye, ürün kalınlığına, kalıp sıcaklığına, boşluk sayısına, enjeksiyon yöntemine, kürleme gereksinimlerine ve otomasyon seviyesine bağlıdır.
Hangi aşama genellikle en uzun sürer?
Vulkanizasyon, özellikle kalın kauçuk ürünler için genellikle en uzun aşamadır. Üretim verilerinden gerçek darboğazların teyit edilmesi gerekmektedir.
Kalıp sıcaklığını yükseltmek işlem süresini kısaltabilir mi?
Daha yüksek sıcaklık kürleşmeyi hızlandırabilir, ancak aynı zamanda yanma güvenliğini azaltabilir ve dolgu veya ürün özelliklerini etkileyebilir. Herhangi bir değişiklik kontrollü doğrulama gerektirir.
Enjeksiyon hızı artırılarak çevrim süresi kısaltılabilir mi?
Evet, karışımın ve kalıbın stabil işleme aralığı dahilinde. Aşırı hız, hava kabarcıklarına, yanık izlerine, çapaklara ve parça hareketine neden olabilir.
Soğuk yolluk kürlenme süresini kısaltır mı?
Bu, kalıplanmış ürünün kürleme gereksinimini doğrudan değiştirmez. Kürlenmiş yolluk atığını, yolluk sökme işini ve ikincil işlemleri azaltabilir.
Çok istasyonlu bir makine verimliliği nasıl artırır?
Bu sistem, tek bir enjeksiyon ünitesinin birden fazla kalıba hizmet etmesine olanak tanır. Bir kalıp kürlenirken, diğerine enjeksiyon yapılabilir, kalıp açılabilir veya kalıptan malzeme çıkarılabilir.
Vulkanizasyon sırasında plastikleşme meydana gelebilir mi?
Evet. Birçok kauçuk enjeksiyon kalıplama makinesi, makine konfigürasyonu ve bileşimi izin verdiği takdirde, önceki ürün kürlenirken bir sonraki enjeksiyonu hazırlayabilir.
Üretim döngüsü süresi kısaltıldıktan sonra ret oranı neden arttı?
Bu işlem, doldurma, hava giderme, kürleme veya stabil malzeme hazırlama için artık yeterli zaman sağlamayabilir. Hangi aşamanın kısaltıldığını gözden geçirin ve ortaya çıkan kusurları inceleyin.
Döngü süresi tek bir hızlı çekimden mi ölçülmelidir?
Hayır. Ardışık istikrarlı döngüler kullanın ve rutin üretim işlemleri için gereken süreyi de dahil edin.
Hangisi daha önemli: çevrim süresi mi yoksa üretim miktarı mı?
Saat başına kabul edilen ürün sayısı, tek başına çevrim süresinden daha kullanışlıdır çünkü çürük sayısını ve üretim verimliliğini de içerir.
Parça sökme süresi nasıl kısaltılabilir?
Kalıp açma stroku, ejektör tasarımı, kalıp yüzeyi, ürün geometrisi, operatör erişimi ve otomatik çıkarma seçeneklerini gözden geçirin.
Optimizasyon sırasında hangi veriler kaydedilmelidir?
Çevrim aşama sürelerini, sıcaklıkları, enjeksiyon basıncını, vida geri kazanımını, ürün ağırlığını, kürleme sonuçlarını, ret oranını ve arıza süresini kaydedin.
Sonuç
Kauçuk enjeksiyon kalıplama çevrim süresini kısaltmak, makine hızını artırmaktan veya vulkanizasyon süresini kısaltmaktan daha fazlasını gerektirir. Besleme, plastikleştirme, vakumlama, enjeksiyon, kürleme, kalıp hareketi, kalıptan çıkarma ve temizleme işlemleri tek bir üretim sistemi olarak değerlendirilmelidir.
En büyük iyileşme, doğrulanmış bir işlem aralığını korurken gerçek darboğazı ortadan kaldırmaktan gelir. Saatte kabul edilen parça sayısı, ürün kalitesi ve arıza süresi, en hızlı bireysel döngüden daha güvenilir bir başarı ölçütü sağlar.
Soğuk yolluk sistemleri, FIFO besleme, programlanabilir enjeksiyon kontrolü, otomatik taşıma ve çok istasyonlu üretim, bileşim, kalıp ve üretim hedefine uygun hale getirildiğinde verimliliği artırabilir.
TASU imalatçıları otomatik kauçuk kalıplama makineleri Ayakkabı, otomotiv ve endüstriyel kauçuk ürünleri için çok istasyonlu üretim sistemleri. Çevrim süresi, kalıp konfigürasyonu, enjeksiyon kapasitesi ve otomasyon gereksinimlerini değerlendirmek için, TASU ile iletişime geçin.
