


TPU Enjeksiyon Kalıplamaya Giriş
TPU'ya (Termoplastik Poliüretan) Genel Bakış
Termoplastik poliüretan (TPU), çok çeşitli endüstriyel uygulamalarda kullanılan oldukça çok yönlü bir polimerdir. Esneklik, aşınma direnci ve tokluğun benzersiz birleşimi, onu stres altında veya zorlu koşullarda performans göstermesi gereken ürünler için ideal hale getirir. TPU, otomotiv, tıbbi cihazlar, spor malzemeleri ve ayakkabı gibi endüstrilerde yaygın olarak kullanılır. Ekstrüzyon, şişirme ve enjeksiyon kalıplama gibi çeşitli yöntemlerle işlenebilme özelliğiyle bilinir ve bu da üreticilerin mükemmel boyutsal doğrulukla karmaşık tasarımlar elde etmelerini sağlar.
TPU İçin Enjeksiyon Kalıplamanın Önemi
Enjeksiyon kalıplama, TPU işlemede en etkili ve yaygın olarak kullanılan yöntemlerden biridir. Bu işlem, üreticilerin tutarlı özelliklere sahip yüksek kaliteli, karmaşık parçalar üretmelerine olanak tanır. TPU için enjeksiyon kalıplama kullanmanın temel avantajlarından biri, büyük hacimli parçaları hızlı ve verimli bir şekilde üretebilme olanağıdır. TPU'nun termoplastik yapısı, onu yeniden eritme ve yeniden işleme için de uygun hale getirerek, malzeme maliyeti tasarrufunun kritik önem taşıdığı üretim ortamlarında cazibesini artırır. Ayrıca, enjeksiyon kalıplamanın hassasiyeti, TPU bileşenlerinin esneklik, aşınma direnci ve kimyasal dayanıklılık gibi birçok uygulama için kritik öneme sahip istenen mekanik özelliklerini korumasını sağlar.

TPU Enjeksiyon Kalıplama Sürecini Anlamak
Enjeksiyon Kalıplama Nedir?
Enjeksiyon kalıplama, erimiş malzemenin bir kalıba enjekte edilerek parça veya ürün oluşturulduğu bir üretim sürecidir. Bu işlem, yüksek hassasiyet ve büyük ölçekli üretime olanak sağladığı için TPU gibi termoplastik malzemeler için yaygın olarak kullanılır. TPU örneğinde, malzeme erime noktasına kadar ısıtılır, yüksek basınç altında bir kalıba enjekte edilir ve ardından istenen şekli oluşturmak için soğutulur. Bu işlem tekrarlanabilir ve oldukça ölçeklenebilir olduğundan, karmaşık parçaların seri üretimi için idealdir.
TPU Enjeksiyon Kalıplama Adımları
TPU enjeksiyon kalıplama süreci birkaç temel aşamaya ayrılabilir:
-
TPU Malzemesinin Eritilmesi: TPU peletleri veya granülleri, enjeksiyon kalıplama makinesinin haznesine beslenir ve burada hazne ve vidanın ürettiği ısıyla eritilir. TPU'nun bozulmadan düzgün bir şekilde eritilmesini sağlamak için sıcaklığın dikkatlice kontrol edilmesi gerekir.
-
Malzemenin Kalıba Enjeksiyonu: Malzeme eritildikten sonra, yüksek basınç altında bir kalıba enjekte edilir. Kalıp, parçanın istenen şeklini oluşturmak için tasarlanmıştır ve genellikle enjeksiyon sırasında sıkıca birbirine kenetlenen iki yarıdan oluşur.
-
Soğutma: Malzeme enjekte edildikten sonra kalıp soğutulur. Soğutma işlemi TPU'yu katılaştırarak kalıbın şeklini korumasını sağlar. Soğutma süresi, yüzey kalitesi ve boyut doğruluğu gibi nihai ürünün kalitesini etkilediği için kritik öneme sahiptir.
-
Çıkarma: Parça soğuyup katılaştıktan sonra kalıp açılır ve parça çıkarılır. Döngü daha sonra bir sonraki TPU malzeme setiyle tekrarlanır.
TPU Enjeksiyon Kalıplamanın Yaygın Uygulamaları
TPU enjeksiyon kalıplama, TPU'nun üstün özellikleri nedeniyle birçok sektörde kullanılmaktadır. En yaygın uygulamalardan bazıları şunlardır:
-
Otomotiv Bileşenleri: TPU, conta, keçe, tampon ve hem esneklik hem de dayanıklılık gerektiren diğer parçaların üretiminde kullanılır. Zorlu ortamlara dayanıklılık özelliği, TPU'yu otomotiv uygulamaları için ideal hale getirir.
-
Ayakkabı: TPU, ayakkabı tabanları, iç tabanlar ve esneklik ve aşınmaya karşı direnç gerektiren diğer bileşenlerin üretiminde sıklıkla kullanılır.
-
Tıbbi Cihazlar: TPU biyouyumludur ve bu sayede borular, konnektörler ve cerrahi cihazlar gibi tıbbi uygulamalar için uygundur. Dayanıklılığı ve esnekliği, tıbbi bileşenlerin uzun vadeli performansını garanti eder.
-
Tüketim Malları: TPU, dayanıklılığı ve basınç altında şeklini koruyabilme özelliği sayesinde telefon kılıfları, spor ekipmanları ve elektronik cihazlardaki yumuşak dokunuşlu kaplamalar gibi ürünlerde de kullanılmaktadır.
TPU Enjeksiyon Kalıplamada Temel Faktörler
TPU Malzeme Özellikleri
Enjeksiyon kalıplama sürecine derinlemesine dalmadan önce, TPU'nun kalıplama davranışını etkileyen benzersiz özelliklerini anlamak önemlidir. TPU, üstün aşınma direncine sahip oldukça esnek bir malzemedir ve bu da onu tekrarlanan strese dayanması gereken ürünler için ideal kılar. Ayrıca yağlara, greslere ve çeşitli kimyasallara karşı dirençlidir ve bu da zorlu ortamlarda kullanılmasına katkıda bulunur.
TPU'nun bazı kritik özellikleri şunlardır:
-
Sertlik: TPU, ürünün özel ihtiyaçlarına bağlı olarak yumuşak ve esnekten daha serte kadar çeşitli sertlik seviyelerinde üretilebilir. Shore sertlik ölçeği genellikle TPU malzemelerini sınıflandırmak için kullanılır ve sertlik seçimi, kalıplama sürecini ve nihai parça performansını etkiler.
-
Esneklik: TPU, hem sıcak hem de soğuk ortamlarda esnekliğini koruması gereken parçalar için önemli bir faktör olan geniş bir sıcaklık aralığında esnekliğini korur.
-
Kimyasal Direnç: TPU, yağlara, yakıtlara ve diğer kimyasallara karşı mükemmel bir dirence sahiptir, bu da onu zorlu koşullara maruz kalan ürünler için oldukça etkili kılar.
Enjeksiyon Kalıplama İçin Doğru TPU Malzemesini Seçme
Uygulamanız için doğru TPU sınıfını seçmek, optimum kalıplama sonuçlarına ulaşmak için çok önemlidir. İşte dikkate alınması gereken bazı faktörler:
-
Sertlik Gereksinimleri: Ürününüz esneklik gerektiriyorsa, daha yumuşak bir TPU sınıfı seçilebilir. Sertlik ve aşınma direnci daha önemliyse, daha sert bir TPU sınıfı daha uygun olabilir.
-
Çevresel Direnç: Yağlara, çözücülere veya aşırı sıcaklıklara maruz kalacak ürünler için doğru kimyasal dirence sahip bir TPU seçmek çok önemlidir.
-
Akış Özellikleri: Bazı TPU malzemeleri daha iyi akış özelliklerine sahiptir ve bu da enjeksiyon kolaylığını ve nihai parçanın kalitesini etkileyebilir. Malzeme akışı, düzgün bir dolgu sağlamak ve kalıplanmış parçadaki kusurları en aza indirmek için kritik öneme sahiptir.
Üreticiler, bu malzeme özelliklerini anlayıp doğru TPU sınıfını seçerek, kalıplama süreçlerini verimlilik ve ürün performansı açısından optimize edebilirler.
TPU Enjeksiyon Kalıplama Makinesini Anlamak
TPU Enjeksiyon Kalıplama Makinesinin Bileşenleri
A TPU enjeksiyon kalıplama makinesi Her biri malzemenin doğru şekilde işlenip şekillendirilmesinde hayati rol oynayan birkaç temel bileşenden oluşur. Bu bileşenlerin nasıl birlikte çalıştığını anlamak, kalıplama sürecini optimize etmeye ve olası sorunları önlemeye yardımcı olur. Ana bileşenler şunlardır:
-
Hazne: Hazne, ham TPU malzemesinin (pelet veya granül formunda) yüklendiği yerdir. Hazne, namluya sürekli malzeme beslemesi sağlar.
-
Namlu ve Vida: Namlu, TPU malzemesini gerekli erime sıcaklığına kadar ısıtır ve vida, malzemeyi namlu içerisinde hareket ettirerek eşit erime ve karışmayı sağlar.
-
Enjeksiyon Ünitesi: Bu ünite, erimiş TPU malzemesinin kalıba enjeksiyonunu kontrol eder. Kalıbın düzgün bir şekilde doldurulmasını sağlamak için enjeksiyon hızı ve basıncının hassas bir şekilde kontrol edilmesi gerekir.
-
Kalıp: Kalıp, enjeksiyon kalıplama sürecinin kalbidir. Nihai ürünün şeklini belirler ve TPU malzemesinin enjekte edildikten sonra katılaşmasına yardımcı olmak için soğutma kanallarıyla tasarlanmıştır.
-
Sıkıştırma Ünitesi: Sıkıştırma ünitesi, enjeksiyon ve soğutma sırasında kalıp yarımlarını bir arada tutar. Uygun sıkıştırma kuvveti, kalıbın sızdırmazlığını sağlayarak malzeme sızıntısını önler.
-
Soğutma Sistemi: Enjeksiyondan sonra, parçanın katılaşması için kalıp içinde soğutulması gerekir. Soğutma sistemi, enjekte edilen malzemenin sıcaklığını düşürmek için kalıp içindeki kanallardan su veya başka bir soğutma ortamı dolaştırır.
TPU için Doğru Enjeksiyon Kalıplama Makinesinin Seçilmesi
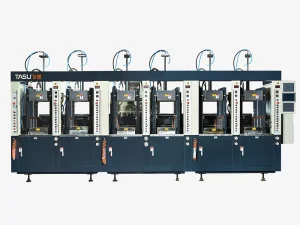
Doğru seçimi yapmak enjeksi̇yon kaliplama maki̇nesi̇ TPU malzemesi ve nihai parça tasarımıyla ilgili çeşitli faktörlere bağlıdır. Temel hususlar şunlardır:
-
Sıkma Kuvveti: Sıkma kuvveti, enjeksiyon sırasında kalıp yarımlarını bir arada tutmak için gereken basınç miktarıdır. Gerekli sıkma kuvveti, parça boyutuna, malzeme viskozitesine ve kalıplama koşullarına bağlıdır.
-
Enjeksiyon Hızı ve Basıncı: TPU malzemeleri, kalitelerine bağlı olarak değişen akış özelliklerine sahiptir. Ayarlanabilir enjeksiyon hızı ve basıncına sahip bir makine, TPU'nun kalıp boşluğunu kısa enjeksiyonlar veya eksik dolumlar gibi kusurlar olmadan doldurmasını sağlar.
-
Atış Boyutu: Atış boyutu, kalıba enjekte edilen malzeme hacmini ifade eder. Üretilen parçanın boyutuna uygun olmalı, böylece malzeme ve çevrim süresinin verimli kullanımı sağlanmalıdır.
-
Sıcaklık Kontrolü: TPU'nun bozulmasını önlemek için hassas sıcaklık kontrolüne ihtiyaç duyması nedeniyle, hassas ısıtma ve soğutma özelliklerine sahip bir enjeksiyon kalıplama makinesi şarttır.
TPU Enjeksiyon Kalıplama Makinelerinin Bakımı ve Sorun Giderilmesi
TPU enjeksiyon kalıplama makinelerinin uzun ömürlü ve verimli olması için doğru bakım çok önemlidir. Aşağıdakilerin düzenli olarak kontrol edilmesi önerilir:
-
Sıcaklık Sensörleri ve Kontrolörleri: Tutarlı eriyik sıcaklıklarını korumak için doğru şekilde kalibre edildiklerinden emin olun.
-
Enjeksiyon Ünitesi ve Vida: Malzeme birikmesini önlemek ve düzgün malzeme akışı sağlamak için bu parçaların düzenli olarak temizlenmesi ve yağlanması gerekir.
-
Hidrolik ve Pnömatik Sistemler: Makinenin hidrolik ve pnömatik sistemleri düzenli olarak sızıntılara karşı kontrol edilmeli, sıkıştırma basıncı ve enjeksiyon basıncının doğru şekilde korunduğundan emin olunmalıdır.
Yaygın sorunlar ve çözümleri şunlardır:
| Sorun | Olası Nedenler | Çözümler |
|---|---|---|
| Malzeme Akışı Sorunları | Uygun olmayan sıcaklık ayarları, tıkalı filtreler, yetersiz enjeksiyon hızı | Sıcaklığı ayarlayın, filtreleri temizleyin, enjeksiyon hızını artırın |
| Kalıp Yapışması | Aşırı soğutma süresi, yetersiz ayırıcı maddeler | Soğutma süresini ayarlayın, ayırıcı maddeleri uygulayın |
| Yüzey Kusurları | Dengesiz soğutma, uygun olmayan sıcaklık ayarları | Kalıp sıcaklığını kontrol edin, homojen soğutmayı sağlayın |
TPU Enjeksiyon Kalıplamada Sıcaklık Kontrolü
Optimum TPU Enjeksiyon Kalıplama Sıcaklık Aralığı
TPU enjeksiyon kalıplamasında sıcaklık kontrolü çok önemlidir. Uygun sıcaklık, malzemenin kalıba kolayca akmasını, boşluğu tamamen doldurmasını ve istenen özelliklerle katılaşmasını sağlar. TPU için sıcaklık aralığı genellikle şunları içerir:
-
Erime Sıcaklığı: TPU, kullanılan malzemenin kalitesine bağlı olarak genellikle 210°C ila 230°C aralığında erir. Sıcaklık çok düşükse, malzeme düzgün erimeyebilir ve bu da kalıplanmış parçalarda eksik dolgulara veya kusurlara yol açabilir. Öte yandan, sıcaklık çok yüksekse, TPU bozularak elastikiyetini ve diğer istenen özelliklerini kaybedebilir.
-
Kalıp Sıcaklığı: Kalıp sıcaklığı, parçanın karmaşıklığına ve kalınlığına bağlı olarak genellikle 20°C ile 60°C arasında değişir. Daha düşük kalıp sıcaklıkları yüzey kalitesini iyileştirebilirken, daha yüksek sıcaklıklar çevrim süresini kısaltabilir ancak nihai parçanın mekanik özelliklerini etkileyebilir.
Sıcaklığın TPU Malzeme Özellikleri Üzerindeki Etkisi
TPU enjeksiyon kalıplama sırasında kullanılan sıcaklık, parçanın nihai özelliklerini doğrudan etkiler:
-
Sertlik ve Esneklik: Daha yüksek kalıp sıcaklıkları daha esnek ve yumuşak parçalara yol açabilirken, daha düşük kalıp sıcaklıkları daha sert parçalar üretebilir.
-
Yüzey Kaplaması: Sıcaklık da yüzey kaplamasını etkiler. Yüksek kalıp sıcaklıkları genellikle daha pürüzsüz bir yüzey sağlarken, daha düşük sıcaklıklar akış izleri veya kısa atışlar gibi yüzey kusurlarına neden olabilir.
-
Boyutsal Hassasiyet: İşlem boyunca sabit bir sıcaklığın korunması boyutsal kararlılığı garanti eder ve soğumadan sonra eğilme veya büzülmeyi önler.
TPU Enjeksiyon Kalıplama Süreci Optimizasyonu
Döngü Süresi ve Verimlilik
Çevrim süresinin optimize edilmesi, TPU enjeksiyon kalıplama verimliliğini artırmada önemli bir faktördür. Çevrim süresi, enjeksiyon süresi, soğutma süresi ve çıkarma süresi olmak üzere birden fazla aşamadan oluşur. Üreticiler, soğutma süresini en aza indirerek ve kalıp tasarımını optimize ederek çevrim sürelerini önemli ölçüde azaltabilirler. Ancak, çevrim süresini çok fazla kısaltmak kalite kusurlarına yol açabileceğinden, doğru dengeyi bulmak çok önemlidir.
TPU Enjeksiyon Kalıplamada Kusurların Azaltılması
TPU enjeksiyon kalıplamada yaygın görülen kusurlar şunlardır:
-
Hava Hapsetmeleri: Hava hapsetleri, kalıp boşluğunun içinde hava hapsolduğunda oluşur ve parçada kusurlara yol açar. Bu durum, kalıp tasarımında uygun havalandırma sağlanarak ve enjeksiyon hızı optimize edilerek önlenebilir.
-
Akış İzleri: Akış izleri, malzeme kalıba eşit olmayan bir şekilde aktığında oluşur. Enjeksiyon basıncını ve sıcaklığını ayarlamak bu sorunu en aza indirmeye yardımcı olabilir.
-
Çarpılma: Eğilme, eşit olmayan soğutma veya uygun olmayan sıcaklık ayarları nedeniyle meydana gelebilir. Bu durum, kalıp sıcaklığını kontrol ederek ve eşit soğutma sağlayarak en aza indirilebilir.
Sonuç
Sonuç olarak, termoplastik poliüretan enjeksiyon kalıplama, çeşitli sektörlerde dayanıklı ve esnek bileşenler üretmek için oldukça etkili bir işlemdir. Sıcaklık kontrolü, malzeme seçimi ve makine optimizasyonunun önemi de dahil olmak üzere TPU enjeksiyon kalıplama sürecini anlamak, yüksek kaliteli parçalar elde etmek için çok önemlidir. Bu temel faktörlere odaklanarak ve enjeksiyon kalıplama makinesini ve sürecini sürekli olarak optimize ederek, üreticiler verimliliği artırabilir, hataları azaltabilir ve uygulamalarının gereksinimlerini karşılayan üstün TPU ürünleri üretebilirler.
