


Kauçuk ve plastik ürün üretimi alanında transfer kalıplama, geleneksel sıkıştırma kalıplama ile modern enjeksiyon kalıplama arasında köprü kuran temel bir süreç olarak öne çıkmaktadır. Özellikle termoset malzeme şekillendirme ve hassas bileşen kapsülleme alanlarında vazgeçilmez bir konuma sahiptir. Otomotiv contalarından çip paketlemeye kadar bu teknoloji, hem kauçuk transfer kalıplama hem de plastik işlemede benzersiz avantajlar sunmak için "hassas şekillendirme ve nazik kalıp doldurma" özelliklerinden yararlanır. Bu makale, transfer kalıplamanın prensiplerini, süreçlerini ve temel özelliklerini sistematik olarak ele almakta ve kauçuk enjeksiyon kalıplama gibi ilgili teknolojilerle karşılaştırarak sektör uygulayıcıları için kapsamlı teknik referanslar sunmaktadır.
Transfer kalıplama, esas olarak termoset plastikler ve kauçuğa uygulanan bir üretim sürecidir. Kapalı kalıp teknolojisinin bir temsilcisi olarak, kompresyon kalıplama ve enjeksiyon kalıplamanın temel avantajlarını bir araya getirerek, karmaşık bileşenlerin üretiminde "şekillendirme hassasiyeti" ile "işleme verimliliği" arasında bir denge sağlar. Bunlar arasında, kauçuk malzemeler için özel olarak geliştirilen kauçuk transfer kalıplama, elastomerik malzemelerin akışını hassas bir şekilde kontrol ederek, ek parçalı kauçuk ürünler için tercih edilen bir işlem olarak üstünlüğünü daha da ortaya koymaktadır.
Basitçe anlatmak gerekirse, bu sürecin temel mantığı "bölgesel sıcaklık kontrolü ve basınçla çalışan kütle transferi"dir: Hammaddeler önce bağımsız bir ısıtma odasında ("kap" olarak adlandırılır) yumuşak ve esnek hale gelene kadar ısıtılır. Daha sonra, hidrolik bir piston, malzemeyi küçük kanallardan ("kanal" veya "yolluk" olarak adlandırılır) geçirerek kapalı, ısıtılmış bir kalıp boşluğuna itmek için basınç uygular ve malzeme burada son olarak kürlenerek (sertleşerek) tasarlandığı gibi bitmiş ürünü oluşturur. Bu "ön ısıtma ve ardından kütle transferi" yöntemi, bir Kauçuk enjeksiyon kalıplama makinesi Erimiş malzemeyi doğrudan kalıba enjekte ederek hassas bileşenlerin kapsüllenmesinde de daha avantajlı hale getirir.
Transfer Kalıplamanın Temel Özellikleri
Transfer kalıplamanın teknik özellikleri, esas olarak aşağıdaki beş hususta yansıtılan “kapalı kalıp kütle transferi ve ön ısıtma plastikleştirme” mekanizması tarafından belirlenir:
-
Kapalı Kalıplama: Malzeme enjeksiyonundan önce kalıp tamamen kapatılır; bu, "önce besleme, sonra kalıp kapatma" şeklindeki sıkıştırma kalıplama yönteminden tamamen farklıdır. Bu, çapaklanmayı etkili bir şekilde azaltır ve boyut doğruluğunu artırır.
-
Malzeme Ön Isıtma: Hammaddeler genellikle önceden hazırlanmış "yükler" veya "pelet" formunda bulunur ve özel bir transfer kabında ön ısıtma ve plastikleştirme işleminden geçer. Bu, aynı zamanda kap transfer kalıplamanın temel özelliği olan, sonraki kalıp dolumunun sorunsuz bir şekilde gerçekleşmesinin temelini oluşturur.
-
Piston Basınçlandırması: Plastikleştirilmiş malzemenin yolluk direncini aşmasını ve kalıbın karmaşık boşluğunu tamamen doldurmasını sağlamak için hidrolik piston tarafından sabit basınç sağlanır ve bu da onu özellikle ince yapılı bileşenler için uygun hale getirir.
-
Termoset Malzemelerle Uyumluluk: Bu işlem neredeyse yalnızca termoset malzemeler için tasarlanmıştır; epoksi, fenolik ve silikon gibi malzemeler ısıtıldığında geri dönüşü olmayan kimyasal değişimlere uğrar ve kürlendikten sonra tekrar eritilemez. Transfer kalıplamanın sıcaklık kontrol sistemi bu özelliğe mükemmel şekilde uygundur.
-
Kauçuk Malzemelere Uyum: Kap sıcaklığının ve piston basıncının optimize edilmesiyle kauçuk transfer kalıplama, elastomerik malzemelerin zayıf akışkanlığı sorununu çözerek kauçuk contaların, diyaframların ve metal ekli diğer ürünlerin verimli bir şekilde üretilmesini sağlar.
Transfer Kalıplamanın Adım Adım İşlem Akışı
Transfer kalıplama üretim süreci kesinlikle “hazırlık – besleme – transfer – kürleme – kalıptan çıkarma” sırasına uygun olmalı ve her bir halkanın parametre kontrolü ürün kalitesini doğrudan etkilemektedir:
-
Kalıp Hazırlığı: Kalıbın hareketli ve sabit yarım parçaları sabitlenir ve belirli bir sıcaklığa (genellikle malzeme özelliklerine göre 120-180°C arasında kontrol edilir) ısıtılır. Üründe metal pimler ve elektronik bileşenler gibi ek parçalar bulunması gerekiyorsa, kalıp doldurma sırasında yerinden oynamaması için bu aşamada bunlar kalıp boşluğuna doğru bir şekilde yerleştirilmeli ve sabitlenmelidir.
-
Malzeme Yükleme: Ürün ağırlığına ve yolluk kaybına göre belirli miktarda hammadde (yük veya pelet) tartılır ve kalıbın üzerinde bulunan transfer kabına yerleştirilir. Malzeme miktarının sadece kalıplama gerekliliklerini karşılaması değil, aynı zamanda aşırı israfın da önlenmesi sağlanır.
-
Basınç Transferi: Hidrolik piston, önceden belirlenmiş bir hızda (genellikle 5-15 mm/s) aşağı iner ve potaya bastırır. Basınç altında (genellikle 10-30 MPa), malzeme daha fazla ısıtılır ve yumuşatılarak akış oluşturulur ve kapalı kalıp boşluğu, tüm boşluk tamamen dolana kadar yolluk sistemi aracılığıyla hızla doldurulur.
-
İzotermal Kürleme: Malzeme, kapalı kalıpta belirli bir süre boyunca basınç ve sıcaklığı korur (kürleme süresi, ürün kalınlığına ve malzemeye bağlı olarak onlarca saniyeden birkaç dakikaya kadar değişir). Bu işlem sırasında, termoset malzeme çapraz bağlanma reaksiyonuna girer ve kademeli olarak sertleşerek istenen şekli alır.
-
Kalıp Açma ve Kalıptan Çıkarma: Kürlenme tamamlandıktan sonra kalıp açılır ve ejektör pimleri bitmiş bileşenleri dışarı iter. Aynı zamanda, kap ve yollukta kürlenen fazla malzeme ("ayıklama" veya "flaş" olarak adlandırılır) ürünle birlikte dışarı alınır ve genellikle üründen kolayca ayrılabilir.
Transfer Kalıplama ile İlgili İşlemler Arasındaki Temel Farklar
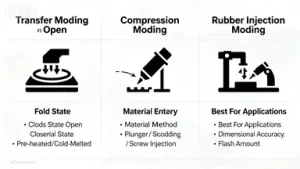
Transfer kalıplamanın konumunu daha net anlamak için, aşağıda sıkıştırma kalıplama ve kauçuk enjeksiyon kalıplama gibi işlemlerle temel boyutlardan karşılaştırmalar yapılmış olup, özellikle kauçuk enjeksiyon kalıplama makinesi tarafından elde edilen işlem farklılıklarına vurgu yapılmıştır:
|
Karşılaştırma Boyutu
|
Transfer Kalıplama (Kauçuk Transfer Kalıplama Dahil)
|
Sıkıştırma Kalıplama
|
Kauçuk Enjeksiyon Kalıplama
|
|---|---|---|---|
|
Kalıp Durumu
|
Malzeme transferinden önce tamamen kapalı
|
Malzeme yükleme sırasında kalıp açık; beslemeden sonra sıkıştırılmış
|
Enjeksiyondan önce kalıp kapatıldı, transfer kalıplama ile uyumlu
|
|
Malzeme İşleme Yöntemi
|
Tencerede önceden ısıtılmış ve plastikleştirilmiş, tencere transfer kalıplamanın temel bir özelliğidir
|
Kalıp boşluğuna doğrudan eklenen soğuk veya sıcak malzeme
|
Kauçuk enjeksiyon kalıplama makinesinin namlusunda eritilip plastikleştirilir, bir vida ile taşınır
|
|
Malzeme Besleme Yöntemi
|
Piston basıncı, malzemeyi kanaldan geçirir
|
Sıkıştırma basıncı, boşluğu doldurmak için malzemeyi sıkıştırır
|
Kauçuk enjeksiyon kalıplama makinesinin vidasıyla yüksek basınçlı enjeksiyon, daha hızlı akış hızıyla
|
|
Uygun Ürünler
|
Karmaşık yapı ve ek parçalara sahip kauçuk ve plastik ürünler, elektronik paketleme bileşenleri
|
Kauçuk contalar gibi basit yapıya sahip büyük boyutlu ürünler
|
O-ringler gibi orta karmaşıklığa sahip yüksek hacimli kauçuk ürünleri
|
|
Boyutsal Doğruluk
|
Yüksek, ±0,05 mm'ye kadar toleransla
|
Nispeten düşük, flaştan kolayca etkilenir
|
Çok yüksek, Kauçuk enjeksiyon kalıplama makinesinin daha iyi sıcaklık kontrol doğruluğu ile
|
|
Flaş Durumu
|
Minimum, ayırma yüzeyinde yalnızca hafif izler
|
Bol miktarda, daha sonra budama gerektirir
|
Minimal, transfer kalıplamaya benzer
|
Transfer Kalıplamanın Avantajları ve Sınırlamaları
1. Temel Avantajlar
-
Karmaşık Bileşen Kalıplama İçin Güçlü Yetenek: Yüksek basınç altında, malzeme mükemmel akışkanlığa sahiptir, bu da kalıbın ince yapılarını mükemmel şekilde kopyalayabilir ve derin boşluklar, yan delikler ve alt kesikler gibi karmaşık tasarımları kolayca işleyebilir, bu da onu özellikle hassas elektronik bileşenler için uygun hale getirir.
-
Üstün Hassas Kapsülleme Etkisi: Kalıp doldurma işlemi, yarı iletken yongalar ve sensörler gibi kırılgan bileşenlerin tel bağlantılarını etkili bir şekilde koruyabilen, düşük türbülanslı ve stabil bir işlemdir. Elektronik kapsülleme için tercih edilen işlemlerden biridir. Bu avantaj, kauçuk transfer kalıplamada da ek parçaların hassas bir şekilde sarılması olarak kendini gösterir.
-
İyi Boyutsal Kararlılık: Kapalı kalıplama, malzeme büzülmesinin belirsizliğini azaltır ve kapsamlı bir sonraki işleme gerek kalmadan tutarlı boyutlara ve sıkı tolerans kontrolüne sahip ürünlerle sonuçlanır.
-
Eklentilerin Kolay Kullanımı: Kapalı kalıp boşluğu, metal eklentiler için istikrarlı bir konumlandırma ortamı sağlayarak, “kauçuk/plastik-metal”in doğrudan entegre kalıplanmasına olanak tanır ve ürün güvenilirliğini artırır.
-
Daha Az Flaş Kaybı: Sıkıştırma kalıplama ile karşılaştırıldığında, transfer kalıplamadaki flaş miktarı önemli ölçüde azalır, bu da hammadde israfını azaltır ve sonraki düzeltmenin işçilik maliyetini düşürür.
2. Ana Sınırlamalar
-
Yüksek Kalıp Maliyeti: Kalıbın, kaplar ve yolluklar gibi özel yapıları entegre etmesi gerekir; bu da yüksek tasarım ve işleme zorluğuna ve sıkıştırma kalıplama kalıplarına göre çok daha yüksek ilk yatırıma neden olur.
-
Kaçınılmaz Malzeme İsrafı: Kapta ve yollukta kürlenen atıklar, kauçuk enjeksiyon kalıplamanın yolluk malzemesi gibi geri dönüştürülemeyen ve tekrar kullanılamayan termoset atıklardır ve bu da malzeme maliyetlerini artırır.
-
Kabarcık Kusurlarına Eğilimli: Eğer kap yetersiz havalandırılırsa veya kalıp doldurma hızı çok hızlıysa, hava boşlukta kolayca sıkışır, iç gözenekler oluşur ve ürünün dayanıklılığı etkilenir.
-
Nispeten Uzun Üretim Döngüsü: Termoset malzemelerin kürlenme süreci uzun zaman alır ve genel döngü genellikle Kauçuk enjeksiyon kalıplamadan 30%-50% daha uzundur, bu da onu ultra büyük ölçekli seri üretim için uygunsuz hale getirir.
Transfer Kalıplamanın Tipik Uygulama Senaryoları
“Hassas şekillendirme ve nazik kalıp doldurma” gibi çifte avantajlarıyla transfer kalıplama, birçok yüksek teknoloji alanında vazgeçilmez bir rol oynamaktadır; bunların arasında kauçuk transfer kalıplama ve elektronik kapsülleme iki temel uygulama alanıdır:
1. Elektronik Bilgi Alanı
Transfer kalıplamanın en önemli uygulama senaryosu, özellikle çip paketlemede vazgeçilmez olan bu yöntemdir. Silikon çipler için siyah epoksi ambalaj kabuklarının, DIP (Çift Sıralı Paket), QFP (Dörtlü Düz Paket) ve BGA (Toplu Izgara Dizisi) gibi yarı iletken ambalaj bileşenlerinin üretimini içerir; ayrıca sensör ve bobinlerin kaplanmasında ve anahtarlar, konnektörler, devre kesiciler ve diğer elektrikli bileşenler için yalıtım kabuklarının kalıplanmasında da kullanılır.
2. Kauçuk Ürün Alanı
Kauçuk transfer kalıplama, elastomerik malzemeler için özel olarak tasarlanmıştır. Kauçuk diyaframlar, contalar, contalar ve metal ek parçalı diğer ürünlerin üretiminde kullanılır, sıradan proseslerde zayıf kauçuk akışkanlığı ve ek parçaların kolay yer değiştirmesi sorunlarını çözer ve otomotiv, hidrolik sistemler ve diğer alanlarda yaygın olarak kullanılır.
3. Günlük İhtiyaçlar ve Ev Aletleri Alanı
Tencere kulpları, fırın düğmeleri ve ev aletlerinin içindeki elektrikli muhafazalar gibi yüksek sıcaklıklara dayanması gereken bileşenler için uygundur. Bu bileşenler, iyi ısı direnci ve yalıtıma sahip malzemeler gerektirir ve transfer kalıplamada kullanılan termoset malzemeler bu gereksinimleri tam olarak karşılar.
Özet
Transfer kalıplama, özellikle elastomerler için kap transferi ve kauçuk transfer kalıplamaya odaklanan kap transfer kalıplama, hassasiyet ve pratikliği dengeleyen bir kalıplama teknolojisidir. Benzersiz "kap ön ısıtma - piston kütle transferi - kapalı kalıp kürleme" süreci sayesinde, termoset malzemelerin özelliklerine mükemmel uyum sağlar ve karmaşık bileşen kalıplama ve hassas kapsüllemede basınçlı kalıplamanın çok ötesinde avantajlar sunar. Maliyet ve verimlilik açısından kauçuk enjeksiyon kalıplama gibi süreçlerden biraz daha düşük olsa da, transfer kalıplama, elektronik kapsülleme ve ek parçalı kauçuk/plastik ürünler gibi niş alanlarda vazgeçilmez bir temel teknoloji olmaya devam ederek modern üretimin yüksek kaliteli gelişimine sağlam bir destek sağlar.
