


Introduktion: Gummis avgörande roll i olika branscher
Gummis oöverträffade kombination av elasticitet, motståndskraft och hållbarhet har cementerat dess status som ett hörnstensmaterial inom otaliga sektorer. Det är den tysta arbetshästen i våra dagliga liv – från däcken som håller bilar på vägen och tätningarna som förhindrar industriella läckor till skosulorna som dämpar varje steg och precisionskomponenterna i livräddande medicintekniska produkter. Vad gör detta stora utbud av gummiprodukter möjligt? Svaret ligger i specialiserade gummigjutnings- och formningsprocesser. Dessa tekniker formar inte bara gummi till användbara former; de dikterar direkt en produkts prestanda, livslängd och konsistens. I takt med att industrier kräver mer komplexa konstruktioner, högre prestandastandarder och kostnadseffektiv produktion har gummigjutningsmetoder utvecklats snabbt – var och en med unika styrkor och användningsområden. För tillverkare är det inte bara ett tekniskt beslut att välja rätt process; det är nyckeln till att leverera produkter som möter marknadens behov.
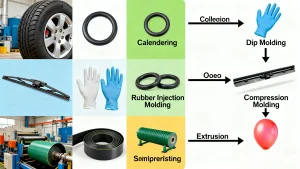
[Föreslagen bild: En collage-infografik som visar vanliga gummiprodukter (däck, O-ringar, handskar, medicinska komponenter) med diskreta etiketter som länkar dem till deras respektive gjutningsprocesser. Placera högst upp i introduktionsavsnittet för att visuellt koppla gummits allestädesnärvaro till gjutningstekniker.]
1. Kompressionsgjutning: Den vördnadsvärda pelaren inom gummigjutning
1.1 Princip och processflöde
Kompressionsgjutning är ryggraden i traditionell gummitillverkning – pålitlig, enkel och beprövad. Så här fungerar det: Först skärs eller formas en exakt mängd ohärdad gummiblandning (kallad "ämne" eller "förform") för att matcha den slutliga delens allmänna storlek. Detta ämne placeras sedan i en uppvärmd formhålighet (vanligtvis tillverkad av stål eller aluminium). Formens övre halva (platta) sluter tätt och applicerar både hög temperatur (vanligtvis 150–200 °C) och tryck (10–50 MPa). Värmen utlöser vulkanisering – en kemisk reaktion som härdar gummit – medan trycket tvingar materialet att fylla varje vrå i hålrummet. När härdningen är klar (tiden varierar beroende på gummityp och deltjocklek) öppnas formen och den färdiga delen tas bort.
[Föreslagen bild: Ett steg-för-steg-diagram över formpressning: 1) Ohärdat gummiämne placerat i formhåligheten; 2) Formstängning och applicering av värme/tryck; 3) Vulkaniseringsprocess; 4) Formöppning och borttagning av delar. Märk ut nyckelkomponenter (formhålighet, formplatta, gummiämne). Placera efter underrubriken "Princip och processflöde".]
1.2 Egenskaper och tillämpningar
Vad gör formpressning till ett självklart val för tillverkare? Dess mångsidighet – den hanterar allt från enkla platta packningar till komplexa delar med underskärningar. Verktygs- och utrustningskostnaderna är också lägre jämfört med avancerade metoder, vilket gör den idealisk för små till medelstora produktionsserier. Med det sagt har den nackdelar: cykeltiderna är långsammare (eftersom varje del kräver manuell lastning/lossning), och överskott av gummi (kallat "flash") bildas ofta runt delen, vilket behöver trimmas efter produktion.
Vanliga tillämpningar inkluderar O-ringar för VVS, vibrationsdämpare för tunga maskiner, packningar för industrirör och gummifötter för elektronik. Det används också för specialanpassade delar där låga verktygskostnader överväger behovet av ultrasnabb produktion.
2. Transfergjutning: En bro mellan traditionella och avancerade tekniker
2.1 Operativ mekanism
Transfergjutning blandar det bästa av kompressions- och formsprutning, vilket löser några av de förstnämndas begränsningar. Processen börjar med ett gummiämne placerat i en separat, uppvärmd kammare som kallas en "pot" (belägen ovanför formhåligheten). En kolv trycker sedan ner på ämnet och tvingar det smälta gummit genom små kanaler (kallade "sprue" och "runners") in i den slutna formhåligheten. När gummit fyller håligheten och vulkaniserar öppnas formen och delen tas bort – tillsammans med det överblivna gummit i potten och kanalerna (som ibland kan återvinnas).
Detta kontrollerade flöde säkerställer att gummit når även de minsta detaljerna i formen, vilket gör det perfekt för delar med snäva toleranser eller inbäddade metallinsatser (som gummibelagda bultar).
[Föreslagen bild: Ett tvärsnittsdiagram över en transfergjutningsuppställning, med märkning av behållaren, kolven, inloppet, löparna, formhåligheten och den inbäddade metallinsatsen. Markera flödesvägen för smält gummi från behållaren till håligheten. Placera efter underrubriken "Driftsmekanism".]
2.2 Fördelar och nackdelar
Transfergjutningens största vinster är högre dimensionell noggrannhet och mindre flash än kompressionsgjutning – eftersom gummit tvingas in i ett slutet hålrum snarare än komprimerat i ett öppet. Det hanterar också komplexa konstruktioner (som delar med flera hål eller inlägg) mer tillförlitligt. Det medför dock högre kostnader: formen är mer komplex (på grund av behållaren och kanalerna) och materialspillet är större (från inloppet/gjutgjutningarna). Den initiala investeringen i utrustning är också brantare än kompressionsgjutning, så det passar bäst för produktionsserier där precision motiverar den extra kostnaden.
3. Formsprutning: Precision och effektivitet omdefinierade
3.1 Processens hjärta – formsprutningsmaskinen
När det gäller högvolyms- och precisionsproduktion av gummi, gummi formsprutningsmaskin är stjärnan. Till skillnad från kompressions- eller transfergjutning automatiserar den här maskinen nästan varje steg, vilket gör den till en arbetshäst för masstillverkning. En typisk gummi formsprutningsmaskin har tre kärnkomponenter:
- Uppvärmd tunnaOhärdade gummipellets eller -föreningar matas in i cylindern, där roterande skruvar (eller kolvar) smälter och blandar materialet till ett jämnt, flytande tillstånd.
- InjektionsenhetNär gummit har mjukgjorts sprutar enheten in det i formhålan vid extremt högt tryck (50–200 MPa) – vilket säkerställer att det fyller även de finaste detaljerna.
- KlämenhetDetta håller formens två halvor tätt slutna under insprutning och härdning. Klämkraften måste matcha insprutningstrycket för att förhindra att formen öppnas (vilket skulle orsaka missformade delar).
Modern Formsprutningsmaskiner inkluderar även kontroller för temperatur, tryck och cykeltid – vilket möjliggör konsekvent och repeterbar produktion.
[Föreslagen bild: Ett detaljerat fotografi eller 3D-rendering av en formsprutningsmaskin för gummi, med märkning av den uppvärmda cylindern, formsprutningsenheten, klämenheten, formen och kontrollpanelen. Lägg till en liten infälld bild som visar skruven inuti den uppvärmda cylindern. Placera den i början av avsnittet "Formsprutning" för att markera maskinens roll.]
3.2 Process och utmärkande drag
Formsprutning av gummi följer en sömlös, automatiserad cykel:
- MatningGummiblandning laddas i maskinens tratt och matas in i den uppvärmda cylindern.
- PlasticiseringPipans skruv smälter och blandar gummit, och kontrollerar temperaturen för att undvika för tidig härdning.
- InjektionDet smälta gummit trycks genom ett munstycke in i den slutna formhåligheten under högt tryck.
- Härdning (vulkanisering)Formen hålls uppvärmd för att härda gummit – cykeltiderna här är kortare än vid kompressionsgjutning (ofta 30 sekunder till 5 minuter).
- VräkningNär det har härdat öppnas klämenheten och utstötarstiften trycker ut den färdiga detaljen.
De största fördelarna? Hastighet (idealisk för stora volymer), konsistens (minimal variation mellan delarna), och låg blixt (eftersom formen förblir stängd under insprutningen). Det eliminerar också behovet av förformade ämnen, vilket minskar tiden för materialberedning.
[Föreslagen bild: Ett förenklat flödesschema för formsprutning av gummi, med ikoner som representerar varje steg (matning → plasticering → injektion → härdning → utstötning). Lägg till korta anteckningar om viktiga fördelar (t.ex. "Inga förformade ämnen behövs" under matning). Placera efter underrubriken "Process och särskiljande egenskaper".]
3.3 Omfattande tillämpningar
Tack vare dess precision och effektivitet, formsprutning av gummi används inom kritiska branscher:
- FordonTorkarbladstätningar, motorfästen, bussningar och dörrtätningslister (där enhetlighet är avgörande för prestandan).
- MedicinskSterila komponenter som sprutpackningar, kateterspetsar och implanterbara gummidelar (processens låga kontamineringsrisk uppfyller medicinska standarder).
- IndustriellStora tätningar för pumpar, ventiler och hydraulsystem (högt tryck säkerställer att delarna klarar tung användning).
- KonsumentvarorTandborstgrepp, leksakskomponenter och packningar till apparater (hög volym håller kostnaderna nere).
4. Extusion: Konsten att kontinuerligt producera
4.1 Extruderingsprincipen avslöjad
Extrudering handlar om kontinuerlig, enhetlig produktion– perfekt för delar med ett jämnt tvärsnitt (som rör, slangar eller profiler). Så här fungerar det: Ohärdat gummi matas in i en uppvärmd extruder (en lång cylinder med en roterande skruv). Skruven trycker gummit framåt, smälter och blandar det allt eftersom. I slutet av cylindern tvingas gummit genom en specialformad form (t.ex. en cirkulär form för rör, en rektangulär form för remsor). När gummit lämnar formen behåller det formen – och flyttas sedan till en kyl- eller vulkaniseringsenhet (ofta ett vattenbad eller en ugn) för att härda. Resultatet? En lång, kontinuerlig längd av gummi som kan skäras till önskade storlekar.
[Föreslagen bild: En sidovy av en extruder som visar tratten, den uppvärmda cylindern, den roterande skruven, formen och vulkaniseringsbadet. Markera gummits väg från matning till extrudering och visa en närbild av formen som formar gummit till ett rör. Placera efter underrubriken "Extruderingsprincipen avslöjad".]
4.2 Processegenskaper och begränsningar
Extruderingens största styrka är effektivitet: den kan producera tusentals meter produkt per dag, vilket gör den idealisk för behov av stora volymer. Den är också kostnadseffektiv för enkla former, eftersom formverktyg är mindre komplexa än gjutverktyg. Den har dock begränsningar: den fungerar bara för delar med konstant tvärsnitt (inga komplexa kurvor eller underskärningar). Dessutom ökar eftervulkanisering tid och kostnader – till skillnad från formsprutning, där härdning sker i formen. Vanliga extruderade produkter inkluderar trädgårdsslangar, bränsleledningar för bilar, tätningslister för fönster och gummiprofiler för konstruktionsändamål (t.ex. dörrtätningar).
5. Kalandrering: Formning av ark och skapande av kompositer
5.1 Grunderna i kalandrering
Kalandrering är den vanligaste processen för att göra tunna gummidukar eller beläggning av tyger med gummi för att skapa kompositer. Det använder en serie uppvärmda, roterande valsar (vanligtvis 2–5 rullar arrangerade i en vertikal eller horisontell stapel). Så här går det till: Ohärdat gummi matas in mellan den första uppsättningen valsar, som pressar och sträcker det till ett tunt, jämnt lager. När gummit passerar genom efterföljande valsar justeras mellanrummet mellan valsarna för att uppnå exakt tjocklek (från 0,1 mm till flera millimeter). För kompositmaterial (som däcklager) matas tyg in i rullarna tillsammans med gummit – vilket pressar gummit in i tyget för att skapa ett förstärkt ark. Den färdiga produkten kyls sedan ner och härdas.
[Föreslagen bild: Ett diagram uppifrån av en kalandreringsmaskin med 4 valsar, som visar gummi och tyg som matas in i det första valsgapet och sedan passerar genom successiva valsar för att bilda ett tunt kompositark. Märk valsarna, gummimatningen, tygmatningen och det färdiga arket. Lägg till en måttmarkör (t.ex. "0,5 mm tjocklek") för att markera precisionen. Placera efter underrubriken "Grunderna i kalandrering".]
5.2 Viktiga tillämpningsområden
Kalandrering är avgörande i industrier som förlitar sig på tunna, starka gummimaterial:
- DäcktillverkningDen primära användningen – kalandrering – producerar ”stommeskikt” (förstärkta tyg-gummiskikt som bildar däckets struktur) och ”slitbaneskikt” (gummilagret som är i kontakt med vägen).
- TransportbandGummibelagda tygskikt som skapas via kalandrering bildar de flexibla, slitstarka band som används i fabriker och gruvor.
- ImpregneringTjocka gummidukar används för takläggning, dammfoder och vattentätning av källare – kalandrering säkerställer jämn tjocklek för tillförlitligt skydd.
- TextilierGummibelagda tyger för regnrockar, våtdräkter och industriförkläden tillverkas med kalandrering.
6. Doppning / Doppgjutning: Bemästra tunnfilmsproduktion
6.1 Doppningsprocessen i detalj
Doppgjutning är guldstandarden för att skapa tunna, flexibla gummiprodukter—Tänk produkter med väggar så tunna som 0,1 mm. Processen börjar med en gjutform (ofta gjord av keramik, metall eller plast) formad som slutprodukten (t.ex. en handskgjutform). Formen rengörs först och behandlas med ett släppmedel (för att hjälpa gummit att separera senare). Därefter doppas den i en tank med flytande gummiblandning (vanligtvis latex eller en syntetisk gummilösning). Formen får blötläggas under en viss tid – längre blötläggning skapar tjockare väggar. Efter doppningen lyfts formen ut och överflödigt gummi droppar av. Det torkas sedan (för att avlägsna lösningsmedel) och härdas (via värme- eller kemisk behandling) för att hårdna gummit. Slutligen skalas eller rullas formen för att ta bort den färdiga tunnfilmsprodukten.
[Föreslagen bild: En bildsekvens som visar doppgjutningsprocessen: 1) Handskformad keramisk form; 2) Form doppad i flytande latex; 3) Form lyft med latexbeläggning; 4) Tork-/härdningsugn; 5) Färdig handske tagen ur formen. Märk varje steg tydligt. Placera efter underrubriken "Doppningsprocessen i detalj".]
6.2 Ideala produkttyper för doppgjutning
Doppgjutningens styrka ligger i dess förmåga att skapa tunna, sömlösa produkter – vilket gör den oumbärlig för:
- Medicinsk industriKirurgiska handskar, undersökningshandskar, fingerskydd och kateterballonger (tunna väggar möjliggör flexibilitet och känslighet, medan sömlös design förhindrar kontaminering).
- SkyddsutrustningEngångshandskar för livsmedelshantering, kemikalieresistenta handskar för laboratoriearbete och dammmasker med gummitätningar.
- KonsumentvarorBallonger, klämbollar och vattentäta överdrag för små elektroniska föremål (tunt gummi håller produkterna lätta).
7. Gjutning: Smide av invecklade och detaljerade delar
7.1 Gjutprincipen för flytande polymerer
Gjutning är utformad för komplexa, detaljerade delar som andra processer (som extrudering eller formpressning) inte klarar av. Till skillnad från fasta gummiblandningar som används i andra metoder använder gjutning flytande polymerer—vanligast flytande silikongummi (LSR) eller polyuretan (PU). Processen är enkel men exakt: Först skapas en gjutform (ofta gjord av silikon, aluminium eller harts) med den exakta formen av den önskade delen – inklusive små detaljer som logotyper eller textur. Det flytande gummit blandas sedan med en härdningsmedel (för att utlösa härdning) och hälls eller sprutas in i formen. Formen lämnas att stå (vid rumstemperatur eller i en uppvärmd ugn, beroende på polymeren) tills gummit härdar och stelnar. När det har härdat öppnas formen och delen tas bort – ingen trimning behövs, eftersom vätskan fyller varje detalj utan överflöd.
[Föreslagen bild: Ett närbildsfoto av flytande silikongummi som hälls i en detaljerad form (t.ex. en medicinsk komponentform med små spår). Lägg till en infälld bild som visar den färdiga delen bredvid formen och framhäver hur gummit återskapar varje detalj. Placera efter underrubriken "Gjutprincip för flytande polymerer".]
7.2 Specialiteter och tillämpningar
Gjutningens förmåga att fånga fina detaljer och komplexa geometrier gör den idealisk för:
- Medicinska komponenterSpecialformade tätningar för diagnostiska apparater, flexibla kopplingar för medicinska slangar och implanterbara delar (LSR är biokompatibel och uppfyller medicinska standarder).
- Konst och prototypframtagningReproduktioner av skulpturer, dekorativa element och prototyper (gjutning möjliggör snabb formultillverkning och produktion i små serier).
- Industriella delarMassiva däck för gaffeltruckar eller små maskiner (tjocka, slitstarka delar utan sömmar) och specialanpassade packningar för oregelbundet formad utrustning.
- KonsumentelektronikGummiknappsatser för fjärrkontroller, vattentäta tätningar för smartklockor och vibrationsdämpande fötter för bärbara datorer (detaljerade former passar trånga utrymmen).
Slutsats
Gummiformningsvärlden är långt ifrån statisk – det är ett dynamiskt område som drivs av innovation och industrins efterfrågan. Från tillförlitligheten hos kompressionsgjutning till precisionen hos formsprutning av gummi (drivs av avancerad gummi formsprutningsmaskiner), har varje process skapat en viktig nisch. I takt med att tekniken utvecklas ser vi spännande förändringar: mer automatiserad Formsprutningsmaskiner som minskar avfall, nya flytande polymerer för gjutning som uppfyller strängare miljöstandarder och extruderingsmetoder som kan skapa mer komplexa tvärsnitt.
För tillverkare ligger nyckeln till framgång i att matcha rätt process med produkten: att välja formpressning för packningar med låg volym, formsprutning av gummi för medicinska delar i hög volym och gjutning för invecklade prototyper. Genom att ligga steget före dessa trender kommer gummiindustrin att fortsätta att forma de produkter som håller vår värld igång – en välgjuten del i taget.
