


Formsprutning är en hörnsten i tillverkningsprocessen för otaliga plast- och gummidelar, och formsprutningsmaskinens tonnage framstår som en avgörande faktor som direkt formar både driftseffektivitet och produktkvalitet. Tonnage representerar i huvudsak den klämkraft en maskin utövar för att hålla formen tätt stängd under formsprutningsfasen. Att välja lämpligt tonnage är inte bara en teknisk detalj – det är ett avgörande beslut för att säkerställa en smidig produktion, eftersom felaktigt tonnage kan leda till en mängd problem, från defekta delar till maskinskador.
Oavsett om du är ny inom formsprutningsbranschen eller en erfaren yrkesperson, är det viktigt att behärska grunderna i formsprutningsmaskinens tonnage för att optimera din verksamhet. Det säkerställer att din maskin körs med maximal effektivitet, minimerar spill och konsekvent levererar högkvalitativa produkter. I den här artikeln kommer vi att utforska alla viktiga aspekter av formsprutningsmaskinens tonnage, inklusive hur man beräknar tonnage för formsprutningsmaskin, de faktorer som påverkar det, överväganden specifika för gummigjutning och konsekvenserna av dåligt val av tonnage.
Vad är tonnaget på en formsprutningsmaskin?
Formsprutningsmaskinens tonnage är en central specifikation som dikterar en maskins förmåga att hantera specifika formsprutningsuppgifter. I grund och botten hänvisar den till den klämkraft som maskinen applicerar för att hålla formen stängd medan smält material injiceras under högt tryck. Mätt i ton är denna kraft inte förhandlingsbar för att bibehålla formens integritet under processen.
Utan tillräcklig klämkraft (dvs. för lågt tonnage) kan formen öppnas något när smält material injiceras. Detta kan resultera i defekter som flash – överflödigt material som sipprar ut ur formspaltarna – eller ofullständiga delar som inte uppfyller konstruktionsspecifikationerna. Omvänt är överdrivet tonnage inte bara onödigt; det leder till slöseri med energi, belastar maskinens komponenter onödigt och accelererar slitage över tid.
Formsprutningsmaskinens tonnage är direkt anpassat till storleken och komplexiteten hos de delar som produceras. Maskiner med högre tonnage är utrustade för att hantera större formar och mer komplicerade delar, eftersom de kan generera den kraft som behövs för att hålla även stora formar stängda under högt formsprutningstryck. Maskiner med lägre tonnage är däremot bättre lämpade för mindre, enklare delar och erbjuder en mer kostnadseffektiv och energieffektiv lösning för sådana tillämpningar.
Faktorer som typen av material som formas, formens design och detaljens storlek spelar alla roll för att bestämma det erforderliga tonnaget. Det innebär att en exakt förståelse för projektets behov är avgörande för att undvika att överinvestera i en maskin med mer tonnage än nödvändigt eller att ha problem med en maskin som saknar kraften för att få jobbet gjort.
Hur man beräknar tonnage för formsprutningsmaskin
Att beräkna rätt tonnage för formsprutningsmaskinen innebär en blandning av teoretiska formler och verkliga överväganden. Den grundläggande formeln som används för att uppskatta erforderligt tonnage ger en utgångspunkt, men den måste justeras för att ta hänsyn till de unika aspekterna av ditt projekt.
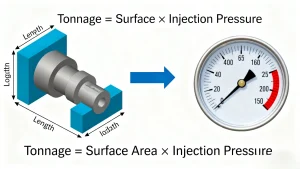
Den allmänna formeln för att beräkna tonnage för formsprutningsmaskin är:
Tonnage = Ytarea × Injektionstryck
Låt oss bryta ner varje komponent för att säkerställa noggrannhet:
Yta
Ytarean avser den area av den gjutna delen som kommer i kontakt med maskinens klämplattor. För enkla, plana delar kan detta beräknas med hjälp av grundläggande geometri (t.ex. längd × bredd). För komplexa delar med oregelbundna former, håligheter eller underskärningar behövs dock en mer detaljerad metod – ofta med 3D-modellering eller specialiserad programvara för att mäta den totala kontaktarean exakt. Även små felberäkningar här kan leda till betydande fel i tonnageuppskattningen.
Insprutningstryck
Injektionstrycket är den kraft som maskinen utövar på det smälta materialet för att trycka in det i formhålan. Detta tryck varierar beroende på flera faktorer: materialtypen (t.ex. styv plast kontra flexibla elastomerer), delens väggtjocklek (tunnare väggar kräver högre tryck för att fyllas) och formningsförhållandena (t.ex. temperatur). Standardinjektionstrycket varierar från 20 till 150 MPa (megapascal), men det är viktigt att hänvisa till materialtillverkarens riktlinjer för optimala värden.
Exempelberäkning
Anta att du gjuter en enkel plastdel med en yta på 100 cm², och det rekommenderade insprutningstrycket för materialet är 60 MPa. Använd formeln:
Tonnage = 100 cm² × 60 MPa = 6000 kgf (kilogramkraft)
För att konvertera kilogramkraft till ton (standardenheten för tonnage i formsprutningsmaskiner), dividera med 1000:
Tonnage = 6000 kgf ÷ 1000 = 6 ton
Det betyder att du skulle behöva en formsprutningsmaskin med en klämkraft på minst 6 ton för att gjuta delen effektivt.
Det är viktigt att notera att denna formel ger en grundläggande uppskattning. Ytterligare faktorer – såsom detaljernas komplexitet (t.ex. tunna väggar som ökar tryckkraven), formmaterial (t.ex. stål kontra aluminium) och injektionshastighet (höghastighetsinjektion kan kräva extra tonnage) – bör beaktas för att justera det slutliga tonnagekravet.
Faktorer som påverkar tonnaget hos formsprutningsmaskinen
Flera variabler påverkar den erforderliga tonnagen för formsprutningsmaskinen, och att förstå dessa är avgörande för att undvika kostsamma misstag. Nedan följer de viktigaste faktorerna:
Materialtyp
Olika material har distinkta egenskaper som påverkar viktbehovet. Till exempel kräver gummi och elastomerer högre vikt än vanliga termoplaster (t.ex. polyeten eller polypropen). Detta beror på att gummi har högre viskositet (vilket gör det svårare att injicera) och större elasticitet (vilket gör att det "fjädrar tillbaka" efter injicering, vilket kräver mer kraft för att hålla formen stängd). På liknande sätt kan material med hög densitet eller de med höga smältflödeshastigheter kräva ytterligare klämkraft för att förhindra formläckage.
Deldesign
Komplexiteten i delens design påverkar direkt viktmängden. Tunnväggiga delar kräver till exempel högre tryck för att fylla formen helt, vilket i sin tur ökar den viktmängd som behövs för att hålla formen stängd. Delar med djupa hålrum eller flera hålrum kräver också mer kraft, eftersom injektionstrycket fördelas över ett större område. Även små detaljer som ribbor eller knoppar kan öka ytan, vilket kräver en viktjustering.
Maskinstorlek och slaglängd
Större formsprutningsmaskiner är konstruerade för att rymma större formar, vilka naturligtvis kräver mer tonnage för att stängas ordentligt. Slaglängden – den sträcka som formen färdas för att öppnas och stängas – spelar också en roll: längre slaglängder innebär att maskinen måste generera mer kraft för att dra formen stängd och bibehålla trycket under hela cykeln. Mindre maskiner med kortare slaglängder kräver däremot mindre tonnage för mindre formar.
Cykeltid
Kortare cykeltider (dvs. snabbare produktionshastigheter) kräver ofta högre tonnage. När cyklerna accelereras går formsprutningsfasen snabbare, vilket sätter mer tryck på formen under en kortare period. För att förhindra att formen öppnas under snabb formsprutning behöver maskinen ytterligare klämkraft för att bibehålla stabiliteten. Maskiner som är optimerade för höghastighetsproduktion är vanligtvis konstruerade med högre tonnagekapacitet för att hantera dessa krav.
Gummisprutmaskin: Tonnageöverväganden
En formsprutningsmaskin för gummi kräver unika viktöverväganden jämfört med maskiner som används för plastgjutning. Gummis inneboende egenskaper – hög viskositet, elasticitet och behovet av härdning – gör det till ett mer utmanande material att forma, och detta leder till högre viktkrav.
Elastisk återhämtning av gummi
En av de främsta anledningarna till att en formsprutningsmaskin för gummi behöver mer tonnage är gummits elastiska återhämtning. Efter att det smälta gummit har injicerats i formen tenderar det att expandera (eller "fjädra tillbaka") när trycket släpps under härdningsprocessen. För att motverka denna expansion och hålla formen tätt stängd – och säkerställa att delen behåller sin form och dimensioner – måste maskinen applicera ytterligare klämkraft. Utan denna extra tonnage kan formen öppnas något, vilket leder till att delar blir missformade eller missformade.
Formstorlek och kavitetsdjup
Gummiformsprutningsmaskiner hanterar ofta större formar eller formar med djupare hålrum (vanligt i gummidelar som packningar, tätningar eller slangar). Större formar har en större yta, vilket ökar den erforderliga klämkraften för att bibehålla trycket. Djupare hålrum kräver också mer tonnage, eftersom injektionstrycket som behövs för att fylla hålrummet helt är högre, och maskinen måste motverka detta tryck för att hålla formen stängd.
Materialspecifika krav
Olika typer av gummi (t.ex. naturgummi, nitrilgummi, silikon) har varierande viskositet och härdningsbehov. Till exempel kräver silikongummi högre temperaturer för härdning, vilket kan påverka materialflödet och tryckkraven – vilket i slutändan påverkar vikten. Det är viktigt att konsultera gummitillverkarens specifikationer för att fastställa exakt vilken vikt som behövs för just ditt material.
Hur man väljer rätt tonnage av formsprutningsmaskin
Att välja rätt mängd formsprutningsmaskin går utöver att bara tillämpa beräkningsformeln. Det kräver en helhetssyn som balanserar delkrav, materialegenskaper och produktionsmål. Så här går du tillväga:
Tonnage=Yta×Injektionstryck
Utvärdera delstorlek och design
Börja med att analysera delens storlek, väggtjocklek och komplexitet. Större delar eller de med tunna väggar, djupa hålrum eller flera funktioner kräver mer tonnage. Skapa en detaljerad 3D-modell av delen för att noggrant mäta ytan och överväg hur designelement (t.ex. underskärningar, ribbor) kan påverka tryck- och tonnagebehov.
Förstå materialegenskaper
Undersök materialets specifikationer – oavsett om det är plast, gummi eller en elastomer. Se tillverkarens riktlinjer för rekommenderat injektionstryck och vikt. För en formsprutningsmaskin för gummi, var särskilt uppmärksam på materialets elasticitet och viskositet, eftersom dessa kommer att medföra högre tonnagekrav.
Tänk på cykeltid och produktionseffektivitet
Om du behöver höga produktionsvolymer med korta cykeltider, välj en maskin med något högre tonnage än vad den grundläggande beräkningen antyder. Snabbare cykler ökar injektionstrycket och hastigheten, så extra tonnage säkerställer att formen förblir stängd och att delarna förblir enhetliga. För produktion med lägre volym eller långsammare cykler kan en maskin närmare den beräknade tonnagen vara tillräcklig.
Undvik över- eller undertonnage
Det kan vara frestande att välja en maskin med mer tonnage än nödvändigt för att "spela säkert", men detta är ineffektivt. Maskiner med övertonnage förbrukar mer energi, har högre driftskostnader och belastar komponenterna onödigt. Maskiner med undertonnage har å andra sidan svårt att stänga formar ordentligt, vilket leder till defekter, längre cykeltider och maskinslitage. Sikta på ett tonnage som överensstämmer med dina beräknade behov, plus en liten buffert (vanligtvis 10-20%) för att ta hänsyn till oväntade variabler.
Konsekvenserna av att välja fel tonnage
Att välja felaktig mängd formsprutningsmaskin kan få långtgående konsekvenser, vilket påverkar produktkvalitet, maskinens livslängd och driftskostnader:
Produktfel
- Otillräcklig vikt: För liten klämkraft leder till formläckage, vilket resulterar i överskott av material på delar, ofullständig fyllning av formen (vilket leder till ihåliga eller missformade delar) och dålig ytfinish. Dessa defekter kräver omarbetning eller skrotning, vilket ökar avfallet.
- För högt tonnage: För mycket kraft kan orsaka deformation eller skevhet av delen, eftersom formen utövar för högt tryck på delen under kylning. Det kan också skada själva formen – t.ex. böja eller spricka formplattor – vilket leder till permanenta defekter i alla efterföljande delar.
Maskinslitage och skador
- Övertonnage: Maskiner med större tonnage än nödvändigt utsätter hydraulsystem, klämplattor och dragstänger för onödig belastning. Detta påskyndar slitage, vilket leder till mer frekventa haverier, kostsamma reparationer och en kortare maskinlivslängd.
- Underkapacitet: Maskiner som kämpar för att uppfylla kapacitetskraven överanstränger ofta sina hydraulpumpar och motorer för att kompensera. Detta kan orsaka överhettning, vätskeläckage och för tidigt haveri av kritiska komponenter.
Ökade produktionskostnader
- Övertonnage: Maskiner med större tonnage förbrukar mer energi (även när de inte behövs), vilket ökar elräkningarna. De tenderar också att vara dyrare att köpa in och underhålla, vilket ökar initiala och långsiktiga kostnader.
- Undermängd: Defekta delar kräver omarbetning eller skrotning, vilket slösar material och arbete. Längre cykeltider (eftersom maskinen kämpar för att fylla formar ordentligt) minskar produktionskapaciteten, vilket sänker den totala effektiviteten och lönsamheten.
Sammanfattning
Formsprutningsmaskinens tonnage är en kritisk faktor som direkt påverkar produktionseffektivitet, produktkvalitet och utrustningens livslängd. Formsprutningsmaskinens tonnage avser den klämkraft som behövs för att hålla formar stängda under injektion, och att veta hur man beräknar tonnaget för en formsprutningsmaskin – med hjälp av formeln för ytarea multiplicerat med injektionstryck, justerat för verkliga faktorer – är avgörande för ett korrekt val.
Viktiga överväganden inkluderar materialtyp (vid formsprutningsmaskiner för gummi som kräver högre tonnage på grund av gummits elasticitet), deldesign, maskinstorlek och cykeltid. Att välja fel tonnage – oavsett om det är för högt eller för lågt – leder till defekter, maskinskador och ökade kostnader. Genom att noggrant utvärdera alla faktorer och använda exakta beräkningar kan tillverkare välja det optimala tonnaget för att säkerställa smidig drift, högkvalitativa delar och långsiktig lönsamhet.
