


I den övergripande bilden av skoindustrin är produktionen av gummisulor utan tvekan en hörnsten i dess tekniska grund. Gummi har länge varit det primära materialet för tillverkning av högpresterande gummisulor på grund av dess utmärkta slitstyrka, halkskydd och höga flexibilitet. Från klassiska skor till exklusiva basketskor bär gummisulor människor med varje steg de tar i världen. Bakom allt detta finns en serie exakta och komplexa gjutningsprocesser. Den här artikeln fördjupar sig i flera centrala gjutningstekniker för gummisulor, med fokus på hur moderna... formsprutningsmaskiner för gummi har revolutionerat branschens utseende.
1. Hörnstensprocess: Gjutning
Gjutning är den traditionella och mest använda processen i gummiprodukter, med en lång historia inom produktion av gummisulor.
Processanalys
Processen kan liknas vid att "baka en kaka". Först pressas den blandade gummiblandningen till ark genom en vals och skärs sedan till en specifik vikt och form med en kniv. Operatörerna placerar gummiblandningen i en förvärmd formkavitet, som vanligtvis värms upp till en vulkaniseringstemperatur (vanligtvis runt 150-160 °C). En hydraulisk maskin utövar sedan tryck på de övre och nedre formarna, vilket genererar hundratals ton kraft. Under den dubbla effekten av hög temperatur och högt tryck börjar gummiblandningen mjukna och flyta, vilket snabbt fyller varje fin kavitet i formen medan en kritisk svaveltvärbindningsreaktion sker. Efter den angivna vulkaniseringstiden (som kan variera från några minuter till över tio minuter) kan den gjutna gummisulan tas bort.
Processen kan liknas vid att "baka en kaka". Först pressas den blandade gummiblandningen till ark genom en vals och skärs sedan till en specifik vikt och form med en kniv. Operatörerna placerar gummiblandningen i en förvärmd formkavitet, som vanligtvis värms upp till en vulkaniseringstemperatur (vanligtvis runt 150-160 °C). En hydraulisk maskin utövar sedan tryck på de övre och nedre formarna, vilket genererar hundratals ton kraft. Under den dubbla effekten av hög temperatur och högt tryck börjar gummiblandningen mjukna och flyta, vilket snabbt fyller varje fin kavitet i formen medan en kritisk svaveltvärbindningsreaktion sker. Efter den angivna vulkaniseringstiden (som kan variera från några minuter till över tio minuter) kan den gjutna gummisulan tas bort.
Fördelar och begränsningar med processen
Den största fördelen med gjutningsprocessen är dess flexibilitet och låga initiala investering. Kostnaderna för formar är relativt låga, vilket gör den lämplig för små serier och olika produktionsmodeller, vilket är anledningen till att många specialmodeller eller miniatyrskor fortfarande använder denna process. Genom att använda en sekundär vulkaniseringsprocess (först vulkanisera gummisulan och sedan placera den med skons ovandel i en annan form för en andra vulkanisering) kan dessutom en oöverträffad bindningsstyrka mellan gummisulan och skons ovandel uppnås, vilket är vanligt i skor med höga hållbarhetskrav, såsom arbetsskor och skyddsskor.
Den största fördelen med gjutningsprocessen är dess flexibilitet och låga initiala investering. Kostnaderna för formar är relativt låga, vilket gör den lämplig för små serier och olika produktionsmodeller, vilket är anledningen till att många specialmodeller eller miniatyrskor fortfarande använder denna process. Genom att använda en sekundär vulkaniseringsprocess (först vulkanisera gummisulan och sedan placera den med skons ovandel i en annan form för en andra vulkanisering) kan dessutom en oöverträffad bindningsstyrka mellan gummisulan och skons ovandel uppnås, vilket är vanligt i skor med höga hållbarhetskrav, såsom arbetsskor och skyddsskor.
Dess nackdelar är dock också ganska uppenbara: låg produktionseffektivitet, betydande beroende av manuell placering av föreningen, långa vulkaniseringscykler; och oundvikligen bildandet av överskottsmaterial efter gjutning, vilket kräver ytterligare trimningsprocesser, vilket ökar arbetskostnaderna.
2. Effektivitetsrevolution: Formsprutningsmaskiner för gummi
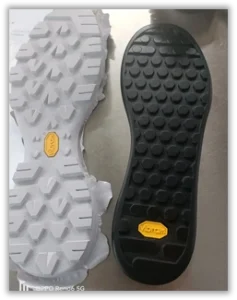
För att övervinna effektivitetsflaskhalsarna vid gjutning uppstod en högautomatiserad process för formsprutning av gummi, som gradvis blev det vanligaste valet för massproduktion. Kärnutrustningen i denna process är formsprutningsmaskiner för gummi.
Arbetsprincip för gummisprutgjutningsmaskinen
Formsprutningsprocessen för gummi skiljer sig fundamentalt från traditionell gjutning. Processen innebär inte att kalla föreningar placeras i en varm form; istället matas ett förblandat band eller granulärt material in i formsprutningsmaskinens cylinder. Genom uppvärmning och rotation av skruven förvärms den genererade skjuvvärmen materialet till ett plastiskt tillstånd, nära vulkaniseringstemperaturen (denna process kallas plasticering). Skruven injicerar sedan det smälta materialet i den slutna formen under extremt högt tryck (injektionstrycket kan överstiga 1500 bar) genom ett munstycke och ett formmunnsystem.
Formsprutningsprocessen för gummi skiljer sig fundamentalt från traditionell gjutning. Processen innebär inte att kalla föreningar placeras i en varm form; istället matas ett förblandat band eller granulärt material in i formsprutningsmaskinens cylinder. Genom uppvärmning och rotation av skruven förvärms den genererade skjuvvärmen materialet till ett plastiskt tillstånd, nära vulkaniseringstemperaturen (denna process kallas plasticering). Skruven injicerar sedan det smälta materialet i den slutna formen under extremt högt tryck (injektionstrycket kan överstiga 1500 bar) genom ett munstycke och ett formmunnsystem.
Själva formen förblir vid en hög temperatur. Blandningen absorberar värme från formen på mycket kort tid när formen väl är fylld, och svavelbindningsreaktionen sker snabbt. Hela processen – från injektion till tryckupprätthållande och vulkanisering – kan slutföras inom några sekunder, vilket resulterar i en helt formad gummisula med minimal avskavning vid formöppning.
Betydande fördelar med formsprutningsprocessen för gummi
-
Utmärkt produktionseffektivitet: Automatiserad kontinuerlig produktion med mycket kort cykeltid; maskiner för injektion av gummi kan producera tusentals par gummisulor per dag, vilket vida överstiger traditionella gjutna produktionslinjer.
-
Utmärkt produktkvalitet: Maskinerna styr exakt injektionsmängd, tryck och temperatur, vilket säkerställer stabila produktdimensioner, enhetlig densitet och konsekventa fysikaliska egenskaper. Snabba ytor är sällsynta och utseendet är estetiskt tilltalande.
-
Implementering av komplexa strukturer: Högtrycksinjektioner säkerställer att blandningen perfekt fyller mycket invecklade mönster och fina strukturer, vilket uppfyller konstruktörernas ambitioner om extremt grepp och komplexa konstruktioner.
-
Flerfärgad/flermaterialkompositdesign: Detta är en av de mest anmärkningsvärda egenskaperna hos formsprutningstekniken för gummi. Formsprutningsmaskiner för gummi i två eller tre färger och komplexa formsystem möjliggör skapandet av kompositgummisulor tillverkade av olika färger eller till och med olika material (som gummi med varierande hårdhet) i en enda injektion, vilket avsevärt förbättrar produktens estetik och funktionalitet samtidigt som det sparar pengar på efterföljande monteringssteg.
Utmaningar
Det största hindret med denna process är den höga initiala investeringen. Kostnaderna för gummisulor och tillhörande formar är mycket höga. Därför tillämpas den endast i scenarier med stabila massproduktionsorder för att säkerställa att produktionskapaciteten utnyttjas fullt ut och för att minska kostnaderna för enskilda produkter.
Det största hindret med denna process är den höga initiala investeringen. Kostnaderna för gummisulor och tillhörande formar är mycket höga. Därför tillämpas den endast i scenarier med stabila massproduktionsorder för att säkerställa att produktionskapaciteten utnyttjas fullt ut och för att minska kostnaderna för enskilda produkter.
3. Grundläggning och kombination: Vulkanisering av ark och kallbindningsprocess
Förutom de två ovannämnda kärngjutningsmetoderna finns det två viktiga relaterade processer.
Vulkaniseringsprocess
Detta är en mer grundläggande vulkaniseringsmetod som vanligtvis används för att tillverka komponenter till gummisulor med enkel struktur. Den innebär att blandningen placeras mellan två plana värmeplattor för vulkanisering, vilket resulterar i en enhetlig gummiduk som senare skärs till gummisulans form med hjälp av en form. Den används främst för att tillverka mellansuletätningar, skoskydd eller vissa gummisulor för fritidsskor och kan inte producera komplexa tredimensionella strukturer.
Detta är en mer grundläggande vulkaniseringsmetod som vanligtvis används för att tillverka komponenter till gummisulor med enkel struktur. Den innebär att blandningen placeras mellan två plana värmeplattor för vulkanisering, vilket resulterar i en enhetlig gummiduk som senare skärs till gummisulans form med hjälp av en form. Den används främst för att tillverka mellansuletätningar, skoskydd eller vissa gummisulor för fritidsskor och kan inte producera komplexa tredimensionella strukturer.
Kallbindningsprocess: Vanlig kombination
Kallbindning i sig är inte en process för gjutning av gummisulor utan snarare en vanlig kombination av gummisulan och skons ovandel. Oavsett om gummisulan tillverkas genom gjutning eller formsprutning av gummi, monterar de flesta skor med hjälp av "kallbindning" till skons ovandel.
Kallbindning i sig är inte en process för gjutning av gummisulor utan snarare en vanlig kombination av gummisulan och skons ovandel. Oavsett om gummisulan tillverkas genom gjutning eller formsprutning av gummi, monterar de flesta skor med hjälp av "kallbindning" till skons ovandel.
Processen är följande: först tillverkas gummisulan och skoöverdelen separat, sedan slipas, behandlas och beläggs gummisulans kanter och motsvarande ytor på skoöverdelen med ett speciellt höghållfast lim. När de aktiverats i en ugn pressas de två komponenterna tätt mot varandra och lämnas kvar en stund för att säkerställa en stark bindning. Denna "före-och-efter"-modell förbättrar produktionsflexibiliteten avsevärt, vilket gör det möjligt för skofabriker och gummisulor att specialisera sig på arbetsfördelning och bli en vanlig praxis inom modern skotillverkning.
4. Processval: Integrerade överväganden och tillämpningsscenarier
Hur väljer en tillverkare mellan olika processer? Detta beror på en omfattande beslutsmatris:
-
Orderkvantitet och kostnader: För stora kvantiteter och standardbeställningar prioriteras formsprutning av gummi för dess effektivitet. Mindre partier, flera varianter eller provtagningssteg produceras mer ekonomiskt via gjutning.
-
Designkomplexitet: Enkla enfärgade gummisulor kan använda båda metoderna. För flerfärgade eller flermaterialkompositer är dock formsprutning av gummi den enda integrerade lösningen.
-
Prestandakrav: För extrema krav på hållfasthet (som till exempel kraftiga arbetsskor) är gjuten dubbelvulkanisering ett mer tillförlitligt val. För slitstarka, halkfria, lätta och andra sportskor uppfyller formsprutade gummisulor bättre högpresterande krav.
I praktiska tillämpningar kan vi se en tydlig fördelning: klassiska Converse-skor och retro basketskor, som tidiga versioner av Air Jordan 1, har gummisulor som huvudsakligen är gjutna; moderna mainstream-sportmärken som Nike och Adidas använder högpresterande gummiformsprutade sulor för de flesta av sina löpar- och basketskor, vilka har komplexa designer.
Slutsats
Från hantverkserfarenheten från traditionella gjutningsprocesser till de exakt kontrollerade formsprutningsmaskinerna för gummi, återspeglar historien om gjutning av gummisulor en utveckling av effektivitet, precision och innovation. Formsprutningsmaskinen för gummi, som är kärnan i denna omvandling, har inte bara avsevärt förbättrat produktionskapaciteten utan också öppnat upp för en oöverträffad designfrihet, vilket gör det möjligt för designers fantasi att förverkligas genom komplexa flerfärgade gummisulor. Även om den traditionella gjutprocessen förblir flexibel inom vissa områden, råder det ingen tvekan om att formsprutning av gummi representerar den nuvarande och framtida riktningen för tillverkning av gummisulor och fortsätter skoindustrins fortsatta utveckling mot en mer effektiv, högre kvalitet och innovativ framtid.
