


Tätningar och packningar måste förhindra att vätskor, gaser, damm eller föroreningar rör sig mellan anslutna komponenter. Små variationer i dimensioner, materialfördelning, ytbeskaffenhet eller härdning kan därför påverka hela enhetens prestanda.
Formsprutning av gummi ger kontrollerad materialberedning, noggrann dosering av kulor och repeterbar fyllning av kaviteter. Dessa funktioner gör processen lämplig för produktion av O-ringar, oljetätningar, bundna tätningar, ventilkomponenter, membran och specialanpassade industriella packningar i medel- och högvolymsproduktion.
Att välja en maskin för tillverkning av gummitätningar innebär dock mer än att matcha klämkraft och sprutkapacitet. Blandningsegenskaper, tätningsgeometri, formdesign, antal hålrum, ventilation, härdningskrav och automationsmål måste utvärderas som ett produktionssystem.
TASU utvecklar formsprutningsmaskiner för gummi för tätningar, packningar och andra precisionsgummikomponenter.
Varför gummisprutgjutning används för tätningar och packningar
Tätningsprodukter kombinerar ofta tunna kanter, smala flödeskanaler och kritiska kontaktytor. Gummi måste fylla dessa funktioner helt utan att fånga luft, skapa överdriven flamma eller skada tätningsgeometrin.
Formsprutning erbjuder flera fördelar för denna typ av produktion:
- Kontrollerad blandad utfodring och plasticering
- Repeterbar skottvikt
- Konsekvent fyllning av hålrum
- Programmerbart injektionstryck och hastighet
- Stabil kontroll av formtemperaturen
- Minskad manuell materialplacering
- Stöd för formar med flera hålrum
- Integration med vakuum- och kallkanalsystem
- Automatisk formöppning och borttagning av delar
- Övervakning av produktionsdata
Processen är särskilt värdefull när en tillverkare behöver producera stora mängder identiska delar samtidigt som de bibehåller konsekventa dimensioner och materialegenskaper.
Formsprutning är inte automatiskt det bästa valet för alla tätningsprodukter. Mycket stora, enkla eller små packningar kan förbli mer ekonomiska att producera genom kompressions- eller transfergjutning. Val av utrustning bör baseras på geometri, produktionsvolym och total tillverkningskostnad.
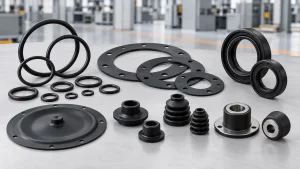
Gummitätningsprodukter tillverkade genom formsprutning
En formsprutningsmaskin för gummi kan producera många typer av tätningskomponenter.
O-ringar
O-ringar används i hydrauliska system, pneumatisk utrustning, fordonsaggregat, pumpar, ventiler och industrimaskiner.
Även om deras geometri verkar enkel beror produktionskvaliteten på:
- Tvärsnittskonsistens
- Kontrollerad delningslinjeblixt
- Jämn härdning
- Stabil hårdhet
- Noggranna inner- och ytterdiametrar
- Rent ytskick
Flerkavitetsformar används ofta för att öka produktionen. Balanserade löpare och jämna kavitetstemperaturer är avgörande för att uppnå liknande kvalitet i varje kavitet.
Platta och profilerade packningar
Gjutna packningar skapar en tätning mellan stationära ytor. De kan innefatta ribbor, spår, bulthål eller kompressionsreglerande funktioner.
Formsprutning är användbart när packningen har en tredimensionell form som inte ekonomiskt kan skäras ut från plåtmaterial.
Oljetätningar
Oljetätningar kan kombinera en flexibel tätningsläpp med en förstärkande metallinsats. Gjutningsprocessen måste forma läppen noggrant samtidigt som tillförlitlig bindning mellan gummi och metall bibehålls.
Skärpositionering, injektionshastighet och formventilation är särskilt viktiga för denna applikation.
Bondade tätningar
Bondade tätningar kombinerar gummi med en metallbricka, ring, platta eller annan styv komponent. Gummit skapar tätningsytan, medan insatsen ger mekaniskt stöd.
Vertikala gummiinsprutningsmaskiner övervägs ofta för dessa produkter eftersom operatörer eller robotar kan placera insatser direkt i en öppen horisontell formyta.
Membran
Gummimembran styr tryck eller vätskerörelse i pumpar, ventiler, regulatorer och ställdon.
Dessa produkter kan inkludera:
- Tunna flexibla membran
- Förstärkta kanter
- Metallinsatser
- Tygförstärkning
- Olika väggtjocklekar
- Komplexa tätningsprofiler
Flödesbalans och materialfördelning måste kontrolleras noggrant för att förhindra tunna ytor, luftfällor och deformation.
Ventiltätningar och precisionstätningselement
Små ventilkomponenter kräver ofta detaljerad gjutning, lågt flammande mönster och konsekventa dimensioner. Noggrann kuldosering och stabil plasticering blir allt viktigare i takt med att produktens vikt minskar.
Dammskydd och skyddsöverdrag
Flexibla gummiskydd skyddar leder, axlar och mekaniska enheter från smuts, fukt och nötning. Deras bälgar, underskärningar och varierande väggtjocklekar kräver samordnad formdesign och urgjutning.
Vanliga gummimaterial för tätningar och packningar
Blandningen måste väljas utifrån driftsmiljön snarare än enbart utifrån gjutningsprocessen.
| Gummimaterial | Typiska egenskaper | Vanliga tätningsapplikationer |
|---|---|---|
| EPDM | Väder-, ozon-, vatten- och åldringsbeständighet | Utomhustätningar, vattensystempackningar och apparattätningar |
| NBR | Olje- och bränslebeständighet | Oljetätningar, hydrauliska tätningar och industriella packningar |
| FKM | Värme- och kemikaliebeständighet | Högpresterande tätningar för krävande miljöer |
| Silikongummi | Temperaturstabilitet och flexibilitet | Elektriska, livsmedelskontakt- och specialtätningsdelar |
| CR | Balanserad motståndskraft mot väder, olja och nötning | Industriella packningar och skyddskomponenter |
| Naturgummi | Elasticitet och mekanisk hållfasthet | Allmänna industriella tätningar och vibrationsrelaterade produkter |
| HNBR | Värme-, olje- och mekanisk motståndskraft | Tätningssystem för fordon och industri |
Den exakta formuleringen av gummiblandningen påverkar viskositet, brännsäkerhet, härdningstid och formlöshet. Maskininställningar bör därför fastställas med hjälp av produktionsdata för gummiblandningen, inte bara den allmänna gummifamiljen.
Hur gummitätningssprutning fungerar
Produktionen följer normalt denna sekvens:
- Beredd gummiblandning kommer in i matningssystemet.
- Plastningsskruven mjukar upp och homogeniserar blandningen.
- Maskinen mäter den erforderliga sprutvolymen.
- Insatser belastas när produkten innehåller metall eller armering.
- Formen stängs och når det programmerade fastspänningstillståndet.
- Vakuum avlägsnar luft när formen använder vakuumhjälp.
- Gummi injiceras genom munstycket, löparen och spjällportarna.
- Tryck och värme fördelar föreningen i hela håligheterna.
- Gummit vulkaniseras inuti den uppvärmda formen.
- Formen öppnas efter härdningsstadiet.
- Delar tas bort manuellt eller automatiskt.
- Maskinen förbereder sig för nästa cykel.
Stabil produktion är beroende av repeterbarhet genom hela sekvensen. Variationer i matning, sprutberedning, formtemperatur eller härdningstid kan ändra slutliga tätningsdimensioner och prestanda.
Den komplett formsprutningsprocess för gummi förklarar sambandet mellan materialberedning, injektion, vulkanisering och urformning.
Maskinkrav för tätnings- och packningsproduktion
Noggrann skottmätning
För lite material kan ge korta skott eller ofullständiga tätningsegenskaper. För mycket material ökar flammigheten och kan komplicera urformningen.
Kontroll av sprutvolymen blir särskilt viktig för lätta delar och formar med flera kaviteter.
Stabil mjukgöring
Massan bör uppnå ett jämnt tillstånd före injektion. Variationer i temperatur, viskositet eller materialfördelning kan påverka fyllningstryck och produktvikt.
Ett FIFO-injektionssystem hjälper till att upprätthålla en förutsägbar materialsekvens och minskar onödiga variationer i uppehållstiden. TASU:s guide till matningssystem för gummisprutgjutningsmaskin ger mer information om denna process.
Programmerbart tryck och hastighet
Tätningsprodukter behöver ofta en etappvis injektionsprofil.
Maskinen kan använda:
- Kontrollerad hastighet genom löparen
- Snabbare fyllning över huvudhåligheten
- Minskad hastighet nära tätningsläppar
- Långsammare slutfyllning för att låta luft komma ut
Trycket måste vara tillräckligt högt för att fylla alla hålrum, men för högt tryck kan skapa flamma vid delningslinjen eller tätningsytan.
Jämn formtemperatur
Temperaturskillnader mellan kaviteter kan förändra materialflödet och härdningshastigheten. Ett välkontrollerat värmesystem bör upprätthålla stabila förhållanden över formplattorna.
Temperaturjämnhet är särskilt viktigt för O-rings- och packningsformar med flera kaviteter.
Lämplig klämkraft
Inre formtryck verkar över den projicerade ytan av hålrummen och rännsystemet. Otillräcklig klämkraft kan göra att formen separerar, vilket orsakar flammbildning.
Maskinval bör beakta:
- Prognostiserat produktområde
- Antal hålrum
- Löpareområde
- Injektionstryck
- Formens dimensioner
- Nödvändig säkerhetsmarginal
Att välja den största tillgängliga klämenheten är inte alltid ekonomiskt. Maskinen bör matcha de faktiska form- och processkraven.
Vakuumkapacitet
Luft som fångas i en tunn tätningssektion kan orsaka hålrum, brännskador eller ofullständig fyllning. Vakuumassisterad gjutning avlägsnar luft före insprutning och kan förbättra fyllningskonsistensen i komplexa formar.
Vakuumprestanda beror på formens tätning, evakueringskanaler och cykeltid – inte bara pumpkapacitet.
För mer information, se guiden till vakuumgummigjutningsmaskiner.
Produktion med flera kaviteter
Multikavitetsverktyg ökar produktionen men ställer större krav på löparbalans, temperaturjämnhet och repeterbarhet i kulorna.
Varje hålrum bör få liknande:
- Materialvolym
- Fyllningstryck
- Flödesavstånd
- Temperaturexponering
- Ventilationsförhållanden
- Härdningstid
Ökat insprutningstryck kan inte tillförlitligt korrigera ett dåligt balanserat löprännsystem.
Automatiseringskompatibilitet
Automatisk produktion kan innefatta:
- Insatsladdning
- Mögelfrigörande applikation
- Borttagning av delar
- Löparseparation
- Produktkollektion
- Visuell inspektion
- Viktkontroll
- Produktionsdataregistrering
Automatisering bör planeras kring den faktiska delens geometri och urformningsbeteende. Tunna tätningsläppar och flexibla produkter kan kräva specialdesignade gripdon eller borttagningsfixturer.
Formdesign för gummitätningar och packningar
Grindens position
Porten ska ge en balanserad fyllning av kaviteten utan att skada en funktionell tätningsyta.
Viktiga överväganden inkluderar:
- Flödeslängd
- Förändringar i väggtjocklek
- Svetslinjens placering
- Luftrörelse
- Borttagning av grind
- Produktens utseende
- Krav på tätningsyta
Att placera en grind för nära en tunn kant kan förvränga formen. Dålig placering kan också leda luft mot en stängd del av hålrummet.
Löparbalans
Balanserade löpare hjälper varje hålrum att fyllas under liknande förhållanden. Skillnader i löparens längd eller tvärsnitt kan orsaka variationer mellan hålrummen.
Kallkanalteknik kan minska spill från härdade kanaler vid storskalig produktion. Det kräver noggrann temperaturkontroll för att hålla föreningen inuti kanalern under dess vulkaniseringstillstånd.
Mögelventilation
Luft måste lämna hålrummet när gummi kommer in. Ventiler placeras vanligtvis nära:
- Slutfyllningsområden
- Tunna tätningskanter
- Djupa spår
- Flödesfrontövergångar
- Infoga gränser
- Avlägsna håligheter
Blockerade eller för små ventiler kan orsaka korta skott och brännmärken. För stora ventiler kan låta gummi läcka ut och skapa överdriven flamma.
Den Guide för ventilation av gummiformar förklarar placering av ventilationskanaler, underhåll och diagnos av luftfällor.
Delningslinjeposition
En läckagespån på en funktionell tätningsyta kan påverka monterings- eller läckageprestanda. Delningslinjen bör därför placeras bort från kritiska kontaktytor närhelst geometrin tillåter.
Formpassning, klämstabilitet och processtryck måste sedan kontrolleras för att begränsa flambildning.
Avformningsstruktur
Mjukt gummi kan töjas, rivas sönder eller deformeras vid borttagning. Formen kan kräva:
- Utstötningsplattor
- Avisoleringsplattor
- Luftassisterad utlösning
- Robotgripare
- Utbytbara kärnor
- Ytbehandling
- Kontrollerad formsläppningsapplikation
Avgjutning bör beaktas under produkt- och gjutformsdesign, inte bara efter att produktionstester har påbörjats.
Kritiska processparametrar
Insprutningstryck
Trycket måste övervinna motståndet i munstycket, kanalrännan, spjället och hålrummet. Ovanligt högt tryck kan tyda på ett strypt spjäll, lågt flöde av vätska, för tidig härdning eller blockerad ventilation.
Injektionshastighet
För hög hastighet kan komprimera instängd luft och skapa brännmärken. Mycket långsam fyllning kan göra att massan börjar härda innan hålrummet är klart.
Stegvis hastighetsreglering är ofta mer effektivt än att använda en konstant inställning.
Skottvolym
Stabil sprutvolym hjälper till att bibehålla produktvikt och kavitetsbalans. Inställningen bör inkludera kraven för del och löpare utan att orsaka onödig överpackning.
Mögeltemperatur
Formtemperaturen påverkar både fyllning och vulkanisering. Driftsområdet bör baseras på faktiska härdningsdata för blandningen.
Vulkaniseringstid
Otillräcklig härdning kan ge mjuka, svaga eller dimensionellt instabila produkter. Överdriven härdning kan öka cykeltiden och påverka materialegenskaperna.
Målet bör vara den kortaste validerade härdningstiden som konsekvent uppfyller produktkraven.
Vakuumtiming
Injektionen bör endast påbörjas efter att det programmerade evakueringsvillkoret har uppnåtts. Tidsbaserad vakuumkontroll utan övervakning av den faktiska vakuumnivån kan leda till oupptäckt läckage.
Uppehållstid
Gummi som lämnas kvar i en uppvärmd injektionsenhet för länge kan ändra viskositet eller börja tvärbinda för tidigt. Maskinkapacitet, sprutstorlek och produktionsavbrott påverkar alla uppehållstiden.
Vanliga defekter i gjutna tätningar och packningar
| Defekt | Möjliga orsaker | Rekommenderade kontroller |
|---|---|---|
| Blixt på tätningsytan | För högt tryck, dålig formpassning eller otillräcklig fastspänning | Kontrollera delningsytor, tryckprofil och klämkraft |
| Kort skott | Låg sprutvolym, trångt utgångsparti eller dålig ventilation | Kontrollera dosering, löpare, spjäll och luftborttagning |
| Brännmärke | Instängd tryckluft eller för hög slutlig fyllningshastighet | Rengör ventilationsöppningarna och minska påfyllningshastigheten |
| Internt tomrum | Instängd gas, fukt eller olämpliga processförhållanden | Kontrollera vakuum, lagring och härdning av förening |
| Obalans i håligheten | Obalanserade löpare eller ojämn formtemperatur | Jämför löpargeometri och kavitetstemperaturer |
| Dimensionell variation | Instabil sprut-, härdnings- eller formtemperatur | Granska produktionstrender och materialkonsekvens |
| Svag gummi-till-metall-bindning | Variation i skärförorening eller bindningsprocessen | Kontrollera förberedelse av insatsen, lim och härdning |
| Trasig tätningsläpp | Dålig avformning eller otillräcklig härdning | Granska formsläppning, utstötare och härdningstillstånd |
| Ytflödesmärken | Instabil mjukgöring eller olämplig fyllningshastighet | Kontrollera materialets skick och hastighetsprofil |
| Överdriven krympning | Föreningens beteende eller variation i härdning | Granska formulering, temperatur och härdningshistorik |
| Fastnar i formen | Ytbeskaffenhet eller olämplig frisättningsprocess | Inspektera formens ytbehandling och avformningsmetod |
| Underhärdad del | Låg temperatur eller otillräcklig härdningstid | Verifiera formens temperatur och härdningsinställningar |
När defekter uppstår gör det svårt att identifiera orsaken om man ändrar flera parametrar samtidigt. Justera en variabel, registrera resultatet och jämför flera på varandra följande cykler.
Den felsökningsguide för formsprutning av gummi ger ytterligare vägledning om blixt, korta bilder, brännskador och härdningsdefekter.
Kvalitetskontroll för gummitätningsprodukter
Kvalitetskontrollen bör återspegla komponentens faktiska funktion.
Typiska kontroller inkluderar:
- Produktens dimensioner
- Delvikt
- Hårdhet
- Ytbeskaffenhet
- Blixttjocklek
- Tätningsläppens geometri
- Bota tillstånd
- Draghållfasthet och töjningsegenskaper
- Kompressionsuppsättning
- Bindningsstyrka mellan gummi och metall
- Läckagetestning
- Tryckprovning
- Jämförelse av visuell kavitet
Inte alla tester krävs för alla produkter. Inspektionsplaner bör följa kundens specifikation, applikationsmiljö och tillämpliga branschstandarder.
Produktionsdata bör också övervakas. Användbara maskinregister inkluderar:
- Skottvolym
- Fyllningstid
- Maximalt injektionstryck
- Plasticiseringstid
- Mögeltemperatur
- Vakuumnivå
- Härdningstid
- Produktvikt
- Kavitetsnummer
- Anledning till avslag
Att koppla samman processregister med inspektionsresultat hjälper tillverkare att identifiera gradvisa förändringar innan kasseringsfrekvensen ökar.
Kallkanalsystem för högvolymsproduktion av tätningar
Konventionella gummilöpare vulkaniseras tillsammans med den gjutna produkten. Efter urformning måste den härdade löparen separeras och blir normalt produktionsavfall.
Ett kallkanalsystem håller föreningens temperatur inuti kanalern kontrollerad så att den förblir ohärdad mellan cyklerna.
Potentiella fördelar inkluderar:
- Minskat spill av härdat löprör
- Lägre materialförbrukning
- Mindre total skottvolym
- Mindre arbete med borttagning av löpare
- Förbättrad automatiseringspotential
- Effektivare produktion med flera kaviteter
Kallkanalrör ökar verktygskostnader och krav på temperaturkontroll. Deras ekonomiska värde beror på kanalrörets vikt, blandningskostnad, kavitetsantal och årlig produktionsvolym.
Formsprutning kontra kompressionsgjutning för tätningar
| Hänsyn | Formsprutning | Kompressionsgjutning |
|---|---|---|
| Materialbelastning | Mätas automatiskt | Förformar som normalt laddas i formen |
| Komplex kavitetsfyllning | Stark när processen är optimerad | Mer beroende på placeringen av preformen |
| Produktion med flera kaviteter | Väl lämpad för repeterbar högvolymsproduktion | Möjligt, men manuell hantering kan öka |
| Initial investering i utrustning | Generellt högre | Generellt lägre |
| Automatiseringspotential | Hög | Måttlig |
| Processkontroll | Programmerbar matning, injektion och härdning | Färre injektionsrelaterade kontroller |
| Bästa ekonomiska lösningen | Precisionsproduktion i medel- till högvolym | Enkla produkter eller lägre produktionsvolymer |
Det slutgiltiga beslutet bör baseras på kostnaden per acceptabel del snarare än enbart utrustningspriset.
Hur man väljer en gummipackningsgjutningsmaskin
Innan en maskin rekommenderas bör utrustningsleverantören granska:
- Produktritning
- Gummiblandning
- Vikt för enskilda delar
- Löparens vikt
- Total skottvolym
- Produktens dimensioner
- Krav på tätningsyta
- Antal hålrum
- Formens dimensioner
- Projicerad yta
- Erforderlig klämkraft
- Vulkaniseringstid
- Årligt produktionsmål
- Krav för inmatning av insatser
- Vakuumkrav
- Krav för kallkanal
- Avformningsmetod
- Automatiseringsnivå
- Tillgänglig fabriksplats
- Krav på allmännyttiga tjänster
Produktprover och data om härdning kan förbättra utvärderingen av utrustning och processer.
TASU:s lösningar för formsprutning av gummi kombinerad matning, FIFO-injektion, vakuumkontroll, kallkanalteknik, formutveckling och produktionsautomation.
Vanliga frågor och svar
Kan en maskin producera olika typer av gummitätningar?
Ja. En maskin kan arbeta med flera formar och produkter när dess injektionskapacitet, klämkraft, plattans dimensioner och styrfunktioner uppfyller kraven för varje applikation.
Vilket gummi är bäst för gjutna tätningar?
Det finns inget universellt bästa material. EPDM, NBR, FKM, silikon och andra föreningar ger olika motståndskraft mot temperatur, olja, kemikalier, väder och kompression.
Kan en formsprutningsmaskin för gummi producera O-ringar?
Ja. Formsprutning är lämplig för produktion av O-ringar med flera kaviteter när kulmätning, löparbalans, formtemperatur och avgasning kontrolleras korrekt.
Vad orsakar blixtnedslag på en gummitätning?
Vanliga orsaker inkluderar för hög sprutvolym, högt injektionstryck, otillräcklig klämkraft, skadade delningsytor och dålig formjustering.
Varför är vissa hålrum ofullständiga?
Möjliga orsaker inkluderar obalans i löparen, blockerade ventiler, ojämn formtemperatur, otillräcklig sprutvolym eller för hög viskositet i blandningen.
Är vakuum nödvändigt för varje packningsform?
Nej. Enkla produkter med effektiv ventilation behöver eventuellt inte vakuumhjälp. Komplexa hålrum, tunna tätningssektioner och produkter som innehåller inlägg har större chans att dra nytta av det.
Kan formsprutning av gummi producera metallbundna tätningar?
Ja. Metallinsatser kan placeras i formen före insprutning. Förberedelse av insatser, applicering av lim, positionering och härdning måste kontrolleras.
Hur kan man minska avfall från löpare?
Kallkanalteknik kan hålla gummit inuti löparen ohärdat, vilket minskar mängden gummi som avlägsnas efter varje cykel. Den ekonomiska genomförbarheten beror på produktionsvolym och materialkostnad.
Vilken maskinstruktur är lämplig för insatstätningar?
Vertikala maskiner ger ofta bekväm åtkomst för insatsladdning. Horisontella konfigurationer kan erbjuda fördelar för specifika formstrukturer eller automatiserade produktionslinjer.
Hur många hålrum ska formen innehålla?
Antalet kaviteter beror på produktens vikt, sprutkapacitet, formstorlek, härdningstid, utgångsmål och löparbalans. Fler kaviteter leder inte automatiskt till bättre produktionsekonomi.
Hur bestäms rätt klämkraft?
Klämkraften väljs enligt projicerad kavitet och löpararea, förväntat inre tryck, formstruktur och en lämplig driftsmarginal.
Vilken information krävs för en offert på en maskin?
Ange produktritning, gummityp, delvikt, antal hålrum, formens dimensioner, erforderlig produktion, härdningstid och automatiseringskrav.
Slutsats
Gummisprutmaskiner ger den kontrollerade matning, dosering, fyllning och vulkanisering som krävs för en jämn tätnings- och packningsproduktion. Tillförlitliga resultat beror på samspelet mellan föreningens beteende, maskinens kapacitet, löparbalans, öppningsläge, ventilation, formtemperatur och härdningstid.
Maskinvalet bör börja med den faktiska produkten och produktionsmålet. Att endast utvärdera klämkraft eller skottvolym kan förbise de processkontroller som behövs för att skydda tätningsytor, balansera flera hålrum och bibehålla stabila dimensioner.
T
