


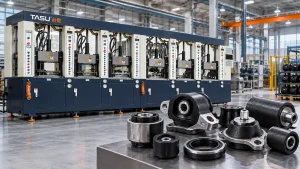
Gummi-mot-metall-bundna delar kombinerar gummits elasticitet, tätningsprestanda eller vibrationskontroll med metallens strukturella styrka. Typiska produkter inkluderar fjädringsbussningar, motorfästen, vibrationsdämpande belägg, bundna tätningar, gummirullar, metallkärnhjul och industriella dämpningskomponenter.
Att tillverka dessa delar kräver mer än att bara fylla en form med gummi. Metallinsatser måste förberedas, placeras och hållas säkert medan mjukgjord förening flödar runt dem. Bindemedel, injektionstryck, formtemperatur, härdningsförhållanden och luftborttagning påverkar alla det slutliga gränssnittet mellan gummi och metall.
En korrekt konfigurerad formsprutningsmaskin för gummi tillhandahåller kontrollerad matning, repeterbar sprutberedning och programmerbara injektionsprofiler för insatsgjutna produkter. Maskinen, formen, förening, metallinsats och bindningsprocessen måste fortfarande utvärderas som ett tillverkningssystem.
Vad är gummi-till-metall-bundna delar?
Gummi-till-metall-bundna delar är gjutna komponenter där vulkaniserat gummi är permanent fäst vid en insats av stål, aluminium eller annan kompatibel metall.
Metallen ger normalt:
- Strukturellt stöd
- Monteringspunkter
- Lastöverföring
- Dimensionsstabilitet
- Slitstyrka
- Mekanisk anslutning
Gummisektionen kan ge:
- Vibrationsisolering
- Stötdämpning
- Flexibel rörelse
- Brusreducering
- Tätning
- Elektrisk isolering
- Ytskydd
- Kontrollerad kompression
Under gjutningen flyter gummi in i utrymmet runt eller mellan de förberedda insatserna. Värme och tryck vulkaniserar blandningen medan bindningssystemet skapar vidhäftning vid gränssnittet mellan gummi och metall.
Processen skiljer sig från att montera en härdad gummikomponent med en metalldel efteråt. Formsprutning formar och binder gummit under samma produktionscykel.
Vanliga gummi-till-metall formsprutade produkter
Fjädringsbussningar
Fjädringsbussningar innehåller vanligtvis inre och yttre metallhylsor som är sammankopplade med ett gjutet gummilager. Gummit möjliggör kontrollerad rörelse samtidigt som det isolerar vibrationer och buller.
Produktionsutmaningar inkluderar:
- Bibehålla koncentricitet mellan metallhylsorna
- Förhindra insatsrörelse under injektion
- Fyllning av smala ringformade utrymmen
- Kontroll av gummitjocklek
- Undvik instängd luft
- Uppnå jämn bindning runt hela skäret
Fixtur- och formdesign är avgörande eftersom små förändringar i insatspositionen kan förändra gummits tjocklek och produktens prestanda.
Motor- och utrustningsfästen
Gummilager stöder motorer, pumpar, kompressorer och industriell utrustning samtidigt som de minskar överförda vibrationer.
Dessa produkter kan innehålla:
- Gängade pinnar
- Stålplattor
- Inbäddade muttrar
- Invändiga ärmar
- Flera bundna insatser
- Tjocka gummisektioner
- Tomrum eller avstämda geometriska element
Tjocka sektioner och flera insatser skapar komplexa flödesvägar. Vakuumhjälp och stegvis injektion kan krävas för att gummit ska nå avlägsna områden utan att luften ska kunna fastna.
Antivibrationsdynor
Limmade antivibrationsdynor kombinerar vanligtvis ett gummiblock med en eller två metallplattor. Bulthål, pinnbultar eller gängade insatser ansluter produkten till maskiner eller stödstrukturer.
Tillförlitlig produktion kräver konsekvent placering av skärinsatser och kontrollerad avskärmning runt metallkanterna.
Gummibundna bussningar
Industriella bussningar används i maskiner, fordon, jordbruksutrustning och hjulupphängningsenheter. Vissa utföranden innehåller en metallhylsa, medan andra placerar gummi mellan koncentriska inner- och ytterrör.
Materialfördelningen måste vara jämn runt hylsan. En excentrisk insats kan skapa ojämn styvhet och för tidigt produkthaveri.
Bondade tätningar
Bondade tätningar integrerar gummi med en metallbricka, ring, platta eller förstärkningsstruktur.
Metallen stöder komponenten, medan gummit skapar den funktionella tätningsytan. Kritiska produktionskrav inkluderar:
- Noggrann tätningsgeometri
- Låg blixt
- Konsekvent gummibeläggning
- Rengör metallytor
- Stabil vidhäftning mellan gummi och metall
- Kontrollerad kompressionstjocklek
Gummivalsar
Gummivalsar innehåller en metallaxel eller cylindrisk kärna täckt med gjuten gummi. De används inom transport, tryckning, materialhantering och industriell utrustning.
Långa produkter kan kräva speciella löparlayouter och klämstrukturer för att fördela gummit jämnt längs kärnan.
Metallkärnhjul
Industriella hjul och rullar kan använda en kärna av stål eller aluminium som är fäst vid ett yttre gummilager. Gränssnittet måste motstå upprepad belastning, deformation och rotation.
TASUs guide till gummisprutningsmaskiner för solida däck och industrihjul förklarar ytterligare krav för tjocka gummisektioner och metallkärnor.
Gummibelagda komponenter
Formsprutning kan också täcka utvalda områden av en metallprodukt med gummi för grepp, dämpning, tätning eller skydd.
Exempel inkluderar:
- Gummiklädda fästen
- Metallhandtag
- Kabelstöddelar
- Skyddsstopp
- Utrustningsfötter
- Gummibelagda fästelement
- Förstärkta kontakter
Maskering och formdesign måste förhindra att gummi når metallytor som behöver förbli exponerade.
Där gummi-till-metalldelar används
| Industri | Typiska produkter | Huvudfunktion |
|---|---|---|
| Fordon | Bussningar, motorfästen, fjädringsdelar och bundna tätningar | Vibrationskontroll, rörelse och tätning |
| Industriella maskiner | Utrustningsfästen, rullar, stopp och kopplingar | Stötdämpning och bullerreducering |
| Järnvägstransport | Fjädringskomponenter, stötdämpare och isoleringsfästen | Lastöverföring och vibrationsisolering |
| Byggutrustning | Kraftiga bussningar, fästen och skyddskomponenter | Stöt- och vibrationstålighet |
| Pumpar och kompressorer | Fästen, membran och bundna tätningsdelar | Vibrationsreducering och tätning |
| VVS-utrustning | Kompressorfästen och isoleringsdynor | Buller- och vibrationskontroll |
| Jordbruksmaskiner | Bussningar, rullar och dämpningsdelar | Slaghållfasthet och flexibel rörelse |
| Elektrisk utrustning | Isolerande fästen och skyddande bundna delar | Isolering och mekaniskt skydd |
Produktkraven skiljer sig avsevärt mellan olika branscher. Rätt blandning, metall, limsystem och gjutningsprocess måste väljas utifrån driftsbelastning, temperatur, kemisk exponering och driftsmiljö.
Hur formsprutningsprocessen av gummi till metall fungerar
1. Tillverkning av metallinsatser
Metallinsatser tillverkas enligt erforderliga dimensioner och toleranser. Processerna kan innefatta stansning, gjutning, bearbetning, formning eller svetsning.
Insatsen bör inspekteras med avseende på:
- Mått och dimensioner
- Koncentrisitet
- Ytdefekter
- Grader
- Oljeförorening
- Rost
- Svetsrester
- Skarpa kanter
- Deformation
Dimensionsvariationer i insatsen kan påverka formbelastning, gummitjocklek och slutproduktens geometri.
2. Ytbehandling
Metallytor måste förberedas innan ett bindemedel appliceras. Olja, oxidation, damm eller andra föroreningar kan förhindra tillförlitlig vidhäftning.
Beredningsmetoderna varierar beroende på metall och bindningssystem. De kan inkludera:
- Avfettning
- Rengöring
- Slipblästring
- Kemisk behandling
- Torkning
- Ytaktivering
Den validerade proceduren bör följas konsekvent. Överdriven rengöring, ofullständig torkning eller kontaminering efter förberedelse kan minska bindningskvaliteten.
3. Applicering av bindemedel
Ett kompatibelt bindningssystem appliceras på de metallområden som kommer i kontakt med gummit.
Ansökan kan fyllas i av:
- Besprutning
- Borstning
- Doppning
- Rullande
- Automatiserad dispensering
Beläggningstjocklek och täckning bör förbli konsekventa. Överskott av material kan skapa uppbyggnad, medan ofullständig täckning kan lämna områden utan bindning.
Förberedda insatser måste förvaras under kontrollerade förhållanden och användas inom den validerade bearbetningsperioden.
4. Inmatning av insatser
Operatörer eller robotar placerar metallinsatserna inuti formen.
Formen kan använda:
- Platsnålar
- Magnetiska hållare
- Mekaniska klämmor
- Fjäderbelastade fixturer
- Formade fickor
- Gängade stöd
- Utbytbara insatsbo
Varje insats måste förbli i rätt position under formens stängning, vakuumsugning och injicering.
5. Mögelförslutning och dammsugning
Efter insatsens iläggning stängs formen och uppnår önskat fastspänningsförhållande.
Vakuum kan då avlägsna luft från hålrummet. Gummi-mot-metall-produkter innehåller ofta trånga utrymmen runt insatser där undanträngd luft kan fastna.
Guiden till vakuumgummigjutningsmaskiner förklarar hur formens tätning, evakueringstid och vakuumnivå påverkar hålighetsfyllningen.
6. Gummiinjektion
Beredd förening sprutas in genom munstycket, rännan och grinden i formhåligheten.
Injektionsprofilen måste fylla produkten utan:
- Flytta insatsen
- Tvätta bort bindemedlet
- Vikbara tunna metallprofiler
- Att fånga luft bakom insatsen
- Skapar svaghet i svetslinjen
- Producerar överdriven blixt
Flerstegsinjektionshastighet är ofta användbar. Maskinen kan minska hastigheten när materialet närmar sig känsliga insatser eller områden där fyllningen är slut.
7. Vulkanisering och bindningsbildning
Värme och tryck vulkaniserar gummit inuti formen. Bindningssystemet reagerar under de validerade formningsförhållandena och förbinder det härdade gummit med den förberedda metallytan.
Tid och temperatur måste vara tillräckliga för både gummihärdning och bindningsbildning. Underhärdning kan försvaga gummit eller gränssnittet, medan onödig överhärdning minskar produktionseffektiviteten och kan påverka produktegenskaperna.
8. Formöppning och borttagning av delar
Efter vulkaniseringen öppnas formen och den bundna komponenten avlägsnas.
Avformning får inte utövas med överdriven kraft på:
- Tunna gummikanter
- Bondade gränssnitt
- Metalldubbar
- Flexibla sektioner
- Tätningsläppar
Robotborttagning kan förbättra konsistensen när produktens form och formstruktur stöder tillförlitligt grepp.
9. Inspektion och provning
Färdiga delar kontrolleras med avseende på dimensioner, utseende, bindningstäckning och produktspecifik prestanda.
Testkraven beror på applikationen och kundens specifikation.
Varför formsprutning används för gummi-till-metalldelar
Kontrollerad materialdistribution
Injektionstrycket flyttar mjukgjort gummi genom trånga utrymmen och runt komplexa insatser. Korrekt design av löpare och öppningar kan ge en mer enhetlig fyllning än att manuellt placera flera gummiförformar.
Repeterbar skottförberedelse
Automatisk matning, plasticering och dosering hjälper till att upprätthålla jämna blandningsförhållanden mellan cyklerna.
Stabil kulvikt är viktig för produkter med kontrollerad gummitjocklek eller flera hålrum.
Stöd för komplex insatsgeometri
Formsprutning kan forma gummi runt hylsor, nitar, plattor, brickor och andra inbäddade strukturer.
Komplex geometri kräver fortfarande lämpliga flödesvägar och säkra insatsfixturer.
Produktion med flera kaviteter
Små bundna tätningar, bussningar och monteringsdelar kan tillverkas i formar med flera kaviteter. Balanserade löpare och repeterbar placering av skärinsatser är avgörande för konsistens från kavitet till kavitet.
Automatiseringspotential
Insatsladdning, applicering av bindemedel, gjutning, urformning och inspektion kan automatiseras delvis eller helt.
Lämplig automatiseringsnivå beror på:
- Sätt in geometri
- Produktstorlek
- Cykeltid
- Antal håligheter
- Produktionsvolym
- Obligatorisk orientering
- Bindemedelsprocess
- Inspektionskrav
Minskat beroende av manuell förformning
Formsprutning mäter och levererar förening automatiskt. Detta kan minska variationer orsakade av manuellt vägda och placerade förformar.
Maskinkrav för gummi-till-metallgjutning
Stabilt injektionstryck
Maskinen måste ge tillräckligt tryck för att flytta gummit runt insatserna och in i smala hålrumssektioner.
Trycket bör förbli kontrollerbart snarare än bara högt. För högt tryck kan flytta skären, öka ögats glans eller tvinga gummit in i oönskade områden.
Flerstegsinjektionshastighet
Programmerbara hastighetssteg gör att processen kan reagera på olika sektioner av kaviteten.
En typisk profil kan använda:
- Kontrollerad hastighet genom munstycket och löparen
- Snabbare fyllning över huvudgummisektionen
- Minskad hastighet runt känsliga skär
- Långsammare slutfyllning för att släppa ut luft
De faktiska stegen bör följa kortsiktiga tester och observerat materialflöde.
Mer information finns i tryck- och hastighetsguide för formsprutning av gummi.
Noggrann skottmätning
Otillräckligt material kan lämna exponerad metall eller ofullständiga gummisektioner. För mycket material ökar kontaminering av flammande material och mögel.
Skottvolymen bör ta hänsyn till:
- Volym av gummiprodukter
- Löparvolym
- Antal hålrum
- Processkudde
- Föreningsdensitet
Säker fastspänning
Injektionstrycket verkar över den projicerade ytan av den gjutna delen och rännsystemet. Klämkraften måste hålla formen stängd under hela fyllningen och vulkaniseringen.
Dålig formförslutning kan skapa flammor längs produktkanten eller runt metallinsatsen.
Stabil mjukgöring
Förändringar i föreningens tillstånd påverkar flöde, tryck och kontakt med bindemedel.
Kontrollerad matning och FIFO-materialrörelse bidrar till att upprätthålla en mer förutsägbar uppehållstid. matningssystem för gummisprutgjutningsmaskin förklarar hur matning och plasticering påverkar kulstabiliteten.
Jämn formtemperatur
Temperaturskillnader kan orsaka ojämn fyllning, härdning och bindningsutveckling.
Värmesystemet bör upprätthålla stabila temperaturer runt alla hålrum och insatser. Stora metalldelar kan absorbera värme och tillfälligt förändra lokala formförhållanden, särskilt efter att produktionen startat eller återupptagits.
Vakuum- och avgaskontroll
Metallinsatser delar upp hålrummet och skapar ytterligare luftfällor. Vakuumkapacitet och korrekt placerade ventiler hjälper till att avlägsna luft innan den omsluts av det framåtgående gummit.
Lämplig mögelåtkomst
Lastning av insatser kräver tillräckligt med åtkomst för att en operatör eller robot ska kunna placera metallkomponenterna säkert och exakt.
Maskinstruktur bör väljas enligt:
- Riktning för inmatning av skär
- Formöppningsriktning
- Produktborttagningsväg
- Sätt in vikt
- Robotåtkomst
- Fabrikslayout
Processövervakning
Att registrera injektionstryck, fyllningstid, formtemperatur och härdningstid kan hjälpa till att identifiera gradvisa variationer.
Förändringar i tryckkurvan kan tyda på:
- Problem med insättningsposition
- Grindrestriktion
- Variation i föreningens viskositet
- Blockerade ventiler
- Förändringar i sprutvolym
- För tidig härdning
Vertikala kontra horisontella maskiner för insatsgjutning
| Hänsyn | Vertikal konfiguration | Horisontell konfiguration |
|---|---|---|
| Placering av infoga | Bekväm åtkomst till en uppåtvänd form | Beror på form och lastriktning |
| Insatsstabilitet | Tyngdkraften kan hjälpa till att hålla fast vissa skär | Fixturer kan krävas för att förhindra rörelse |
| Automatiseringsåtkomst | Lämplig för roterande bord och robotar för insatsladdning | Lämplig för inline-automation och transportörer |
| Produktborttagning | Ofta borttagen uppåt | Vanligtvis borttagen horisontellt eller nedåt |
| Mögelstruktur | Användbar för många insatsgjutningsapplikationer | Lämplig för specifika långa, stora eller automatiserade produkter |
| Fabrikslayout | Mindre golvyta i vissa konfigurationer | Enklare integration med linjära produktionslinjer i vissa fall |
Maskinorientering bör inte väljas enbart utifrån produktnamnet. Skärgeometri, formstruktur, automation och urformningsriktning är viktigare.
TASU levererar även horisontella gummisprutgjutningsmaskiner för industriella gummiprodukter och automatiserade produktionskonfigurationer.
Överväganden vid formdesign
Infoga plats och kvarhållning
Formen måste hålla varje insats i en repeterbar position.
Fixturer bör förhindra rörelse utan att skada metallytan eller störa gummiflödet.
Kritiska frågor inkluderar:
- Kan insatsen förskjutas under formens stängning?
- Kan injektionstrycket rotera eller lyfta det?
- Är felaktig lastning fysiskt möjlig?
- Kan operatören bekräfta orienteringen?
- Kan insatsen tas bort efter gjutning?
- Är armaturer utbytbara när de är slitna?
Grindens position
Portens placering avgör hur gummit närmar sig metallinsatsen.
Dålig placering av grinden kan orsaka:
- Infoga rörelse
- Ojämn gummitjocklek
- Förskjutning av bindemedel
- Luftinstängning
- Synliga flödeslinjer
- Svaga svetsområden
- Överdriven tryckförlust
Spjället bör inte rikta ett okontrollerat höghastighetsflöde mot en tunn insats eller belagd yta.
Löparbalans
Flerkavitetsformar behöver balanserade flödesvägar så att varje kavitet får liknande materialvolym och tryck.
Variationer mellan hålrum kan bero på:
- Olika löparlängder
- Ojämna grinddimensioner
- Temperaturskillnader
- Variation av insättningsposition
- Blockerade ventiler
- Inkonsekvent uppbyggnad av bindemedel
Ventilationsposition
Luft fastnar ofta bakom insatser eller där två gummiflödesfronter återförenas.
Ventilationsöppningar bör övervägas nära:
- Slutfyllningsområden
- Infoga kanter
- Djupa fickor
- Blinda sektioner
- Flödesfrontövergångar
- Tunna gummisektioner
Den Guide för ventilation av gummiformar täcker ventilationsplatser, symptom på luftfällor och underhållskrav.
Termisk expansion av metall
Metallinsatser värms upp inuti formen och kan expandera under härdning. Verktygskonstruktörer bör beakta insatsens dimensioner, formpassning och borttagningsförhållanden vid driftstemperatur.
Clearance av bindemedel
Ytor på gjutformen bör undvika att onödigt skrapa de förberedda limområdena under belastning.
Ansamlat bindemedel kan också förorena fixturer och ändra insatsens position. Åtkomst för rengöring bör inkluderas i formkonstruktionen.
Avformning
Det sammanfogade gränssnittet kan utsättas för påfrestningar under borttagning av produkten. Utstötare och grippunkter bör utöva kraft på strukturellt lämpliga områden.
Krav för förberedelse av gummi och metall
Val av gummiblandning
Föreningen väljs utifrån vad som krävs:
- Hårdhet
- Elasticitet
- Temperaturbeständighet
- Oljebeständighet
- Kemisk resistens
- Väderbeständighet
- Kompressionsbeteende
- Utmattningsprestanda
- Bindningskompatibilitet
Vanliga gummifamiljer inkluderar EPDM, NBR, naturgummi, CR, HNBR och FKM. Hela formuleringen – inte bara gummifamiljen – påverkar injektionsbeteendet och vidhäftningen.
Metallval
Vanligt förekommande skärinsatser inkluderar kolstål, rostfritt stål och aluminium. Ytbeskaffenhet och förberedelse för bindning varierar beroende på metalltyp.
Metallen ska vara kompatibel med:
- Servicemiljö
- Mekanisk belastning
- Ytbehandlingsprocess
- Bindningssystem
- Mögeltemperatur
- Nödvändig korrosionsbeständighet
Infoga förvaring
Förberedda insatser bör skyddas mot damm, olja, fukt och onödig hantering.
Lagringskontroller kan innefatta:
- Täckta behållare
- Definierad hållbarhet
- Batchidentifiering
- Temperatur- och luftfuktighetsgränser
- Först in, först ut-användning
- Handskar för manuell lastning
Vanliga defekter i gjutning av gummi till metall
| Defekt | Möjliga orsaker | Rekommenderade kontroller |
|---|---|---|
| Gummi separerar från metall | Kontaminering, olämpligt bindemedel eller felaktig härdning | Granska rengöring, beläggning och vulkanisering |
| Partiell bindning | Ofullständig beläggning eller instängd luft | Kontrollera limningstäckningen, ventilationsöppningarna och vakuumsugningen |
| Infoga rörelse | För hög fyllningshastighet eller svag fixtur | Minska den lokala hastigheten och förbättra retentionen |
| Exponerat metallområde | Kort skott, luftfälla eller felaktig insatsposition | Kontrollera sprutvolym, ventilation och laddning |
| Blixt runt insatsen | För högt tryck, sliten fixtur eller dålig formpassning | Inspektera tryck, placering av komponenter och formytor |
| Variation i gummitjocklek | Excentrisk insats eller instabil laddning | Kontrollera slitage på fixturen och insatsens dimensioner |
| Brännmärke bakom insatsen | Tryckluft eller blockerad ventil | Rengör ventilationsöppningarna och optimera den slutliga fyllningshastigheten |
| Avlagringar av bindemedel | Överdriven beläggning eller dålig appliceringskontroll | Granska beläggningstjocklek och mögelrengöring |
| Blåsor eller bubblor | Fukt, instängd gas eller olämplig härdning | Kontrollera skärtorkning, mixtur och vakuum |
| Sätt in deformation | För högt tryck eller otillräckligt stöd för insatsen | Granska injektionsprofil och fixturdesign |
| Gummi spricker vid urgjutning | Underhärdning eller olämplig utstötning | Kontrollera härdningsförhållandena och borttagningsmetoden |
| Variation från hålrum till hålrum | Obalans i löpröret, variation i skärinsatsen eller ojämn temperatur | Jämför varje kavitet och processvillkor |
Synlig separation är inte det enda möjliga bindningsproblemet. Svag vidhäftning kan förekomma under ytan, så funktionstestning bör följa produktspecifikationen.
Kvalitetskontroll för gummibundna metalldelar
Inspektion av inkommande metall
Inspektera metallkomponenter före förberedelse och gjutning.
Användbara kontroller inkluderar:
- Kritiska dimensioner
- Ytbeskaffenhet
- Koncentrisitet
- Flathet
- Trådkvalitet
- Svetstillstånd
- Beläggnings- eller pläteringsskick
- Delrenlighet
Kontroll av bindningsprocess
Produktionsregister bör identifiera:
- Rengöringssats
- Ytbehandlingsprocess
- Sats av bindemedel
- Ansökningstid
- Torkförhållanden
- Infoga lagringstid
- Operatör eller automatiserad linje
- Form- och hålrumsnummer
Inspektion av färdig produkt
Vanliga kontroller inkluderar:
- Övergripande dimensioner
- Gummitjocklek
- Infoga position
- Koncentrisitet
- Flash
- Ytdefekter
- Exponerad metall
- Tomrum
- Obligationstäckning
- Produktvikt
- Hårdhet
Testning av bindningsstyrka
Vilken testmetod som ska användas beror på produktdesign och kundens krav.
Möjliga utvärderingar inkluderar:
- Dragtestning
- Skalningstestning
- Skjuvtestning
- Momentprovning
- Destruktiv sektionering
- Utmattningstestning
- Kompressionstestning
- Last- och nedböjningsprovning
Testvärden bör baseras på den godkända produktspecifikationen snarare än ett generellt mål som tillämpas på varje limmad komponent.
Processdatagranskning
Användbara formningsregister inkluderar:
- Injektionstryck
- Injektionstid
- Faktisk fyllningshastighet
- Skottvolym
- Plasticiseringstid
- Mögeltemperatur
- Vakuumnivå
- Härdningstid
- Produktvikt
- Anledning till avslag
Att koppla kvalitetsresultat till maskindata hjälper till att skilja ett gjutningsproblem från ett problem med förberedelse av skärinsatser eller bindemedel.
Kallkanalsystem för bundna delar
Konventionellt löpmaterial härdar tillsammans med den gjutna produkten och måste tas bort efter varje cykel.
Kallkanalteknik håller föreningens innehåll inuti löparen under vulkaniseringstillstånd. Detta kan minska spill från härdade löpare, särskilt när:
- Sammansatt kostnad är hög
- Löparens vikt är betydande
- Produktionsvolymen är stor
- Formen innehåller flera hålrum
- Borttagning av löpare kräver ytterligare arbete
Kallkanalsystem kräver noggrann temperaturkontroll och lämplig isolering mellan löparen och den uppvärmda formen.
Ekonomisk utvärdering bör jämföra det material som sparas med verktygskostnader, underhåll och processkomplexitet.
Automatiseringsalternativ
Automatisk inmatning av bilagor
Robotar kan plocka, orientera och placera metallinsatser i formen. Repeterbar insatsgeometri och tillförlitlig matning är nödvändiga för stabil automatisering.
Närvaro- och positionsdetektering
Sensorer eller visionssystem kan bekräfta om insatser finns och är korrekt placerade innan formen stängs.
Detta hjälper till att förhindra:
- Tomma hålrum
- Dubbelladdade insatser
- Felaktig orientering
- Mögelskador
- Obundna produkter
Automatiserad applicering av bindemedel
Kontrollerad sprutning eller dosering kan förbättra beläggningens konsistens och minska manuell hantering. Systemet måste fortfarande hantera rengöring, torkning och översprutning.
Automatisk avformning
Robotar kan ta bort färdiga delar och placera dem på kylanordningar, transportband eller inspektionsstationer.
Gripdon bör undvika att dra direkt mot ett känsligt, bundet gränssnitt.
Inspektion i linjen
Produktionslinjer kan integrera:
- Syninspektion
- Produktvägning
- Kontroll av infogningsnärvaro
- Dimensionsmätning
- Metalldetektering
- Märkning
- Spårbarhetssystem
Automatisering bör tillgodose ett identifierat produktionsbehov snarare än att skapa onödig komplexitet.
Information som behövs för att konfigurera maskinen
Tillverkare bör tillhandahålla följande information innan de väljer utrustning:
- Ritning av färdig produkt
- 3D-produktdata när den är tillgänglig
- Typ av gummiblandning
- Gummihårdhet
- Delvikt
- Total skottvolym
- Ritning av metallinsats
- Metalltyp
- Sätt in vikt
- Antal bilagor per produkt
- Antal formhåligheter
- Formens dimensioner
- Projicerad gjutningsyta
- Bindemedelsprocess
- Vulkaniseringstid
- Nödvändig produktionsoutput
- Nuvarande gjutningsdefekter
- Insatsladdningsmetod
- Avformningsmetod
- Automatiseringskrav
- Kvalitets- och teststandarder
Faktiska insatser, gummiprover och befintliga formar kan också behövas för processutvärdering.
TASU:s lösningar för formsprutning av gummi kombinerar utrustning, matning, injektion, vakuum, kallkanaldesign och utveckling av gjutformar för industriella gummiprodukter.
Vanliga frågor och svar
Kan en formsprutningsmaskin för gummi gjuta gummi direkt på metall?
Ja. Förberedda metallinsatser placeras inuti formen innan gummi sprutas in och vulkaniseras runt dem.
Vilka produkter kan tillverkas genom formsprutning av gummi till metall?
Vanliga produkter inkluderar bussningar, motorfästen, vibrationsbelägg, bundna tätningar, rullar, kopplingar, utrustningsfötter och hjul med metallkärna.
Varför separerar gummi från metallinlägget?
Vanliga orsaker inkluderar olja eller oxidation på metallen, olämplig ytbehandling, ofullständig täckning av bindemedel, kontaminering efter beläggning och felaktiga vulkaniseringsförhållanden.
Kan injektionstrycket röra metallinsatsen?
Ja. Hög flödeshastighet eller otillräckligt fixturstöd kan förskjuta, rotera eller deformera insatsen under fyllning.
Krävs vakuum för gjutning av gummi till metall?
Inte alla produkter kräver vakuum. Delar med komplexa insatser, djupa hålrum eller slutna flödesvägar har större sannolikhet att dra nytta av vakuumassisterad luftborttagning.
Vilka gummiblandningar kan binda till metall?
EPDM, NBR, naturgummi, CR, HNBR, FKM och andra blandningar kan användas. Kompatibiliteten beror på hela gummiblandningen, metallberedning och bindningssystem.
Ska bindemedlet appliceras manuellt eller automatiskt?
Båda metoderna är möjliga. Rätt val beror på skärgeometri, beläggningskrav, produktionsvolym och konsistensmål.
Hur kan variationen i bindning mellan kaviteter minskas?
Kontrollera löparens balans, formtemperatur, ventilation, skärmått, beläggningskonsistens och skärpositionering i varje hålrum.
Kan befintliga kompressionsformar användas på en formsprutningsmaskin?
Vissa formar kan anpassas, medan andra kräver ändringar av löpare, portar, ventiler eller strukturer för fasthållning av insatser. Formen bör utvärderas innan maskinval.
Vilken maskinorientering är bäst för metallinsatser?
Vertikala maskiner gör det ofta enkelt att placera skärinsatser manuellt, medan horisontella maskiner kan integreras effektivt med specifika automatiserade linjer. Valet bör avgöras av formstrukturen och lastriktningen.
Kan kallkanalmaskiner användas för gummi-till-metall-produkter?
Ja, när blandningen och formkonstruktionen är lämpliga. Kallkanalrör kan minska spill från härdade kanaler vid storskalig produktion.
Vilken information krävs för en offert på en maskin?
Tillhandahåll produkt- och insatsritningar, gummityp, detaljvikt, antal hålrum, formstorlek, härdningstid, produktionsmål och erforderlig automationsnivå.
Slutsats
Formsprutning av gummi mot metall kombinerar beredning av förening, metallbehandling, placering av skärinsatser, fyllning av formen, vulkanisering och bindningsbildning i ett kontrollerat produktionssystem. Tillförlitliga delar är beroende av rena metallytor, konsekvent applicering av bindemedel, säkra skärfixturer, balanserat gummiflöde och stabila härdningsförhållanden.
TASU tillverkar helautomatiska formsprutningsmaskiner för gummi för bussningar, vibrationsdämpande fästen, bundna tätningar, industriella rullar och andra gummi-till-metall-produkter. För att utvärdera dina insatser, formstruktur, blandning och produktionskrav, kontakta TASU.
