


Kompositisolatorer kombinerar en isolerande kärna, metalländkopplingar och ett gjutet silikongummihölje. Deras långa skikt, smala gränssnitt och utökade flödesvägar kräver stabil materialberedning, kontrollerad injektion och tillförlitlig luftborttagning.
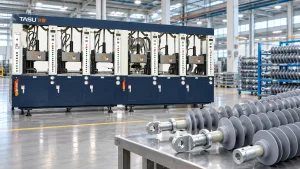
En dedikerad formsprutningsmaskin för gummi för kompositisolatorer injicerar förberett HTV-silikongummi runt FRP-stången och tillhörande komponenter. Maskinen måste fördela massan jämnt över isolatorprofilen utan att lämna hålrum, ofullständiga utfällningar eller svaga områden runt kärnan.
Framgångsrik produktion beror på mer än injektionstryck. Materialets skick, FRP-stångens förberedelse, formjustering, grindens position, vakuumnivå, temperaturfördelning och vulkaniseringstid måste kontrolleras tillsammans.
TASU utvecklar formsprutningsmaskiner för gummi med programmerbara matnings-, vakuum-, injektions- och härdningskontroller för kompositisolatorer och andra tekniska gummiprodukter.
Vad är en kompositisolator?
En kompositisolator – även kallad polymerisolator – använder olika material för att utföra elektriska, mekaniska och miljömässiga funktioner.
Dess huvudkomponenter inkluderar normalt:
- FRP-kärnstång
- Silikongummihölje
- Silikongummiskjul
- Ändbeslag i metall
- Tätnings- eller gränssnittsstrukturer
FRP-stången bär den mekaniska belastningen. Metallkopplingar ansluter isolatorn till det elektriska systemet, medan det gjutna silikongummihöljet skyddar kärnan och bildar den erforderliga krypprofilen.
Silikongummi väljs ofta för det yttre höljet eftersom det kan ge elektrisk isolering, väderbeständighet och flexibilitet. De exakta egenskaperna hos blandningen beror på formuleringen och den erforderliga produktstandarden.
Kompositisolatorer producerade genom formsprutning av gummi
Gummidinjektionsutrustning kan konfigureras för flera kompositisolatorkonstruktioner.
Upphängningsisolatorer
Hängisolatorer används i luftledningar för överföring och distribution. Deras utsträckta stavstruktur och upprepade utbuktningar kräver ett jämnt gummilager längs kärnan.
Spännisolatorer
Spännisolatorer bär mekaniska belastningar där ledare ändrar riktning eller avslutas. Limning och tätning runt ändkopplingarna kräver särskild uppmärksamhet.
Linjestolpisolatorer
Linjestolpars design stöder ledare i ett fast läge. Produktmått, skyddsanordning och monteringsstrukturer varierar beroende på spänningsnivå och systemdesign.
Stationsstolpeisolatorer
Stationsstolpisolatorer används i transformatorstationer och elektrisk utrustning. Större produktdimensioner kan kräva ökad sprutvolym, längre formar och specialiserade hanteringssystem.
Järnvägsisolatorer
Järnvägselektrifieringssystem använder kompositisolatorer med applikationsspecifika dimensioner och monteringsstrukturer. Produktionsutrustningen måste matcha produktlängden, formkonfigurationen och den erforderliga produktionen.
Överspänningsskyddshöljen
Silikongummihöljen kan också gjutas runt överspänningsskyddskärnor eller -enheter. Interna komponenter måste förbli korrekt placerade under formförslutning och injicering.
Isolerande stavar och elektriska komponenter
Samma gjutningsprinciper kan tillämpas på silikonbelagda stavar, elektriska kontakter och andra kompositisoleringskomponenter.
Varför formsprutning används för kompositisolatorer
Jämn silikongummibeläggning
Injektionstrycket flyttar det förberedda silikongummit runt FRP-stången och in i hålrummen i skyddet. Kontrollerad fyllning bidrar till att bibehålla en jämn täckning över hela produkten.
Bildandet av komplexa skjulprofiler
Kompositisolatorformar innehåller upprepade utbuktningar, tunna kanter och långa flödesvägar. Formsprutning kan reproducera dessa detaljer när portar, löpare och ventiler är korrekt utformade.
Repeterbar skottförberedelse
Automatisk matning och dosering ger en jämnare materialleverans än manuellt förberedda laddningar.
Stabil sprutvolym är viktig eftersom otillräckligt material kan leda till ofullständiga skjul, medan för mycket material ökar flambildning och mögelkontaminering.
Kontrollerad FRP-stånginkapsling
Gummihöljet ska täcka den avsedda stångytan utan att lämna exponerade områden eller inre hålrum.
Stångcentrering och formjustering avgör om silikontjockleken förblir jämn runt omkretsen.
Produktionsautomation
Modern utrustning kan koordinera:
- Blandfoder
- Skottmätning
- Formstängning
- Dammsugning
- Injektion
- Vulkanisering
- Mögelöppning
- Produktborttagning
Automatisering minskar beroendet av manuell timing och stöder repeterbara produktionsregister.
Flerstationsproduktion
Långa vulkaniseringsperioder kan begränsa produktionen när en injektionsenhet endast betjänar en form. Flerstationsutrustning gör det möjligt för olika formar att gå igenom injektions-, härdnings-, öppnings- och urladdningsfaserna samtidigt.
Faktisk produktionskapacitet beror på produktstorlek, sprutvolym, formantal, härdningstid och hanteringskrav.
HTV silikongummi för gjutning av kompositisolatorer
Högtemperaturvulkaniserande silikongummi används ofta för gjutna kompositisolatorhöljen.
Till skillnad från termoplastmaterial smälter inte HTV-silikon bara och stelnar sedan. Materialet mjukas upp och plasticeras innan det sprutas in i en uppvärmd form, där det genomgår en irreversibel vulkanisering.
Viktiga egenskaper hos sammansatta inkluderar:
- Viskositet
- Scorch-säkerhet
- Bota beteende
- Flödesegenskaper
- Fyllnadsfördelning
- Förvaringsförhållanden
- Batchkonsistens
- Nödvändiga elektriska egenskaper
- Nödvändiga mekaniska egenskaper
Maskininställningarna måste fastställas med den faktiska produktionsmassan. Olika silikonformuleringar kan kräva olika cylindertemperaturer, skruvhastigheter, injektionsprofiler och härdningsförhållanden.
Guiden till gummimjukgöring vid formsprutning förklarar hur matning, skjuvning, temperatur och uppehållstid påverkar föreningens tillstånd.
Tillverkningsprocess för kompositisolatorer
1. Inspektion av FRP-stänger
Kärnstången bör inspekteras före gjutning.
Kontroller kan innefatta:
- Diameter
- Rakhet
- Ytbeskaffenhet
- Längd
- Renlighet
- Synliga skador
- Slutförberedelse
- Kompatibilitet med formfixturen
En böjd eller dimensionellt inkonsekvent stång kan vara svår att centrera inuti formen.
2. Ändkopplingsmontering
Metalländbeslag installeras enligt godkänd produktdesign och monteringsprocess.
Monteringen bör kontrolleras med avseende på:
- Total längd
- Inriktning
- Koncentrisitet
- Anslutningsvillkor
- Ytrenhet
- Position i förhållande till formen
Monteringsstrukturen får inte störa formens stängning eller silikonflödet.
3. Ytbehandling
Bindningsområdena på FRP-stången och relaterade komponenter rengörs och förbereds enligt den validerade tillverkningsprocessen.
Olja, damm, fukt och hanteringsföroreningar kan påverka gränssnittet mellan silikonhöljet och kärnan.
Förberedda stavar bör skyddas från kontaminering före lastning.
4. Kärnpositionering
Stångaggregatet laddas i formen och stöds av särskilda positioneringsstrukturer.
Armaturer måste:
- Centrera stången
- Förhindra böjning
- Kontroll axial position
- Motstå injektionskrafter
- Undvik att skada förberedda ytor
- Möjliggör tillförlitlig urformning
Långa produkter kan kräva flera stödpunkter för att förhindra nedböjning.
5. Formstängning
Formen sluter sig runt kärnaggregatet. Stängningshastighet och kraft bör kontrolleras för att skydda stången, kopplingarna och formkomponenterna.
Sensorer eller mekaniska kontroller kan användas för att bekräfta korrekt produktpositionering före fullständig fastspänning.
6. Dammsugning och luftborttagning
Luft stannar kvar i varje tom formhålighet. FRP-stången och den upprepade formgeometrin skapar ytterligare områden där luft kan fastna.
Vakuum avlägsnar luft före injektion och hjälper silikongummit att nå smala sektioner runt kärnan.
TASU:s guide för vakuumgummigjutningsmaskin förklarar hur formens tätning, evakueringstid och vakuumnivå påverkar fyllningskvaliteten.
7. Injektion av silikongummi
Mjukgjort HTV-silikongummi injiceras genom löparen och grindsystemet.
Injektion kan använda flera tryck- och hastighetssteg för att:
- Fyll huvudrännan
- Fördela materialet längs produkten
- Forma hålrummen i skjulet
- Skydda kärnpositionen
- Minska luftkompressionen mot slutet av fyllningen
Rätt profil beror på formens längd, öppningshålets arrangemang, sprutvolym och blandningens viskositet.
8. Vulkanisering
Värme från formen härdar silikongummit runt kärnan.
Temperaturen måste vara tillräckligt jämn i hela formen. Kalla områden kan orsaka ofullständig härdning, medan alltför höga lokala temperaturer kan orsaka för tidig härdning under fyllningen.
9. Formöppning och urgjutning
Efter vulkaniseringen öppnas formen och kompositisolatorn tas bort.
Långa produkter behöver kontrollerat stöd under borttagning för att förhindra böjning, vridning eller skador på tunna, avskalade kanter.
10. Inspektion och provning
Färdiga produkter inspekteras enligt tillverkarens kvalitetsplan och tillämpliga produktkrav.
Inspektion kan innefatta:
- Övergripande dimensioner
- Skjulets geometri
- Ytbeskaffenhet
- Flash
- Exponerade kärnområden
- Tomrum eller bubblor
- Husets tjocklek
- Gränssnittsvillkor
- Ändmonteringsjustering
Elektrisk och mekanisk provning bör följa tillämplig kundspecifikation eller branschstandard.
Maskinkrav för produktion av kompositisolatorer
Tillräcklig injektionskapacitet
Sprutkapaciteten måste täcka silikongummihöljet, rännans volym och erforderlig processmängd.
Maskinval bör baseras på faktisk gjuten volym snarare än enbart isolatorns längd.
En överdimensionerad injektionsenhet kan öka materialets uppehållstid. Otillräcklig kapacitet kan kräva flera injektionssteg eller förhindra fullständig fyllning.
Stabilt injektionstryck
Långa flödesavstånd och upprepade fall genererar betydande motstånd. Injektionssystemet måste upprätthålla kontrollerad materialrörelse genom hela fyllningsfasen.
Högt maxtryck ensamt garanterar inte goda resultat. Restriktioner i munstycken, kanaler, spjäll och kavitet måste också utvärderas.
Programmerbar injektionshastighet
Flerstegs hastighetskontroll hjälper till att hantera materialflödet genom olika delar av formen.
En typisk profil kan använda:
- Kontrollerad löparfyllning
- Snabbare distribution genom huvudhuset
- Minskad hastighet över tunna skjulsektioner
- Långsammare slutfyllning för att underlätta luftutsläpp
Korttidstester kan avslöja hur silikon färdas genom formen och var luft fastnar.
Den tryck- och hastighetsguide för formsprutning av gummi tillhandahåller en strukturerad installationsmetod.
Pålitligt vakuumsystem
En formsprutningsmaskin för kompositisolatorer bör koordinera formens stängning, dammsugning och injicering.
Viktiga komponenter i vakuumsystemet inkluderar:
- Vakuumpump
- Vakuumtank
- Styrventiler
- Vakuumsensorer
- Formtätningskomponenter
- Anslutningsslangar
- Programmerbar tidtagning
- Läckagelarm
En större pump kan inte kompensera för skadade tätningar eller dåligt utformade evakueringskanaler.
Uniform mögeluppvärmning
Långa formar kräver jämn temperaturfördelning längs hela produkten.
Ojämn uppvärmning kan orsaka:
- Olika botningsfrekvenser
- Lokal viskositetsvariation
- Ofullständig fyllning
- Ytlig inkonsekvens
- Svår urformning
- Produktdeformation
Oberoende värmezoner gör det möjligt för operatörer att övervaka och justera olika sektioner av formen.
Kontrollerad mjukgöring
HTV-silikon måste bli tillräckligt mjukt och jämnt för injektion utan att någon väsentlig härdning inuti pipan påbörjas.
Viktiga kontroller inkluderar:
- Matningsdimensioner
- Skruvhastighet
- Tunntemperatur
- Mottryck
- Plasticiseringstid
- Skottstorlek
- Materialuppehållstid
FIFO-matning hjälper till att hålla materialsekvensen mer förutsägbar under kontinuerlig produktion.
Stabil klämstruktur
Klämsystemet måste hålla den långa formen ordentligt stängd under injektion och vulkanisering.
Otillräcklig fastspänning eller ojämnt formstöd kan orsaka:
- Flash
- Mögelseparation
- Inkonsekvent skjultjocklek
- Kärnförskjutning
- För tidigt mögelslitage
Klämkraften bör utvärderas tillsammans med den projicerade kavitetsarea, löpararea och insprutningstryck.
Stöd och justering för långform
Kompositisolatorformar kan vara längre än formar som används för små gummikomponenter. Maskinplattor och formstödstrukturer måste bibehålla inriktningen under upprepade uppvärmnings- och fastspänningscykler.
Samordning mellan flera stationer
En mobil formsprutningsenhet kan betjäna flera formstationer. Medan en form formsprutas kan andra stationer fortsätta vulkanisering, öppning eller urmatning.
Denna konfiguration kan förbättra utrustningens utnyttjande när härdningstiden är mycket längre än injektionstiden.
TASU:s formsprutningssystem för gummiprodukter inkluderar flerstationskonfigurationer för olika gjutna gummiprodukter.
Formdesign för kompositisolatorer
Löparlayout
Löparens design avgör hur silikon når olika områden av det långa hålrummet.
Systemet bör minimera överdriven tryckförlust samtidigt som materialet fördelas förutsägbart över produkten.
Grindens position
Inverkan på grindens position:
- Fyllningsriktning
- Svetslinjens placering
- Luftrörelse
- Tryckfördelning
- Kärnbelastning
- Borttagning av grindar
- Ytans utseende
Dålig placering av grinden kan rikta för stor materialkraft mot FRP-stången eller fånga luft i avlägsna sektioner av skjul.
Kavitetsjustering
Övre och nedre formsektioner måste vara exakt justerade för att bibehålla en jämn geometri för höljet och skuret.
Uppriktningskomponenter bör inspekteras för slitage som en del av förebyggande underhåll.
Stångcentreringsstruktur
Centreringssystemet ska hålla FRP-stången i avsedd position utan att lämna oacceptabla märken eller störa gummibeläggningen.
Slitage på fixturen kan gradvis orsaka variationer i höljets tjocklek även när maskininställningarna förblir oförändrade.
Mögelventilation
Ventiler ger utrymningsvägar för luft och gaser som tränger ut under fyllning.
Ventilation av kompositisolering kan krävas nära:
- Skjulkanter
- Slutflödesplatser
- Stånggränssnitt
- Ändbeslag
- Flödesfrontövergångar
- Avlägsna kavitetssektioner
Blockerade ventiler kan orsaka brännskador, bubblor och ofullständiga skjul.
Den Guide för ventilation av gummiformar behandlar ventilationsplats och underhåll mer i detalj.
Värmeisolering
Isolering mellan varma formsektioner och temperaturkontrollerade rännområden hjälper till att bibehålla den avsedda termiska gränsen.
Dålig isolering kan orsaka för tidig härdning inuti portar eller löprännor.
Avformningsstruktur
Tunna skikt kan gå sönder eller deformeras under borttagning av produkter. Formytor, öppningssekvens och produktstödjande fixturer bör utformas kring den faktiska isolatorprofilen.
Kallkanalsystem för isolatorgjutning
Konventionella gummilöpare härdar tillsammans med produkten och måste tas bort efter varje cykel.
Ett kallkanalsystem av gummi håller materialet inuti löparen under dess vulkaniseringstillstånd medan föreningen inuti hålrummet härdar.
Potentiella fördelar inkluderar:
- Minskat spill av härdat löprör
- Lägre materialförbrukning
- Mindre arbete med borttagning av löpare
- Mindre effektivt skottkrav
- Förbättrad produktionsautomation
Kalla kanaler kräver exakt temperaturkontroll. Lokala heta punkter eller dålig isolering kan orsaka för tidig härdning och blockering av kanalerna.
Det kompletta Guide för kallkanalsystem i gummi förklarar löparbalans, isolering och processkontroll.
Vanliga gjutningsfel i kompositisolatorer
| Defekt | Möjliga orsaker | Rekommenderade kontroller |
|---|---|---|
| Ofullständig skjul | Otillräcklig sprutning, begränsad öppning eller för tidig härdning | Kontrollera skottvolym, materialskick och löpare |
| Luftbubbla | Dåligt vakuum, läckage eller blockerad ventil | Kontrollera tätningar, vakuumnivå och ventilationsskick |
| Brännmärke | Tryckluft eller för hög slutlig fyllningshastighet | Rengör ventilationsöppningarna och justera det sista insprutningssteget |
| Överdriven blixtnedslag | Högt tryck, otillräcklig fastspänning eller dålig formpassning | Granska tryck-, kläm- och delningsytor |
| Exponerad FRP-stång | Kärnförskjutning eller ofullständig fyllning | Kontrollera centreringsfixturer och materialflöde |
| Ojämn höljets tjocklek | Böjd stång, sliten fixtur eller formfeljustering | Kontrollera stångens rakhet och formjustering |
| Markering för ytflöde | Instabil plasticering eller olämplig hastighetsprofil | Granska materialets skick och insprutningshastighet |
| Svagt kärngränssnitt | Kontaminering, instängd luft eller olämplig beredning | Kontrollera rengöring, förberedelse och dammsug |
| Skjul riva | Dålig urformning eller otillräcklig härdning | Granska härdningsvillkor och borttagningsmetod |
| Lokal underhärdning | Ojämn formtemperatur eller otillräcklig tid | Mät temperaturfördelningen |
| Blockering av grinden | För tidigt härdad förening | Kontrollera löparens temperatur och uppehållstid |
| Variabel produktvikt | Inkonsekvens i matning eller skottmätning | Inspektera matning, plasticering och dosering |
Defekter bör spåras genom hela processen. Ökat insprutningstryck kan tillfälligt dölja ett fyllningsproblem samtidigt som det ökar slagflamningen eller kärnans förskjutning.
Den felsökningsguide för formsprutning av gummi ger ytterligare kontroller för korta skott, bubblor, blixtar och härdningsproblem.
Förhindra luftfällor runt FRP-stången
Luftfällor är bland de viktigaste gjutningsriskerna eftersom kärnstången delar upp materialflödet och skapar smala gränssnittsområden.
Effektiv förebyggande kan innebära:
- Rätt grindplacering
- Balanserade löparkanaler
- Rengör formventiler
- Tillförlitlig formtätning
- Tillräcklig evakueringstid
- Övervakad vakuumnivå
- Kontrollerad initial insprutningshastighet
- Minskad slutlig fyllningshastighet
- Stabil viskositet hos föreningen
- Korrekt stångcentrering
Vakuum och ventilation fungerar tillsammans. Vakuum avlägsnar luft före injektion, medan ventiler ger utrymningsvägar för luft och gaser som rör sig under fyllning.
Processövervakning och spårbarhet
Tillverkning av kompositisolatorer drar nytta av att registrera faktiska processvärden istället för att bara förlita sig på sparade maskininställningar.
Användbara register inkluderar:
- Sammansatt sats
- FRP-stångparti
- Skottvolym
- Plasticiseringstid
- Injektionstid
- Maximalt injektionstryck
- Faktisk injektionshastighet
- Vakuumnivå
- Evakueringstid
- Temperaturer i mögelzonen
- Vulkaniseringstid
- Produktvikt
- Mögelstation
- Anledning till avslag
Stabila tryckkurvor kan indikera repeterbar materialberedning och kavitetsfyllning. Gradvisa förändringar kan avslöja blockering av ventiler, viskositetsvariationer, begränsning av spjäll eller slitage på fixturen.
Den guide till övervakning av processen för formsprutning av gummi förklarar hur tryck, tid, temperatur och produktdata kan granskas tillsammans.
Kvalitetskontroll för gjutna kompositisolatorer
Visuell inspektion
Inspektera bostäder och uthus med avseende på:
- Bubblor
- Brännskador
- Tårar
- Flödesmärken
- Förorening
- Flash
- Ofullständiga områden
- Exponerat kärnmaterial
Dimensionsinspektion
Kritiska dimensioner kan innefatta:
- Total längd
- Husdiameter
- Skjuldiameter
- Avstånd mellan skjul
- Husets tjocklek
- Ändmonteringsläge
- Produktens rakhet
Gränssnittsinspektion
Gränssnittet mellan silikonhöljet och FRP-stången bör utvärderas enligt den godkända tillverknings- och inspektionsplanen.
Enbart visuell inspektion kanske inte avslöjar inre hålrum.
Mekanisk och elektrisk testning
Testkraven beror på produktdesign, kundkrav och tillämpliga standarder. Tillverkare bör använda validerade metoder snarare än ett enda generellt test som tillämpas på varje kompositisolator.
Batchspårbarhet
Produktionsregister ska koppla varje färdig sats till:
- Silikonförening
- Kärnstavar
- Ändbeslag
- Forma
- Maskin
- Processinställningar
- Inspektionsresultat
- Operatör eller produktionsskift
Spårbarhet hjälper till att isolera det berörda produktionsområdet om ett material- eller processproblem upptäcks senare.
Förbättra produktionseffektiviteten i kompositisolatorer
Balanserad injektion och härdningstid
Injektion upptar normalt bara en del av den totala gjutningscykeln. Vulkanisering kan förbli det största tidsbehovet.
Flerstationskonfigurationer gör att injektionssystemet kan betjäna en annan form medan tidigare fyllda produkter fortsätter att härda.
Standardisera stångberedning
Konsekvent kärnförberedelse minskar variationer innan gjutningscykeln börjar.
Dokumenterade rutiner bör omfatta rengöring, hantering, förvaring och lastning.
Övervaka faktisk vakuumnivå
Att endast använda en fast evakueringstid kanske inte upptäcker läckage. Övervakning av den uppnådda vakuumnivån ger bättre information om formens tätning och systemets skick.
Underhåll ventiler och grindar
Blockerade ventiler och delvis härdade portar ökar fyllningsmotståndet. Regelbunden rengöring hjälper till att bevara det validerade processfönstret.
Minska fördröjningar vid urformning
Långa produkter bör ha en definierad borttagningsmetod och lämpliga stöd. Förbättrad hantering ökar cykeltiden och risken för produktskador.
Kontrollera produktionsavbrott
Insprutningsvätska som finns kvar i ett uppvärmt insprutningssystem under ett långt stopp kan ändra viskositeten eller orsaka brännskador.
Omstarts- och avstängningsprocedurer bör definiera hur systemet rensas och återgår till stabil produktion.
Guiden till optimering av cykeltid för formsprutning av gummi täcker härdning, hantering och mögelrelaterade flaskhalsar.
Information som krävs innan du väljer maskin
Tillverkare av kompositisolatorer bör tillhandahålla:
- Produktritning
- Isolatortyp
- Total produktlängd
- Skjulens mått och avstånd
- FRP-stångdiameter
- Ändbeslagsmått
- Silikongummiblandning
- Vikt av gummihöljet
- Löparvolym
- Nödvändig sprutvolym
- Formens dimensioner
- Grindarrangemang
- Antal formhåligheter
- Vulkaniseringstid
- Målutgång
- Tillämpliga kvalitetskrav
- Aktuell felhistorik
- Befintlig mögelinformation
- Automatiseringskrav
- Tillgänglig fabriksplats
Genom att tillhandahålla formritningen och faktiska materialdata kan maskinen, formen och processen utvärderas tillsammans.
TASU levererar integrerade lösningar för formsprutning av gummi täcker utrustningskonfiguration, blandmatning, vakuumkontroll, kallkanalsystem, formstruktur och produktionsautomation.
Vanliga frågor och svar
Vilket gummi används för kompositisoleringshöljen?
HTV-silikongummi används ofta. Den exakta formuleringen bör uppfylla produktens elektriska, mekaniska, miljömässiga och gjutningskrav.
Kan en vanlig gummiinsprutningsmaskin producera kompositisolatorer?
Maskinen måste ha lämplig injektionskapacitet, formutrymme, temperaturkontroll, vakuumkapacitet och stöd för den långa formen och FRP-kärnan. Standardutrustning kan kräva applikationsspecifik konfiguration.
Varför är vakuum viktigt vid gjutning av kompositisolatorer?
Stångens och formens geometri kan fånga luft under fyllning. Vakuum minskar mängden luft inuti den slutna formen före insprutning.
Vad orsakar ofullständiga silikongummihyllor?
Vanliga orsaker inkluderar otillräcklig sprutvolym, trånga portar, blockerade ventiler, lågt materialflöde eller för tidig härdning.
Varför uppstår bubblor runt FRP-staven?
Möjliga orsaker inkluderar mögelläckage, otillräckligt vakuum, instängd fukt, förorenade ytor eller dålig placering av ventilen.
Kan högt insprutningstryck lösa ofullständig fyllning?
Inte av sig självt. Restriktioner i löparkanaler, dålig plasticering, blockerade ventiler och tidig härdning bör kontrolleras innan trycket ökas.
Hur hålls FRP-stången centrerad?
Formen använder dedikerade positionerings- och stödfixturer. Fixturslitage, felaktiga stångdimensioner eller stångböjning kan orsaka ojämn höljetjocklek.
Kan en kallkanal minska silikonavfall?
Ja. En korrekt konstruerad kallkanal kan hålla materialet inuti kanalen ohärdat mellan cyklerna. Lämpligheten beror på blandningen och formkonstruktionen.
Varför är flerstegsinjektionshastighet användbar?
Olika formsektioner skapar olika flödesmotstånd. Stegvis hastighetskontroll hjälper till att fylla långa höljen och tunna skjul utan överdriven luftkompression eller kärnrörelse.
Kan en injektionsenhet betjäna flera isolatorformar?
Ja. Ett mobilt injektionssystem kan fungera med flera stationer när maskinen och produktionssekvensen är utformade för den konfigurationen.
Vad avgör cykeltiden för en kompositisolator?
Huvudfaktorerna inkluderar sprutberedning, vakuumsugning, injektion, vulkanisering, formöppning, produktborttagning och formrengöring.
Vilken information behövs för en offert på en maskin?
Tillhandahåll produkt- och formritningar, blandningstyp, sprutvikt, stångdiameter, formmätningsdimensioner, härdningstid, målutgång och nödvändig automatisering.
Slutsats
Gjutning av kompositisolatorer kräver jämn silikonmjukgöring, noggrann kärnpositionering, balanserat materialflöde, pålitlig luftborttagning och jämn vulkanisering. Maskinen måste stödja hela produktgeometrin snarare än att väljas enbart utifrån klämkraft eller maximal skottvolym.
TASU tillverkar kompositisoleringsgummi formsprutningsmaskiner med programmerbar injektions-, vakuum-, temperatur- och produktionskontroll för flera stationer. För att utvärdera din isolatorritning, HTV-silikonblandning, form och utgångskrav, kontakta TASU.
