


Cykeltiden för formsprutning av gummi påverkar direkt maskinens produktion, arbetskraftskrav, energiförbrukning och kostnad per detalj. Att minska några sekunder från en stabil högvolymsprocess kan skapa betydande produktionsvinster, men att förkorta ett steg utan att utvärdera produktkvaliteten kan öka kassationer, avlagringar, ofullständig härdning eller maskinstopp.
Hela cykeln omfattar mer än injektion och vulkanisering. Materialmatning, plasticering, sprutberedning, formförslutning, dammsugning, fyllning, härdning, formöppning, borttagning av delar och formrengöring bidrar alla till den faktiska produktionstiden.
Vissa operationer sker sekventiellt, medan andra kan överlappa varandra. Till exempel kan injektionsenheten förbereda nästa spruta medan en tidigare injicerad form slutför vulkaniseringen. Flerstationsutrustning kan ytterligare minska väntetiden genom att tillåta att en injektionsenhet betjänar flera formar i olika skeden av produktionscykeln.
Effektiv optimering börjar därför med att mäta varje steg och identifiera den verkliga flaskhalsen.
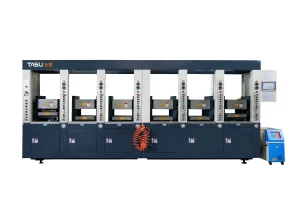
TASU tillverkar formsprutningsmaskiner för gummi med programmerbar matning, injektion, vakuum, vulkanisering och flerstationskontroller för olika gummiprodukter och produktionskrav.
Vad är cykeltiden för formsprutning av gummi?
Cykeltiden för formsprutning av gummi är den period som krävs för att slutföra en produktionscykel och påbörja nästa repeterbara cykel.
En typisk cykel kan innefatta:
- Gummimatning
- Förenad mjukgöring
- Skottmätning
- Mögelberedning
- Insatsladdning
- Formstängning och fastspänning
- Vakuumevakuering
- Gummi injektion
- Tryckhållning
- Vulkanisering
- Mögelöppning
- Utmatning eller borttagning av produkt
- Borttagning av blixt eller löpare
- Mögelrengöring
- Förberedelse inför nästa cykel
Cykeln bör mätas under normala produktionsförhållanden snarare än från ett ovanligt snabbt försök.
Uppstart, materialbyte, formrengöring, planerat underhåll och oplanerade stillestånd bör registreras separat vid beräkning av den dagliga produktionen.
Varför cykeltid är viktig
Cykeltiden påverkar flera produktionskostnader:
- Delar producerade per timme
- Maskinutnyttjande
- Arbetskraft som krävs per del
- Energiförbrukning per produktionsbatch
- Leveranskapacitet
- Varulager i arbete
- Mögeltillgänglighet
- Kostnad per gjuten komponent
En kortare cykel är bara värdefull när produktkvaliteten förblir acceptabel.
En aggressiv inställning som skapar fler korta skott, blixtar, interna hålrum eller underhärdade produkter kan minska den visade maskincykeln samtidigt som den faktiska produktionskostnaden ökar.
Produktionseffektiviteten bör därför utvärderas med hjälp av accepterade delar per timme snarare än enbart maskincykler.
Typiska steg i formsprutningscykeln för gummi
| Cykelstadium | Huvudvariabler | Vanlig källa till försening |
|---|---|---|
| Materialmatning | Remstorlek, matningshastighet och rullgrepp | Halkande eller avbruten matning |
| Plasticisering | Skruvhastighet, temperatur och skottstorlek | Lång återhämtningstid |
| Mögelberedning | Rengöring, släppmedel och inmatning av insatser | Manuell hantering |
| Formstängning | Slaglängd, hastighet och formjustering | Onödig långsam rörelse |
| Dammsugning | Formtätning, pumpkapacitet och målnivå | Läckage eller för lång vakuumtid |
| Injektion | Hastighet, tryck, viskositet och löpardesign | Högt flödesmotstånd |
| Vulkanisering | Härdningsbeteende för blandningen, formtemperatur och deltjocklek | Överdriven säkerhetsersättning |
| Mögelöppning | Slaglängd och hastighet | Längre förflyttning än nödvändigt |
| Borttagning av delar | Produktdesign, utkastning och automatisering | Svår urformning |
| Mögelrengöring | Flash-, rest- och släppmedel | Regelbunden manuell rengöring |
Denna uppdelning hjälper till att identifiera var förändringar kommer att ge en mätbar fördel.
Hur man beräknar produktionsoutput
En grundläggande produktionsuppskattning kan beräknas från den validerade cykeltiden:
Cykler per timme = 3 600 ÷ cykeltid i sekunder
För en form med flera hålrum:
Delar per timme = cykler per timme × antal hålrum × produktionsutbyte
Till exempel har en form med fyra håligheter som kör en 180-sekunderscykel en teoretisk effekt på:
- 3 600 ÷ 180 = 20 cykler per timme
- 20 × 4 = 80 gjutna delar per timme
Om det accepterade produktutbytet är 95%, är den praktiska produktionen ungefär:
- 80 × 0,95 = 76 accepterade delar per timme
Denna uppskattning inkluderar inte formrengöring, materialbyten, underhåll, operatörsavbrott eller oplanerade stopp. Faktisk kapacitetsplanering bör använda produktionsdata som samlats in under ett helt skift.
Hitta den verkliga flaskhalsen i cykeltiden
Att ändra flera inställningar samtidigt gör det svårt att identifiera vilken justering som förbättrade eller skadade processen.
Börja med att registrera tiden som krävs för varje steg:
- Matningstid
- Plasticiseringstid
- Mögelförberedelsetid
- Stängningstid
- Vakuumtid
- Injektionstid
- Vulkaniseringstid
- Öppettid
- Tid för delvis borttagning
- Städtid
Den längsta etappen är inte alltid den enda flaskhalsen.
En kort operation kan fortfarande orsaka förseningar om den inte kan överlappa med andra åtgärder. Till exempel kan en långsam manuell insatsladdningsoperation förhindra att formen stängs även när maskinen redan har förberett nästa skott.
Videoinspelning, PLC-cykeldata och operatörsobservationer kan hjälpa till att separera maskintid från manuell väntetid.
Optimera materialmatningen
Stabil matning gör att injektionsenheten kan förbereda nästa spruta utan avbrott.
Förseningar i matningen kan bero på:
- Inkonsekvent bredd på gummilisten
- Överdriven remstjocklek
- Materialvikning
- Matarrullen slirar
- Blockerade guidekanaler
- Felaktig matningshastighet
- Kall eller styv förening
- Slitna rullar
- Otillförlitliga matningssensorer
Standardisering av banddimensioner och materialtillstånd kan minska avbrott utan att ändra injektions- eller härdningsparametrar.
Automatisk matning minskar också beroendet av operatörens timing under kontinuerlig produktion.
TASU:s guide till FIFO gummiinsprutningssystem för matning förklarar hur kontrollerad matning stöder repeterbar skottberedning och produktion på flera stationer.
Minska mjukgörings- och sprutförberedelsetiden
Plasticisering bör mjukgöra och homogenisera blandningen utan att generera överdriven skjuvvärme eller för tidig härdning.
Plasticiseringstiden påverkas av:
- Skruvdesign
- Skruvhastighet
- Tunntemperatur
- Föreningens viskositet
- Matningsremsans mått
- Skottvolym
- Mottryck
- Injektionsenhetens kapacitet
- Skruv och pipa skick
Ökad skruvhastighet kan förkorta förberedelserna för skott, men för hög hastighet kan generera ytterligare värme och minska säkerheten vid bränning.
Att höja cylindertemperaturen kan förbättra blandningens flöde, men för hög temperatur kan orsaka viskositetsförändringar, brända partiklar eller blockering av munstycket.
Målet är ett repeterbart skott som framställs inom den tillgängliga produktionscykeln – inte bara kortast möjliga återhämtningstid för skruven.
När det är möjligt bör nästa spruta mjukgöras medan den föregående formen slutför vulkaniseringen. Om mjukgöringen tar längre tid än härdningen blir injektionsenheten flaskhalsen.
Optimera mögelstängning och öppning
Mögelrörelser innebär ofta onödig icke-produktionstid.
Recension:
- Formöppningsslag
- Formstängningsslag
- Snabba och långsamma rörelsepositioner
- Inställningar för mögelskydd
- Uppbyggnad av klämtryck
- Utstötningsslag
- Säkerhetsanordningens reaktion
- Krav för operatörsåtkomst
Formen behöver bara öppnas tillräckligt mycket för säker produktborttagning, inmatning av insatser och inspektion.
För stort öppningsavstånd ökar varje cykel utan att förbättra produktkvaliteten. Att minska slaglängden för mycket kan dock skapa osäker åtkomst eller skada produkten under borttagning.
Formförslutning kan ofta ske med en snabbare metod följt av ett kontrollerat lågtrycksskyddssteg nära den slutliga förslutningen. Den långsamma delen bör vara tillräckligt lång för att skydda formen men inte i onödan förlänga cykeln.
Optimera vakuumtiden
Vakuumassisterad gjutning avlägsnar luft från det slutna hålrummet före eller under injektion.
För lång evakueringstid ökar cykeln utan att nödvändigtvis förbättra produktkvaliteten. Otillräcklig tid kan lämna kvar instängd luft och producera bubblor, brännmärken eller korta skott.
Vakuumtiden beror på:
- Kavitetsvolym
- Mögelförsegling
- Vakuumkanaldesign
- Pumpkapacitet
- Slangdimensioner
- Ventilrespons
- Erforderlig vakuumnivå
- Produktgeometri
Maskinen bör övervaka den faktiska vakuumnivån snarare än att enbart förlita sig på en fast timer.
Om målvakuumet inte kan uppnås snabbt, inspektera formens tätningar, slangar, anslutningar och ventiler innan evakueringstiden ökas.
Minska injektionstiden försiktigt
Injektionshastigheten påverkar hur snabbt kaviteten fylls, men maximal hastighet är sällan rätt inställning för varje steg.
För hög hastighet kan orsaka:
- Instängd luft
- Brännmärken
- Flash
- Infoga rörelse
- Högt topptryck
- Överdriven skjuvvärme
- Instabilt materialflöde
För långsam injektion kan orsaka:
- För tidig härdning
- Korta skott
- Synliga flödeslinjer
- Dålig svetslinjebildning
- Ofullständiga ytdetaljer
Flerstegsinjektion kan förbättra både fyllningstid och kvalitet:
- Kontrollerad hastighet genom munstycket och löparen
- Snabbare fyllning genom huvudhåligheten
- Minskad hastighet runt känsliga skär
- Långsammare slutfyllning för att låta luft komma ut
Korttidstestning kan identifiera var hastighetsövergångar bör inträffa.
Den tryck- och hastighetsguide för formsprutning av gummi ger en detaljerad installations- och felsökningsprocess.
Kontroll av löpare och grindbegränsningar
Smala löpare, underdimensionerade portar och långa flödesvägar ökar tryckförlusten och fyllningstiden.
Tecken på för högt flödesmotstånd inkluderar:
- Högt insprutningstryck
- Låg faktisk insprutningshastighet
- Ofullständiga avlägsna hålrum
- Snabb tryckökning
- Materialbrännande
- Obalans i håligheten
- Ofta blockerade grindar
Ökat tryck kan tvinga materialet genom en strypning, men det kan också skapa blixtnedslag och öka formspänningen.
Löpare och grinddesign ska matcha:
- Föreningens viskositet
- Total skottvolym
- Flödeslängd
- Antal hålrum
- Produkttjocklek
- Injektionsenhetens kapacitet
- Brännande beteende
Formförändringar bör valideras med hjälp av faktisk produktkvalitet och tryckdata.
Optimera vulkaniseringstiden
Vulkanisering är ofta det längsta steget i formsprutning av gummi.
Att minska härdningstiden erbjuder betydande potential för cykeltid, men underhärdning kan påverka:
- Hårdhet
- Draghållfasthetsegenskaper
- Kompressionsuppsättning
- Dimensionsstabilitet
- Bindningsstyrka
- Värmebeständighet
- Långsiktig produktprestanda
Härdningstiden bör fastställas med hjälp av data om blandningens härdning, produkttjocklek, formtemperatur och testning av den färdiga produkten.
Faktorer som påverkar vulkaniseringstiden
- Gummiformulering
- Härdningssystem
- Mögeltemperatur
- Föreningens temperatur efter injektion
- Produkttjocklek
- Metallinsatser
- Hålrumsposition
- Värmeöverföringseffektivitet
- Nödvändiga fysiska egenskaper
Ökad formtemperatur kan förkorta vulkaniseringen, men det kan också minska anvulkningssäkerheten, påverka fyllningen och skapa ojämn härdning i tjocka produkter.
Undvik överdriven säkerhetstid
Produktionsinställningar inkluderar ibland en stor härdningstid eftersom den ursprungliga processen inte validerades noggrant.
Kontrollerade studier kan avgöra om denna begränsning är nödvändig.
Minska härdningstiden i små steg och kontrollera:
- Produktens hårdhet
- Mått och dimensioner
- Ytbeskaffenhet
- Intern botemedel
- Bindningsstyrka
- Kompressionsprestanda
- Nödvändiga mekaniska egenskaper
Godkänn inte en kortare kur enbart baserat på utseende.
Den guide för vulkanisering av gummi förklarar sambandet mellan temperatur, tid och tvärbindning.
Förbättra formtemperaturens enhetlighet
Ojämn formtemperatur kan kräva en längre härdningstid för att säkerställa att den kallaste kaviteten eller den tjockaste delen når det önskade härdningsförhållandet.
Temperaturvariationer kan bero på:
- Värmarens layout
- Skadade värmeelement
- Dålig sensorposition
- Otillräcklig isolering
- Ojämn mögelkontakt
- Kylning nära formkanten
- Kalla metallinsatser
- Förorenade värmeöverföringsytor
Mät faktiska formtemperaturer på flera platser istället för att bara förlita sig på styrenhetens display.
Förbättrad enhetlighet kan möjliggöra en kortare validerad härdningstid utan att höja det totala börvärdet.
Använd kallkanalteknik
Ett kallkanalsystem av gummi håller blandningen inuti löparen under det huvudsakliga härdningsförhållandet medan gummit i formhåligheterna vulkaniseras.
Korrekt utformad kallkanalteknik kan:
- Minska spill av härdat löprör
- Minska arbetet med borttagning av löpare
- Stödja automatiserad produktion
- Förbättra distributionen av material i flera kaviteter
- Minska antalet steg i mögelhanteringen
- Förbättra materialutnyttjandet
Kallkanalsystem kräver noggrann kontroll av kanalernas temperatur, isolering, portdesign och produktionsavbrott.
De minskar inte automatiskt den kemiska härdningstiden inuti produkten, men de kan minska sekundärhanteringen och tiden som är förknippad med att ta bort härdat löpmaterial.
Läs mer i Guide för kallkanalsystem i gummi.
Förbättra mögelventilationen
Blockerade eller felaktigt placerade ventiler kan bromsa formfyllningen och öka kasseringsgraden.
Dålig ventilation kan orsaka:
- Luftfällor
- Brännmärken
- Korta skott
- Bubblor
- Högt insprutningstryck
- Ofullständiga ytdetaljer
Operatörer kan kompensera genom att minska insprutningshastigheten eller förlänga avgascyklerna, vilket ökar produktionstiden.
Korrekt ventilationsplacering och regelbunden rengöring gör att formen fylls inom det avsedda processfönstret.
Den Guide för ventilation av gummiformar förklarar placering av ventiler, identifiering och underhåll av luftfällor.
Minska tiden för borttagning av delar
Produktborttagning kan bli flaskhalsen efter att injektion och härdning har optimerats.
Faktorer som påverkar avformningstiden inkluderar:
- Produktflexibilitet
- Underskärningar
- Mögelstruktur
- Utkastarens design
- Infoga struktur
- Flash
- Mögelfrigörande tillstånd
- Operatörsåtkomst
- Produkttemperatur
- Utrustning för hantering av delar
Möjliga förbättringar inkluderar:
- Optimerade utstötningspositioner
- Luftassisterad utlösning
- Automatiska uttagsanordningar
- Robothantering
- Förbättrad åtkomst för operatörer
- Minskat onödigt slag vid formöppning
- Bättre kontroll över blixten
- Standardiserade fixturer för insatsladdning
Avformningsändringar får inte deformera produkten eller skada tätningsytor.
Minska frekvensen av mögelsanering
Frekvent rengöring avbryter produktionen och sänker den effektiva uteffekten.
Vanliga orsaker inkluderar:
- Blixtnedslag som tränger in i ventilationsöppningarna
- Överskott av formsläppmedel
- Härdat gummi i löparområdena
- Förorenad förening
- Dåliga ventilationsmått
- Skadade skiljeytor
- Felaktig sprutvolym
Rengöringsintervallen bör baseras på faktiskt mögeltillstånd och defekttrender.
Att förhindra ansamling är mer effektivt än att försöka förkorta rengöringsprocessen efter att kontaminering redan har inträffat.
Använd flerstations gummisprutgjutning
Flerstationsutrustning kan minska väntetiden för injektionsenheten genom att separera injektion från vulkanisering.
Under en produktionssekvens:
- En form får gummi
- Ännu en form härdar färdigt
- En tredje form öppnas
- En annan station genomgår delborttagning
- Injektionsenheten förbereder eller levererar nästa injektion
Detta arrangemang är särskilt användbart när vulkanisering tar mycket längre tid än injektion.
Fördelar kan inkludera:
- Högre utnyttjandegrad av injektionsenheter
- Parallell formdrift
- Ökad effekt per insprutningssystem
- Bättre samordning av härdningstid
- Minskad väntetid mellan skotten
- Större automatiseringspotential
Antalet stationer bör matcha härdningstid, injektionstid, formhanteringstid, sprutkapacitet och önskad utmatning.
Att lägga till stationer utan att balansera dessa faktorer kan skapa en ny flaskhals vid matning, injektion eller produktborttagning.
TASU:s lösningar för formsprutning av gummi kombinerar FIFO-matning, mobil injektion, kallkanaldesign och flerstationsdrift.
Produktion med en station kontra produktion med flera stationer
| Faktor | Enstationsmaskin | Flerstationsmaskin |
|---|---|---|
| Injektionsenhet | Tillägnad en enda form | Betjänar flera formstationer |
| Vulkanisering väntar | Injektionsenheten kan vänta | Andra formar kan injiceras |
| Utrustningsstruktur | Enklare | Mer komplex |
| Produktionskoordinering | Enkel | Kräver stationsschemaläggning |
| Automatiseringspotential | Måttlig till hög | Hög |
| Bäst lämpad för | Flexibel eller produktion i lägre volym | Repetitiv produktion i medel- och hög volym |
| Huvudbegränsning | Väntar under långa härdningscykler | Högre planerings- och utrustningskrav |
Rätt val beror på produktionsvolym, härdningstid, formmängd, produktmix och fabrikslayout.
Automatisera repetitiva operationer
Automatisering kan minska variationer i operationer som är beroende av operatörernas timing.
Potentiella automatiseringsområden inkluderar:
- Gummimatning
- Insatsladdning
- Mögelrörelse
- Vakuumkontroll
- Delutkastning
- Borttagning av robotar
- Transportbandöverföring
- Syninspektion
- Parameterinspelning
Automatisering bör åtgärda en uppmätt produktionsbegränsning.
Att installera en robot kommer inte att förbättra produktionen om vulkaniseringen förblir den dominerande flaskhalsen och produktborttagningen redan är klar innan härdningen är klar.
Mät utrustningens totala effektivitet
Cykeltiden ensam visar inte den totala produktionsprestanda.
Användbara indikatorer inkluderar:
- Teoretisk cykeltid
- Faktisk genomsnittlig cykeltid
- Accepterade delar per timme
- Avslagsfrekvens
- Maskinens tillgänglighet
- Planerad driftstopp
- Oplanerad driftstopp
- Frekvens för mögelrengöring
- Materialavfall
- Arbetstimmar per batch
En snabb maskin med täta stopp kan producera färre accepterade delar än en något långsammare men stabil process.
Spåra prestanda över kompletta skift och produktionsbatcher istället för att välja den snabbaste enskilda cykeln.
Vanliga problem med cykeltider
| Problem | Möjlig orsak | Rekommenderad kontroll |
|---|---|---|
| Plastificering fördröjer nästa cykel | Långsam skruvåterhämtning eller instabil matning | Kontrollera matningsremsor, skruvhastighet och cylindertemperatur |
| Vakuumtiden är för lång | Mögelläckage eller trång vakuumledning | Inspektera tätningar, slangar och ventiler |
| Injektionstiden ökar | Hög viskositet eller sprängning av löparen | Granska plasticering, löpare och grind |
| Härdningstiden är längre än förväntat | Låg eller ojämn formtemperatur | Mät faktiska formtemperaturer |
| Mögelöppning tar för lång tid | För mycket öppningsslag | Bekräfta nödvändigt borttagningstillstånd |
| Borttagning av delar är inkonsekvent | Svår utlösning eller dålig utkastarkonstruktion | Granska formytan och utstötningen |
| Rengöring avbryter produktionen | Blixt eller rester blockerar ventilationsöppningarna | Kontrollera skottstorlek, ventilationsdjup och formpassning |
| Flerstationsmaskin väntar | Stationerna är dåligt balanserade | Jämför härdnings-, injektions- och lossningstider |
| Avvisningsfrekvensen ökar efter optimering | Parametrar ändrades för aggressivt | Återgå till fönstret för validerad process |
| Daglig produktion förblir låg | Stilleståndstid utanför maskincykeln | Rekordstopp, omställningar och förarförseningar |
Steg-för-steg-cykeltidsoptimering
Steg 1: Fastställ baslinjen
Registrera minst en komplett produktionskörning under stabila förhållanden.
Mät varje cykelsteg, utdata för accepterade delar, kasseringsfrekvens och stilleståndstid.
Steg 2: Identifiera flaskhalsen
Bestäm vilket steg som begränsar starten av nästa produktionscykel.
Separera maskintid, materialtid, formtid och operatörstid.
Steg 3: Kontrollera kvalitetskraven
Bekräfta dimensioner, fysikaliska egenskaper, härdningsgrad, ytkvalitet och inspektionskriterier innan du ändrar inställningarna.
Steg 4: Ändra en variabel
Justera en parameter i taget så att dess effekt kan mätas.
Steg 5: Använd små justeringar
Minska tiden eller öka hastigheten gradvis. Stora förändringar gör processen mer sannolik för instabilitet.
Steg 6: Validera på varandra följande cykler
En acceptabel del bekräftar inte en stabil process. Granska på varandra följande bilder under normala produktionsförhållanden.
Steg 7: Beräkna accepterad utdata
Jämför accepterade delar per timme före och efter bytet.
Steg 8: Dokumentera processfönstret
Registrera normala inställningar och tillåtna justeringsgränser för operatörer.
Information som krävs för cykeltidsutvärdering
Innan du rekommenderar utrustnings- eller processändringar, ange:
- Typ av gummiblandning
- Data om härdning och bränning av blandningen
- Produktritning
- Produktvikt
- Väggtjocklek
- Infoga information
- Formens dimensioner
- Antal hålrum
- Löparens vikt
- Nuvarande cykelfördelning
- Nuvarande härdningstid
- Nuvarande avslagsfrekvens
- Målutgång
- Tillgängliga operatorer
- Automatiseringskrav
- Fabrikslayout
Denna information hjälper till att avgöra om den största möjligheten ligger i maskinen, formen, blandningen, hanteringsprocessen eller produktionslayouten.
Vanliga frågor och svar
Vad är en typisk cykeltid för formsprutning av gummi?
Det finns ingen universell cykeltid. Den beror på blandningen, produktens tjocklek, formtemperaturen, antalet hålrum, injektionsmetoden, härdningskraven och automatiseringsnivån.
Vilket steg tar vanligtvis längst tid?
Vulkanisering är ofta det längsta steget, särskilt för tjocka gummiprodukter. Faktiska flaskhalsar bör fortfarande bekräftas från produktionsdata.
Kan högre formtemperatur minska cykeltiden?
Högre temperatur kan påskynda härdning, men det kan också minska anvulkningssäkerheten och påverka fyllning eller produktegenskaper. Alla förändringar kräver kontrollerad validering.
Kan injektionshastigheten ökas för att minska cykeltiden?
Ja, inom föreningens och formens stabila bearbetningsfönster. För hög hastighet kan orsaka luftfällor, brännmärken, flamma och skärrörelser.
Minskar en kallsprängare härdningstiden?
Det förändrar inte direkt härdningskravet för den gjutna produkten. Det kan minska spill från härdade kanaler, arbete med borttagning av kanaler och sekundär hantering.
Hur förbättrar en flerstationsmaskin produktionen?
Det gör att en injektionsenhet kan betjäna flera formar. En form kan härda medan en annan injiceras, öppnas eller töms.
Kan plasticering ske under vulkanisering?
Ja. Många formsprutningsmaskiner för gummi kan förbereda nästa spruta medan den föregående produkten härdar, förutsatt att maskinens konfiguration och blandning tillåter det.
Varför ökade avvisningsgraden efter att cykeltiden minskat?
Processen kanske inte längre ger tillräckligt med tid för fyllning, luftborttagning, härdning eller förberedelse av stabilt material. Kontrollera vilket steg som förkortades och inspektera de resulterande defekterna.
Bör cykeltiden mätas från ett snabbt skott?
Nej. Använd konsekutiva stabila cykler och inkludera den tid som krävs för rutinmässiga produktionsoperationer.
Vad är viktigast: cykeltid eller effekt?
Godkända produkter per timme är mer användbart än enbart cykeltid eftersom det inkluderar antal kaviteter och produktionsutbyte.
Hur kan tiden för borttagning av delar minskas?
Granska formens öppningsslag, ejektordesign, formyta, produktgeometri, operatörsåtkomst och automatiska uttagningsalternativ.
Vilka data bör registreras under optimeringen?
Registrera cykelstegstider, temperaturer, injektionstryck, skruvåtervinning, produktvikt, härdningsresultat, kasseringsfrekvens och stilleståndstid.
Slutsats
Att minska cykeltiden för formsprutning av gummi kräver mer än att öka maskinhastigheten eller förkorta vulkaniseringen. Matning, plasticering, vakuumsugning, injektion, härdning, formrörelse, urformning och rengöring måste utvärderas som ett produktionssystem.
Den starkaste förbättringen kommer från att ta bort den faktiska flaskhalsen samtidigt som ett validerat processfönster bibehålls. Accepterade delar per timme, produktkvalitet och driftstopp ger ett mer tillförlitligt mått på framgång än den snabbaste individuella cykeln.
Kallkanalsystem, FIFO-matning, programmerbar injektionskontroll, automatiserad hantering och flerstationsproduktion kan förbättra effektiviteten när de matchas med blandningen, formen och produktionsmålet.
TASU tillverkar automatiska gummigjutningsmaskiner och flerstationsproduktionssystem för skor, fordons- och industriella gummiprodukter. För att utvärdera cykeltid, formkonfiguration, sprutkapacitet och automatiseringskrav, kontakta TASU.
