


Vad är termoplastiskt gummi (TPR)?
Termoplastiskt gummi (TPR) är ett hybridmaterial som blandar gummi och plast och kombinerar de mest fördelaktiga egenskaperna hos båda. Det har gummits flexibilitet samtidigt som det erbjuder plastens bearbetningsbarhet, vilket gör det mycket lämpligt för formsprutning. Tack vare sin utmärkta elasticitet, mjuka taktila känsla och förmåga att formas till komplexa former, finner TPR tillämpningar i en mängd olika produkter inom flera sektorer.
Varför välja TPR vid formsprutning?
TPR kombinerar gummits inneboende egenskaper – såsom flexibilitet och motståndskraft – med bekvämligheten hos termoplastisk bearbetning. Denna unika kombination ger det enastående flexibilitet, hållbarhet och slagtålighet. Dessutom är TPR mycket anpassningsbart: tillverkare kan justera förhållandet mellan gummi och plast i sin sammansättning för att producera produkter med varierande hårdhetsnivåer. Dessa egenskaper har gjort TPR till ett favoritmaterial för tillverkning av föremål som tätningar, grepp och mjuka komponenter.
Förstå TPR-formsprutningsprocessen
Grunderna i formsprutning
Formsprutning är en allmänt använd tillverkningsmetod där plast- eller gummimaterial sprutas in i en form under högt tryck för att bilda solida delar. Metoden utmärker sig vid produktion av stora volymer av komplext formade produkter med exceptionell precision och konsistens.
För TPR utnyttjar formsprutning materialets gummiliknande flexibilitet och plastliknande bearbetbarhet. Smält TPR sprutas in i en form, där den stelnar och antar formen av formhålan. Denna process är inte bara effektiv utan kan också tillverka delar med snäva dimensionstoleranser.
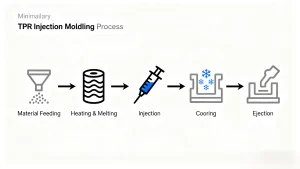
Standardformsprutningsprocessen omfattar följande viktiga steg:
- Materialmatning: TPR-pellets laddas i maskinens tratt och transporteras till formsprutningssystemet.
- Uppvärmning och smältning: Inuti maskinens cylinder värms TPR-pelletsen upp tills de övergår i smält tillstånd.
- Injektion: Den smälta TPR injiceras i formhålan under högt tryck.
- Kylning: Det smälta materialet kyls ner och stelnar i formen.
- Utstötning: När den gjutna delen har svalnat helt tas den bort från formen och förbereds för vidare bearbetning eller kvalitetskontroll.
Hur TPR-formsprutning fungerar
TPR-formsprutningsprocessen börjar med att TPR-pellets matas in i formsprutningsmaskinens tratt. Dessa pellets matas sedan in i maskinens cylinder, där de värms upp till en specifik temperatur (vanligtvis mellan 180 °C och 230 °C) för att smälta. Den smälta TPR:n sprutas sedan in i en förkonstruerad form under högt tryck, vilket säkerställer att den fyller hålrummet helt och replikerar formens form exakt.
Efter injiceringen kyls den gjutna delen med antingen luftkylda eller vattenkylda formar. Kylningstiden är avgörande: den säkerställer att materialet stelnar jämnt, vilket är avgörande för att uppnå exakt måttnoggrannhet och en högkvalitativ ytfinish.
När tillräcklig kylning har skett öppnas formen och detaljen matas ut. Delen är sedan redo för efterbehandling – såsom att trimma överflödigt material – eller rigorösa kvalitetskontroller.
TPR-formsprutningstemperatur
Temperaturkontroll är en avgörande faktor vid temperaturhantering vid TPR-formsprutning, eftersom den direkt påverkar både materialets flytförmåga och den gjutna delens slutliga egenskaper.
Smälttemperatur
Smälttemperaturen för TPR varierar vanligtvis från 180 °C till 230 °C, med variationer beroende på den specifika kvaliteten av TPR. En högre smälttemperatur förbättrar materialets flytförmåga, vilket minskar risken för defekter som ofullständig fyllning (så kallade "short shots") i formar med komplexa geometrier.
Mögeltemperatur
Formtemperaturen för TPR-formsprutning hålls generellt mellan 30 °C och 80 °C. En lägre formtemperatur accelererar kylningsprocessen, vilket är fördelaktigt för storskalig produktion. Däremot bidrar en högre formtemperatur till bättre ytkvalitet och jämnare ytor på slutprodukten. Den exakta formtemperaturen justeras ofta baserat på önskade egenskaper hos slutdelen.
Kylningstid
Kyltiden påverkas av två viktiga faktorer: TPR-materialets värmeledningsförmåga och den gjutna delens tjocklek. Tunnare delar kyls naturligt snabbare än tjockare. Att hitta rätt balans i kyltiden är avgörande för att förhindra problem som skevhet eller ojämn krympning av delen.

Typer av TPR-formsprutningsmaskiner
Vad är en TPR-formsprutningsmaskin?
En TPR-formsprutningsmaskin är specifikt konstruerad för att bearbeta termoplastiska gummin som TPR. Den är utrustad med en specialiserad injektionsenhet, värmesystem och formningsmekanism för att tillgodose TPR:s unika egenskaper – dess gummiliknande flexibilitet i kombination med termoplasternas bearbetbarhet.
Även om dessa maskiner delar kärnkomponenter med vanlig formsprutningsutrustning, har de specialiserade förbättringar, inklusive mer exakta temperaturkontrollsystem och starkare injektionstryckskapacitet. Dessa anpassningar är nödvändiga för att hantera de specifika reologiska (flödesrelaterade) egenskaperna hos TPR.
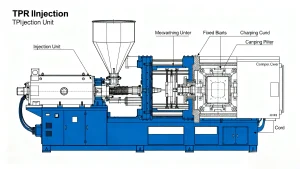
De viktigaste komponenterna i en tpr-formsprutningsmaskin inkluderar:
- Injektionsenhet: Ansvarar för att smälta TPR-materialet och injicera det i formen.
- Klämenhet: Fäster formens två halvor tillsammans under insprutnings- och kylningsfaserna.
- Form: Hålrummet där smält TPR injiceras och formas till slutprodukten.
Att välja rätt TPR-formsprutningsmaskin
Flera faktorer måste beaktas när man väljer en tpr formsprutningsmaskin för att säkerställa optimal prestanda och produktkvalitet:
- Maskinstorlek: Maskinens storlek bör anpassas till dimensionerna och komplexiteten hos den produkt som tillverkas. Större eller mer komplicerade produkter kräver maskiner med större formsprutningskapacitet och större formutrymmen.
- Klämkraft: Detta avser det tryck som appliceras för att hålla formen stängd under injektion. För flexibel, elastisk TPR måste klämkraften väljas noggrant för att undvika att materialet överkomprimeras, vilket kan förvränga detaljen eller orsaka defekter.
- Injektionstryck: TPR:s flexibilitet innebär att det kan krävas högre injektionstryck för att fylla formar med invecklade detaljer eller tunna väggar. Det är viktigt att välja en maskin som kan leverera det erforderliga trycket samtidigt som precisionen bibehålls.
- Värme- och kylfunktioner: TPR bygger på exakt värme- och kylkontroll för att bibehålla enhetliga temperaturer genom hela gjutningsprocessen. Maskiner utrustade med avancerade temperaturkontrollsystem hjälper till att säkerställa jämn delkvalitet och förhindra defekter som skevhet eller ojämn kylning.
Innovationer inom TPR-gjutningsmaskiner
De senaste framstegen inom TPR-formsprutningsmaskiner har främst fokuserat på att öka effektiviteten och förbättra detaljkvaliteten. Bland anmärkningsvärda innovationer finns:
- Elektriska formsprutningsmaskiner: Dessa erbjuder överlägsen kontroll, högre noggrannhet och större energieffektivitet jämfört med traditionella hydrauliska maskiner.
- Avancerad temperaturkontroll: Moderna maskiner har mer exakta värme- och kylsystem, vilket minskar produktionscykeltiderna och förbättrar enhetligheten mellan olika batcher av delar.
- Flerhålighetsformar: Moderna maskiner är konstruerade för att arbeta med flerhålighetsformar, vilket ökar produktionshastigheterna och sänker kostnaderna per enhet genom att tillverka flera delar samtidigt i en enda cykel.
Faktorer som påverkar formsprutning av TPR-material
Materialegenskaper
De unika egenskaperna hos TPR – såsom elasticitet, mjuk känsla och låg densitet – gör det idealiskt för formsprutning, men de formar också formsprutningsprocessen för TPR-materialet:
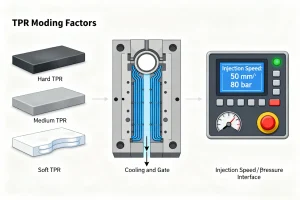
- Hårdhet: TPR:s hårdhet kan justeras via formuleringsändringar, vilket påverkar hur det beter sig under gjutning. Mjukare TPR-kvaliteter kräver ofta mer exakt kontroll över injektionshastighet och tryck.
- Elasticitet: Materialets elasticitet påverkar kylningstiden och formens förmåga att bibehålla delens form under stelningen.
- Värmeledningsförmåga: TPR kyls långsammare än vanliga plaster på grund av sina termiska egenskaper. Detta kräver noggrann temperaturhantering för att undvika defekter som skevhet eller dimensionella inkonsekvenser.
Överväganden vid formdesign
Formdesign är avgörande för framgången med formsprutning av tpr-material. Viktiga designöverväganden inkluderar:
- Portdesign: Porten (där smält TPR kommer in i formen) måste vara korrekt placerad och dimensionerad för att säkerställa jämnt materialflöde, vilket minimerar risken för defekter som korta skott.
- Ventilation: Effektiv ventilation gör att instängd luft kan komma ut från formhålan under injektionen, vilket förhindrar luftbubblor eller tryckuppbyggnad som kan förvränga detaljen.
- Kylkanaler: Kylkanaler för formkylning bör utformas strategiskt för att säkerställa jämn kylning av detaljen. Ojämn kylning leder ofta till skevhet eller ytdefekter.
Injektionshastighet och tryck
Injektionshastighet och tryck har en betydande inverkan på slutproduktens kvalitet:
- Injektionshastighet: Högre hastigheter säkerställer att den smälta TPR fyller formen snabbt och jämnt, vilket är avgörande för komplexa former. Alltför höga hastigheter kan dock orsaka defekter som flash (överskottsmaterial som sipprar ut ur formens sömmar) eller materialnedbrytning.
- Injektionstryck: Lämpligt tryck säkerställer att formen är helt fylld och fångar även invecklade detaljer. Otillräckligt tryck kan resultera i korta bilder, medan för högt tryck kan leda till blixtar.
Tillämpningar av TPR-gjutning
Industrier som använder TPR-formsprutning
TPR:s unika egenskaper – flexibilitet, hållbarhet och enkel bearbetning – gör TPR-gjutning ovärderlig inom olika branscher:
- Bilindustrin: TPR används ofta för komponenter som kräver flexibilitet och hållbarhet, inklusive värme- och kemikaliebeständiga tätningar och packningar, mjuka stötfångarlister och invändiga grepp samt robusta slangar och rör.
- Skoindustrin: TPR är ett populärt material för skosulor, vilket ger en balans mellan flexibilitet, hållbarhet och komfort. Det kan massproduceras effektivt, vilket gör det lämpligt för både fritids- och sportskor.
- Konsumtionsvaror: Materialet används till mjuka handtag på verktyg och köksredskap, knappsatser för fjärrkontroller och telefoner samt grepp för sportutrustning.
- Medicinsk industri: Biokompatibla TPR-kvaliteter används för flexibla medicinska slangar, lufttäta tätningar för medicintekniska produkter och ergonomiska grepp på kirurgiska instrument.
- Elektronikindustrin: TPR fungerar som flexibel isolering för ledningar och kablar, och som stötdämpande, mjuka fodral för smartphones och surfplattor.
Vanliga produkter tillverkade av TPR-gjutning
TPR-gjutning används för att tillverka ett brett utbud av vardagsprodukter, inklusive:
- Skosulor (fritidsskor och sportskor)
- Verktygshandtag och grepp
- Tätningar och packningar för fordons- och industriellt bruk
- Flexibla leksaker och sportartiklar (t.ex. bollar, skyddande vaddering)
- Stötdämpande mobilfodral
Sammanfattning
Termoplastiskt gummi (TPR) är ett mångsidigt hybridmaterial, och TPR-gjutning utnyttjar dess gummi-plastegenskaper för att producera högkvalitativa, anpassningsbara delar. TPR-formsprutningsprocessen – som omfattar materialmatning, uppvärmning, injektion, kylning och utstötning – är starkt beroende av exakt temperaturkontroll av TPR-formsprutningen (180 °C–230 °C för smälta, 30 °C–80 °C för formar) för att säkerställa materialflöde och undvika defekter som skevhet. Specialiserade TPR-formsprutningsmaskiner, med skräddarsydda injektions-, kläm- och temperaturkontrollsystem, är avgörande för en konsekvent produktion, och innovationer som elektriska maskiner förbättrar effektiviteten ytterligare. Faktorer som TPR:s materialegenskaper (hårdhet, elasticitet), formdesign (öppningar, ventilation) och injektionsparametrar påverkar direkt framgången för TPR-materialformsprutning. I slutändan riktar TPR-formsprutning sig till olika industrier – från fordonsindustrin till medicin – och bevisar sin roll som en viktig tillverkningslösning för flexibla, hållbara och användarvänliga produkter.
