


Introdução: O Papel Fundamental da Borracha em Diversas Indústrias
A combinação incomparável de elasticidade, resiliência e durabilidade da borracha consolidou seu status como um material fundamental em inúmeros setores. Ela é a força silenciosa e essencial em nosso dia a dia — dos pneus que mantêm os carros na estrada e as vedações que impedem vazamentos industriais às solas dos sapatos que amortecem cada passo e aos componentes de precisão em dispositivos médicos que salvam vidas. O que torna possível essa vasta gama de produtos de borracha? A resposta está nos processos especializados de moldagem e conformação da borracha. Essas técnicas não apenas moldam a borracha em formas utilizáveis; elas ditam diretamente o desempenho, a longevidade e a consistência de um produto. À medida que as indústrias exigem designs mais complexos, padrões de desempenho mais elevados e produção com melhor custo-benefício, os métodos de moldagem da borracha evoluíram rapidamente — cada um com pontos fortes e aplicações únicas. Para os fabricantes, escolher o processo certo não é apenas uma decisão técnica; é a chave para fornecer produtos que atendam às necessidades do mercado.
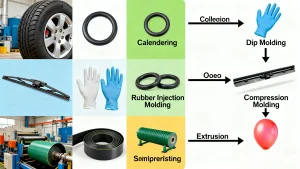
[Imagem sugerida: Infográfico em colagem mostrando produtos comuns de borracha (pneus, anéis de vedação, luvas, componentes médicos) com legendas sutis que os relacionam aos seus respectivos processos de moldagem. Coloque no topo da seção de introdução para conectar visualmente a onipresença da borracha às técnicas de moldagem.]
1. Moldagem por Compressão: O Venerável Pilar da Moldagem de Borracha
1.1 Princípio e Fluxo do Processo
A moldagem por compressão é a espinha dorsal da fabricação tradicional de borracha — confiável, simples e comprovada pelo tempo. Veja como funciona: Primeiro, uma quantidade precisa de composto de borracha não vulcanizada (chamada de "pré-forma") é cortada ou moldada para corresponder ao tamanho geral da peça final. Essa pré-forma é então colocada em um molde. cavidade do molde aquecida (normalmente feito de aço ou alumínio). A metade superior do molde (placa) fecha-se hermeticamente, aplicando alta temperatura (geralmente entre 150 e 200 °C) e pressão (entre 10 e 50 MPa). O calor desencadeia a vulcanização — uma reação química que cura a borracha — enquanto a pressão força o material a preencher todos os recantos da cavidade. Assim que a cura estiver completa (o tempo varia de acordo com o tipo de borracha e a espessura da peça), o molde se abre e a peça acabada é removida.
[Imagem sugerida: Diagrama passo a passo da moldagem por compressão: 1) Peça bruta de borracha não vulcanizada colocada na cavidade do molde; 2) Fechamento do molde e aplicação de calor/pressão; 3) Processo de vulcanização; 4) Abertura do molde e remoção da peça. Identifique os componentes principais (cavidade do molde, placa de pressão, peça bruta de borracha). Posicione após o subtítulo “Princípio e Fluxo do Processo”.]
1.2 Características e Aplicações
O que torna a moldagem por compressão a escolha preferida dos fabricantes? Sua versatilidade — ela permite a produção de tudo, desde juntas planas simples até peças complexas com reentrâncias. Os custos de ferramentas e equipamentos também são menores em comparação com métodos avançados, tornando-a ideal para lotes de produção de pequeno a médio porte. Dito isso, ela apresenta algumas desvantagens: os tempos de ciclo são mais lentos (já que cada peça requer carregamento/descarregamento manual) e o excesso de borracha (chamado de "rebarba") geralmente se forma ao redor da peça, necessitando de recorte na pós-produção.
As aplicações comuns incluem anéis de vedação para encanamentos, amortecedores de vibração para máquinas pesadas, juntas para tubulações industriais e pés de borracha para eletrônicos. Também é usado para peças personalizadas onde o baixo custo das ferramentas supera a necessidade de produção ultrarrápida.
2. Moldagem por Transferência: Uma Ponte entre as Técnicas Tradicionais e Avançadas
2.1 Mecanismo Operacional
A moldagem por transferência combina o melhor da moldagem por compressão e da moldagem por injeção, resolvendo algumas das limitações da primeira. O processo começa com um bloco de borracha colocado em uma câmara separada e aquecida, chamada de "caixa de moldagem" (localizada acima da cavidade do molde). Um êmbolo pressiona o bloco, forçando a borracha derretida através de pequenos canais (chamados de "canais de alimentação") para dentro da cavidade fechada do molde. Assim que a borracha preenche a cavidade e vulcaniza, o molde se abre e a peça é removida, juntamente com a borracha restante na caixa de moldagem e nos canais (que às vezes pode ser reciclada).
Esse fluxo controlado garante que a borracha alcance até os menores detalhes do molde, tornando-a perfeita para peças com tolerâncias apertadas ou inserções metálicas embutidas (como parafusos revestidos de borracha).
[Imagem sugerida: Diagrama em corte transversal de um sistema de moldagem por transferência, identificando o recipiente, o êmbolo, o canal de alimentação, os canais de distribuição, a cavidade do molde e o inserto metálico embutido. Destaque o fluxo de borracha fundida do recipiente até a cavidade. Posicione após o subtítulo “Mecanismo de Operação”.]
2.2 Vantagens e Desvantagens
Os maiores sucessos da moldagem por transferência são maior precisão dimensional A moldagem por injeção gera menos rebarbas do que a moldagem por compressão, já que a borracha é forçada para dentro de uma cavidade fechada em vez de comprimida em uma aberta. Ela também lida com designs complexos (como peças com múltiplos furos ou inserções) de forma mais confiável. No entanto, seus custos são mais elevados: o molde é mais complexo (devido ao recipiente e aos canais) e o desperdício de material é maior (proveniente dos canais de injeção). O investimento inicial em equipamentos também é mais alto do que na moldagem por compressão, portanto, é mais adequada para produções em que a precisão justifica o custo adicional.
3. Moldagem por Injeção: Precisão e Eficiência Redefinidas
3.1 O coração do processo – A máquina de moldagem por injeção
Quando se trata de produção de borracha de alto volume e precisão, Máquina de moldagem por injeção de borracha é a estrela. Ao contrário da moldagem por compressão ou transferência, esta máquina automatiza quase todas as etapas, tornando-se uma ferramenta essencial para a produção em massa. Um típico Máquina de moldagem por injeção de borracha possui três componentes principais:
- Barril aquecidoGrânulos ou composto de borracha não vulcanizada são alimentados no cilindro, onde parafusos (ou êmbolos) giratórios derretem e misturam o material até obter uma consistência uniforme e fluida.
- Unidade de InjeçãoUma vez que a borracha é plastificada, a unidade a injeta na cavidade do molde sob pressão extremamente alta (50–200 MPa), garantindo que ela preencha até os mínimos detalhes.
- Unidade de FixaçãoEste dispositivo mantém as duas metades do molde firmemente fechadas durante a injeção e a cura. A força de fechamento deve ser compatível com a pressão de injeção para evitar que o molde se abra (o que causaria rebarbas ou peças deformadas).
Moderno Máquinas de moldagem por injeção Inclui também controles de temperatura, pressão e tempo de ciclo, permitindo uma produção consistente e repetível.
[Imagem sugerida: Uma fotografia detalhada ou renderização 3D de uma máquina de moldagem por injeção de borracha, identificando o cilindro aquecido, a unidade de injeção, a unidade de fechamento, o molde e o painel de controle. Adicione um pequeno detalhe mostrando o parafuso dentro do cilindro aquecido. Posicione no início da seção “Moldagem por Injeção” para destacar a função da máquina.]
3.2 Processo e Características Distintivas
Moldagem por injeção de borracha Segue um ciclo automatizado e contínuo:
- AlimentaçãoO composto de borracha é carregado na tremonha da máquina e alimentado no cilindro aquecido.
- PlastificaçãoA rosca do cilindro derrete e mistura a borracha, controlando a temperatura para evitar a cura prematura.
- InjeçãoA borracha derretida é empurrada através de um bocal para dentro da cavidade fechada do molde sob alta pressão.
- Cura (Vulcanização)O molde é mantido aquecido para curar a borracha — os tempos de ciclo aqui são mais curtos do que na moldagem por compressão (geralmente de 30 segundos a 5 minutos).
- EjeçãoApós a cura, a unidade de fixação se abre e pinos extratores empurram a peça acabada para fora.
As maiores vantagens? Velocidade (Ideal para tiragens de grande volume), consistência (variação mínima entre as peças), e flash baixo (já que o molde permanece fechado durante a injeção). Isso também elimina a necessidade de peças pré-moldadas, reduzindo o tempo de preparação do material.
[Imagem sugerida: Um fluxograma simplificado da moldagem por injeção de borracha, com ícones representando cada etapa (alimentação → plastificação → injeção → cura → ejeção). Adicione breves notas sobre os principais benefícios (por exemplo, "Não são necessários blanks pré-moldados" em alimentação). Coloque após o subtítulo "Processo e Características Distintivas".]
3.3 Aplicações de Ampla Gama
Graças à sua precisão e eficiência, Moldagem por injeção de borracha É utilizado em diversos setores críticos:
- AutomotivoRetentores das palhetas do limpador de para-brisa, suportes do motor, buchas e guarnições de vedação das portas (onde a consistência é vital para o desempenho).
- MédicoComponentes estéreis, como juntas de seringa, pontas de cateter e peças de borracha implantáveis (o baixo risco de contaminação do processo atende aos padrões médicos).
- IndustrialGrandes vedações para bombas, válvulas e sistemas hidráulicos (a alta pressão garante que as peças suportem uso intenso).
- Bens de consumoCabos para escovas de dentes, componentes para brinquedos e juntas para eletrodomésticos (o alto volume de produção mantém os custos baixos).
4. Extrusão: A Arte da Produção Contínua
4.1 O Princípio da Extrusão Revelado
A extrusão é tudo sobre produção contínua e uniforme—perfeito para peças com seção transversal consistente (como tubos, mangueiras ou perfis). Veja como funciona: a borracha não vulcanizada é alimentada em uma extrusora aquecida (um cilindro longo com uma rosca giratória). A rosca empurra a borracha para a frente, derretendo-a e misturando-a durante o processo. Na extremidade do cilindro, a borracha é forçada através de uma matriz com formato específico (por exemplo, uma matriz circular para tubos, uma matriz retangular para tiras). Ao sair da matriz, a borracha mantém o formato da mesma e, em seguida, segue para uma unidade de resfriamento ou vulcanização (geralmente um banho-maria ou forno) para vulcanizar. O resultado? Um longo pedaço contínuo de borracha que pode ser cortado nos tamanhos desejados.
[Imagem sugerida: Diagrama lateral de uma extrusora, mostrando a tremonha, o cilindro aquecido, a rosca rotativa, a matriz e o banho de vulcanização. Destaque o percurso da borracha desde a alimentação até a extrusão e mostre um detalhe da matriz moldando a borracha em um tubo. Posicione após o subtítulo “Princípio da Extrusão Revelado”.]
4.2 Características e Limitações do Processo
A maior vantagem da extrusão é eficiênciaA extrusão pode produzir milhares de metros de produto por dia, sendo ideal para necessidades de alto volume. Também é economicamente viável para formatos simples, já que as ferramentas de extrusão são menos complexas do que as ferramentas de moldagem. No entanto, apresenta limitações: funciona apenas para peças com seção transversal constante (sem curvas complexas ou reentrâncias). Além disso, a pós-vulcanização aumenta o tempo e o custo — diferentemente da moldagem por injeção, onde a cura ocorre no molde. Produtos extrudados comuns incluem mangueiras de jardim, tubulações de combustível automotivas, vedações para janelas e perfis de borracha para construção (por exemplo, vedações de portas).
5. Calandragem: Moldagem de Folhas e Criação de Compósitos
5.1 Os princípios básicos da calandragem
A calandragem é o processo mais utilizado para fabricar folhas finas de borracha ou revestir tecidos com borracha para criar compósitos. Utiliza uma série de rolos aquecidos e rotativos (geralmente de 2 a 5 rolos dispostos em uma pilha vertical ou horizontal). Eis o processo: a borracha não vulcanizada é alimentada entre o primeiro conjunto de rolos, que a comprimem e esticam, formando uma camada fina e uniforme. À medida que a borracha passa pelos rolos subsequentes, o espaço entre eles é ajustado para atingir a espessura exata (de 0,1 mm a vários milímetros). Para materiais compósitos (como lonas de pneus), o tecido é alimentado nos rolos juntamente com a borracha, pressionando a borracha contra o tecido para criar uma folha reforçada. O produto final é então resfriado e vulcanizado.
[Imagem sugerida: Diagrama de cima para baixo de uma calandra de 4 rolos, mostrando a alimentação de borracha e tecido no primeiro rolo, passando em seguida por rolos sucessivos para formar uma fina folha composta. Identifique os rolos, a alimentação de borracha, a alimentação de tecido e a folha acabada. Adicione um marcador de medida (por exemplo, “0,5 mm de espessura”) para destacar a precisão. Coloque após o subtítulo “Noções básicas de calandragem”.]
5.2 Principais áreas de aplicação
A calandragem é fundamental em indústrias que dependem de materiais de borracha finos e resistentes:
- Fabricação de pneusA principal utilização — a calandragem — produz as "lonas da carcaça" (folhas de tecido-borracha reforçadas que formam a estrutura do pneu) e as "lonas da banda de rodagem" (a camada de borracha que entra em contato com a estrada).
- Correias transportadorasFolhas de tecido revestidas de borracha, criadas por meio de calandragem, formam as correias flexíveis e duráveis usadas em fábricas e minas.
- ImpermeabilizaçãoFolhas grossas de borracha são usadas para telhados, revestimento de lagoas e impermeabilização de porões — a calandragem garante espessura uniforme para uma proteção confiável.
- TêxteisTecidos revestidos de borracha para capas de chuva, roupas de mergulho e aventais industriais são fabricados por meio de calandragem.
6. Imersão / Moldagem por Imersão: Dominando a Produção de Filmes Finos
6.1 O Processo de Imersão em Detalhe
A moldagem por imersão é o padrão ouro para a criação de produtos de borracha finos e flexíveis—Imagine produtos com paredes tão finas quanto 0,1 mm. O processo começa com um molde (geralmente feito de cerâmica, metal ou plástico) com o formato do produto final (por exemplo, um molde para luvas). O molde é primeiro limpo e tratado com um agente desmoldante (para facilitar a separação da borracha posteriormente). Em seguida, ele é mergulhado em um tanque com composto de borracha líquida (geralmente látex ou uma solução de borracha sintética). O molde permanece imerso por um determinado período — uma imersão mais longa resulta em paredes mais espessas. Após a imersão, o molde é retirado e o excesso de borracha escorre. Em seguida, ele é seco (para remover os solventes) e curado (por meio de tratamento térmico ou químico) para endurecer a borracha. Finalmente, o molde é removido ou enrolado para retirar o produto final em película fina.
[Imagem sugerida: Sequência de fotos mostrando o processo de moldagem por imersão: 1) Molde cerâmico em formato de luva; 2) Molde imerso em látex líquido; 3) Molde removido com a camada de látex; 4) Estufa de secagem/cura; 5) Luva finalizada removida do molde. Identifique cada etapa claramente. Coloque após o subtítulo “Processo de Imersão em Detalhes”.]
6.2 Tipos de produtos ideais para moldagem por imersão
A principal vantagem da moldagem por imersão é a capacidade de criar produtos finos e sem emendas, tornando-a indispensável para:
- Setor médicoLuvas cirúrgicas, luvas de exame, dedeiras e balões para cateter (paredes finas permitem flexibilidade e sensibilidade, enquanto o design sem costuras evita a contaminação).
- Equipamento de proteçãoLuvas descartáveis para manipulação de alimentos, luvas resistentes a produtos químicos para trabalhos de laboratório e máscaras contra poeira com vedação de borracha.
- Bens de consumoBalões, bolas de brinquedo antiestresse e capas impermeáveis para pequenos eletrônicos (a borracha fina mantém os produtos leves).
7. Fundição: Forjamento de peças complexas e detalhadas
7.1 O princípio de moldagem para polímeros líquidos
A fundição foi projetada para partes complexas e detalhadas que outros processos (como extrusão ou moldagem por compressão) não conseguem processar. Ao contrário dos compostos de borracha sólida usados em outros métodos, a fundição utiliza polímeros líquidos—geralmente borracha de silicone líquida (LSR) ou poliuretano (PU). O processo é simples, porém preciso: primeiro, cria-se um molde (frequentemente feito de silicone, alumínio ou resina) com o formato exato da peça desejada, incluindo pequenos detalhes como logotipos ou texturas. A borracha líquida é então misturada com um agente de cura (para iniciar o endurecimento) e vertida ou injetada no molde. O molde é deixado em repouso (à temperatura ambiente ou em um forno aquecido, dependendo do polímero) até que a borracha cure e solidifique. Uma vez curada, o molde é aberto e a peça é removida — sem necessidade de recortes, já que o líquido preenche todos os detalhes sem excessos.
[Imagem sugerida: Uma foto em close-up de borracha de silicone líquida sendo vertida em um molde detalhado (por exemplo, um molde para um componente médico com ranhuras minúsculas). Adicione uma imagem ampliada mostrando a peça finalizada ao lado do molde, destacando como a borracha reproduz cada detalhe. Coloque após o subtítulo “Princípio de Moldagem para Polímeros Líquidos”.]
7.2 Especialidades e Aplicações
A capacidade da fundição de capturar detalhes minuciosos e geometrias complexas a torna ideal para:
- Componentes médicosVedantes com formatos personalizados para dispositivos de diagnóstico, conectores flexíveis para tubos médicos e peças implantáveis (o LSR é biocompatível e atende aos padrões médicos).
- Arte e PrototipagemReproduções de esculturas, elementos decorativos e protótipos (a fundição permite a criação rápida de moldes e a produção em pequenos lotes).
- Peças industriaisPneus maciços para empilhadeiras ou máquinas de pequeno porte (peças grossas e duráveis, sem emendas) e juntas personalizadas para equipamentos com formatos irregulares.
- Eletrônicos de consumoTeclados de borracha para controles remotos, vedações à prova d'água para smartwatches e pés com amortecimento de vibração para laptops (formatos detalhados que se adaptam a espaços reduzidos).
Conclusão
O mundo da moldagem e conformação de borracha está longe de ser estático — é um campo dinâmico impulsionado pela inovação e pela demanda da indústria. Da confiabilidade da moldagem por compressão à precisão de Moldagem por injeção de borracha (alimentado por tecnologia avançada) Máquinas de moldagem por injeção de borracha), cada processo conquistou um nicho vital. À medida que a tecnologia avança, estamos testemunhando mudanças empolgantes: mais automação Máquinas de moldagem por injeção que reduzem o desperdício, novos polímeros líquidos para fundição que atendem a padrões ambientais mais rigorosos e métodos de extrusão que podem criar seções transversais mais complexas.
Para os fabricantes, a chave do sucesso reside em combinar o processo certo com o produto: escolher a moldagem por compressão para juntas de baixo volume, Moldagem por injeção de borracha para peças médicas de grande volume e para moldagem de protótipos complexos. Ao se manter à frente dessas tendências, a indústria da borracha continuará a moldar os produtos que mantêm o nosso mundo funcionando — uma peça bem moldada de cada vez.
