


A moldagem por injeção é um processo fundamental na fabricação de inúmeras peças de plástico e borracha, e a tonelagem da máquina de moldagem por injeção surge como um fator crucial que influencia diretamente tanto a eficiência operacional quanto a qualidade do produto. A tonelagem, em essência, representa a força de fechamento que a máquina exerce para manter o molde firmemente fechado durante a fase de injeção. Selecionar a tonelagem adequada não é apenas um detalhe técnico — é uma decisão crucial para garantir uma produção tranquila, já que uma tonelagem incorreta pode levar a uma série de problemas, desde peças defeituosas até danos à máquina.
Seja você um novato na indústria de moldagem por injeção ou um profissional experiente, dominar os fundamentos da tonelagem de uma máquina de moldagem por injeção é essencial para otimizar suas operações. Isso garante que sua máquina opere com máxima eficiência, minimize o desperdício e forneça produtos de alta qualidade de forma consistente. Neste artigo, exploraremos todos os aspectos críticos da tonelagem de uma máquina de moldagem por injeção, incluindo como calcular a tonelagem para máquina de moldagem por injeção, os fatores que o influenciam, considerações específicas para a moldagem de borracha e as consequências da má seleção da tonelagem.
Qual é a tonelagem de uma máquina de moldagem por injeção?
A tonelagem de uma máquina de moldagem por injeção é uma especificação fundamental que determina a capacidade da máquina de executar tarefas específicas de moldagem. Essencialmente, refere-se à força de fechamento que a máquina aplica para manter o molde fechado enquanto o material fundido é injetado sob alta pressão. Medida em toneladas, essa força é imprescindível para manter a integridade do molde durante o processo.
Sem força de fechamento suficiente (ou seja, tonelagem muito baixa), o molde pode abrir ligeiramente quando o material fundido é injetado. Isso pode resultar em defeitos como rebarbas — excesso de material que vaza pelas frestas do molde — ou peças incompletas que não atendem às especificações do projeto. Por outro lado, tonelagem excessiva não é apenas desnecessária; leva ao desperdício de energia, exerce pressão indevida sobre os componentes da máquina e acelera o desgaste ao longo do tempo.
A capacidade de uma máquina de moldagem por injeção está diretamente relacionada ao tamanho e à complexidade das peças produzidas. Máquinas com maior capacidade são equipadas para lidar com moldes maiores e peças mais complexas, pois conseguem gerar a força necessária para manter até mesmo moldes grandes fechados sob alta pressão de injeção. Máquinas com menor capacidade, por outro lado, são mais adequadas para peças menores e mais simples, oferecendo uma solução mais econômica e eficiente em termos de energia para essas aplicações.
Fatores como o tipo de material a ser moldado, o projeto do molde e o tamanho da peça influenciam na determinação da tonelagem necessária. Isso significa que uma compreensão precisa das necessidades do seu projeto é essencial para evitar investir em uma máquina com tonelagem superior à necessária ou ter dificuldades com uma máquina que não tenha a força suficiente para realizar o trabalho.
Como calcular a tonelagem para uma máquina de moldagem por injeção
Calcular a tonelagem correta de uma máquina de moldagem por injeção envolve uma combinação de fórmulas teóricas e considerações práticas. A fórmula básica usada para estimar a tonelagem necessária fornece um ponto de partida, mas deve ser ajustada para levar em conta os aspectos específicos do seu projeto.
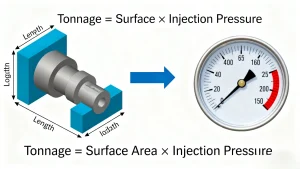
A fórmula geral para calcular a tonelagem de uma máquina de moldagem por injeção é:
Tonelagem = Área da superfície × Pressão de injeção
Vamos analisar cada componente para garantir a precisão:
Área da superfície
A área de superfície refere-se à área da peça moldada que entra em contato com as placas de fixação da máquina. Para peças simples e planas, isso pode ser calculado usando geometria básica (por exemplo, comprimento × largura). No entanto, para peças complexas com formatos irregulares, cavidades ou reentrâncias, é necessária uma abordagem mais detalhada — frequentemente envolvendo modelagem 3D ou software especializado para medir com precisão a área de contato total. Mesmo pequenos erros de cálculo nessa etapa podem levar a erros significativos na estimativa de tonelagem.
Pressão de injeção
A pressão de injeção é a força exercida pela máquina sobre o material fundido para injetá-lo na cavidade do molde. Essa pressão varia de acordo com diversos fatores: o tipo de material (por exemplo, plásticos rígidos versus elastômeros flexíveis), a espessura da parede da peça (paredes mais finas exigem maior pressão para o preenchimento) e as condições de moldagem (por exemplo, temperatura). A pressão de injeção padrão varia de 20 a 150 MPa (megapascals), mas é fundamental consultar as diretrizes do fabricante do material para obter os valores ideais.
Exemplo de cálculo
Suponha que você esteja moldando uma peça plástica simples com uma área de superfície de 100 cm² e que a pressão de injeção recomendada para o material seja de 60 MPa. Usando a fórmula:
Tonelagem = 100 cm² × 60 MPa = 6000 kgf (quilograma-força)
Para converter quilogramas-força em toneladas (a unidade padrão para tonelagem de máquinas de moldagem por injeção), divida por 1000:
Tonelagem = 6000 kgf ÷ 1000 = 6 toneladas
Isso significa que você precisaria de uma máquina de moldagem por injeção com uma força de fechamento de pelo menos 6 toneladas para moldar a peça de forma eficaz.
É importante observar que esta fórmula fornece uma estimativa básica. Fatores adicionais — como a complexidade da peça (por exemplo, paredes finas que aumentam a necessidade de pressão), o material do molde (por exemplo, aço versus alumínio) e a velocidade de injeção (a injeção em alta velocidade pode exigir tonelagem extra) — devem ser considerados para ajustar a tonelagem final necessária.
Fatores que afetam a tonelagem de uma máquina de moldagem por injeção
Diversas variáveis influenciam a tonelagem necessária de uma máquina de moldagem por injeção, e compreendê-las é fundamental para evitar erros dispendiosos. Abaixo estão os fatores mais significativos:
Tipo de material
Diferentes materiais possuem propriedades distintas que impactam a necessidade de tonelagem. Por exemplo, borracha e elastômeros requerem uma tonelagem maior do que termoplásticos padrão (como polietileno ou polipropileno). Isso ocorre porque a borracha tem maior viscosidade (o que dificulta a injeção) e maior elasticidade (o que faz com que ela retorne à sua forma original após a injeção, exigindo mais força para manter o molde fechado). Da mesma forma, materiais de alta densidade ou com alto índice de fluidez podem exigir força de fechamento adicional para evitar vazamentos no molde.
Projeto de peças
A complexidade do projeto da peça afeta diretamente a tonelagem necessária. Peças com paredes finas, por exemplo, exigem maior pressão para preencher completamente o molde, o que, por sua vez, aumenta a tonelagem necessária para manter o molde fechado. Peças com cavidades profundas ou múltiplas também exigem mais força, pois a pressão de injeção é distribuída por uma área maior. Mesmo pequenos detalhes, como nervuras ou saliências, podem aumentar a área da superfície, exigindo um ajuste na tonelagem.
Dimensões da máquina e comprimento do curso
As máquinas de moldagem por injeção maiores são projetadas para acomodar moldes maiores, que naturalmente exigem mais força para fechar com segurança. O comprimento do curso — a distância que o molde percorre para abrir e fechar — também desempenha um papel importante: cursos mais longos significam que a máquina precisa gerar mais força para fechar o molde e manter a pressão durante todo o ciclo. Máquinas menores, com cursos mais curtos, por outro lado, exigem menos força para moldes menores.
Tempo de ciclo
Ciclos de produção mais curtos (ou seja, taxas de produção mais rápidas) geralmente exigem maior capacidade de tonelagem. Quando os ciclos são acelerados, a fase de injeção é mais rápida, exercendo maior pressão sobre o molde em um período mais curto. Para evitar a abertura do molde durante a injeção rápida, a máquina precisa de força de fechamento adicional para manter a estabilidade. Máquinas otimizadas para produção em alta velocidade são normalmente projetadas com maior capacidade de tonelagem para atender a essas demandas.
Máquina de Moldagem por Injeção de Borracha: Considerações sobre a Tonelagem
Uma máquina de moldagem por injeção de borracha requer considerações de tonelagem específicas em comparação com máquinas usadas para moldagem de plástico. As propriedades inerentes da borracha — alta viscosidade, elasticidade e necessidade de cura — tornam-na um material mais desafiador de moldar, o que se traduz em maiores requisitos de tonelagem.
Recuperação elástica da borracha
Uma das principais razões pelas quais uma máquina de moldagem por injeção de borracha precisa de maior tonelagem é a recuperação elástica da borracha. Após a borracha fundida ser injetada no molde, ela tende a expandir (ou "retornar à forma original") assim que a pressão é liberada durante o processo de cura. Para contrabalançar essa expansão e manter o molde bem fechado — garantindo que a peça mantenha sua forma e dimensões — a máquina deve aplicar uma força de fechamento adicional. Sem essa tonelagem extra, o molde pode abrir ligeiramente, resultando em rebarbas ou peças deformadas.
Dimensões do molde e profundidade da cavidade
As máquinas de moldagem por injeção de borracha geralmente trabalham com moldes maiores ou com cavidades mais profundas (comuns em peças de borracha como juntas, vedações ou mangueiras). Moldes maiores têm uma área de superfície maior, o que aumenta a força de fechamento necessária para manter a pressão. Cavidades mais profundas também exigem mais tonelagem, pois a pressão de injeção necessária para preencher completamente a cavidade é maior, e a máquina deve contrabalançar essa pressão para manter o molde fechado.
Requisitos específicos do material
Diferentes tipos de borracha (por exemplo, borracha natural, borracha nitrílica, silicone) possuem viscosidades e necessidades de cura variáveis. Por exemplo, a borracha de silicone requer temperaturas mais elevadas para a cura, o que pode afetar o fluxo do material e os requisitos de pressão — influenciando, em última análise, a tonelagem necessária. É essencial consultar as especificações do fabricante da borracha para determinar a tonelagem exata necessária para o seu material específico.
Como escolher a tonelagem correta de uma máquina de moldagem por injeção
Selecionar a tonelagem correta de uma máquina de moldagem por injeção vai além da simples aplicação de uma fórmula de cálculo. Requer uma abordagem holística que equilibre os requisitos da peça, as propriedades do material e os objetivos de produção. Veja como proceder:
Tonelagem=Área da superfície×Pressão de injeção
Avalie o tamanho e o design da peça.
Comece analisando o tamanho, a espessura da parede e a complexidade da peça. Peças maiores ou com paredes finas, cavidades profundas ou múltiplos detalhes exigirão maior tonelagem. Crie um modelo 3D detalhado da peça para medir com precisão a área da superfície e considere como os elementos de design (por exemplo, rebaixos, nervuras) podem impactar a pressão e as necessidades de tonelagem.
Compreender as propriedades dos materiais
Pesquise as especificações do material — seja plástico, borracha ou elastômero. Consulte as diretrizes do fabricante para obter informações sobre a pressão e a tonelagem de injeção recomendadas. Para um máquina de moldagem por injeção de borrachaPreste especial atenção à elasticidade e viscosidade do material, pois estas irão determinar maiores requisitos de tonelagem.
Considere o tempo de ciclo e a eficiência da produção.
Se você precisa de altos volumes de produção com ciclos curtos, opte por uma máquina com capacidade de injeção um pouco maior do que a sugerida pelo cálculo básico. Ciclos mais rápidos aumentam a pressão e a velocidade de injeção, portanto, uma capacidade maior garante que o molde permaneça fechado e as peças mantenham a consistência. Para produções de menor volume ou ciclos mais lentos, uma máquina com capacidade mais próxima da calculada pode ser suficiente.
Evite sobretonelagem ou subtonelagem.
Pode ser tentador escolher uma máquina com capacidade superior à necessária para "jogar pelo seguro", mas isso é ineficiente. Máquinas com capacidade excessiva consomem mais energia, têm custos operacionais mais altos e exercem pressão desnecessária sobre os componentes. Máquinas com capacidade insuficiente, por sua vez, têm dificuldade em fechar os moldes corretamente, o que leva a defeitos, tempos de ciclo mais longos e desgaste da máquina. Busque uma capacidade que esteja alinhada com suas necessidades calculadas, mais uma pequena margem de segurança (normalmente 10-20%) para compensar variáveis inesperadas.
As consequências de escolher a tonelagem errada
Selecionar uma máquina de moldagem por injeção com a tonelagem incorreta pode ter consequências de longo alcance, afetando a qualidade do produto, a vida útil da máquina e os custos operacionais:
Defeitos do produto
- Força de fechamento insuficiente: Uma força de fechamento muito pequena leva a vazamentos no molde, resultando em rebarbas (excesso de material nas peças), preenchimento incompleto do molde (levando a peças ocas ou deformadas) e acabamento superficial ruim. Esses defeitos exigem retrabalho ou descarte, aumentando o desperdício.
- Força excessiva: Muita força pode causar distorção ou empenamento da peça, pois o molde aplica pressão excessiva durante o resfriamento. Também pode danificar o próprio molde — por exemplo, entortando ou rachando as placas — levando a defeitos permanentes em todas as peças subsequentes.
Desgaste e danos da máquina
- Excesso de Tonelagem: Máquinas com tonelagem superior à necessária sofrem estresse desnecessário nos sistemas hidráulicos, placas de fixação e barras de tração. Isso acelera o desgaste, resultando em quebras mais frequentes, reparos dispendiosos e uma vida útil mais curta da máquina.
- Subdimensionamento: Máquinas com dificuldade em atender aos requisitos de tonelagem frequentemente sobrecarregam suas bombas e motores hidráulicos para compensar. Isso pode causar superaquecimento, vazamentos de fluido e falha prematura de componentes críticos.
Aumento dos custos de produção
- Excesso de tonelagem: Máquinas com maior tonelagem consomem mais energia (mesmo quando não são necessárias), aumentando as contas de luz. Elas também tendem a ser mais caras para comprar e manter, elevando os custos iniciais e de longo prazo.
- Subtonelagem: Peças defeituosas exigem retrabalho ou descarte, o que desperdiça material e mão de obra. Ciclos de produção mais longos (devido à dificuldade da máquina em preencher os moldes adequadamente) reduzem a produtividade, diminuindo a eficiência e a lucratividade.
Resumo
A tonelagem de uma máquina de moldagem por injeção é um fator crítico que impacta diretamente a eficiência da produção, a qualidade do produto e a vida útil do equipamento. A tonelagem de uma máquina de moldagem por injeção refere-se à força de fechamento necessária para manter os moldes fechados durante a injeção, e saber como calcular a tonelagem de uma máquina de moldagem por injeção — usando a fórmula da área da superfície multiplicada pela pressão de injeção, ajustada para fatores reais — é essencial para uma seleção precisa.
As principais considerações incluem o tipo de material (sendo que as máquinas de moldagem por injeção de borracha exigem uma tonelagem maior devido à elasticidade da borracha), o design da peça, o tamanho da máquina e o tempo de ciclo. Escolher a tonelagem errada — seja muito alta ou muito baixa — leva a defeitos, danos à máquina e aumento de custos. Ao avaliar cuidadosamente todos os fatores e usar cálculos precisos, os fabricantes podem selecionar a tonelagem ideal para garantir operações tranquilas, peças de alta qualidade e lucratividade a longo prazo.
