


No panorama geral da indústria calçadista, a produção de solas de borracha é, sem dúvida, um pilar fundamental de sua base técnica. A borracha tem sido, há muito tempo, o principal material para a fabricação de solas de borracha de alto desempenho devido à sua excelente resistência ao desgaste, antiderrapante e alta flexibilidade. De calçados clássicos a tênis de basquete de alta qualidade, as solas de borracha acompanham as pessoas a cada passo que dão no mundo. Por trás de tudo isso, há uma série de processos de moldagem precisos e complexos. Este artigo se aprofunda em diversas técnicas básicas de moldagem para solas de borracha, com foco em como as modernas máquinas de moldagem por injeção de borracha revolucionaram a aparência da indústria.
1. Processo Fundamental: Moldagem
A moldagem é o processo tradicional e mais amplamente utilizado em produtos de borracha, com uma longa história na produção de solas de borracha.
Análise de Processos
O processo é semelhante a "assar um bolo". Primeiro, o composto de borracha misturado é prensado em folhas por meio de um rolo e, em seguida, cortado em um peso e formato específicos usando uma faca. Os operadores colocam os compostos em uma cavidade de molde pré-aquecida, que normalmente é aquecida a uma temperatura de vulcanização (geralmente em torno de 150-160 °C). Uma máquina hidráulica então exerce pressão sobre os moldes superior e inferior, gerando centenas de toneladas de força. Sob os efeitos duplos de alta temperatura e alta pressão, o composto começa a amolecer e fluir, preenchendo rapidamente cada cavidade fina do molde enquanto ocorre uma reação crítica de reticulação de enxofre. Após o tempo de vulcanização designado (que pode variar de alguns minutos a mais de dez minutos), a sola de borracha moldada pode ser removida.
O processo é semelhante a "assar um bolo". Primeiro, o composto de borracha misturado é prensado em folhas por meio de um rolo e, em seguida, cortado em um peso e formato específicos usando uma faca. Os operadores colocam os compostos em uma cavidade de molde pré-aquecida, que normalmente é aquecida a uma temperatura de vulcanização (geralmente em torno de 150-160 °C). Uma máquina hidráulica então exerce pressão sobre os moldes superior e inferior, gerando centenas de toneladas de força. Sob os efeitos duplos de alta temperatura e alta pressão, o composto começa a amolecer e fluir, preenchendo rapidamente cada cavidade fina do molde enquanto ocorre uma reação crítica de reticulação de enxofre. Após o tempo de vulcanização designado (que pode variar de alguns minutos a mais de dez minutos), a sola de borracha moldada pode ser removida.
Vantagens e Limitações do Processo
A maior vantagem do processo de moldagem é sua flexibilidade e baixo investimento inicial. Os custos dos moldes são relativamente baixos, tornando-o adequado para pequenos lotes e diversos modelos de produção, razão pela qual muitos modelos personalizados ou calçados em miniatura ainda utilizam esse processo. Além disso, ao empregar um processo de vulcanização secundária (primeiro vulcanizando a sola de borracha e, em seguida, colocando-a com o cabedal do calçado em outro molde para uma segunda vulcanização), é possível obter uma resistência de ligação incomparável entre a sola de borracha e o cabedal do calçado, o que é comum em calçados com altos requisitos de durabilidade, como botas de trabalho e calçados de segurança.
A maior vantagem do processo de moldagem é sua flexibilidade e baixo investimento inicial. Os custos dos moldes são relativamente baixos, tornando-o adequado para pequenos lotes e diversos modelos de produção, razão pela qual muitos modelos personalizados ou calçados em miniatura ainda utilizam esse processo. Além disso, ao empregar um processo de vulcanização secundária (primeiro vulcanizando a sola de borracha e, em seguida, colocando-a com o cabedal do calçado em outro molde para uma segunda vulcanização), é possível obter uma resistência de ligação incomparável entre a sola de borracha e o cabedal do calçado, o que é comum em calçados com altos requisitos de durabilidade, como botas de trabalho e calçados de segurança.
Entretanto, suas desvantagens também são bastante evidentes: baixa eficiência de produção, dependência significativa da colocação manual do composto, longos ciclos de vulcanização; e, inevitavelmente, a formação de rebarbas (excesso de material) após a moldagem, o que exige processos de corte adicionais, aumentando os custos de mão de obra.
2. Revolução da Eficiência: Máquinas de Moldagem por Injeção de Borracha
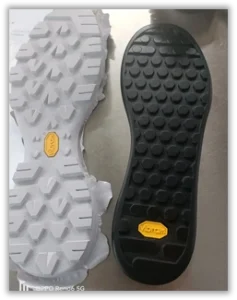
Para superar os gargalos de eficiência da moldagem, surgiu um processo de moldagem por injeção de borracha altamente automatizado, que gradualmente se tornou a principal opção para a produção em massa. O equipamento principal desse processo são as máquinas de moldagem por injeção de borracha.
Princípio de funcionamento da máquina de moldagem por injeção de borracha
O processo de moldagem por injeção de borracha difere fundamentalmente da moldagem tradicional. O processo não envolve a colocação de compostos frios em um molde quente; em vez disso, uma fita pré-misturada ou um composto granular é alimentado no cilindro da máquina de moldagem por injeção de borracha. Através do aquecimento e da rotação da rosca, o calor de cisalhamento gerado pré-aquece o composto a um estado plástico, próximo à temperatura de vulcanização (este processo é chamado de plastificação). A rosca então injeta o composto fundido no molde fechado sob pressão extremamente alta (pressões de injeção podem exceder 1500 bar) através de um sistema de bico e canal de injeção.
O processo de moldagem por injeção de borracha difere fundamentalmente da moldagem tradicional. O processo não envolve a colocação de compostos frios em um molde quente; em vez disso, uma fita pré-misturada ou um composto granular é alimentado no cilindro da máquina de moldagem por injeção de borracha. Através do aquecimento e da rotação da rosca, o calor de cisalhamento gerado pré-aquece o composto a um estado plástico, próximo à temperatura de vulcanização (este processo é chamado de plastificação). A rosca então injeta o composto fundido no molde fechado sob pressão extremamente alta (pressões de injeção podem exceder 1500 bar) através de um sistema de bico e canal de injeção.
O molde em si permanece em alta temperatura. O composto absorve calor do molde em um tempo muito curto após o enchimento, e a reação de reticulação com enxofre ocorre rapidamente. Todo o processo — da injeção à manutenção da pressão e à vulcanização — pode ser concluído em segundos, resultando em uma sola de borracha totalmente formada com mínima rebarba na abertura do molde.
Vantagens significativas do processo de moldagem por injeção de borracha
-
Excelente eficiência de produção: produção contínua automatizada com tempo de ciclo muito curto; máquinas de injeção de borracha pode produzir milhares de pares de solas de borracha por dia, superando em muito as linhas de produção moldadas tradicionais.
-
Excelente qualidade do produto: As máquinas controlam com precisão a quantidade, a pressão e a temperatura da injeção, garantindo dimensões estáveis do produto, densidade uniforme e propriedades físicas consistentes. A formação de rebarbas é rara e a aparência é esteticamente agradável.
-
Implementação de estruturas complexas: injeções de alta pressão garantem que o composto preencha perfeitamente padrões muito complexos e estruturas finas, atendendo às aspirações dos designers por extrema aderência e designs complexos.
-
Design Composto Multicolorido/Multimaterial: Esta é uma das características mais notáveis da tecnologia de moldagem por injeção de borracha. Máquinas de moldagem por injeção de borracha de duas ou três cores e sistemas de moldagem complexos permitem a criação de solas de borracha compostas feitas de cores ou até mesmo materiais diferentes (como borracha com dureza variável) em uma única injeção, aprimorando significativamente a estética e a funcionalidade do produto, além de economizar nas etapas subsequentes de montagem.
Desafios
O maior obstáculo desse processo é o alto investimento inicial. Os custos das solas de borracha e dos moldes associados são muito altos. Portanto, ele é aplicado apenas em cenários de pedidos de produção em massa estáveis, para garantir que a capacidade de produção seja totalmente utilizada e reduzir os custos de produtos individuais.
O maior obstáculo desse processo é o alto investimento inicial. Os custos das solas de borracha e dos moldes associados são muito altos. Portanto, ele é aplicado apenas em cenários de pedidos de produção em massa estáveis, para garantir que a capacidade de produção seja totalmente utilizada e reduzir os custos de produtos individuais.
3. Fundação e Combinação: Vulcanização de Chapas e Processo de Colagem a Frio
Além dos dois métodos de moldagem de núcleo mencionados acima, há dois processos importantes relacionados.
Processo de Vulcanização
Este é um método de vulcanização mais fundamental, normalmente usado para produzir componentes de solas de borracha de estrutura simples. Envolve a colocação do composto entre duas placas planas de aquecimento para vulcanização, resultando em uma folha de borracha uniforme que é posteriormente cortada no formato da sola de borracha usando uma matriz. É usado principalmente para produzir vedações de entressola, protetores de calçados ou certas solas de borracha para calçados casuais e não pode produzir estruturas tridimensionais complexas.
Este é um método de vulcanização mais fundamental, normalmente usado para produzir componentes de solas de borracha de estrutura simples. Envolve a colocação do composto entre duas placas planas de aquecimento para vulcanização, resultando em uma folha de borracha uniforme que é posteriormente cortada no formato da sola de borracha usando uma matriz. É usado principalmente para produzir vedações de entressola, protetores de calçados ou certas solas de borracha para calçados casuais e não pode produzir estruturas tridimensionais complexas.
Processo de colagem a frio: combinação convencional
A colagem a frio em si não é um processo de moldagem de sola de borracha, mas sim uma combinação convencional da sola de borracha com o cabedal do calçado. Independentemente de a sola de borracha ser produzida por moldagem ou por injeção de borracha, a maioria acaba montando calçados completos usando "colagem a frio" ao cabedal.
A colagem a frio em si não é um processo de moldagem de sola de borracha, mas sim uma combinação convencional da sola de borracha com o cabedal do calçado. Independentemente de a sola de borracha ser produzida por moldagem ou por injeção de borracha, a maioria acaba montando calçados completos usando "colagem a frio" ao cabedal.
O processo é o seguinte: primeiro, a sola de borracha e o cabedal são produzidos separadamente. Em seguida, as bordas da sola de borracha e as superfícies correspondentes do cabedal são lixadas, tratadas e revestidas com um adesivo especial de alta resistência. Após a ativação em um forno, os dois componentes são pressionados firmemente um contra o outro e deixados por um período para garantir uma forte ligação. Esse modelo de "antes e depois" aumenta significativamente a flexibilidade da produção, permitindo que fábricas de calçados e solas de borracha se especializem na divisão do trabalho e se tornem uma prática comum na fabricação moderna de calçados.
4. Seleção de Processos: Considerações Integradas e Cenários de Aplicação
Como um fabricante escolhe entre diferentes processos? Isso depende de uma matriz de tomada de decisão abrangente:
-
Quantidade e Custos do Pedido: Para grandes quantidades e pedidos de estilo padrão, a moldagem por injeção de borracha é priorizada por sua eficiência. Lotes menores, múltiplas variedades ou etapas de amostragem são produzidos de forma mais econômica por meio da moldagem.
-
Complexidade do Design: Solados de borracha simples de uma cor podem utilizar ambos os métodos. No entanto, para compósitos multicoloridos ou multimateriais, a moldagem por injeção de borracha é a única solução integrada.
-
Requisitos de desempenho: Para requisitos de resistência extrema (como botas de trabalho pesadas), a vulcanização dupla moldada é uma opção mais confiável. Para calçados resistentes ao desgaste, antiderrapantes, leves e outros calçados esportivos, as solas de borracha moldadas por injeção atendem melhor às demandas de alto desempenho.
Em aplicações práticas, podemos ver uma distribuição clara: os tênis Converse clássicos e os tênis de basquete retrô, como as primeiras versões do Air Jordan 1, têm solas de borracha predominantemente moldadas; marcas esportivas modernas, como Nike e Adidas, usam solas de borracha moldadas por injeção de alto desempenho na maioria de seus tênis de corrida e basquete, que apresentam designs complexos.
Conclusão
Da experiência artesanal dos processos tradicionais de moldagem às máquinas de moldagem por injeção de borracha com controle preciso, a história da moldagem de solas de borracha reflete um desenvolvimento em eficiência, precisão e inovação. A máquina de moldagem por injeção de borracha, no centro dessa transformação, não apenas melhorou significativamente a capacidade de produção, como também abriu uma liberdade de design sem precedentes, permitindo que a imaginação dos designers se materializasse por meio de solas de borracha complexas e multicoloridas. Embora o processo tradicional de moldagem permaneça flexível em certas áreas, não há dúvida de que a moldagem por injeção de borracha representa a direção atual e futura da fabricação de solas de borracha, dando continuidade ao avanço contínuo da indústria calçadista em direção a um futuro mais eficiente, de maior qualidade e inovador.
