


As vedações e juntas devem impedir a passagem de líquidos, gases, poeira ou contaminantes entre os componentes conectados. Pequenas variações nas dimensões, distribuição do material, condição da superfície ou cura podem, portanto, afetar o desempenho do conjunto completo.
A moldagem por injeção de borracha proporciona preparação controlada do material, dosagem precisa da injeção e preenchimento repetível das cavidades. Essas características tornam o processo adequado para a produção de anéis de vedação, retentores de óleo, vedações coladas, componentes de válvulas, diafragmas e juntas industriais personalizadas em volumes de produção médios e altos.
No entanto, selecionar uma máquina para fabricação de vedações de borracha envolve mais do que simplesmente compatibilizar a força de fechamento e a capacidade de injeção. As propriedades do composto, a geometria da vedação, o projeto do molde, o número de cavidades, a ventilação, os requisitos de cura e as metas de automação devem ser avaliados como um sistema de produção integrado.
A TASU desenvolve máquinas de moldagem por injeção de borracha Para vedações, juntas e outros componentes de borracha de precisão.
Por que a moldagem por injeção de borracha é usada para vedações e juntas?
Os produtos de vedação frequentemente combinam bordas finas, canais de fluxo estreitos e superfícies de contato críticas. A borracha deve preencher completamente essas características sem aprisionar ar, criar rebarbas excessivas ou danificar a geometria da vedação.
A moldagem por injeção oferece diversas vantagens para esse tipo de produção:
- Alimentação controlada de compostos e plastificação
- peso de disparo repetível
- Preenchimento consistente de cavidades
- Pressão e velocidade de injeção programáveis
- Controle estável da temperatura do molde
- Redução da colocação manual de materiais
- Suporte para moldes com múltiplas cavidades
- Integração com sistemas de vácuo e canais frios
- Abertura automática do molde e remoção da peça
- Monitoramento de dados de produção
O processo é especialmente valioso quando um fabricante precisa produzir grandes quantidades de peças idênticas, mantendo dimensões e propriedades de materiais consistentes.
A moldagem por injeção não é automaticamente a melhor opção para todos os produtos de vedação. Juntas muito grandes, simples ou de baixo volume podem ser mais econômicas de produzir por meio de moldagem por compressão ou transferência. A seleção do equipamento deve ser baseada na geometria, no volume de produção e no custo total de fabricação.
Produtos de vedação de borracha fabricados por moldagem por injeção
Uma máquina de moldagem por injeção de borracha pode produzir diversos tipos de componentes de vedação.
Anéis de vedação
Os anéis de vedação são utilizados em sistemas hidráulicos, equipamentos pneumáticos, montagens automotivas, bombas, válvulas e máquinas industriais.
Embora sua geometria pareça simples, a qualidade da produção depende de:
- Consistência da seção transversal
- Flash controlado na linha de junção
- Cura uniforme
- dureza estável
- Diâmetros internos e externos precisos
- Superfície limpa
Moldes com múltiplas cavidades são comumente usados para aumentar a produção. Sistemas de distribuição balanceados e temperaturas consistentes em todas as cavidades são essenciais para alcançar qualidade similar em cada uma delas.
Juntas planas e perfiladas
As juntas moldadas criam uma vedação entre superfícies fixas. Elas podem incluir nervuras, ranhuras, furos para parafusos ou elementos de controle de compressão.
A moldagem por injeção é útil quando a junta tem um formato tridimensional que não pode ser cortado economicamente a partir de material em folha.
Retentores de óleo
Os retentores de óleo podem combinar um lábio de vedação flexível com um inserto de reforço metálico. O processo de moldagem deve formar o lábio com precisão, mantendo ao mesmo tempo uma ligação confiável entre a borracha e o metal.
O posicionamento do inserto, a velocidade de injeção e a ventilação do molde são particularmente importantes para esta aplicação.
Selos Colados
As vedações coladas combinam borracha com uma arruela, anel, placa ou outro componente rígido de metal. A borracha cria a superfície de vedação, enquanto o inserto fornece suporte mecânico.
As máquinas de injeção de borracha vertical são frequentemente consideradas para esses produtos porque os operadores ou robôs podem colocar os insertos diretamente em uma superfície de molde horizontal aberta.
Diafragmas
Os diafragmas de borracha controlam a pressão ou o movimento de fluidos em bombas, válvulas, reguladores e atuadores.
Esses produtos podem incluir:
- membranas finas e flexíveis
- Bordas reforçadas
- Inserções metálicas
- Reforço de tecido
- Espessuras de parede diferentes
- Perfis de vedação complexos
O equilíbrio do fluxo e a distribuição do material devem ser controlados cuidadosamente para evitar áreas finas, aprisionamento de ar e deformação.
Vedações de válvulas e elementos de vedação de precisão
Componentes de válvulas de pequeno porte frequentemente exigem moldagem detalhada, baixo rebarba e dimensões consistentes. A dosagem precisa da injeção e a plastificação estável tornam-se cada vez mais importantes à medida que o peso do produto diminui.
Botas de proteção contra poeira e capas protetoras
Botas flexíveis protegem juntas, eixos e conjuntos mecânicos contra sujeira, umidade e abrasão. Seus foles, reentrâncias e espessuras de parede variáveis exigem projeto e desmoldagem coordenados do molde.
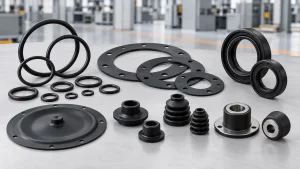
Materiais de borracha comuns para vedações e juntas
O composto deve ser selecionado de acordo com o ambiente operacional, e não apenas com base no processo de moldagem.
| Material de borracha | Características típicas | Aplicações comuns de vedação |
|---|---|---|
| EPDM | Resistência às intempéries, ao ozono, à água e ao envelhecimento. | Vedantes externos, juntas para sistemas de água e vedantes para eletrodomésticos. |
| NBR | Resistência a óleo e combustível | Retentores de óleo, retentores hidráulicos e juntas industriais. |
| FKM | Resistência ao calor e a produtos químicos | Vedantes de alto desempenho para ambientes exigentes |
| Borracha de silicone | Estabilidade e flexibilidade em relação à temperatura | Peças elétricas, para contato com alimentos e peças de vedação especializadas |
| CR | Resistência equilibrada às intempéries, ao óleo e à abrasão. | Juntas industriais e componentes de proteção |
| Borracha natural | Elasticidade e resistência mecânica | Vedações industriais gerais e produtos relacionados à vibração |
| HNBR | Resistência ao calor, ao óleo e a mecanismos | Sistemas de vedação automotivos e industriais |
A formulação exata do composto afeta a viscosidade, a segurança contra pré-vulcanização, o tempo de cura e o comportamento de desmoldagem. Portanto, as configurações da máquina devem ser definidas com base nos dados do composto de produção, e não apenas na família geral de borrachas.
Como funciona a moldagem por injeção de vedações de borracha
A produção normalmente segue esta sequência:
- A massa de borracha preparada entra no sistema de alimentação.
- O parafuso plastificante amolece e homogeneiza o composto.
- A máquina mede o volume de dose necessário.
- Os insertos são utilizados quando o produto inclui metal ou reforço.
- O molde fecha e atinge a condição de fechamento programada.
- O vácuo remove o ar quando o molde utiliza assistência de vácuo.
- A borracha é injetada através do bico, canal de alimentação e comportas.
- A pressão e o calor distribuem o composto por todas as cavidades.
- A borracha vulcaniza dentro do molde aquecido.
- O molde se abre após a fase de cura.
- As peças são removidas manualmente ou automaticamente.
- A máquina se prepara para o próximo ciclo.
A estabilidade da produção depende da repetibilidade em toda a sequência. Variações na alimentação, preparação da injeção, temperatura do molde ou tempo de cura podem alterar as dimensões e o desempenho final da vedação.
O Processo completo de moldagem por injeção de borracha Explica a relação entre preparação do material, injeção, vulcanização e desmoldagem.
Requisitos de máquinas para produção de vedações e juntas
Medição precisa de disparos
Pouco material pode resultar em injeções incompletas ou vedação deficiente. Material em excesso aumenta o excesso de material e pode dificultar a desmoldagem.
O controle do volume de injeção torna-se especialmente importante para peças leves e moldes com múltiplas cavidades.
Plastificação estável
O composto deve atingir uma condição consistente antes da injeção. Variações na temperatura, viscosidade ou distribuição do material podem afetar a pressão de enchimento e o peso do produto.
Um sistema de injeção FIFO ajuda a manter uma sequência de materiais previsível e reduz variações desnecessárias no tempo de residência. Guia da TASU para o sistema. sistema de alimentação da máquina de moldagem por injeção de borracha Fornece mais informações sobre esse processo.
Pressão e velocidade programáveis
Os produtos de vedação geralmente exigem um perfil de injeção em etapas.
A máquina pode usar:
- Velocidade controlada através do corredor
- Preenchimento mais rápido em toda a cavidade principal.
- Velocidade reduzida perto dos lábios de vedação
- Enchimento final mais lento para permitir a saída do ar.
A pressão deve ser suficientemente alta para preencher todas as cavidades, mas pressão excessiva pode criar rebarbas na linha de junção ou na superfície de vedação.
Temperatura uniforme do molde
Diferenças de temperatura entre as cavidades podem alterar o fluxo do material e a taxa de cura. Um sistema de aquecimento bem controlado deve manter condições estáveis em todas as placas do molde.
A uniformidade da temperatura é particularmente importante para moldes de anéis de vedação e juntas com múltiplas cavidades.
Força de aperto adequada
A pressão interna do molde atua sobre a área projetada das cavidades e do sistema de canais de injeção. Uma força de fechamento insuficiente pode permitir que o molde se separe, produzindo rebarbas.
A seleção da máquina deve levar em consideração:
- Área de produto projetada
- Número de cavidades
- Área do corredor
- Pressão de injeção
- Dimensões do molde
- Margem de segurança necessária
Selecionar a maior unidade de fechamento disponível nem sempre é econômico. A máquina deve ser compatível com os requisitos reais do molde e do processo.
Capacidade de vácuo
O ar aprisionado em uma fina camada de vedação pode causar vazios, queimaduras ou preenchimento incompleto. A moldagem assistida por vácuo remove o ar antes da injeção e pode melhorar a consistência do preenchimento em moldes complexos.
O desempenho do vácuo depende da vedação do molde, dos canais de evacuação e da duração do ciclo — e não apenas da capacidade da bomba.
Para obter mais informações, consulte o guia. máquinas de moldagem de borracha a vácuo.
Produção de Múltiplas Cavidades
As ferramentas com múltiplas cavidades aumentam a produção, mas impõem maiores exigências em relação ao equilíbrio dos canais de alimentação, à uniformidade da temperatura e à repetibilidade da injeção.
Cada cavidade deve receber um tratamento semelhante:
- Volume de material
- pressão de enchimento
- Distância de fluxo
- Exposição à temperatura
- Condições de ventilação
- Hora da cura
Aumentar a pressão de injeção não corrige de forma confiável um sistema de canais de injeção mal balanceado.
Compatibilidade com Automação
A produção automática pode incluir:
- Inserir carregamento
- aplicação desmoldante
- Remoção de peças
- Separação de corredores
- Coleção de produtos
- Inspeção visual
- Verificação de peso
- Registro de dados de produção
A automação deve ser planejada levando em consideração a geometria real da peça e o comportamento de desmoldagem. Lábios de vedação finos e produtos flexíveis podem exigir garras ou dispositivos de remoção especialmente projetados.
Projeto de molde para vedações e juntas de borracha
Posição do portão
O dispositivo de vedação deve permitir o preenchimento equilibrado da cavidade sem danificar a superfície de vedação funcional.
Considerações importantes incluem:
- Comprimento do fluxo
- Alterações na espessura da parede
- Localização da linha de solda
- Movimento do ar
- Remoção de portão
- Aparência do produto
- Requisitos da superfície de vedação
A instalação de uma válvula muito próxima a uma borda fina pode distorcer a estrutura. Um posicionamento inadequado também pode direcionar o ar para uma seção fechada da cavidade.
Equilíbrio do corredor
Os canais de distribuição balanceados ajudam a preencher cada cavidade em condições semelhantes. Diferenças no comprimento ou na seção transversal dos canais podem produzir variações de cavidade para cavidade.
A tecnologia de canais frios pode reduzir o desperdício de material curado nos canais de produção em larga escala. Ela requer um controle preciso da temperatura para manter o composto dentro do canal abaixo da temperatura de vulcanização.
Ventilação de mofo
O ar deve sair da cavidade à medida que a borracha entra. As aberturas de ventilação são geralmente posicionadas perto de:
- Áreas de fim de enchimento
- Bordas de vedação finas
- sulcos profundos
- Junções de frente de fluxo
- Inserir limites
- Cavidades distantes
Orifícios de ventilação bloqueados ou subdimensionados podem causar falhas de ignição e marcas de queimadura. Orifícios superdimensionados podem permitir o escape da borracha e criar excesso de flashes.
O guia de ventilação de moldes de borracha Explica o posicionamento das aberturas de ventilação, a manutenção e o diagnóstico de sifões de ar.
Posição da linha de separação
Rebarbas localizadas em uma superfície de vedação funcional podem afetar o desempenho da montagem ou causar vazamentos. Portanto, a linha de junção deve ser posicionada longe de áreas de contato críticas sempre que a geometria permitir.
O ajuste do molde, a estabilidade da fixação e a pressão do processo devem então ser controlados para limitar a formação de rebarbas.
Estrutura de Desmoldagem
A borracha macia pode esticar, rasgar ou deformar durante a remoção. O molde pode exigir:
- Placas ejetoras
- Placas de decapagem
- Liberação assistida por ar
- Garras robóticas
- núcleos substituíveis
- Tratamento de superfície
- Aplicação de desmoldagem controlada
A desmoldagem deve ser considerada durante o projeto do produto e do molde, e não apenas após o início dos testes de produção.
Parâmetros críticos do processo
Pressão de injeção
A pressão deve vencer a resistência no bico, canal de alimentação, ponto de injeção e cavidade. Uma pressão anormalmente alta pode indicar um ponto de injeção obstruído, baixo fluxo do composto, cura prematura ou ventilação bloqueada.
Velocidade de injeção
Velocidade excessiva pode comprimir o ar aprisionado e gerar marcas de queimadura. Preenchimento muito lento pode permitir que o composto comece a endurecer antes que a cavidade esteja completamente preenchida.
O controle de velocidade por etapas costuma ser mais eficaz do que usar uma configuração constante.
Volume de disparos
Um volume de injeção estável ajuda a manter o peso do produto e o equilíbrio da cavidade. A configuração deve levar em consideração as necessidades da peça e do canal de injeção, sem causar compactação excessiva desnecessária.
Temperatura do molde
A temperatura do molde influencia tanto o enchimento quanto a vulcanização. A faixa de operação deve ser baseada nos dados reais de cura do composto.
Tempo de vulcanização
A cura insuficiente pode produzir produtos macios, fracos ou dimensionalmente instáveis. A cura excessiva pode aumentar o tempo de ciclo e afetar as propriedades do material.
O objetivo deve ser o menor tempo de cura validado que atenda consistentemente aos requisitos do produto.
Sincronização do vácuo
A injeção deve começar somente após a condição de evacuação programada ser atingida. O controle de vácuo baseado no tempo, sem monitoramento do nível de vácuo real, pode permitir vazamentos não detectados.
Tempo de Residência
A borracha deixada por muito tempo dentro de uma unidade de injeção aquecida pode ter sua viscosidade alterada ou começar a reticular prematuramente. A capacidade da máquina, o tamanho da injeção e as interrupções na produção afetam o tempo de permanência.
Defeitos comuns em vedações e juntas moldadas
| Defeito | Possíveis causas | Verificações recomendadas |
|---|---|---|
| Rebarba na superfície de vedação | Pressão excessiva, encaixe inadequado do molde ou fixação insuficiente. | Inspecione as superfícies de separação, o perfil de pressão e a força de fixação. |
| Plano curto | Baixo volume de injeção, entrada de ar restrita ou ventilação inadequada. | Verifique a medição, o corredor, a comporta e a remoção de ar. |
| marca de queimadura | Ar comprimido aprisionado ou velocidade de enchimento final excessiva | Limpe as saídas de ar e reduza a velocidade de enchimento. |
| Vazio interno | Gás aprisionado, umidade ou condições de processo inadequadas. | Verificar vácuo, armazenamento do composto e cura. |
| Desequilíbrio de cáries | Canais de distribuição desequilibrados ou temperatura irregular do molde | Compare a geometria do canal de alimentação e as temperaturas da cavidade. |
| Variação dimensional | Temperatura instável de injeção, cura ou moldagem | Analisar as tendências de produção e a consistência dos materiais. |
| Ligação fraca entre borracha e metal | Inserir contaminação ou variação do processo de colagem | Verificar a preparação do inserto, o adesivo e a cura. |
| Lábio de vedação rasgado | Desmoldagem inadequada ou cura insuficiente. | Analise o desmoldante, os extratores e as condições de cura. |
| marcas de fluxo superficial | Plastificação instável ou velocidade de enchimento inadequada. | Verificar o estado do material e o perfil de velocidade. |
| Encolhimento excessivo | Comportamento composto ou variação de cura | Revisar a formulação, a temperatura e o histórico de cura. |
| Mantendo-se no mesmo molde | Condição da superfície ou processo de desmoldagem inadequado | Inspecionar o acabamento do molde e o método de desmoldagem. |
| Parte mal curada | Baixa temperatura ou tempo de cura insuficiente | Verifique a temperatura do molde e as configurações de cura. |
Quando surgem defeitos, alterar vários parâmetros ao mesmo tempo dificulta a identificação da causa. Ajuste uma variável por vez, registre o resultado e compare vários ciclos consecutivos.
O Guia de solução de problemas de moldagem por injeção de borracha Fornece orientações adicionais sobre flashes, falhas na cura, queimaduras e defeitos de cura.
Controle de Qualidade para Produtos de Vedação de Borracha
A inspeção de qualidade deve refletir a função real do componente.
As verificações típicas incluem:
- Dimensões do produto
- Peso da peça
- Dureza
- Condições da superfície
- Espessura do flash
- Geometria do lábio de vedação
- Curar condição
- Propriedades de tração e alongamento
- Conjunto de compressão
- resistência da ligação borracha-metal
- Teste de vazamento
- Teste de pressão
- Comparação visual de cavidades
Nem todos os testes são necessários para todos os produtos. Os planos de inspeção devem seguir as especificações do cliente, o ambiente de aplicação e as normas da indústria aplicáveis.
Os dados de produção também devem ser monitorados. Registros úteis da máquina incluem:
- Volume de disparos
- Preenchendo o tempo
- pressão máxima de injeção
- Tempo de plastificação
- Temperatura do molde
- Nível de vácuo
- Tempo de cura
- Peso do produto
- Número da cavidade
- Motivo da rejeição
Conectar os registros do processo com os resultados da inspeção ajuda os fabricantes a identificar mudanças graduais antes que as taxas de rejeição aumentem.
Sistemas de canais frios para produção de selos em alto volume
Os canais de borracha convencionais vulcanizam juntamente com o produto moldado. Após a desmoldagem, o canal vulcanizado deve ser separado e normalmente se torna resíduo de produção.
Um sistema de canais frios mantém o composto dentro do canal a uma temperatura controlada, de modo que ele permaneça sem curar entre os ciclos.
Os benefícios potenciais incluem:
- Redução do desperdício de canais de cura
- Menor consumo de materiais
- Volume total de injeção menor
- Menos trabalho de remoção de estolões
- Potencial de automação aprimorado
- Produção multicavidades mais eficiente
Os canais frios aumentam o custo das ferramentas e exigem maior controle de temperatura. Seu valor econômico depende do peso do canal, do custo do composto, do número de cavidades e do volume de produção anual.
Moldagem por injeção versus moldagem por compressão para vedações
| Consideração | Moldagem por injeção | Moldagem por compressão |
|---|---|---|
| Carregamento de material | Medido automaticamente | As pré-formas são normalmente carregadas no molde. |
| Obturação de cavidades complexas | Forte quando o processo é otimizado. | Mais dependente do posicionamento da pré-forma |
| Produção de múltiplas cavidades | Ideal para produção repetível de alto volume. | Possível, mas o manuseio manual pode aumentar. |
| Investimento inicial em equipamentos | Geralmente mais alto | Geralmente mais baixo |
| Potencial de automação | Alta | Moderado |
| Controle de processo | Alimentação, injeção e cura programáveis | Menos controles relacionados à injeção |
| Melhor opção econômica | Produção de precisão em volumes médios a altos | Produtos simples ou volumes de produção menores |
A decisão final deve ser baseada no custo por peça aceitável, e não apenas no preço do equipamento.
Como selecionar uma máquina de moldagem de juntas de borracha
Antes de recomendar uma máquina, o fornecedor do equipamento deve analisar:
- Desenho do produto
- Composto de borracha
- Peso da peça individual
- Peso do corredor
- Volume total de disparos
- Dimensões do produto
- Requisitos da superfície de vedação
- Número de cavidades
- Dimensões do molde
- Área projetada
- Força de fixação necessária
- Tempo de vulcanização
- meta de produção anual
- Requisitos de carregamento de insertos
- Requisitos de vácuo
- Requisitos do canal frio
- Método de desmoldagem
- Nível de automação
- Espaço fabril disponível
- Requisitos de serviços públicos
A análise de amostras de produtos e dados de cura de compostos pode aprimorar a avaliação de equipamentos e processos.
TASU soluções de moldagem por injeção de borracha Combinando alimentação, injeção FIFO, controle de vácuo, tecnologia de canais frios, desenvolvimento de moldes e automação de produção.
Perguntas frequentes
Uma mesma máquina pode produzir diferentes tipos de vedações de borracha?
Sim. Uma máquina pode trabalhar com vários moldes e produtos quando sua capacidade de injeção, força de fechamento, dimensões da plataforma e funções de controle atendem aos requisitos de cada aplicação.
Qual a melhor borracha para vedações moldadas?
Não existe um material universalmente melhor. EPDM, NBR, FKM, silicone e outros compostos oferecem diferentes níveis de resistência à temperatura, óleo, produtos químicos, intempéries e compressão.
Uma máquina de moldagem por injeção de borracha pode produzir anéis de vedação?
Sim. A moldagem por injeção é adequada para a produção de anéis de vedação multicavidades quando a dosagem do material, o balanceamento dos canais de alimentação, a temperatura do molde e o excesso de material são controlados adequadamente.
O que causa o aparecimento de faíscas em uma vedação de borracha?
As causas comuns incluem volume de injeção excessivo, alta pressão de injeção, força de fechamento insuficiente, superfícies de separação danificadas e alinhamento inadequado do molde.
Por que algumas cavidades são incompletas?
As possíveis causas incluem desequilíbrio nos canais de alimentação, obstrução das aberturas de ventilação, temperatura irregular do molde, volume de injeção insuficiente ou viscosidade excessiva da massa de injeção.
O vácuo é necessário para todos os moldes de juntas?
Não. Produtos simples com ventilação eficaz podem não necessitar de auxílio de vácuo. Cavidades complexas, seções de vedação finas e produtos com insertos têm maior probabilidade de se beneficiarem desse sistema.
É possível produzir vedações com ligação metálica por meio da moldagem por injeção de borracha?
Sim. Inserções metálicas podem ser inseridas no molde antes da injeção. A preparação da inserção, a aplicação do adesivo, o posicionamento e a cura devem ser controlados.
Como reduzir o desperdício de mudas curadas?
A tecnologia de canais frios permite manter a borracha não vulcanizada dentro do canal, reduzindo a quantidade removida após cada ciclo. A viabilidade econômica depende do volume de produção e do custo do material.
Qual estrutura de máquina é adequada para selos de inserção?
As máquinas verticais geralmente oferecem acesso conveniente para o carregamento de insertos. As configurações horizontais podem oferecer vantagens para estruturas de moldes específicas ou linhas de produção automatizadas.
Quantas cavidades o molde deve conter?
O número de cavidades depende do peso do produto, da capacidade de injeção, do tamanho do molde, do tempo de cura, da meta de produção e do equilíbrio dos canais de alimentação. Mais cavidades não resultam automaticamente em melhor economia de produção.
Como se determina a força de aperto correta?
A força de fechamento é selecionada de acordo com a área projetada da cavidade e do canal de alimentação, a pressão interna esperada, a estrutura do molde e uma margem operacional adequada.
Que informações são necessárias para um orçamento de máquina?
Forneça o desenho do produto, o tipo de borracha, o peso da peça, o número de cavidades, as dimensões do molde, a produção desejada, o tempo de cura e os requisitos de automação.
Conclusão
As máquinas de moldagem por injeção de borracha proporcionam a alimentação controlada, a dosagem precisa, o enchimento e a vulcanização necessários para a produção consistente de vedações e juntas. Resultados confiáveis dependem da interação entre o comportamento do composto, a capacidade da máquina, o equilíbrio dos canais de alimentação, a posição do ponto de injeção, a ventilação, a temperatura do molde e o tempo de cura.
A seleção da máquina deve começar com o produto em si e a meta de produção. Avaliar apenas a força de fechamento ou o volume de injeção pode negligenciar os controles de processo necessários para proteger as superfícies de vedação, equilibrar múltiplas cavidades e manter dimensões estáveis.
T
