


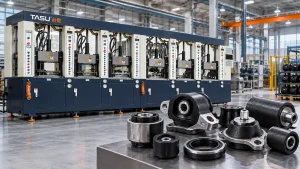
As peças com ligação borracha-metal combinam a elasticidade, o desempenho de vedação ou o controle de vibração da borracha com a resistência estrutural do metal. Os produtos típicos incluem buchas de suspensão, suportes de motor, coxins antivibração, vedações coladas, roletes de borracha, rodas com núcleo metálico e componentes de amortecimento industrial.
A produção dessas peças exige mais do que simplesmente preencher um molde com borracha. Inserções metálicas devem ser preparadas, posicionadas e fixadas com segurança enquanto o composto plastificado flui ao seu redor. Agentes de ligação, pressão de injeção, temperatura do molde, condições de cura e remoção do ar influenciam a interface final entre a borracha e o metal.
Uma configuração adequada máquina de moldagem por injeção de borracha Proporciona alimentação controlada, preparação de injeção repetível e perfis de injeção programáveis para produtos moldados com insertos. A máquina, o molde, o composto, o inserto metálico e o processo de colagem ainda devem ser avaliados como um único sistema de fabricação.
O que são peças com ligação borracha-metal?
As peças com ligação borracha-metal são componentes moldados nos quais a borracha vulcanizada é fixada permanentemente a um inserto de aço, alumínio ou outro metal compatível.
O metal normalmente proporciona:
- Suporte estrutural
- Pontos de montagem
- Transferência de carga
- Estabilidade dimensional
- Resistência ao desgaste
- Conexão mecânica
A seção de borracha pode fornecer:
- Isolamento de vibração
- Absorção de impacto
- Movimento flexível
- Redução de ruído
- Vedação
- Isolamento elétrico
- Proteção de superfície
- Compressão controlada
Durante a moldagem, a borracha flui para o espaço ao redor ou entre os insertos preparados. O calor e a pressão vulcanizam o composto, enquanto o sistema de ligação cria adesão na interface borracha-metal.
O processo difere da montagem posterior de um componente de borracha vulcanizada com uma peça metálica. A moldagem por injeção forma e une a borracha durante o mesmo ciclo de produção.
Produtos comuns de moldagem por injeção de borracha em metal
Buchas de suspensão
As buchas de suspensão normalmente contêm mangas metálicas internas e externas conectadas por uma camada de borracha moldada. A borracha permite movimento controlado, isolando vibrações e ruídos.
Os desafios de produção incluem:
- Manter a concentricidade entre as mangas metálicas
- Impedir o movimento do inserto durante a injeção
- Preenchimento de espaços anulares estreitos
- Controlando a espessura da borracha
- Evitar o aprisionamento de ar
- Obter uma adesão uniforme em toda a extensão do inserto.
O projeto de dispositivos de fixação e moldes é crucial, pois pequenas alterações na posição do inserto podem alterar a espessura da borracha e o desempenho do produto.
Suportes do motor e dos equipamentos
Os suportes de borracha sustentam motores, bombas, compressores e equipamentos industriais, reduzindo a vibração transmitida.
Estes produtos podem conter:
- Parafusos roscados
- Chapas de aço
- porcas embutidas
- Mangas internas
- Inserções coladas múltiplas
- Seções grossas de borracha
- Vazios ou características geométricas ajustadas
Seções espessas e múltiplas inserções criam caminhos de fluxo complexos. O auxílio de vácuo e a injeção em etapas podem ser necessários para ajudar a borracha a alcançar áreas distantes sem aprisionar ar.
Almofadas antivibração
As almofadas antivibração coladas geralmente combinam um bloco de borracha com uma ou duas placas de metal. Furos para parafusos, pinos ou insertos roscados conectam o produto a máquinas ou estruturas de suporte.
A produção confiável exige posicionamento consistente dos insertos e controle do excesso de material nas bordas do metal.
Buchas revestidas de borracha
As buchas industriais são utilizadas em máquinas, veículos, equipamentos agrícolas e conjuntos de suspensão. Alguns modelos contêm uma única luva metálica, enquanto outros utilizam borracha entre tubos internos e externos concêntricos.
A distribuição do material deve permanecer uniforme ao redor da manga. Uma inserção descentralizada pode criar rigidez irregular e falha prematura do produto.
Selos Colados
As vedações coladas integram borracha com uma arruela, anel, placa ou estrutura de reforço de metal.
O metal suporta o componente, enquanto a borracha cria a área de vedação funcional. Os requisitos críticos de produção incluem:
- Geometria de vedação precisa
- Flash baixo
- Cobertura de borracha uniforme
- Limpe as superfícies metálicas.
- Adesão estável entre borracha e metal
- espessura de compressão controlada
Rolos de borracha
Os rolos de borracha contêm um eixo metálico ou núcleo cilíndrico revestido com borracha moldada. São utilizados em transporte, impressão, movimentação de materiais e equipamentos industriais.
Produtos longos podem exigir configurações especiais de canais de alimentação e estruturas de fixação para distribuir a borracha uniformemente ao longo do núcleo.
Rodas com núcleo metálico
Rodas e roletes industriais podem utilizar um núcleo de aço ou alumínio revestido por uma camada externa de borracha. A interface deve suportar cargas, deformações e rotações repetidas.
Guia da TASU para Máquinas de moldagem por injeção de borracha para pneus maciços e rodas industriais. Explica os requisitos adicionais para seções de borracha espessa e núcleos de metal.
Componentes revestidos de borracha
A moldagem por injeção também pode revestir áreas selecionadas de um produto metálico com borracha para proporcionar aderência, amortecimento, vedação ou proteção.
Exemplos incluem:
- Suportes revestidos de borracha
- Alças de metal
- Peças de suporte de cabos
- paradas de proteção
- Pés de equipamento
- Fixadores revestidos de borracha
- Conectores reforçados
O mascaramento e o projeto do molde devem impedir que a borracha entre em contato com as superfícies metálicas que precisam permanecer expostas.
Onde são utilizadas peças de borracha com contato metal-borracha
| Setor | Produtos típicos | Função principal |
|---|---|---|
| Automotivo | Buchas, suportes do motor, peças da suspensão e vedações coladas. | Controle de vibração, movimento e vedação |
| máquinas industriais | Suportes para equipamentos, roletes, batentes e acoplamentos. | Absorção de impacto e redução de ruído |
| Transporte ferroviário | Componentes de suspensão, batentes e suportes de isolamento | Transferência de carga e isolamento de vibração |
| Equipamentos de construção | Buchas, suportes e componentes de proteção reforçados | Resistência a choques e vibrações |
| Bombas e compressores | Suportes, diafragmas e peças de vedação coladas | Redução de vibração e vedação |
| Equipamentos de climatização (HVAC) | Suportes e almofadas de isolamento para compressores | Controle de ruído e vibração |
| Maquinaria agrícola | Buchas, roletes e peças de amortecimento | Resistência a impactos e movimentos flexíveis |
| Equipamentos elétricos | Suportes isolantes e peças de proteção coladas | Isolamento e proteção mecânica |
Os requisitos do produto variam significativamente entre os setores. O composto, o metal, o sistema adesivo e o processo de moldagem corretos devem ser selecionados de acordo com a carga operacional, a temperatura, a exposição a produtos químicos e o ambiente de serviço.
Como funciona o processo de moldagem por injeção de borracha em metal
1. Fabricação de Insertos Metálicos
Os insertos metálicos são produzidos de acordo com as dimensões e tolerâncias exigidas. Os processos podem incluir estampagem, fundição, usinagem, conformação ou soldagem.
A inserção deve ser inspecionada quanto a:
- Dimensões
- Concentricidade
- defeitos superficiais
- Rebarbas
- Contaminação por óleo
- Ferrugem
- Resíduos de soldagem
- Bordas afiadas
- Deformação
A variação dimensional no inserto pode afetar a carga do molde, a espessura da borracha e a geometria final do produto.
2. Preparação da Superfície
As superfícies metálicas devem ser preparadas antes da aplicação de um agente de ligação. Óleo, oxidação, poeira ou outros contaminantes podem impedir uma adesão confiável.
Os métodos de preparação variam de acordo com o metal e o sistema de ligação. Podem incluir:
- Desengordurante
- Limpeza
- jateamento abrasivo
- Tratamento químico
- Secagem
- Ativação de superfície
O procedimento validado deve ser seguido consistentemente. Limpeza excessiva, secagem incompleta ou contaminação após o preparo podem reduzir a qualidade da adesão.
3. Aplicação do agente de ligação
Um sistema de adesão compatível é aplicado às áreas metálicas que entrarão em contato com a borracha.
A inscrição pode ser concluída por:
- Pulverização
- Escovação
- Mergulho
- Rolante
- dispensação automatizada
A espessura e a cobertura do revestimento devem permanecer consistentes. O excesso de material pode causar acúmulo, enquanto a cobertura incompleta pode deixar áreas sem aderência.
Os folhetos informativos preparados devem ser armazenados em condições controladas e utilizados dentro do período de processamento validado.
4. Inserir Carregamento
Operadores ou robôs posicionam os insertos metálicos dentro do molde.
O molde pode utilizar:
- Marcadores de localização
- Suportes magnéticos
- Clipes mecânicos
- Acessórios com mola
- Bolsos moldados
- Suportes roscados
- Ninhos de encaixe substituíveis
Cada inserto deve permanecer na posição correta durante o fechamento do molde, a aplicação de vácuo e a injeção.
5. Fechamento do molde e aspiração
Após a inserção do inserto, o molde fecha e estabelece a condição de fechamento necessária.
O vácuo pode então remover o ar da cavidade. Produtos de borracha com metal frequentemente contêm espaços estreitos ao redor de inserções onde o ar deslocado pode ficar preso.
O guia para máquinas de moldagem de borracha a vácuo Explica como a vedação do molde, o tempo de evacuação e o nível de vácuo afetam o preenchimento da cavidade.
6. Injeção de Borracha
O composto preparado é injetado através do bico, canal de alimentação e ponto de injeção na cavidade do molde.
O perfil de injeção deve preencher o produto sem:
- Mover o inserto
- Removendo o agente de ligação
- Dobrar seções finas de metal
- Ar preso atrás do inserto
- Criando fragilidade na linha de solda
- Produzindo flashes excessivos
A injeção em múltiplos estágios costuma ser útil. A máquina pode reduzir a velocidade à medida que o material se aproxima de insertos sensíveis ou áreas de preenchimento.
7. Vulcanização e formação de ligações
O calor e a pressão vulcanizam a borracha dentro do molde. O sistema de ligação reage sob as condições de moldagem validadas e conecta a borracha vulcanizada à superfície metálica preparada.
O tempo e a temperatura devem ser suficientes tanto para a cura da borracha quanto para a formação da ligação. A cura insuficiente pode enfraquecer a borracha ou a interface, enquanto a cura excessiva desnecessária reduz a eficiência da produção e pode afetar as propriedades do produto.
8. Abertura do molde e remoção da peça
Após a vulcanização, o molde se abre e o componente colado é removido.
A desmoldagem não deve aplicar força excessiva em:
- Bordas de borracha finas
- Interfaces ligadas
- Tachas de metal
- Seções flexíveis
- Lábios de vedação
A remoção robótica pode melhorar a consistência quando o formato do produto e a estrutura do molde permitem uma fixação confiável.
9. Inspeção e Testes
As peças acabadas são verificadas quanto às dimensões, aparência, cobertura da colagem e desempenho específico do produto.
Os requisitos de teste dependem da aplicação e das especificações do cliente.
Por que a moldagem por injeção é usada para peças de borracha-metal?
Distribuição controlada de materiais
A pressão de injeção move a borracha plastificada através de espaços estreitos e ao redor de inserções complexas. Um projeto adequado de canais de alimentação e pontos de injeção pode proporcionar um preenchimento mais uniforme do que a colocação manual de múltiplas pré-formas de borracha.
Preparação de tiros repetíveis
A alimentação automática, a plastificação e a dosagem ajudam a manter condições consistentes do composto entre os ciclos.
A estabilidade da densidade da injeção é importante para produtos com espessura de borracha controlada ou múltiplas cavidades.
Suporte para geometria de inserção complexa
A moldagem por injeção pode dar forma à borracha em torno de buchas, pinos, placas, arruelas e outras estruturas embutidas.
Geometrias complexas ainda exigem caminhos de fluxo adequados e fixações de inserção seguras.
Produção de Múltiplas Cavidades
Pequenos componentes colados, como vedações, buchas e peças de montagem, podem ser produzidos em moldes multicavidades. Canais de injeção balanceados e posicionamento repetível dos insertos são essenciais para a consistência entre as cavidades.
Potencial de Automação
O carregamento do inserto, a aplicação do agente de ligação, a moldagem, a desmoldagem e a inspeção podem ser parcial ou totalmente automatizados.
O nível de automação adequado depende de:
- Inserir geometria
- Tamanho do produto
- Tempo de ciclo
- Contagem de cáries
- Volume de produção
- Orientação obrigatória
- Processo de agente de ligação
- Requisitos de inspeção
Redução da dependência da pré-montagem manual
A moldagem por injeção dosa e fornece o composto automaticamente. Isso pode reduzir a variação causada pela pesagem e posicionamento manual das pré-formas.
Requisitos de máquina para moldagem de borracha em metal
Pressão de injeção estável
A máquina deve fornecer pressão suficiente para movimentar a borracha ao redor dos insertos e para dentro das seções estreitas da cavidade.
A pressão deve ser controlada, e não simplesmente elevada. Pressão excessiva pode deslocar os insertos, aumentar o excesso de material ou forçar a borracha para áreas indesejadas.
Velocidade de injeção em múltiplos estágios
Estágios de velocidade programáveis permitem que o processo responda a diferentes seções da cavidade.
Um perfil típico pode usar:
- Velocidade controlada através do bico e do canal de alimentação
- Enchimento mais rápido em toda a seção principal de borracha.
- Velocidade reduzida em torno de inserções sensíveis.
- Enchimento final mais lento para liberar o ar.
As etapas reais devem seguir os testes de injeção rápida e o fluxo de material observado.
Mais informações estão disponíveis em Guia de pressão e velocidade para moldagem por injeção de borracha.
Medição precisa de disparos
A quantidade insuficiente de material pode deixar metal exposto ou seções de borracha incompletas. O excesso de material aumenta o risco de rebarbas e contaminação do molde.
O volume de injeções deve levar em consideração:
- volume de produtos de borracha
- Volume do corredor
- Número de cavidades
- Almofada de processo
- Densidade do composto
Fixação segura
A pressão de injeção atua sobre a área projetada da peça moldada e do sistema de canais de injeção. A força de fechamento deve manter o molde fechado durante todo o processo de preenchimento e vulcanização.
Um fechamento inadequado do molde pode criar rebarbas ao longo da borda do produto ou ao redor do inserto metálico.
Plastificação estável
Alterações nas condições do composto afetam o fluxo, a pressão e o contato do agente de ligação.
A alimentação controlada e a movimentação de materiais no formato FIFO (primeiro a entrar, primeiro a sair) ajudam a manter um tempo de residência mais previsível. sistema de alimentação da máquina de moldagem por injeção de borracha Explica como a alimentação e a plastificação influenciam a estabilidade do chumbo.
Temperatura uniforme do molde
Diferenças de temperatura podem produzir preenchimento, cura e desenvolvimento de adesão desiguais.
O sistema de aquecimento deve manter temperaturas estáveis em todas as cavidades e inserções. Peças metálicas grandes podem absorver calor e alterar temporariamente as condições locais do molde, especialmente após o início ou a retomada da produção.
Controle de vácuo e exaustão
Inserções metálicas dividem a cavidade e criam locais adicionais de aprisionamento de ar. A capacidade de vácuo e as aberturas de ventilação posicionadas corretamente ajudam a remover o ar antes que ele fique preso pela borracha em movimento.
Acesso adequado ao molde
O carregamento por inserção requer acesso suficiente para que um operador ou robô posicione os componentes metálicos com segurança e precisão.
A estrutura da máquina deve ser selecionada de acordo com:
- Direção de carregamento do inserto
- Direção de abertura do molde
- Caminho de remoção do produto
- Peso de inserção
- Acesso de robôs
- Layout de fábrica
Monitoramento de Processos
O registro da pressão de injeção, do tempo de preenchimento, da temperatura do molde e do tempo de cura pode ajudar a identificar variações graduais.
Alterações na curva de pressão podem indicar:
- Problemas de posição de inserção
- Restrição de acesso
- Variação da viscosidade do composto
- Saídas de ar bloqueadas
- Alterações no volume de disparo
- Cura prematura
Máquinas verticais versus horizontais para moldagem por inserção
| Consideração | Configuração vertical | Configuração horizontal |
|---|---|---|
| Inserir posicionamento | Acesso conveniente a um molde voltado para cima. | Depende do molde e da direção de carregamento. |
| Estabilidade do inserto | A gravidade pode ajudar a reter algumas inserções. | Podem ser necessários dispositivos de fixação para impedir o movimento. |
| Acesso à automação | Adequado para mesas rotativas e robôs de carregamento de insertos. | Adequado para automação em linha e transportadores. |
| Remoção de produto | Frequentemente removido para cima | Geralmente removido horizontalmente ou para baixo. |
| Estrutura do molde | Útil para diversas aplicações de moldagem por inserção. | Adequado para produtos específicos longos, grandes ou automatizados. |
| Layout de fábrica | Área útil reduzida em algumas configurações. | Em alguns casos, facilita a integração com linhas de produção lineares. |
A orientação da máquina não deve ser selecionada apenas pelo nome do produto. A geometria do inserto, a estrutura do molde, a automação e a direção de desmoldagem são fatores mais importantes.
A TASU também fornece máquinas horizontais de moldagem por injeção de borracha Para produtos industriais de borracha e configurações de produção automatizadas.
Considerações sobre o projeto do molde
Inserir local e retenção
O molde deve manter cada inserto em uma posição repetível.
Os dispositivos de fixação devem impedir o movimento sem danificar a superfície metálica ou interferir no fluxo da borracha.
Questões críticas incluem:
- O inserto pode deslocar-se durante o fechamento do molde?
- A pressão de injeção pode girá-lo ou levantá-lo?
- É fisicamente possível realizar um carregamento incorreto?
- O operador pode confirmar a orientação?
- O inserto pode ser removido após a moldagem?
- Os acessórios podem ser substituídos quando desgastados?
Posição do portão
A posição do ponto de contato determina como a borracha se aproxima da inserção de metal.
A má colocação do portão pode causar:
- Inserir movimento
- Espessura irregular da borracha
- Deslocamento do agente de ligação
- aprisionamento de ar
- Linhas de fluxo visíveis
- Áreas de solda frágeis
- Perda de pressão excessiva
A comporta não deve direcionar um fluxo descontrolado de alta velocidade em direção a um inserto fino ou a uma superfície revestida.
Equilíbrio do corredor
Os moldes com múltiplas cavidades precisam de fluxos equilibrados para que cada cavidade receba volume e pressão de material semelhantes.
As variações entre as cavidades podem resultar de:
- Comprimentos de corredor diferentes
- dimensões de portão desiguais
- diferenças de temperatura
- Variação da posição de inserção
- Saídas de ar bloqueadas
- Acúmulo inconsistente do agente de ligação
Posição de ventilação
O ar costuma ficar preso atrás de insertos ou onde duas frentes de fluxo de borracha se reconectam.
Devem ser consideradas as aberturas de ventilação próximas a:
- Áreas de fim de enchimento
- Inserir bordas
- bolsos fundos
- Seções cegas
- Junções de frente de fluxo
- Seções finas de borracha
O guia de ventilação de moldes de borracha Abrange a localização das aberturas de ventilação, os sintomas de acúmulo de ar e os requisitos de manutenção.
Expansão Térmica dos Metais
Os insertos metálicos aquecem dentro do molde e podem expandir durante a cura. Os projetistas de ferramentas devem considerar as dimensões do inserto, o ajuste ao molde e as condições de remoção na temperatura de operação.
Liberação do agente de ligação
As superfícies de colocação do molde devem evitar raspar desnecessariamente as áreas de colagem preparadas durante o carregamento.
O acúmulo de agente de ligação também pode contaminar os dispositivos de fixação e alterar a posição do inserto. O acesso para limpeza deve ser incluído no projeto do molde.
Desmoldagem
A interface colada pode ficar sujeita a tensões durante a remoção do produto. Os extratores e pontos de fixação devem aplicar força em áreas estruturalmente adequadas.
Requisitos de preparação para borracha e metal
Seleção de Compostos de Borracha
O composto é escolhido de acordo com o que é exigido:
- Dureza
- Elasticidade
- Resistência à temperatura
- Resistência ao óleo
- resistência química
- Resistência às intempéries
- Comportamento de compressão
- Desempenho de fadiga
- compatibilidade de ligação
As famílias de borracha mais comuns incluem EPDM, NBR, borracha natural, CR, HNBR e FKM. A formulação completa — e não apenas a família da borracha — afeta o comportamento de injeção e a adesão.
Seleção de metais
Os insertos mais utilizados incluem aço carbono, aço inoxidável e alumínio. O estado da superfície e a preparação para a colagem variam conforme o tipo de metal.
O metal deve ser compatível com:
- Ambiente de serviço
- Carga mecânica
- Processo de tratamento de superfície
- Sistema de ligação
- Temperatura do molde
- Resistência à corrosão necessária
Armazenamento de inserção
Os insertos preparados devem ser protegidos contra poeira, óleo, umidade e manuseio desnecessário.
Os controles de armazenamento podem incluir:
- Recipientes cobertos
- prazo de validade definido
- Identificação do lote
- Limites de temperatura e umidade
- Uso FIFO (primeiro a entrar, primeiro a sair)
- Luvas para carregamento manual
Defeitos comuns na moldagem de borracha em metal
| Defeito | Possíveis causas | Verificações recomendadas |
|---|---|---|
| A borracha se separa do metal. | Contaminação, agente de ligação inadequado ou cura incorreta. | Revisão de limpeza, revestimento e vulcanização |
| Ligação parcial | Revestimento incompleto ou ar aprisionado | Inspecione a cobertura de aterramento, as aberturas de ventilação e o sistema de vácuo. |
| Inserir movimento | Velocidade de enchimento excessiva ou fixação frágil | Reduzir a velocidade local e melhorar a retenção. |
| Área metálica exposta | Injeção incompleta, entrada de ar ou posição incorreta do inserto. | Verifique o volume de disparo, a ventilação e o carregamento. |
| Flash em torno do inserto | Pressão excessiva, dispositivo de fixação desgastado ou molde mal ajustado. | Inspecione a pressão, os componentes de localização e as superfícies do molde. |
| Variação na espessura da borracha | Inserção descentrada ou carregamento instável | Verifique o desgaste da fixação e as dimensões da inserção. |
| Marca de queimadura atrás do inserto | Ar comprimido ou ventilação bloqueada | Limpe as aberturas de ventilação e otimize a velocidade de enchimento final. |
| Acúmulo de agente de ligação | Revestimento excessivo ou controle inadequado da aplicação | Analise a espessura do revestimento e a limpeza do molde. |
| Bolhas ou bolhas | Umidade, gás aprisionado ou cura inadequada. | Verifique a secagem, a composição e o vácuo do inserto. |
| Deformação de inserção | Pressão excessiva ou suporte insuficiente da inserção | Analisar o perfil de injeção e o projeto do dispositivo de fixação. |
| Rasgamento da borracha durante a desmoldagem | Cura insuficiente ou ejeção inadequada | Verifique as condições de cura e o método de remoção. |
| Variação de cavidade para cavidade | Desequilíbrio dos pinos, variação na inserção ou temperatura irregular | Compare cada cavidade e condição do processo. |
A separação visível não é o único problema de adesão possível. Pode haver adesão fraca abaixo da superfície, portanto, os testes funcionais devem seguir as especificações do produto.
Controle de qualidade para peças metálicas revestidas com borracha
Inspeção de metais recebidos
Inspecione os componentes metálicos antes da preparação e moldagem.
Algumas verificações úteis incluem:
- Dimensões críticas
- Condições da superfície
- Concentricidade
- Planicidade
- Qualidade da linha
- Condições da solda
- Condição de revestimento ou galvanização
- Parte limpeza
Controle do processo de colagem
Os registros de produção devem identificar:
- Lote de limpeza
- Processo de tratamento de superfície
- Lote de agente de ligação
- Tempo de inscrição
- Condições de secagem
- Inserir duração do armazenamento
- Operador ou linha automatizada
- Número do molde e da cavidade
Inspeção do produto acabado
Os exames comuns incluem:
- Dimensões gerais
- Espessura da borracha
- Posição de inserção
- Concentricidade
- Flash
- defeitos superficiais
- Metal exposto
- Vazios
- Cobertura de títulos
- Peso do produto
- Dureza
Teste de resistência de ligação
O método de teste aplicável depende do projeto do produto e dos requisitos do cliente.
As possíveis avaliações incluem:
- Teste de tração
- Teste de descascamento
- Teste de cisalhamento
- Teste de torque
- Seccionamento destrutivo
- Teste de fadiga
- Teste de compressão
- Teste de carga-deflexão
Os valores de teste devem ser baseados na especificação aprovada do produto, e não em uma meta geral aplicada a todos os componentes colados.
Revisão de dados do processo
Registros úteis de moldagem incluem:
- Pressão de injeção
- Tempo de injeção
- Velocidade real de enchimento
- Volume de disparos
- Tempo de plastificação
- Temperatura do molde
- Nível de vácuo
- Hora da cura
- Peso do produto
- Motivo da rejeição
A correlação entre os resultados de qualidade e os dados da máquina ajuda a distinguir um problema de moldagem de um problema de preparação do inserto ou do agente de ligação.
Sistemas de canais frios para peças coladas
O material convencional do canal de injeção cura juntamente com o produto moldado e deve ser removido após cada ciclo.
A tecnologia de canais frios mantém o composto dentro do canal abaixo da temperatura de vulcanização. Isso pode reduzir o desperdício de canal curado, principalmente quando:
- O custo composto é alto.
- O peso do corredor é significativo
- O volume de produção é grande
- O molde contém múltiplas cavidades.
- A remoção dos patins requer mão de obra adicional.
Os sistemas de canais frios exigem um controle preciso da temperatura e um isolamento adequado entre o canal e o molde aquecido.
A avaliação econômica deve comparar a economia de material com o custo das ferramentas, a manutenção e a complexidade do processo.
Opções de automação
Carregamento automático de inserção
Os robôs podem selecionar, orientar e posicionar insertos metálicos no molde. Geometria de inserto repetível e alimentação confiável são necessárias para uma automação estável.
Detecção de Presença e Posição
Sensores ou sistemas de visão podem confirmar se os insertos estão presentes e posicionados corretamente antes do fechamento do molde.
Isso ajuda a prevenir:
- cavidades vazias
- Inserções com carga dupla
- Orientação incorreta
- Danos causados por mofo
- Produtos não ligados
Aplicação automatizada de agente de ligação
A pulverização ou dosagem controlada pode melhorar a consistência do revestimento e reduzir o manuseio manual. O sistema ainda precisa gerenciar a limpeza, a secagem e o excesso de pulverização.
Desmoldagem automática
Os robôs podem remover peças acabadas e colocá-las em dispositivos de resfriamento, esteiras transportadoras ou estações de inspeção.
As garras devem evitar puxar diretamente contra uma interface adesiva sensível.
Inspeção em linha
As linhas de produção podem integrar:
- Inspeção visual
- Pesagem do produto
- Inserir verificação de presença
- Medição dimensional
- detecção de metais
- Marcação
- Sistemas de rastreabilidade
A automação deve atender a uma necessidade de produção identificada, em vez de adicionar complexidade desnecessária.
Informações necessárias para configurar a máquina
Os fabricantes devem fornecer as seguintes informações antes da seleção do equipamento:
- desenho do produto final
- Dados do produto em 3D, quando disponíveis.
- tipo de composto de borracha
- dureza da borracha
- Peso da peça
- Volume total de disparos
- desenho de inserção metálica
- Tipo de metal
- Peso de inserção
- Número de encartes por produto
- Número de cavidades do molde
- Dimensões do molde
- Área de moldagem projetada
- Processo de agente de ligação
- Tempo de vulcanização
- Produção necessária
- Defeitos de moldagem atuais
- Método de carregamento por inserção
- Método de desmoldagem
- Requisitos de automação
- Padrões de qualidade e testes
Para a avaliação do processo, podem ser necessários insertos reais, amostras de borracha e moldes existentes.
TASU soluções de moldagem por injeção de borracha Combinar equipamentos, alimentação, injeção, vácuo, projeto de canais frios e desenvolvimento de processos de moldagem para produtos industriais de borracha.
Perguntas frequentes
Uma máquina de moldagem por injeção de borracha pode moldar borracha diretamente sobre metal?
Sim. Inserções metálicas preparadas são colocadas dentro do molde antes da injeção e vulcanização da borracha ao redor delas.
Que produtos podem ser fabricados através da moldagem por injeção de borracha em metal?
Os produtos comuns incluem buchas, suportes de motor, almofadas antivibração, vedações coladas, roletes, acoplamentos, pés de equipamentos e rodas com núcleo metálico.
Por que a borracha se separa do inserto metálico?
As causas comuns incluem óleo ou oxidação no metal, preparação inadequada da superfície, cobertura incompleta do agente de ligação, contaminação após o revestimento e condições incorretas de vulcanização.
A pressão de injeção consegue deslocar o inserto metálico?
Sim. Alta velocidade de fluxo ou suporte insuficiente do dispositivo podem deslocar, girar ou deformar o inserto durante o preenchimento.
É necessário vácuo para a moldagem de borracha em metal?
Nem todos os produtos exigem vácuo. Peças com encaixes complexos, cavidades profundas ou caminhos de fluxo fechados têm maior probabilidade de se beneficiarem da remoção de ar assistida por vácuo.
Quais compostos de borracha podem aderir ao metal?
Podem ser utilizados EPDM, NBR, borracha natural, CR, HNBR, FKM e outros compostos. A compatibilidade depende da formulação completa da borracha, da preparação do metal e do sistema de colagem.
O agente de ligação deve ser aplicado manualmente ou automaticamente?
Ambos os métodos são possíveis. A escolha correta depende da geometria do inserto, dos requisitos de revestimento, do volume de produção e das metas de consistência.
Como reduzir a variação na colagem entre cavidades?
Verificar o balanceamento dos canais de alimentação, a temperatura do molde, a ventilação, as dimensões do inserto, a consistência do revestimento e o posicionamento do inserto em cada cavidade.
É possível usar moldes de compressão existentes em uma máquina de injeção?
Alguns moldes podem ser adaptados, enquanto outros exigem alterações nos canais de alimentação, entradas, respiros ou estruturas de retenção de insertos. O molde deve ser avaliado antes da seleção da máquina.
Qual a melhor orientação da máquina para insertos metálicos?
As máquinas verticais geralmente facilitam a colocação manual de insertos, enquanto as máquinas horizontais podem ser integradas de forma eficaz a linhas automatizadas específicas. A estrutura do molde e a direção de carregamento devem determinar a escolha.
É possível utilizar canais frios em produtos de borracha com metal?
Sim, quando o composto e o projeto do molde são adequados. Os canais frios podem reduzir o desperdício de material curado nos canais de produção em larga escala.
Que informações são necessárias para um orçamento de máquina?
Forneça desenhos do produto e do inserto, tipo de borracha, peso da peça, número de cavidades, dimensões do molde, tempo de cura, meta de produção e nível de automação necessário.
Conclusão
A moldagem por injeção de borracha em metal combina a preparação do composto, o tratamento do metal, o posicionamento do inserto, o preenchimento do molde, a vulcanização e a formação da ligação em um único sistema de produção controlado. Peças confiáveis dependem de superfícies metálicas limpas, aplicação consistente do agente de ligação, fixação segura do inserto, fluxo equilibrado da borracha e condições de cura estáveis.
A TASU fabrica Máquinas de moldagem por injeção de borracha totalmente automáticas Para buchas, suportes antivibração, vedações coladas, rolos industriais e outros produtos de borracha-metal. Para avaliar seus insertos, estrutura do molde, composto e requisitos de produção, contate a TASU.
