


Os isoladores compostos combinam um núcleo isolante, terminais metálicos e um revestimento moldado em borracha de silicone. Suas longas extensões, interfaces estreitas e extensos caminhos de fluxo exigem preparação estável do material, injeção controlada e remoção confiável do ar.
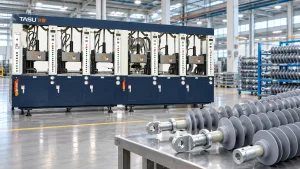
Um dedicado Máquina de moldagem por injeção de borracha para isoladores compostos A máquina injeta borracha de silicone HTV preparada ao redor da haste de FRP e componentes associados. Ela deve distribuir o composto uniformemente por todo o perfil do isolador, sem deixar vazios, falhas ou áreas frágeis ao redor do núcleo.
O sucesso da produção depende de mais do que apenas a pressão de injeção. As condições do composto, a preparação da haste de PRFV (Plástico Reforçado com Fibra de Vidro), o alinhamento do molde, a posição do ponto de injeção, o nível de vácuo, a distribuição de temperatura e o tempo de vulcanização devem ser controlados em conjunto.
A TASU desenvolve máquinas de moldagem por injeção de borracha Com controles programáveis de alimentação, vácuo, injeção e cura para isoladores compostos e outros produtos técnicos de borracha.
O que é um isolador composto?
Um isolador composto — também chamado de isolador polimérico — utiliza diferentes materiais para desempenhar funções elétricas, mecânicas e ambientais.
Seus principais componentes normalmente incluem:
- haste central de FRP
- Revestimento de borracha de silicone
- Desprendimentos de borracha de silicone
- Conexões de extremidade metálicas
- Estruturas de vedação ou de interface
A haste de PRFV (Plástico Reforçado com Fibra de Vidro) suporta a carga mecânica. Conexões metálicas ligam o isolador ao sistema elétrico, enquanto o invólucro moldado em borracha de silicone protege o núcleo e forma o perfil de fuga necessário.
A borracha de silicone é comumente escolhida para o revestimento externo por oferecer isolamento elétrico, resistência às intempéries e flexibilidade. As propriedades exatas do composto dependem da formulação e da norma do produto exigida.
Isoladores compostos produzidos por moldagem por injeção de borracha
Os equipamentos de injeção de borracha podem ser configurados para diversos projetos de isoladores compostos.
Isoladores de suspensão
Os isoladores de suspensão são utilizados em linhas aéreas de transmissão e distribuição. Sua estrutura alongada em forma de haste e as suspensões repetidas exigem uma cobertura uniforme de borracha ao longo do núcleo.
Isoladores de tensão
Os isoladores de tensão suportam cargas mecânicas onde os condutores mudam de direção ou terminam. A ligação e a vedação em torno das interfaces das conexões terminais requerem atenção especial.
Isoladores de poste de linha
Os postes de linha suportam os condutores em posição fixa. As dimensões do produto, a disposição das estruturas e os mecanismos de montagem variam de acordo com o nível de tensão e o projeto do sistema.
Isoladores de poste de estação
Isoladores de poste são utilizados em subestações e equipamentos elétricos. Dimensões maiores do produto podem exigir maior volume de injeção, moldes mais longos e sistemas de manuseio especializados.
Isoladores ferroviários
Os sistemas de eletrificação ferroviária utilizam isoladores compostos com dimensões e estruturas de montagem específicas para cada aplicação. O equipamento de produção deve ser compatível com o comprimento do produto, a configuração do molde e a produção exigida.
Caixas de proteção contra surtos
As carcaças de borracha de silicone também podem ser moldadas em torno de núcleos ou conjuntos de para-raios. Os componentes internos devem permanecer posicionados corretamente durante o fechamento do molde e a injeção.
Varetas isolantes e componentes elétricos
Os mesmos princípios de moldagem podem ser aplicados a hastes revestidas de silicone, conectores elétricos e outros componentes de isolamento composto.
Por que a moldagem por injeção é usada para isoladores compostos?
Cobertura uniforme de borracha de silicone
A pressão de injeção movimenta a borracha de silicone preparada ao redor da haste de PRFV (Plástico Reforçado com Fibra de Vidro) e para dentro das cavidades. O preenchimento controlado ajuda a manter uma cobertura uniforme em todo o produto.
Formação de perfis complexos de galpões
Os moldes para isoladores compostos apresentam depressões repetidas, bordas finas e longos caminhos de fluxo. A moldagem por injeção pode reproduzir esses detalhes quando os canais de injeção, os canais de distribuição e os respiros são projetados adequadamente.
Preparação de tiros repetíveis
A alimentação e a dosagem automáticas proporcionam uma entrega de material mais consistente do que as cargas preparadas manualmente.
Um volume de injeção estável é importante porque a quantidade insuficiente de material pode resultar em moldes incompletos, enquanto o excesso aumenta o risco de rebarbas e contaminação por mofo.
Encapsulamento controlado de hastes de PRFV
A capa de borracha deve cobrir a superfície da haste sem deixar áreas expostas ou espaços vazios internos.
O posicionamento centralizado da haste e o alinhamento do molde determinam se a espessura do silicone permanece consistente ao redor da circunferência.
Automação de Produção
Os equipamentos modernos podem coordenar:
- Alimentação composta
- medição de disparo
- Fechamento de molde
- Aspirar o pó
- Injeção
- Vulcanização
- Abertura do molde
- Remoção de produto
A automação reduz a dependência da cronometragem manual e permite a obtenção de registros de produção repetíveis.
Produção Multiestação
Longos períodos de vulcanização podem limitar a produção quando uma unidade de injeção atende apenas a um molde. Equipamentos multiestação permitem que diferentes moldes passem pelas etapas de injeção, cura, abertura e descarregamento simultaneamente.
A capacidade de produção real depende do tamanho do produto, do volume de injeção, da quantidade de moldes, do tempo de cura e dos requisitos de manuseio.
Borracha de silicone HTV para moldagem de isoladores compostos
A borracha de silicone vulcanizada a altas temperaturas é comumente usada para invólucros moldados de isoladores compostos.
Diferentemente dos materiais termoplásticos, o silicone HTV não simplesmente derrete e solidifica. O composto é amolecido e plastificado antes de ser injetado em um molde aquecido, onde sofre vulcanização irreversível.
Características importantes do composto incluem:
- Viscosidade
- Segurança contra queimaduras
- Comportamento de cura
- Propriedades de fluxo
- Distribuição do enchimento
- Condições de armazenamento
- Consistência do lote
- Propriedades elétricas necessárias
- Propriedades mecânicas necessárias
As configurações da máquina devem ser definidas de acordo com o composto de produção real. Diferentes formulações de silicone podem exigir diferentes temperaturas do cilindro, velocidades da rosca, perfis de injeção e condições de cura.
O guia para Plastificação da borracha na moldagem por injeção Explica como a alimentação, o cisalhamento, a temperatura e o tempo de residência afetam a condição do composto.
Processo de fabricação de isoladores compostos
1. Inspeção de Hastes de PRFV
A haste central deve ser inspecionada antes da moldagem.
As verificações podem incluir:
- Diâmetro
- Retidão
- Condições da superfície
- Comprimento
- Limpeza
- Danos visíveis
- Preparação final
- Compatibilidade com o dispositivo de fixação do molde
Uma haste torta ou com dimensões inconsistentes pode ser difícil de centralizar dentro do molde.
2. Conjunto de encaixe final
As conexões metálicas das extremidades são instaladas de acordo com o projeto e o processo de montagem aprovados para o produto.
A montagem deve ser verificada quanto a:
- Comprimento total
- Alinhamento
- Concentricidade
- Condição de conexão
- Limpeza da superfície
- Posição em relação ao molde
A estrutura de encaixe não deve interferir no fechamento do molde ou no fluxo de silicone.
3. Preparação da Superfície
As áreas de colagem da haste de PRFV e componentes relacionados são limpas e preparadas de acordo com o processo de fabricação validado.
Óleo, poeira, umidade e contaminação durante o manuseio podem afetar a interface entre a carcaça de silicone e o núcleo.
As hastes preparadas devem ser protegidas contra contaminação antes do carregamento.
4. Posicionamento Central
O conjunto de hastes é carregado no molde e suportado por estruturas de posicionamento específicas.
Os jogos devem:
- Centralize a haste
- Evite dobrar o tronco
- Posição axial de controle
- Resistir às forças de injeção
- Evite danificar as superfícies preparadas.
- Permitir desmoldagem confiável
Produtos longos podem exigir vários pontos de apoio para evitar deflexão.
5. Fechamento do molde
O molde fecha-se em torno do conjunto do núcleo. A velocidade e a força de fechamento devem ser controladas para proteger a haste, as conexões e os componentes do molde.
Sensores ou verificações mecânicas podem ser usados para confirmar o posicionamento correto do produto antes da fixação completa.
6. Aspiração e Remoção de Ar
O ar permanece dentro de cada cavidade vazia do molde. A haste de FRP e a geometria repetida do molde criam áreas adicionais onde o ar pode ficar preso.
O vácuo remove o ar antes da injeção e ajuda a borracha de silicone a alcançar seções estreitas ao redor do núcleo.
TASU guia da máquina de moldagem de borracha a vácuo Explica como a vedação do molde, o tempo de evacuação e o nível de vácuo influenciam a qualidade do enchimento.
7. Injeção de Borracha de Silicone
A borracha de silicone HTV plastificada é injetada através do sistema de canais e comportas.
A injeção pode utilizar múltiplos estágios de pressão e velocidade para:
- Preencha o canal principal
- Distribua o material ao longo do produto.
- Forme as cavidades do galpão
- Proteja a posição central
- Reduza a compressão do ar perto do final do enchimento.
O perfil correto depende do comprimento do molde, da disposição dos pontos de injeção, do volume de injeção e da viscosidade do composto.
8. Vulcanização
O calor do molde cura a borracha de silicone ao redor do núcleo.
A temperatura deve permanecer suficientemente uniforme em todo o molde. Áreas frias podem resultar em cura incompleta, enquanto temperaturas locais excessivas podem causar cura prematura durante o preenchimento.
9. Abertura e Desmoldagem do Molde
Após a vulcanização, o molde se abre e o isolante composto é removido.
Produtos compridos precisam de suporte controlado durante a remoção para evitar que se dobrem, torçam ou danifiquem as bordas finas do galpão.
10. Inspeção e Testes
Os produtos acabados são inspecionados de acordo com o plano de qualidade do fabricante e os requisitos de produto aplicáveis.
A inspeção pode incluir:
- Dimensões gerais
- Geometria do galpão
- Condições da superfície
- Flash
- áreas centrais expostas
- Vazios ou bolhas
- Espessura da carcaça
- Condição da interface
- alinhamento de encaixe final
Os testes elétricos e mecânicos devem seguir as especificações do cliente ou as normas da indústria aplicáveis.
Requisitos de máquinas para a produção de isoladores compostos
Capacidade de injeção suficiente
A capacidade de injeção deve abranger o invólucro de borracha de silicone, o volume do canal de alimentação e a margem de processo necessária.
A seleção da máquina deve ser baseada no volume moldado real, e não apenas no comprimento do isolador.
Uma unidade de injeção superdimensionada pode aumentar o tempo de permanência do material. Uma capacidade insuficiente pode exigir múltiplas etapas de injeção ou impedir o preenchimento completo.
Pressão de injeção estável
Longas distâncias de fluxo e depressões repetidas geram resistência substancial. O sistema de injeção deve manter o movimento controlado do material durante toda a fase de enchimento.
Uma alta pressão máxima por si só não garante bons resultados. Restrições no bico, no canal de alimentação, na entrada e na cavidade também devem ser avaliadas.
Velocidade de injeção programável
O controle de velocidade em múltiplos estágios ajuda a gerenciar o fluxo de material através de diferentes partes do molde.
Um perfil típico pode usar:
- Enchimento de canal controlado
- Distribuição mais rápida através da habitação principal
- Velocidade reduzida em seções estreitas do galpão
- Enchimento final mais lento para ajudar o ar a escapar.
Os testes de injeção rápida podem revelar como o silicone se move através do molde e onde o ar fica preso.
O Guia de pressão e velocidade para moldagem por injeção de borracha Fornece um método de configuração estruturado.
Sistema de vácuo confiável
Uma máquina de moldagem por injeção de isoladores compostos deve coordenar o fechamento do molde, a aplicação de vácuo e a injeção.
Os componentes importantes do sistema de vácuo incluem:
- Bomba de vácuo
- Tanque de vácuo
- Válvulas de controle
- Sensores de vácuo
- Componentes de vedação de moldes
- Mangueiras de conexão
- Temporizador programável
- Alarmes de vazamento
Uma bomba maior não compensa vedações danificadas ou canais de evacuação mal projetados.
Aquecimento uniforme do molde
Moldes longos exigem uma distribuição de temperatura consistente ao longo de todo o produto.
O aquecimento desigual pode causar:
- Taxas de cura diferentes
- Variação da viscosidade local
- Preenchimento incompleto
- Inconsistência da superfície
- Desmoldagem difícil
- Deformação do produto
Zonas de aquecimento independentes permitem que os operadores monitorem e ajustem diferentes seções do molde.
Plastificação controlada
A silicone HTV deve ficar suficientemente macia e uniforme para injeção, sem iniciar um processo de cura substancial dentro do cilindro.
Os controles importantes incluem:
- Dimensões de alimentação
- Velocidade do parafuso
- Temperatura do barril
- Contrapressão
- Tempo de plastificação
- Tamanho da dose
- Tempo de residência do material
A alimentação FIFO ajuda a manter a sequência de materiais mais previsível durante a produção contínua.
Estrutura de fixação estável
O sistema de fechamento deve manter o molde longo firmemente fechado durante a injeção e a vulcanização.
Fixação insuficiente ou suporte irregular do molde podem causar:
- Flash
- separação de mofo
- Espessura inconsistente do galpão
- Deslocamento do núcleo
- Desgaste prematuro do molde
A força de fechamento deve ser avaliada juntamente com a área projetada da cavidade, a área do canal de injeção e a pressão de injeção.
Suporte e alinhamento de moldes longos
Os moldes para isoladores compostos podem ser mais longos do que os moldes usados para pequenos componentes de borracha. As placas da máquina e as estruturas de suporte do molde devem manter o alinhamento durante os repetidos ciclos de aquecimento e fechamento.
Coordenação de múltiplas estações
Uma unidade móvel de injeção pode atender a várias estações de moldagem. Enquanto um molde está sendo injetado, outras estações podem continuar a vulcanização, abertura ou descarregamento.
Essa configuração pode melhorar a utilização do equipamento quando o tempo de cura for muito maior que o tempo de injeção.
TASU sistemas de moldagem por injeção de produtos de borracha Inclui configurações com múltiplas estações para diferentes produtos de borracha moldada.
Projeto de molde para isoladores compostos
Layout do corredor
O desenho do canal de distribuição determina como o silicone atinge diferentes áreas da cavidade longa.
O sistema deve minimizar a perda excessiva de pressão, distribuindo o material de forma previsível por todo o produto.
Posição do portão
A posição do portão influencia:
- Instruções de enchimento
- Localização da linha de solda
- Movimento do ar
- Distribuição de pressão
- Carregamento do núcleo
- Trabalho de remoção de portão
- Aparência da superfície
Um posicionamento inadequado dos portões pode direcionar força excessiva do material contra a haste de PRFV (Plástico Reforçado com Fibra de Vidro) ou aprisionar ar em seções distantes da estrutura.
Alinhamento de Cavidades
As seções superior e inferior do molde devem estar alinhadas com precisão para manter a geometria consistente da estrutura e do galpão.
Os componentes de alinhamento devem ser inspecionados quanto ao desgaste como parte da manutenção preventiva.
Estrutura de centralização da haste
O sistema de centralização deve manter a haste de PRFV na posição desejada, sem deixar marcas inaceitáveis ou interferir na cobertura de borracha.
O desgaste dos dispositivos de fixação pode produzir gradualmente variações na espessura da carcaça, mesmo quando as configurações da máquina permanecem inalteradas.
Ventilação de mofo
As aberturas de ventilação proporcionam vias de escape para o ar e os gases deslocados durante o enchimento.
Pode ser necessária ventilação do isolador composto próximo a:
- Bordas do galpão
- Locais de fim de fluxo
- Interfaces de haste
- Conexões terminais
- Junções de frente de fluxo
- seções de cavidade distantes
A obstrução das aberturas de ventilação pode causar queimaduras, bolhas e mudas incompletas.
O guia de ventilação de moldes de borracha Este guia aborda a localização e a manutenção das aberturas de ventilação com mais detalhes.
Isolamento térmico
O isolamento entre as seções quentes do molde e as áreas de canais com temperatura controlada ajuda a manter o limite térmico desejado.
Um isolamento inadequado pode causar cura prematura dentro de comportas ou canais de distribuição.
Estrutura de Desmoldagem
Isolantes finos podem rasgar ou deformar durante a remoção do produto. As superfícies do molde, a sequência de abertura e os dispositivos de suporte do produto devem ser projetados levando em consideração o perfil real do isolador.
Sistemas de canais frios para moldagem de isoladores
Os perfis de borracha convencionais curam juntamente com o produto e devem ser removidos após cada ciclo.
Um sistema de canais frios de borracha mantém o material dentro do canal abaixo de sua temperatura de vulcanização enquanto o composto dentro da cavidade cura.
Os benefícios potenciais incluem:
- Redução do desperdício de canais de cura
- Menor consumo de materiais
- Menos trabalho de remoção de estolões
- Requisito de tiro efetivo menor
- Automação de produção aprimorada
Os canais frios exigem um controle preciso da temperatura. Pontos quentes localizados ou isolamento inadequado podem causar cura prematura e bloqueio dos canais.
O completo guia do sistema de canaletas frias de borracha Explica o balanceamento do canal de alimentação, o isolamento e o controle do processo.
Defeitos comuns na moldagem de isoladores compostos
| Defeito | Possíveis causas | Verificações recomendadas |
|---|---|---|
| galpão incompleto | Injeção insuficiente, entrada restrita ou cura precoce. | Verificar volume de injeção, condição do material e canal de alimentação. |
| Bolha de ar | Vácuo insuficiente, vazamento ou ventilação bloqueada | Inspecione as vedações, o nível de vácuo e as condições da ventilação. |
| marca de queimadura | Ar comprimido ou velocidade de enchimento final excessiva | Limpe as aberturas de ventilação e ajuste o estágio final de injeção. |
| Excesso de flash | Alta pressão, fixação insuficiente ou encaixe inadequado do molde | Analise as superfícies de pressão, fixação e separação. |
| Haste de PRFV exposta | Deslocamento do núcleo ou preenchimento incompleto | Verificar dispositivos de centragem e fluxo de material |
| Espessura irregular da estrutura | Haste torta, dispositivo de fixação desgastado ou desalinhamento do molde. | Inspecione a retidão da haste e o alinhamento do molde. |
| marca de fluxo superficial | Plastificação instável ou perfil de velocidade inadequado | Analisar as condições do material e a velocidade de injeção. |
| Interface de núcleo fraco | Contaminação, ar aprisionado ou preparação inadequada | Verifique a limpeza, preparação e aspire o pó. |
| Derramamento de rasgos | Desmoldagem inadequada ou cura insuficiente | Analise as condições de cura e o método de remoção. |
| Cura insuficiente local | Temperatura irregular do molde ou tempo insuficiente | Medir a distribuição de temperatura |
| Bloqueio do portão | Composto curado prematuramente | Verifique a temperatura do corredor e o tempo de permanência. |
| Peso variável do produto | Inconsistência na alimentação ou na dosagem dos disparos | Inspecionar alimentação, plastificação e dosagem. |
Os defeitos devem ser rastreados ao longo de todo o processo. O aumento da pressão de injeção pode mascarar temporariamente um problema de enchimento, ao mesmo tempo que aumenta o excesso de material ou o deslocamento do núcleo.
O Guia de solução de problemas de moldagem por injeção de borracha Oferece verificações adicionais para problemas de secagem incompleta, bolhas, excesso de produto e cura.
Prevenção da formação de bolhas de ar ao redor da haste de PRFV (Plástico Reforçado com Fibra de Vidro).
A formação de bolhas de ar está entre os riscos mais importantes na moldagem, pois a haste do núcleo divide o fluxo de material e cria regiões de interface estreitas.
A prevenção eficaz pode envolver:
- Localização correta do portão
- Canais de corrida equilibrados
- Limpe as aberturas de ventilação onde o mofo está sendo removido.
- Vedação confiável do molde
- Tempo adequado para evacuação
- Nível de vácuo monitorado
- velocidade de injeção inicial controlada
- Velocidade de enchimento final reduzida
- viscosidade estável do composto
- Centralização adequada da haste
O vácuo e a ventilação funcionam em conjunto. O vácuo remove o ar antes da injeção, enquanto os respiros fornecem caminhos de escape para o ar e os gases que se movem durante o enchimento.
Monitoramento e rastreabilidade de processos
A produção de isoladores compostos se beneficia do registro dos valores reais do processo, em vez de depender apenas das configurações salvas da máquina.
Registros úteis incluem:
- Lote composto
- lote de hastes de PRFV
- Volume de disparos
- Tempo de plastificação
- Tempo de injeção
- pressão máxima de injeção
- Velocidade de injeção real
- Nível de vácuo
- Hora da evacuação
- temperaturas da zona de mofo
- Tempo de vulcanização
- Peso do produto
- Estação de moldagem
- Motivo da rejeição
Curvas de pressão estáveis podem indicar preparo de material e preenchimento de cavidades repetíveis. Alterações graduais podem revelar bloqueio de ventilação, variação de viscosidade, restrição de entrada de ar ou desgaste do dispositivo de fixação.
O guia de monitoramento do processo de moldagem por injeção de borracha Explica como os dados de pressão, tempo, temperatura e produto podem ser analisados em conjunto.
Controle de Qualidade para Isoladores Compósitos Moldados
Inspeção visual
Inspecione as casas e os galpões em busca de:
- Bolhas
- Burns
- Lágrimas
- Marcas de fluxo
- Contaminação
- Flash
- Áreas incompletas
- Material do núcleo exposto
Inspeção Dimensional
As dimensões críticas podem incluir:
- Comprimento total
- diâmetro da caixa
- Diâmetro do galpão
- Espaçamento do galpão
- Espessura da carcaça
- Posição de encaixe final
- Retidão do produto
Inspeção de interface
A interface entre a carcaça de silicone e a haste de PRFV deve ser avaliada de acordo com o plano de fabricação e inspeção aprovado.
A inspeção visual por si só pode não revelar vazios internos.
Testes mecânicos e elétricos
Os requisitos de teste dependem do projeto do produto, das exigências do cliente e das normas aplicáveis. Os fabricantes devem utilizar métodos validados em vez de um único teste genérico aplicado a todos os isoladores compostos.
Rastreabilidade de lotes
Os registros de produção devem vincular cada lote finalizado a:
- Composto de silicone
- Hastes centrais
- Conexões terminais
- Mofo
- Máquina
- Configurações do processo
- Resultados da inspeção
- Operador ou turno de produção
A rastreabilidade ajuda a isolar a faixa de produção afetada caso um problema com o material ou o processo seja descoberto posteriormente.
Melhorando a eficiência da produção de isoladores compostos
Equilíbrio entre o tempo de injeção e o tempo de cura
A injeção normalmente ocupa apenas parte do ciclo total de moldagem. A vulcanização pode continuar sendo a etapa que demanda mais tempo.
As configurações com múltiplas estações permitem que o sistema de injeção atenda a outro molde enquanto os produtos previamente preenchidos continuam em processo de cura.
Padronizar a preparação das hastes
A preparação consistente do núcleo reduz a variação antes do início do ciclo de moldagem.
Os procedimentos documentados devem abranger limpeza, manuseio, armazenamento e carregamento.
Monitore o nível real de vácuo.
Utilizar apenas um tempo de evacuação fixo pode não detectar vazamentos. Monitorar o nível de vácuo alcançado fornece informações mais precisas sobre a vedação do molde e o estado do sistema.
Manutenção de aberturas de ventilação e comportas
Respiros obstruídos e canais de injeção parcialmente curados aumentam a resistência ao enchimento. A limpeza regular ajuda a preservar a janela de processo validada.
Reduzir os atrasos na desmoldagem
Produtos longos devem ter um método de remoção definido e suportes adequados. O manuseio improvisado aumenta o tempo de ciclo e o risco de danos ao produto.
Controlar interrupções na produção
O composto que permanece dentro de um sistema de injeção aquecido durante uma parada prolongada pode alterar sua viscosidade ou sofrer corrosão.
Os procedimentos de reinicialização e desligamento devem definir como o sistema é limpo e retorna à produção estável.
O guia para Otimização do tempo de ciclo de moldagem por injeção de borracha Abrange os gargalos relacionados à cura, manuseio e moldagem.
Informações necessárias antes de selecionar a máquina
Os fabricantes de isoladores compostos devem fornecer:
- Desenho do produto
- Tipo de isolador
- Comprimento total do produto
- Dimensões e espaçamento do galpão
- diâmetro da haste de FRP
- Dimensões de encaixe final
- composto de borracha de silicone
- Peso da carcaça de borracha
- Volume do corredor
- Volume de injeção necessário
- Dimensões do molde
- Disposição do portão
- Número de cavidades do molde
- Tempo de vulcanização
- Saída desejada
- Requisitos de qualidade aplicáveis
- Histórico atual de defeitos
- Informações sobre mofo existente
- Requisitos de automação
- Espaço fabril disponível
Fornecer o desenho do molde e os dados reais do composto permite que a máquina, o molde e o processo sejam avaliados em conjunto.
A TASU fornece soluções integradas. soluções de moldagem por injeção de borracha Abrangendo configuração de equipamentos, alimentação de compostos, controle de vácuo, canais frios, estrutura de moldes e automação da produção.
Perguntas frequentes
Qual tipo de borracha é utilizado para as carcaças dos isoladores compostos?
A borracha de silicone HTV é comumente utilizada. A formulação exata deve atender aos requisitos elétricos, mecânicos, ambientais e de moldagem do produto.
Uma máquina de injeção de borracha padrão pode produzir isoladores compostos?
A máquina deve ter capacidade de injeção adequada, espaço no molde, controle de temperatura, capacidade de vácuo e suporte para moldes longos e núcleos de PRFV (Plástico Reforçado com Fibra de Vidro). Equipamentos padrão podem exigir configurações específicas para cada aplicação.
Por que o vácuo é importante na moldagem de isoladores compostos?
A geometria da haste e do molde pode aprisionar ar durante o enchimento. O vácuo reduz a quantidade de ar dentro do molde fechado antes da injeção.
O que causa a separação incompleta da borracha de silicone?
As causas comuns incluem volume de injeção insuficiente, canais de injeção restritos, respiros bloqueados, baixo fluxo de material ou cura prematura.
Por que aparecem bolhas ao redor da haste de FRP?
As possíveis causas incluem vazamento de mofo, vácuo inadequado, umidade retida, superfícies contaminadas ou posicionamento inadequado da ventilação.
Será que uma alta pressão de injeção pode resolver o problema de enchimento incompleto?
Não por si só. Restrições no canal de alimentação, plastificação inadequada, respiros obstruídos e cura prematura devem ser verificadas antes do aumento da pressão.
Como a haste de FRP é mantida centrada?
O molde utiliza dispositivos de posicionamento e suporte específicos. O desgaste desses dispositivos, dimensões incorretas das hastes ou empenamento das mesmas podem causar espessura irregular da carcaça.
Um sistema de canais frios pode reduzir o desperdício de silicone?
Sim. Um sistema de canais frios bem projetado pode manter o material dentro do canal sem curar entre os ciclos. A adequação depende do composto e do projeto do molde.
Por que a velocidade de injeção em múltiplos estágios é útil?
Seções de molde diferentes criam resistências de fluxo distintas. O controle de velocidade em estágios ajuda a preencher a estrutura longa e as partes estreitas sem compressão excessiva de ar ou movimentação do núcleo.
Uma única unidade de injeção pode servir para vários moldes de isoladores?
Sim. Um sistema de injeção móvel pode funcionar com várias estações quando a máquina e a sequência de produção são projetadas para essa configuração.
O que determina o tempo de ciclo de um isolador composto?
Os principais fatores incluem preparação da injeção, vácuo, injeção, vulcanização, abertura do molde, remoção do produto e limpeza do molde.
Que informações são necessárias para um orçamento de máquina?
Forneça desenhos do produto e do molde, tipo de composto, peso da injeção, diâmetro da haste, dimensões do molde, tempo de cura, produção desejada e automação necessária.
Conclusão
A moldagem de isoladores compostos exige plastificação consistente do silicone, posicionamento preciso do núcleo, fluxo de material equilibrado, remoção confiável do ar e vulcanização uniforme. A máquina deve suportar a geometria completa do produto, em vez de ser selecionada apenas pela força de fechamento ou pelo volume máximo de injeção.
A TASU fabrica máquinas de moldagem por injeção de borracha isolante composta Com controles programáveis de injeção, vácuo, temperatura e produção multiestação. Para avaliar seu desenho de isolador, composto de silicone HTV, molde e requisitos de produção, contate a TASU.
