


O tempo de ciclo da moldagem por injeção de borracha afeta diretamente a produção da máquina, as necessidades de mão de obra, o consumo de energia e o custo por peça. Reduzir alguns segundos em um processo estável de alto volume pode gerar ganhos de produção significativos, mas encurtar uma etapa sem avaliar a qualidade do produto pode aumentar o refugo, o excesso de material, a cura incompleta ou o tempo de inatividade da máquina.
O ciclo completo inclui mais do que injeção e vulcanização. Alimentação do material, plastificação, preparação da injeção, fechamento do molde, vácuo, enchimento, cura, abertura do molde, remoção da peça e limpeza do molde contribuem para o tempo real de produção.
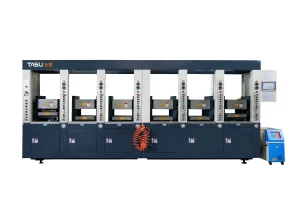
Algumas operações ocorrem sequencialmente, enquanto outras podem se sobrepor. Por exemplo, a unidade de injeção pode preparar a próxima injeção enquanto um molde previamente injetado está concluindo a vulcanização. Equipamentos multiestação podem reduzir ainda mais o tempo de espera, permitindo que uma única unidade de injeção atenda a vários moldes em diferentes estágios do ciclo de produção.
Uma otimização eficaz começa, portanto, com a medição de cada etapa e a identificação do verdadeiro gargalo.
A TASU fabrica máquinas de moldagem por injeção de borracha Com alimentação programável, injeção, vácuo, vulcanização e controles multiestação para diferentes produtos de borracha e requisitos de produção.
Qual é o tempo de ciclo da moldagem por injeção de borracha?
O tempo de ciclo de moldagem por injeção de borracha é o período necessário para concluir um ciclo de produção e iniciar o próximo ciclo repetível.
Um ciclo típico pode incluir:
- Alimentação de borracha
- Plastificação composta
- medição de disparo
- Preparação do molde
- Inserir carregamento
- Fechamento e fixação do molde
- evacuação a vácuo
- Injeção de borracha
- Retenção de pressão
- Vulcanização
- Abertura do molde
- Ejeção ou remoção do produto
- Remoção de rebarba ou canal de alimentação
- Limpeza de mofo
- Preparação para o próximo ciclo
O ciclo deve ser medido em condições normais de produção, e não a partir de um único teste excepcionalmente rápido.
Ao calcular a produção diária, devem ser registrados separadamente os processos de inicialização, troca de material, limpeza de moldes, manutenção planejada e tempo de inatividade não planejado.
Por que o tempo de ciclo é importante
O tempo de ciclo afeta diversos custos de produção:
- Peças produzidas por hora
- Utilização da máquina
- Mão de obra necessária por peça
- Energia utilizada por lote de produção
- Capacidade de entrega
- Inventário de produtos em processo
- Disponibilidade de mofo
- Custo por componente moldado
Um ciclo mais curto só é vantajoso quando a qualidade do produto permanece aceitável.
Uma configuração agressiva que gera mais injeções incompletas, rebarbas, vazios internos ou produtos com cura insuficiente pode reduzir o ciclo da máquina exibido, ao mesmo tempo que aumenta o custo real de produção.
Portanto, a eficiência da produção deve ser avaliada usando o número de peças aceitas por hora, em vez de apenas os ciclos da máquina.
Etapas típicas do ciclo de moldagem por injeção de borracha
| Fase do ciclo | Variáveis principais | Fonte comum de atraso |
|---|---|---|
| Alimentação de materiais | Tamanho da tira, taxa de alimentação e aderência do rolo | Escorregões ou interrupções na alimentação |
| Plastificação | Velocidade da rosca, temperatura e tamanho da dose | Longo período de recuperação |
| Preparação do molde | Limpeza, agente desmoldante e carregamento do inserto | manuseio manual |
| Fechamento de molde | Curso, velocidade e alinhamento do molde | Movimento lento desnecessário |
| Aspirar o pó | Vedação do molde, capacidade da bomba e nível alvo | Vazamento ou tempo de vácuo excessivo |
| Injeção | Velocidade, pressão, viscosidade e projeto do canal de distribuição | Alta resistência ao fluxo |
| Vulcanização | Comportamento de cura do composto, temperatura do molde e espessura da peça | Margem de segurança excessiva |
| Abertura do molde | Golpe e velocidade | Movimento mais longo do que o necessário |
| Remoção de peças | Projeto de produto, ejeção e automação | Desmoldagem difícil |
| Limpeza de mofo | Flash, resíduo e agente de liberação | Limpeza manual frequente |
Essa análise ajuda a identificar onde as mudanças produzirão um benefício mensurável.
Como calcular a produção
Uma estimativa básica de produção pode ser calculada a partir do tempo de ciclo validado:
Ciclos por hora = 3.600 ÷ tempo de ciclo em segundos
Para um molde com múltiplas cavidades:
Peças por hora = ciclos por hora × número de cavidades × rendimento de produção
Por exemplo, um molde de quatro cavidades, operando em um ciclo de 180 segundos, tem uma produção teórica de:
- 3.600 ÷ 180 = 20 ciclos por hora
- 20 × 4 = 80 peças moldadas por hora
Se o rendimento aceitável do produto for de 95%, a produção prática será aproximadamente:
- 80 × 0,95 = 76 peças aceitas por hora
Esta estimativa não inclui limpeza de moldes, trocas de materiais, manutenção, pausas do operador ou paradas não planejadas. O planejamento da capacidade real deve utilizar dados de produção coletados ao longo de um turno completo.
Identifique o verdadeiro gargalo do tempo de ciclo
Alterar várias configurações simultaneamente dificulta a identificação de qual ajuste melhorou ou prejudicou o processo.
Comece por registar o tempo necessário para cada etapa:
- Hora da refeição
- Tempo de plastificação
- Tempo de preparação do molde
- Horário de fechamento
- Tempo de vácuo
- Tempo de injeção
- Tempo de vulcanização
- Horário de funcionamento
- Tempo de remoção da peça
- Hora da limpeza
A etapa mais longa nem sempre é o único gargalo.
Uma operação curta ainda pode causar atrasos se não puder ser realizada simultaneamente com outras ações. Por exemplo, uma operação lenta de carregamento manual de insertos pode impedir o fechamento do molde mesmo quando a máquina já preparou a próxima injeção.
A gravação de vídeo, os dados do ciclo do PLC e as observações do operador podem ajudar a separar o tempo de máquina do tempo de espera manual.
Otimizar a alimentação de materiais
A alimentação estável permite que a unidade de injeção prepare a próxima dose sem interrupção.
Atrasos na alimentação podem resultar de:
- Largura inconsistente da tira de borracha
- Espessura excessiva da tira
- Dobragem de material
- Rolo de alimentação deslizando
- canais de guia bloqueados
- Taxa de alimentação incorreta
- Composto frio ou rígido
- Rolos desgastados
- Sensores de alimentação não confiáveis
A padronização das dimensões das tiras e das condições do material pode reduzir as interrupções sem alterar os parâmetros de injeção ou cura.
A alimentação automática também reduz a dependência do tempo do operador durante a produção contínua.
Guia da TASU para o sistema de alimentação por injeção de borracha FIFO Explica como a alimentação controlada permite a preparação repetível de doses e a produção em múltiplas estações.
Reduzir o tempo de plastificação e preparação da injeção
A plastificação deve amolecer e homogeneizar o composto sem gerar calor excessivo por cisalhamento ou cura prematura.
O tempo de plastificação é influenciado por:
- Design de parafuso
- Velocidade do parafuso
- Temperatura do barril
- Viscosidade composta
- Dimensões da tira de alimentação
- Volume de disparos
- Contrapressão
- Capacidade da unidade de injeção
- Condição do parafuso e do cano
Aumentar a velocidade da rosca pode encurtar o tempo de preparação do café, mas velocidade excessiva pode gerar calor adicional e reduzir a segurança contra queimaduras.
Aumentar a temperatura do cilindro pode melhorar o fluxo do composto, mas temperaturas excessivas podem causar alterações na viscosidade, partículas queimadas ou entupimento do bico.
O objetivo é obter uma injeção repetível dentro do ciclo de produção disponível, e não simplesmente o menor tempo possível de recuperação do parafuso.
Sempre que possível, a próxima injeção deve ser plastificada enquanto o molde anterior completa a vulcanização. Se a plastificação demorar mais do que a cura, a unidade de injeção torna-se o gargalo.
Otimizar o fechamento e a abertura do molde
A movimentação do molde frequentemente acarreta tempo de inatividade evitável.
Análise:
- Golpe de abertura do molde
- Golpe de fechamento do molde
- posições de movimento rápido e lento
- Configurações de proteção contra mofo
- Acúmulo de pressão de aperto
- Curso ejetor
- Resposta do dispositivo de segurança
- Requisitos de acesso do operador
O molde só precisa abrir o suficiente para permitir a remoção segura do produto, o carregamento do inserto e a inspeção.
A distância de abertura excessiva aumenta a cada ciclo sem melhorar a qualidade do produto. No entanto, reduzir demais o curso pode criar um acesso inseguro ou danificar o produto durante a remoção.
O fechamento do molde geralmente pode utilizar uma abordagem mais rápida, seguida por uma etapa de proteção controlada com baixa pressão próxima ao fechamento final. A etapa lenta deve ser longa o suficiente para proteger o molde, mas sem prolongar desnecessariamente o ciclo.
Otimizar o tempo de aspiração
A moldagem assistida por vácuo remove o ar da cavidade fechada antes ou durante a injeção.
Um tempo de evacuação excessivo aumenta o ciclo sem necessariamente melhorar a qualidade do produto. Um tempo insuficiente pode deixar ar preso e produzir bolhas, marcas de queimadura ou falhas na extração.
O tempo de vácuo depende de:
- Volume da cavidade
- Selagem de molde
- Design de canal de vácuo
- Capacidade da bomba
- Dimensões da mangueira
- Resposta da válvula
- Nível de vácuo necessário
- Geometria do produto
A máquina deve monitorar o nível de vácuo real, em vez de depender apenas de um temporizador fixo.
Caso não seja possível atingir rapidamente o vácuo desejado, inspecione as vedações do molde, as mangueiras, as conexões e as válvulas antes de aumentar o tempo de evacuação.
Reduza o tempo de injeção cuidadosamente.
A velocidade de injeção influencia a rapidez com que a cavidade se preenche, mas a velocidade máxima raramente é a configuração correta para todas as etapas.
O excesso de velocidade pode causar:
- Ar preso
- marcas de queimadura
- Flash
- Inserir movimento
- Alta pressão de pico
- Calor de cisalhamento excessivo
- Fluxo de material instável
Uma injeção muito lenta pode causar:
- Cura prematura
- Planos curtos
- Linhas de fluxo visíveis
- Formação inadequada da linha de solda
- Detalhes da superfície incompletos
A injeção em múltiplos estágios pode melhorar tanto o tempo de enchimento quanto a qualidade:
- Velocidade controlada através do bico e do canal de alimentação
- Preenchimento mais rápido através da cavidade principal
- Velocidade reduzida em torno de inserções sensíveis.
- Enchimento final mais lento para permitir a saída do ar.
Testes de curta distância podem identificar onde as transições de velocidade devem ocorrer.
O Guia de pressão e velocidade para moldagem por injeção de borracha Fornece um processo detalhado de configuração e resolução de problemas.
Controle de Corredor e Restrições de Portão
Canais estreitos, comportas subdimensionadas e percursos de fluxo longos aumentam a perda de pressão e o tempo de enchimento.
Sinais de resistência excessiva ao fluxo incluem:
- Alta pressão de injeção
- Baixa velocidade real de injeção
- Cavidades distantes incompletas
- Aumento rápido da pressão
- Material em chamas
- Desequilíbrio de cáries
- Bloqueio frequente do portão
O aumento da pressão pode forçar o material através de um canal de alimentação restrito, mas também pode criar rebarbas e aumentar a tensão no molde.
O desenho do trilho e do portão deve ser compatível:
- Viscosidade composta
- Volume total de disparos
- Comprimento do fluxo
- Número de cavidades
- Espessura do produto
- Capacidade da unidade de injeção
- Comportamento de queimadura
As alterações no molde devem ser validadas utilizando dados reais de qualidade e pressão do produto.
Otimizar o tempo de vulcanização
A vulcanização costuma ser a etapa mais longa na moldagem por injeção de borracha.
Reduzir o tempo de cura oferece um potencial significativo para a redução do tempo de ciclo, mas a cura insuficiente pode afetar:
- Dureza
- Propriedades de tração
- Conjunto de compressão
- Estabilidade dimensional
- força de ligação
- Resistência ao calor
- Desempenho do produto a longo prazo
O tempo de cura deve ser estabelecido utilizando dados de cura do composto, espessura do produto, temperatura do molde e testes do produto acabado.
Fatores que afetam o tempo de vulcanização
- Formulação de borracha
- Sistema de cura
- Temperatura do molde
- Temperatura do composto após a injeção
- Espessura do produto
- Inserções metálicas
- Posição da cavidade
- Eficiência de transferência de calor
- Propriedades físicas necessárias
Aumentar a temperatura do molde pode encurtar a vulcanização, mas também pode reduzir a segurança contra queimaduras, afetar o preenchimento e criar uma cura irregular em produtos espessos.
Evite tempo excessivo de segurança.
Em ambientes de produção, às vezes é incluído um tempo de cura prolongado porque o processo original não foi totalmente validado.
Ensaios controlados podem determinar se essa permissão é necessária.
Reduza o tempo de cura em pequenas etapas e verifique:
- Dureza do produto
- Dimensões
- Condições da superfície
- Cura interna
- Força de ligação
- Desempenho de compressão
- Propriedades mecânicas necessárias
Não aprove um período de cura mais curto com base apenas na aparência externa.
O guia do processo de vulcanização da borracha Explica a relação entre temperatura, tempo e reticulação.
Melhorar a uniformidade da temperatura do molde
A temperatura irregular do molde pode exigir um tempo de cura mais longo para garantir que a cavidade mais fria ou a seção mais espessa atinja a condição de cura necessária.
A variação de temperatura pode resultar de:
- Configuração do aquecedor
- Elementos de aquecimento danificados
- Posição inadequada do sensor
- Isolamento insuficiente
- Contato irregular do molde
- Resfriamento próximo à borda do molde
- Inserções de metal frio
- Superfícies de transferência de calor contaminadas
Meça as temperaturas reais do molde em vários locais, em vez de depender apenas do visor do controlador.
Melhorar a uniformidade pode permitir um tempo de cura validado mais curto sem aumentar o ponto de ajuste geral.
Utilize a tecnologia de canais frios.
Um sistema de canais frios de borracha mantém o composto dentro do canal abaixo da temperatura de cura principal, enquanto a borracha nas cavidades do molde vulcaniza.
A tecnologia de canais frios, quando bem projetada, pode:
- Reduzir o desperdício de fibras curadas
- Reduzir o trabalho de remoção de estolões
- Apoiar a produção automatizada
- Melhorar a distribuição de material em múltiplas cavidades
- Reduzir as etapas de manuseio do molde
- Melhorar a utilização de materiais
Os sistemas de canais frios exigem um controle rigoroso da temperatura dos canais, do isolamento, do projeto dos pontos de injeção e das interrupções na produção.
Eles não reduzem automaticamente o tempo de cura química dentro do produto, mas podem reduzir o manuseio secundário e o tempo associado à remoção do material curado do canal de alimentação.
Leia mais em guia do sistema de canaletas frias de borracha.
Melhore a ventilação contra mofo
Orifícios de ventilação bloqueados ou mal posicionados podem retardar o enchimento do molde e aumentar as taxas de rejeição.
A ventilação inadequada pode causar:
- armadilhas de ar
- marcas de queimadura
- Planos curtos
- Bolhas
- Alta pressão de injeção
- Detalhes da superfície incompletos
Os operadores podem compensar reduzindo a velocidade de injeção ou prolongando os ciclos de exaustão, o que aumenta o tempo de produção.
A localização correta da ventilação e a limpeza de rotina permitem que o molde se preencha dentro do período de processo previsto.
O guia de ventilação de moldes de borracha Explica a localização das aberturas de ventilação, a identificação e a manutenção dos sifões.
Reduzir o tempo de remoção de peças
A remoção do produto pode se tornar o gargalo após a otimização da injeção e da cura.
Os fatores que afetam o tempo de desmoldagem incluem:
- Flexibilidade do produto
- Undercuts
- Textura de molde
- Projeto do ejetor
- Inserir estrutura
- Flash
- condição de desmoldagem
- Acesso do operador
- Temperatura do produto
- Equipamentos para manuseio de peças
Possíveis melhorias incluem:
- Posições otimizadas do ejetor
- Liberação assistida por ar
- dispositivos automáticos de retirada
- Manipulação de robôs
- Acesso aprimorado para operadores
- Redução do movimento desnecessário de abertura do molde
- Melhor controle do flash
- Dispositivos padronizados para carregamento de insertos
As alterações durante a desmoldagem não devem deformar o produto nem danificar as superfícies de vedação.
Reduza a frequência de limpeza do mofo.
A limpeza frequente interrompe a produção e reduz a produtividade efetiva.
As causas comuns incluem:
- Flash entrando nas aberturas de ventilação
- Excesso de agente desmoldante
- Borracha vulcanizada nas áreas dos corredores
- Composto contaminado
- Dimensões inadequadas da ventilação
- Superfícies de separação danificadas
- Volume de injeção incorreto
Os intervalos de limpeza devem ser baseados na condição real do mofo e nas tendências de defeitos.
Prevenir o acúmulo de resíduos é mais eficaz do que tentar encurtar a operação de limpeza depois que a contaminação já ocorreu.
Utilize moldagem por injeção de borracha em múltiplas estações.
Equipamentos com múltiplas estações podem reduzir o tempo de espera da unidade de injeção, separando a injeção da vulcanização.
Durante uma sequência de produção:
- Um molde recebe borracha
- Outro molde completa a cura.
- Um terceiro molde se abre
- Outra estação passa por remoção parcial.
- A unidade de injeção prepara ou administra a próxima dose.
Essa configuração é particularmente útil quando a vulcanização leva muito mais tempo do que a injeção.
Os benefícios podem incluir:
- Maior utilização das unidades de injeção
- Operação de molde paralelo
- Aumento da produção por sistema de injeção
- Melhor coordenação do tempo de cura
- Tempo de espera reduzido entre as fotos
- Maior potencial de automação
O número de estações deve ser compatível com o tempo de cura, o tempo de injeção, o tempo de manuseio do molde, a capacidade de injeção e a produção necessária.
Adicionar estações sem equilibrar esses fatores pode criar um novo gargalo na alimentação, injeção ou remoção do produto.
TASU soluções de moldagem por injeção de borracha Combina alimentação FIFO, injeção móvel, projeto de canal frio e operação multiestação.
Produção em estação única versus produção em múltiplas estações
| Fator | Máquina de estação única | Máquina multiestação |
|---|---|---|
| Unidade de injeção | Dedicado a um molde. | Serve várias estações de moldagem |
| Vulcanização em espera | A unidade de injeção pode aguardar. | Outros moldes podem ser injetados. |
| Estrutura do equipamento | Mais simples | Mais complexo |
| Coordenação de produção | Direto | Requer agendamento de estação |
| Potencial de automação | Moderado a alto | Alta |
| Ideal para | Produção flexível ou de baixo volume | Produção repetitiva de médio e alto volume |
| Principal limitação | Aguardar durante longos ciclos de cura | Requisitos de planejamento e equipamentos mais elevados |
A escolha correta depende do volume de produção, do tempo de cura, da quantidade de moldes, da variedade de produtos e do layout da fábrica.
Automatize operações repetitivas
A automação pode reduzir a variação em operações que dependem do tempo de resposta do operador.
As áreas potenciais de automação incluem:
- Alimentação de borracha
- Inserir carregamento
- Movimento de molde
- Controle de vácuo
- ejeção de peças
- Remoção de robô
- Transferência por esteira
- Inspeção visual
- Registro de parâmetros
A automação deve abordar uma restrição de produção mensurável.
A instalação de um robô não melhorará a produção se a vulcanização continuar sendo o principal gargalo e a remoção do produto terminar antes da cura estar completa.
Medir a eficácia geral do equipamento
O tempo de ciclo por si só não demonstra o desempenho total da produção.
Indicadores úteis incluem:
- Tempo de ciclo teórico
- Tempo médio real do ciclo
- peças aceitas por hora
- Taxa de rejeição
- Disponibilidade da máquina
- Tempo de inatividade planejado
- Tempo de inatividade não planejado
- Frequência de limpeza de mofo
- Resíduos de materiais
- Horas de trabalho por lote
Uma máquina rápida com paradas frequentes pode produzir menos peças aceitas do que um processo ligeiramente mais lento, porém estável.
Monitore o desempenho ao longo de turnos completos e lotes de produção, em vez de selecionar o ciclo individual mais rápido.
Problemas comuns de tempo de ciclo
| Problema | Possível causa | Verificação recomendada |
|---|---|---|
| A plastificação atrasa o próximo ciclo. | Recuperação lenta do parafuso ou alimentação instável | Verifique as tiras de alimentação, a velocidade da rosca e a temperatura do cilindro. |
| O tempo de vácuo é excessivo. | Vazamento de mofo ou linha de vácuo obstruída | Inspecione vedações, mangueiras e válvulas. |
| O tempo de injeção aumenta. | Alta viscosidade ou restrição do canal de distribuição | Revisão da plastificação, canal de alimentação e comporta. |
| O tempo de cura é maior do que o esperado. | Temperatura do molde baixa ou irregular | Meça as temperaturas reais do molde. |
| A abertura do molde demora muito tempo. | Golpe de abertura excessivo | Confirme a autorização de remoção necessária. |
| A remoção de peças é inconsistente. | Liberação difícil ou projeto inadequado do ejetor | Analise a superfície do molde e o processo de ejeção. |
| A limpeza interrompe a produção. | Resíduos ou chamas bloqueiam as aberturas de ventilação. | Verifique o tamanho da injeção, a profundidade da ventilação e o encaixe do molde. |
| Máquina com várias estações de espera | As estações estão mal equilibradas. | Compare os tempos de cura, injeção e descarregamento. |
| A taxa de rejeição aumenta após a otimização. | Os parâmetros foram alterados de forma muito agressiva. | Retornar à janela do processo validado |
| A produção diária permanece baixa. | Tempo de inatividade fora do ciclo da máquina | Paradas, trocas e atrasos dos operadores em registros. |
Otimização do tempo de ciclo passo a passo
Etapa 1: Estabelecer a linha de base
Registre pelo menos uma produção completa em condições estáveis.
Meça cada etapa do ciclo, a produção de peças aceitas, a taxa de rejeição e o tempo de inatividade.
Etapa 2: Identificar o gargalo
Determine qual etapa limita o início do próximo ciclo produtivo.
Separe o tempo de máquina, o tempo de material, o tempo de molde e o tempo do operador.
Etapa 3: Verificar os requisitos de qualidade
Confirme as dimensões, as propriedades físicas, o nível de cura, a qualidade da superfície e os critérios de inspeção antes de alterar as configurações.
Passo 4: Alterar uma variável
Ajuste um parâmetro de cada vez para que seu efeito possa ser medido.
Passo 5: Use pequenos ajustes
Reduza o tempo ou aumente a velocidade gradualmente. Grandes mudanças aumentam a probabilidade de instabilidade do processo.
Etapa 6: Validar ciclos consecutivos
Uma peça aceitável não confirma um processo estável. Analise as peças consecutivas em condições normais de produção.
Etapa 7: Calcular a saída aceita
Compare o número de peças aceitas por hora antes e depois da alteração.
Etapa 8: Documente a janela do processo
Registre as configurações normais e os limites de ajuste permitidos para os operadores.
Informações necessárias para a avaliação do tempo de ciclo
Antes de recomendar alterações em equipamentos ou processos, forneça:
- tipo de composto de borracha
- Dados de cura e queima do composto
- Desenho do produto
- Peso do produto
- Espessura da parede
- Insira as informações
- Dimensões do molde
- Número de cavidades
- Peso do corredor
- Análise do ciclo atual
- Tempo de cura atual
- Taxa de rejeição atual
- Saída desejada
- Operadores disponíveis
- Requisitos de automação
- Layout de fábrica
Essas informações ajudam a determinar se a principal oportunidade reside na máquina, no molde, no composto, no processo de manuseio ou no layout da produção.
Perguntas frequentes
Qual é o tempo típico de um ciclo de moldagem por injeção de borracha?
Não existe um tempo de ciclo universal. Ele depende do composto, da espessura do produto, da temperatura do molde, do número de cavidades, do método de injeção, dos requisitos de cura e do nível de automação.
Qual etapa costuma ser a mais demorada?
A vulcanização costuma ser a etapa mais longa, principalmente para produtos de borracha espessa. Os gargalos reais ainda precisam ser confirmados a partir de dados de produção.
Temperaturas mais altas do molde podem reduzir o tempo de ciclo?
Temperaturas mais elevadas podem acelerar a cura, mas também podem reduzir a segurança contra queimaduras e afetar o enchimento ou as propriedades do produto. Qualquer alteração requer validação controlada.
É possível aumentar a velocidade de injeção para reduzir o tempo de ciclo?
Sim, dentro da faixa de processamento estável do composto e do molde. Velocidade excessiva pode causar aprisionamento de ar, marcas de queimadura, rebarbas e deslocamento do inserto.
Um canal frio reduz o tempo de cura?
Não altera diretamente os requisitos de cura do produto moldado. Pode reduzir o desperdício de canais de injeção curados, o trabalho de remoção dos canais e o manuseio secundário.
Como uma máquina com múltiplas estações melhora a produção?
Permite que uma única unidade de injeção atenda a vários moldes. Um molde pode estar em processo de cura enquanto outro é injetado, aberto ou descarregado.
A plastificação pode ocorrer durante a vulcanização?
Sim. Muitas máquinas de moldagem por injeção de borracha podem preparar a próxima peça enquanto o produto anterior está curando, desde que a configuração da máquina e o composto permitam.
Por que a taxa de rejeição aumentou após a redução do tempo de ciclo?
O processo pode não fornecer mais tempo suficiente para o preenchimento, remoção do ar, cura ou preparação estável do material. Verifique qual etapa foi encurtada e inspecione os defeitos resultantes.
O tempo de ciclo deve ser medido a partir de um disparo rápido?
Não. Utilize ciclos estáveis consecutivos e inclua o tempo necessário para as operações de produção de rotina.
O que é mais importante: o tempo de ciclo ou a produção?
O número de produtos aceitos por hora é mais útil do que apenas o tempo de ciclo, pois inclui a contagem de cavidades e o rendimento da produção.
Como reduzir o tempo de remoção de peças?
Analise o curso de abertura do molde, o projeto do extrator, a superfície do molde, a geometria do produto, o acesso do operador e as opções de remoção automática.
Que dados devem ser registrados durante a otimização?
Registre os tempos de cada etapa do ciclo, as temperaturas, a pressão de injeção, a recuperação da rosca, o peso do produto, os resultados da cura, a taxa de rejeição e o tempo de inatividade.
Conclusão
Reduzir o tempo do ciclo de moldagem por injeção de borracha exige mais do que aumentar a velocidade da máquina ou encurtar a vulcanização. Alimentação, plastificação, vácuo, injeção, cura, movimentação do molde, desmoldagem e limpeza devem ser avaliados como um único sistema de produção.
A melhoria mais significativa resulta da remoção do gargalo real, mantendo-se, ao mesmo tempo, uma janela de processo validada. Peças aceitas por hora, qualidade do produto e tempo de inatividade fornecem uma medida de sucesso mais confiável do que o ciclo individual mais rápido.
Sistemas de canais frios, alimentação FIFO, controle de injeção programável, manuseio automatizado e produção multiestação podem melhorar a eficiência quando adequados ao composto, molde e meta de produção.
A TASU fabrica máquinas automáticas de moldagem de borracha e sistemas de produção multiestação para calçados, produtos automotivos e de borracha industrial. Para avaliar o tempo de ciclo, a configuração do molde, a capacidade de injeção e os requisitos de automação, contate a TASU.
