


Inleiding: De cruciale rol van rubber in diverse industrieën
De ongeëvenaarde combinatie van elasticiteit, veerkracht en duurzaamheid van rubber heeft zijn status als hoeksteenmateriaal in talloze sectoren gevestigd. Het is het stille werkpaard in ons dagelijks leven – van de banden die auto's op de weg houden en de afdichtingen die industriële lekkages voorkomen tot de schoenzolen die elke stap dempen en de precisiecomponenten in levensreddende medische hulpmiddelen. Wat maakt deze enorme reeks rubberproducten mogelijk? Het antwoord ligt in gespecialiseerde rubbervorm- en -vormingsprocessen. Deze technieken vormen rubber niet alleen in bruikbare vormen; ze bepalen direct de prestaties, levensduur en consistentie van een product. Naarmate industrieën complexere ontwerpen, hogere prestatienormen en kosteneffectieve productie eisen, hebben rubbervormmethoden zich snel ontwikkeld – elk met unieke sterke punten en toepassingsmogelijkheden. Voor fabrikanten is het kiezen van het juiste proces niet alleen een technische beslissing; het is de sleutel tot het leveren van producten die voldoen aan de marktbehoeften.
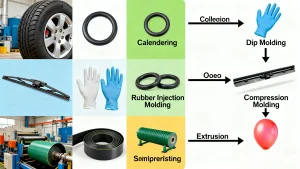
[Voorgestelde afbeelding: een collage van infographics met veelvoorkomende rubberproducten (banden, O-ringen, handschoenen, medische componenten) en subtiele labels die ze linken aan hun respectievelijke gietprocessen. Plaats deze bovenaan de inleiding om de alomtegenwoordigheid van rubber en giettechnieken visueel te verbinden.]
1. Compressievormen: de eerbiedwaardige pijler van rubbervormen
1.1 Principe en processtroom
Persvormen vormt de ruggengraat van traditionele rubberproductie – betrouwbaar, eenvoudig en beproefd. Zo werkt het: Eerst wordt een precieze hoeveelheid ongeharde rubbercompound (een zogenaamde 'blank' of 'preform') gesneden of gevormd om overeen te komen met de algemene afmetingen van het eindproduct. Deze blank wordt vervolgens in een verwarmde malholte (meestal gemaakt van staal of aluminium). De bovenste helft van de mal (de plaat) sluit goed af door zowel een hoge temperatuur (meestal 150-200 °C) als druk (10-50 MPa) toe te passen. De hitte activeert vulkanisatie – een chemische reactie die het rubber uithardt – terwijl de druk het materiaal dwingt om elke hoek van de holte te vullen. Zodra de uitharding is voltooid (de tijd varieert afhankelijk van het type rubber en de dikte van het onderdeel), gaat de mal open en wordt het voltooide onderdeel verwijderd.
[Voorgestelde afbeelding: Een stapsgewijs diagram van persgieten: 1) Ongeharde rubberen plaat in de matrijsholte geplaatst; 2) Matrijs sluiten en warmte/druk toepassen; 3) Vulkanisatieproces; 4) Matrijs openen en onderdeel verwijderen. Label de belangrijkste onderdelen (matrijsholte, plaat, rubberen plaat). Plaats dit na de subkop 'Principe en processtroom'.]
1.2 Kenmerken en toepassingen
Wat maakt compressiegieten zo populair bij fabrikanten? De veelzijdigheid ervan – het is geschikt voor alles, van eenvoudige vlakke pakkingen tot complexe onderdelen met ondersnijdingen. De kosten voor gereedschap en apparatuur zijn ook lager in vergelijking met geavanceerde methoden, waardoor het ideaal is voor kleine tot middelgrote productieseries. Er zijn echter ook nadelen: de cyclustijden zijn korter (omdat elk onderdeel handmatig moet worden geladen en ontladen) en er vormt zich vaak overtollig rubber (ook wel "flash" genoemd) rond het onderdeel, wat nabewerking vereist.
Veelvoorkomende toepassingen zijn onder meer O-ringen voor loodgieterswerk, trillingsdempers voor zware machines, pakkingen voor industriële leidingen en rubberen voetjes voor elektronica. Het wordt ook gebruikt voor maatwerkonderdelen waarbij lage gereedschapskosten zwaarder wegen dan de noodzaak van ultrasnelle productie.
2. Transfervormen: een brug tussen traditionele en geavanceerde technieken
2.1 Operationeel mechanisme
Transfervormen combineert het beste van compressie- en spuitgieten en lost daarmee enkele beperkingen van de eerste techniek op. Het proces begint met een rubberen plaat die in een aparte, verwarmde kamer, een zogenaamde "pot", wordt geplaatst (boven de matrijsholte). Een zuiger drukt vervolgens op de plaat en perst het gesmolten rubber door kleine kanaaltjes (de zogenaamde "gietmonden" en "runners") in de gesloten matrijsholte. Zodra het rubber de holte vult en vulkaniseert, gaat de matrijs open en wordt het onderdeel verwijderd, samen met het overgebleven rubber in de pot en de kanaaltjes (dat soms gerecycled kan worden).
Dankzij de gecontroleerde stroming bereikt het rubber zelfs de kleinste details van de mal. Daardoor is het ideaal voor onderdelen met nauwe toleranties of metalen inzetstukken (zoals rubberen bouten).
[Voorgestelde afbeelding: Een dwarsdoorsnede van een transfergietopstelling, met aanduiding van de pot, plunjer, gietkanaal, gietkanalen, matrijsholte en ingebedde metalen inzet. Markeer het stromingspad van het gesmolten rubber van de pot naar de holte. Plaats dit na de subkop 'Bedrijfsmechanisme'.]
2.2 Voordelen en nadelen
De grootste winsten van transfervormen zijn: hogere maatnauwkeurigheid en minder flash dan persgieten, omdat het rubber in een gesloten holte wordt geperst in plaats van samengeperst in een open holte. Het verwerkt complexe ontwerpen (zoals onderdelen met meerdere gaten of inzetstukken) ook betrouwbaarder. Het brengt echter hogere kosten met zich mee: de matrijs is complexer (vanwege de pot en kanalen) en er is meer materiaalverspilling (van de gietkanalen). De initiële investering in apparatuur is ook hoger dan bij persgieten, dus het is het meest geschikt voor productieseries waarbij precisie de extra kosten rechtvaardigt.
3. Spuitgieten: precisie en efficiëntie opnieuw gedefinieerd
3.1 Het hart van het proces – De spuitgietmachine
Als het gaat om de productie van rubber met grote volumes en precisie, rubber spuitgietmachine is de ster. In tegenstelling tot compressie- of transfervormen automatiseert deze machine bijna elke stap, waardoor het een werkpaard is voor massaproductie. Een typische rubber spuitgietmachine bestaat uit drie kerncomponenten:
- Verwarmd vat:Niet-uitgeharde rubberkorrels of rubbermengsels worden in de cilinder gevoerd, waar roterende schroeven (of plunjers) het materiaal smelten en mengen tot een uniforme, vloeibare toestand.
- Injectie-eenheid:Zodra het rubber geplastificeerd is, spuit de unit het onder extreem hoge druk (50–200 MPa) in de mal. Zo worden zelfs de kleinste details opgevuld.
- Klemeenheid: Dit houdt de twee helften van de mal stevig gesloten tijdens het spuiten en uitharden. De klemkracht moet overeenkomen met de injectiedruk om te voorkomen dat de mal opengaat (wat zou leiden tot vlekvorming of misvormde onderdelen).
Modern Spuitgietmachines omvatten ook regelingen voor temperatuur, druk en cyclustijd, waardoor een consistente, herhaalbare productie mogelijk is.
[Voorgestelde afbeelding: Een gedetailleerde foto of 3D-weergave van een rubberspuitgietmachine, met daarop de verwarmde cilinder, injectie-eenheid, klemeenheid, matrijs en het bedieningspaneel. Voeg een kleine inzet toe die de schroef in de verwarmde cilinder laat zien. Plaats deze aan het begin van het gedeelte 'Spuitgieten' om de rol van de machine te benadrukken.]
3.2 Proces en onderscheidende kenmerken
Rubber Spuitgieten volgt een naadloze, geautomatiseerde cyclus:
- Voeding:Het rubbermengsel wordt in de trechter van de machine geladen en in het verwarmde vat gevoerd.
- Plasticisering:De schroef van de cilinder smelt en mengt het rubber, waarbij de temperatuur wordt gecontroleerd om voortijdige uitharding te voorkomen.
- Injectie:Het gesmolten rubber wordt onder hoge druk via een spuitmond in de gesloten mal geperst.
- Uitharden (vulkaniseren):De mal wordt verwarmd om het rubber te laten uitharden. De cyclustijden zijn hierbij korter dan bij compressiegieten (vaak 30 seconden tot 5 minuten).
- Uitwerping:Zodra het materiaal is uitgehard, gaat de klem open en duwen de uitwerppennen het voltooide onderdeel naar buiten.
Wat zijn de grootste voordelen? Snelheid (ideaal voor grote oplages), samenhang (minimale variatie tussen onderdelen), en lage flits (omdat de mal tijdens het spuitgieten gesloten blijft). Het maakt ook de noodzaak voor voorgevormde platen overbodig, waardoor de tijd voor de materiaalvoorbereiding wordt verkort.
[Voorgestelde afbeelding: Een vereenvoudigd stroomschema voor rubberspuitgieten, met pictogrammen die elke stap weergeven (toevoer → plastificeren → injectie → uitharden → uitwerpen). Voeg korte notities toe over de belangrijkste voordelen (bijv. "Geen voorgevormde platen nodig" onder toevoer). Plaats dit na de subkop "Proces en onderscheidende kenmerken".]
3.3 Breed scala aan toepassingen
Dankzij de precisie en efficiëntie, rubber spuitgieten wordt gebruikt in kritische industrieën:
- Automotive: Ruitenwisserbladafdichtingen, motorbevestigingen, bussen en tochtstrips van portieren (waar consistentie van cruciaal belang is voor de prestaties).
- Medisch:Steriele componenten zoals spuitpakkingen, katheterpunten en implanteerbare rubberen onderdelen (het lage besmettingsrisico van het proces voldoet aan de medische normen).
- Industrieel: Grote afdichtingen voor pompen, kleppen en hydraulische systemen (hoge druk zorgt ervoor dat onderdelen zwaar gebruik aankunnen).
- Consumptiegoederen: Tandenborstelgrepen, speelgoedonderdelen en afdichtingen voor apparaten (grote volumes houden de kosten laag).
4. Extusie: de kunst van continue productie
4.1 Het extrusieprincipe onthuld
Bij extrusie draait alles om continue, uniforme productie— perfect voor onderdelen met een consistente doorsnede (zoals buizen, slangen of profielen). Zo werkt het: Onuitgehard rubber wordt in een verwarmde extruder (een lange cilinder met een roterende schroef) gevoerd. De schroef duwt het rubber naar voren, smelt en mengt het terwijl het door de cilinder gaat. Aan het einde van de cilinder wordt het rubber door een matrijs met een speciale vorm geperst (bijvoorbeeld een ronde matrijs voor buizen, een rechthoekige matrijs voor strips). Wanneer het rubber de matrijs verlaat, behoudt het de vorm van de matrijs en gaat het vervolgens naar een koel- of vulkanisatie-unit (vaak een waterbad of oven) om uit te harden. Het resultaat? Een lange, ononderbroken lengte rubber die op de gewenste maat kan worden gesneden.
[Voorgestelde afbeelding: Een zijaanzicht van een extruder, met de trechter, de verwarmde cilinder, de roterende schroef, de matrijs en het vulkanisatiebad. Markeer het pad dat het rubber aflegt van toevoer naar extrusie en toon een close-up van de matrijs die het rubber tot een buis vormt. Plaats na de subkop 'Extrusieprincipe onthuld'.]
4.2 Proceskenmerken en beperkingen
De grootste kracht van extrusie is efficiëntie: het kan duizenden meters product per dag produceren, waardoor het ideaal is voor grote volumes. Het is ook kosteneffectief voor eenvoudige vormen, omdat matrijsgereedschap minder complex is dan gietgereedschap. Het heeft echter beperkingen: het werkt alleen voor onderdelen met een constante doorsnede (geen complexe rondingen of ondersnijdingen). Bovendien kost navulkanisatie tijd en geld, in tegenstelling tot spuitgieten, waarbij het uitharden in de matrijs plaatsvindt. Veelvoorkomende geëxtrudeerde producten zijn onder andere tuinslangen, brandstofleidingen voor auto's, tochtstrips voor ramen en rubberen profielen voor de bouw (bijvoorbeeld deurrubbers).
5. Kalanderen: platen vormen en composieten creëren
5.1 De basisprincipes van kalanderen
Kalanderen is het meest gebruikte proces voor het maken van dunne rubberen platen of het coaten van stoffen met rubber om composieten te maken. Dit proces maakt gebruik van een reeks verwarmde, roterende rollen (meestal 2-5 rollen, verticaal of horizontaal gestapeld). Dit is het proces: Ongehard rubber wordt tussen de eerste set rollen gevoerd, die het samendrukken en uitrekken tot een dunne, uniforme laag. Naarmate het rubber door de volgende rollen gaat, wordt de ruimte tussen de rollen aangepast om de exacte dikte te bereiken (van 0,1 mm tot enkele millimeters). Bij composietmaterialen (zoals bandenlagen) wordt de stof samen met het rubber in de rollen gevoerd – waarbij het rubber in de stof wordt geperst om een versterkte laag te creëren. Het eindproduct wordt vervolgens afgekoeld en uitgehard.
[Voorgestelde afbeelding: Een bovenaanzicht van een kalandermachine met vier rollen, waarop te zien is hoe rubber en stof in de eerste rolopening worden gevoerd en vervolgens door opeenvolgende rollen gaan om een dunne composietlaag te vormen. Label de rollen, de rubbertoevoer, de stoftoevoer en het afgewerkte vel. Voeg een meetmarkering toe (bijv. "0,5 mm dikte") om de nauwkeurigheid te benadrukken. Plaats deze na de subkop "Basisprincipes van het kalanderingsproces".]
5.2 Belangrijkste toepassingsgebieden
Kalanderen is van cruciaal belang in industrieën die afhankelijk zijn van dunne, sterke rubbermaterialen:
- Bandenproductie:Het primaire gebruik, kalanderen, produceert “karkaslagen” (versterkte textiel-rubbervellen die de structuur van de band vormen) en “loopvlaklagen” (de rubberlaag die in contact komt met de weg).
- Transportbanden:Met rubber beklede stoffen die door middel van kalanderen worden vervaardigd, vormen de flexibele, duurzame banden die in fabrieken en mijnen worden gebruikt.
- Waterdichting:Dikke rubberplaten worden gebruikt voor dakbedekking, vijverfolie en kelderwaterdichting. Door het kalanderen wordt een gelijkmatige dikte gegarandeerd voor betrouwbare bescherming.
- Textiel:Met rubber beklede stoffen voor regenjassen, wetsuits en industriële schorten worden gemaakt met behulp van kalanderen.
6. Dippen / Dompelen: Dunne filmproductie onder de knie krijgen
6.1 Het dompelproces in detail
Dompelvormen is de gouden standaard voor het creëren van dunne, flexibele rubberproducten—denk aan producten met wanden zo dun als 0,1 mm. Het proces begint met een mal (vaak gemaakt van keramiek, metaal of plastic) in de vorm van het eindproduct (bijvoorbeeld een handschoenmal). De mal wordt eerst gereinigd en behandeld met een losmiddel (om het rubber later te helpen loskomen). Vervolgens wordt de mal ondergedompeld in een tank met vloeibare rubbermassa (meestal latex of een synthetische rubberoplossing). De mal wordt een bepaalde tijd geweekt – langer weken zorgt voor dikkere wanden. Na het onderdompelen wordt de mal eruit getild en druipt het overtollige rubber eraf. Vervolgens wordt het gedroogd (om oplosmiddelen te verwijderen) en uitgehard (door middel van hitte of een chemische behandeling) om het rubber te laten uitharden. Ten slotte wordt de mal gepeld of gerold om het dunne eindproduct te verwijderen.
[Voorgestelde afbeelding: Een reeks foto's van het dompelproces: 1) Handschoenvormige keramische mal; 2) Mal gedompeld in vloeibare latex; 3) Mal opgetild met latexcoating; 4) Droog-/uithardingsoven; 5) Afgewerkte handschoen uit de mal gehaald. Label elke stap duidelijk. Plaats na de subkop 'Dompelproces in detail'.]
6.2 Ideale producttypen voor dompelen
De kracht van dompelgieten ligt in het vermogen om dunne, naadloze producten te creëren. Hierdoor is het onmisbaar voor:
- Medische industrie: Chirurgische handschoenen, onderzoekshandschoenen, vingercondooms en katheterballonnen (dunne wanden zorgen voor flexibiliteit en gevoeligheid, terwijl het naadloze ontwerp besmetting voorkomt).
- Beschermende uitrusting: Wegwerphandschoenen voor het omgaan met voedsel, chemisch bestendige handschoenen voor laboratoriumwerk en stofmaskers met rubberen afdichtingen.
- Consumptiegoederen: Ballonnen, knijpspeelgoed en waterdichte hoesjes voor kleine elektronische apparaten (dun rubber zorgt ervoor dat de producten licht blijven).
7. Gieten: het smeden van ingewikkelde en gedetailleerde onderdelen
7.1 Het gietprincipe voor vloeibare polymeren
Gieten is ontworpen voor complexe, gedetailleerde onderdelen die andere processen (zoals extrusie of persgieten) niet aankunnen. In tegenstelling tot vaste rubbermengsels die in andere methoden worden gebruikt, wordt bij het gieten gebruikgemaakt van vloeibare polymeren—meestal vloeibaar siliconenrubber (LSR) of polyurethaan (PU). Het proces is eenvoudig maar nauwkeurig: eerst wordt een mal (vaak gemaakt van siliconen, aluminium of hars) gemaakt met de exacte vorm van het gewenste onderdeel, inclusief kleine details zoals logo's of textuur. Het vloeibare rubber wordt vervolgens gemengd met een verharder (om de uitharding te activeren) en in de mal gegoten of gespoten. De mal blijft staan (op kamertemperatuur of in een verwarmde oven, afhankelijk van het polymeer) totdat het rubber is uitgehard en gestold. Na uitharding wordt de mal geopend en wordt het onderdeel eruit gehaald. Bijsnijden is niet nodig, omdat de vloeistof elk detail vult zonder overtollige vloeistof.
[Voorgestelde afbeelding: Een close-upfoto van vloeibaar siliconenrubber dat in een gedetailleerde mal wordt gegoten (bijvoorbeeld een mal voor een medisch onderdeel met kleine groeven). Voeg een inzet toe die het voltooide onderdeel naast de mal laat zien, en laat zien hoe het rubber elk detail nabootst. Plaats deze na de subkop 'Gietprincipe voor vloeibare polymeren'.]
7.2 Specialismen en toepassingen
Dankzij het vermogen van Casting om fijne details en complexe geometrieën vast te leggen, is het ideaal voor:
- Medische componenten: Op maat gemaakte afdichtingen voor diagnostische apparaten, flexibele connectoren voor medische slangen en implanteerbare onderdelen (LSR is biocompatibel en voldoet aan medische normen).
- Kunst en prototyping:Reproducties van sculpturen, decoratieve elementen en prototypes (gieten maakt het mogelijk om snel een mal te maken en kleine series te produceren).
- Industriële onderdelen: Massieve banden voor heftrucks of kleine machines (dikke, duurzame onderdelen zonder naden) en op maat gemaakte pakkingen voor apparatuur met een onregelmatige vorm.
- Consumentenelektronica: Rubberen toetsenborden voor afstandsbedieningen, waterdichte afdichtingen voor smartwatches en trillingsdempende voetjes voor laptops (gedetailleerde vormen passen in kleine ruimtes van apparaten).
Conclusie
De wereld van het vormen en vormen van rubber is verre van statisch – het is een dynamisch veld, gedreven door innovatie en industriële vraag. Van de betrouwbaarheid van persvormen tot de precisie van rubber spuitgieten (aangedreven door geavanceerde rubber spuitgietmachines), heeft elk proces een vitale niche gecreëerd. Naarmate de technologie vordert, zien we spannende verschuivingen: meer geautomatiseerde Spuitgietmachines die afval verminderen, nieuwe vloeibare polymeren voor het gieten die voldoen aan strengere milieunormen en extrusiemethoden die complexere doorsneden kunnen creëren.
Voor fabrikanten ligt de sleutel tot succes in het afstemmen van het juiste proces op het product: door te kiezen voor persgieten voor pakkingen met een laag volume, rubber spuitgieten voor medische onderdelen in grote aantallen en gietwerk voor complexe prototypes. Door deze trends voor te blijven, zal de rubberindustrie de producten die onze wereld draaiende houden, blijven vormgeven – één goed gegoten onderdeel tegelijk.
