


In het grotere plaatje van de schoenenindustrie is de productie van rubberen zolen ongetwijfeld een hoeksteen van de technische basis. Rubber is al lange tijd het belangrijkste materiaal voor de productie van hoogwaardige rubberen zolen vanwege de uitstekende slijtvastheid, slipweerstand en hoge flexibiliteit. Van klassieke schoenen tot high-end basketbalschoenen, rubberen zolen dragen mensen bij elke stap die ze zetten. Achter dit alles schuilt een reeks nauwkeurige en complexe gietprocessen. Dit artikel gaat dieper in op verschillende basistechnieken voor het vormen van rubberen zolen, met de nadruk op hoe moderne rubber spuitgietmachines hebben het uiterlijk van de industrie gerevolutioneerd.
1. Hoeksteenproces: Vormgeving
Vormgeven is het traditionele en meest gebruikte proces voor rubberproducten. Het kent een lange geschiedenis in de productie van rubberzolen.
Procesanalyse
Het proces is vergelijkbaar met het bakken van een cake. Eerst wordt de gemengde rubbermassa door een rol tot platen geperst en vervolgens met een mes in een specifieke dikte en vorm gesneden. Operators plaatsen de massa in een voorverwarmde matrijsholte, die doorgaans wordt verhit tot een vulkanisatietemperatuur (meestal rond de 150-160 °C). Een hydraulische machine oefent vervolgens druk uit op de bovenste en onderste matrijs, waardoor honderden tonnen kracht worden gegenereerd. Onder invloed van hoge temperatuur en hoge druk begint de massa zacht te worden en te vloeien, waardoor snel elke kleine holte van de matrijs wordt gevuld, terwijl een kritische zwavelvernettingsreactie plaatsvindt. Na de aangegeven vulkanisatietijd (die kan variëren van enkele minuten tot meer dan tien minuten) kan de gegoten rubberen zool worden verwijderd.
Het proces is vergelijkbaar met het bakken van een cake. Eerst wordt de gemengde rubbermassa door een rol tot platen geperst en vervolgens met een mes in een specifieke dikte en vorm gesneden. Operators plaatsen de massa in een voorverwarmde matrijsholte, die doorgaans wordt verhit tot een vulkanisatietemperatuur (meestal rond de 150-160 °C). Een hydraulische machine oefent vervolgens druk uit op de bovenste en onderste matrijs, waardoor honderden tonnen kracht worden gegenereerd. Onder invloed van hoge temperatuur en hoge druk begint de massa zacht te worden en te vloeien, waardoor snel elke kleine holte van de matrijs wordt gevuld, terwijl een kritische zwavelvernettingsreactie plaatsvindt. Na de aangegeven vulkanisatietijd (die kan variëren van enkele minuten tot meer dan tien minuten) kan de gegoten rubberen zool worden verwijderd.
Voordelen en beperkingen van het proces
Het grootste voordeel van het gietproces is de flexibiliteit en de lage initiële investering. De kosten van mallen zijn relatief laag, waardoor het geschikt is voor kleine series en diverse productiemodellen. Daarom maken veel maatwerkmodellen of miniatuurschoenen nog steeds gebruik van dit proces. Door gebruik te maken van een secundair vulkanisatieproces (eerst de rubberen zool vulkaniseren en vervolgens samen met het bovenwerk van de schoen in een andere mal plaatsen voor een tweede vulkanisatie), kan bovendien een ongeëvenaarde hechtsterkte tussen de rubberen zool en het bovenwerk van de schoen worden bereikt, wat gebruikelijk is bij schoenen met hoge duurzaamheidseisen, zoals werklaarzen en veiligheidsschoenen.
Het grootste voordeel van het gietproces is de flexibiliteit en de lage initiële investering. De kosten van mallen zijn relatief laag, waardoor het geschikt is voor kleine series en diverse productiemodellen. Daarom maken veel maatwerkmodellen of miniatuurschoenen nog steeds gebruik van dit proces. Door gebruik te maken van een secundair vulkanisatieproces (eerst de rubberen zool vulkaniseren en vervolgens samen met het bovenwerk van de schoen in een andere mal plaatsen voor een tweede vulkanisatie), kan bovendien een ongeëvenaarde hechtsterkte tussen de rubberen zool en het bovenwerk van de schoen worden bereikt, wat gebruikelijk is bij schoenen met hoge duurzaamheidseisen, zoals werklaarzen en veiligheidsschoenen.
Er kleven echter ook duidelijke nadelen aan: lage productie-efficiëntie, grote afhankelijkheid van handmatige plaatsing van het mengsel, lange vulkanisatiecycli en onvermijdelijk de vorming van overtollig materiaal na het gieten, wat extra bijsnijdprocessen vereist en de arbeidskosten verhoogt.
2. Efficiëntierevolutie: rubberspuitgietmachines
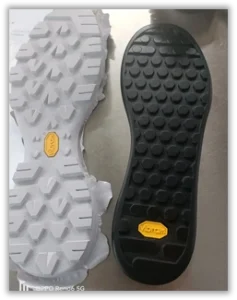
Om de knelpunten in de efficiëntie van het spuitgieten te overwinnen, ontstond een sterk geautomatiseerd rubberspuitgietproces, dat geleidelijk de gangbare keuze werd voor massaproductie. De belangrijkste apparatuur voor dit proces zijn rubberspuitgietmachines.
Werkprincipe van de rubberspuitgietmachine
Het rubberspuitgietproces verschilt fundamenteel van traditioneel spuitgieten. Het proces omvat niet het plaatsen van koude verbindingen in een warme matrijs; in plaats daarvan wordt een voorgemengde lint- of korrelverbinding in de cilinder van de rubberspuitgietmachine gebracht. Door verhitting en rotatie van de schroef verwarmt de gegenereerde schuifwarmte de verbinding tot een plastische toestand, dicht bij de vulkanisatietemperatuur (dit proces wordt plastificeren genoemd). De schroef spuit de gesmolten verbinding vervolgens onder extreem hoge druk (injectiedrukken kunnen oplopen tot meer dan 1500 bar) in de gesloten matrijs via een spuitmond- en matrijssysteem.
Het rubberspuitgietproces verschilt fundamenteel van traditioneel spuitgieten. Het proces omvat niet het plaatsen van koude verbindingen in een warme matrijs; in plaats daarvan wordt een voorgemengde lint- of korrelverbinding in de cilinder van de rubberspuitgietmachine gebracht. Door verhitting en rotatie van de schroef verwarmt de gegenereerde schuifwarmte de verbinding tot een plastische toestand, dicht bij de vulkanisatietemperatuur (dit proces wordt plastificeren genoemd). De schroef spuit de gesmolten verbinding vervolgens onder extreem hoge druk (injectiedrukken kunnen oplopen tot meer dan 1500 bar) in de gesloten matrijs via een spuitmond- en matrijssysteem.
De mal zelf blijft op hoge temperatuur. De verbinding absorbeert in zeer korte tijd warmte uit de mal zodra deze is gevuld, en de zwavelvernettingsreactie vindt snel plaats. Het hele proces – van injectie tot drukbehoud en vulkanisatie – kan binnen enkele seconden worden voltooid, wat resulteert in een volledig gevormde rubberen zool met minimale braamvorming bij het openen van de mal.
Belangrijke voordelen van het rubberspuitgietproces
-
Uitstekende productie-efficiëntie: geautomatiseerde continue productie met een zeer korte cyclustijd; rubber injectiemachines kan duizenden paar rubberen zolen per dag produceren, wat de productiecapaciteit van traditionele gegoten productielijnen ver overtreft.
-
Uitstekende productkwaliteit: Machines regelen nauwkeurig de injectiehoeveelheid, druk en temperatuur, wat zorgt voor stabiele productafmetingen, een uniforme dichtheid en consistente fysieke eigenschappen. Vlekken komen zelden voor en het uiterlijk is esthetisch aantrekkelijk.
-
Implementatie van complexe structuren: Hogedrukinjecties zorgen ervoor dat het mengsel zeer ingewikkelde patronen en fijne structuren perfect opvult, wat voldoet aan de wensen van ontwerpers voor extreme grip en complexe ontwerpen.
-
Multi-Color / Multi-Material Composite Design: Dit is een van de meest opvallende kenmerken van de rubberspuitgiettechnologie. Twee- of driekleurige rubberspuitgietmachines en complexe matrijssystemen maken het mogelijk om in één enkele injectie composietrubberzolen te maken van verschillende kleuren of zelfs verschillende materialen (zoals rubber met verschillende hardheden), wat de esthetiek en functionaliteit van het product aanzienlijk verbetert en tegelijkertijd bespaart op latere assemblagestappen.
Uitdagingen
De grootste hindernis bij dit proces is de hoge initiële investering. De kosten van rubberzolen en de bijbehorende mallen zijn zeer hoog. Daarom wordt het alleen toegepast bij stabiele, massaproductieorders om ervoor te zorgen dat de productiecapaciteit volledig wordt benut en om de kosten van individuele producten te verlagen.
De grootste hindernis bij dit proces is de hoge initiële investering. De kosten van rubberzolen en de bijbehorende mallen zijn zeer hoog. Daarom wordt het alleen toegepast bij stabiele, massaproductieorders om ervoor te zorgen dat de productiecapaciteit volledig wordt benut en om de kosten van individuele producten te verlagen.
3. Fundering en combinatie: plaatvulkanisatie en koudbindingsproces
Naast de twee hierboven genoemde kernvormmethoden zijn er twee belangrijke gerelateerde processen.
Vulkanisatieproces
Dit is een meer fundamentele vulkanisatiemethode die doorgaans wordt gebruikt voor de productie van componenten van rubberzolen met een eenvoudige structuur. Hierbij wordt het mengsel tussen twee vlakke verwarmingsplaten geplaatst voor vulkanisatie, wat resulteert in een uniforme rubberlaag die later met een matrijs in de vorm van de rubberzool wordt gesneden. Deze methode wordt voornamelijk gebruikt voor de productie van tussenzoolafdichtingen, schoenzolen of bepaalde rubberen zolen voor casual schoenen en kan geen complexe driedimensionale structuren produceren.
Dit is een meer fundamentele vulkanisatiemethode die doorgaans wordt gebruikt voor de productie van componenten van rubberzolen met een eenvoudige structuur. Hierbij wordt het mengsel tussen twee vlakke verwarmingsplaten geplaatst voor vulkanisatie, wat resulteert in een uniforme rubberlaag die later met een matrijs in de vorm van de rubberzool wordt gesneden. Deze methode wordt voornamelijk gebruikt voor de productie van tussenzoolafdichtingen, schoenzolen of bepaalde rubberen zolen voor casual schoenen en kan geen complexe driedimensionale structuren produceren.
Koudbindingsproces: gangbare combinatie
Koud verbinden is op zichzelf geen gietproces voor rubberzolen, maar eerder een gangbare combinatie van de rubberzool en het bovenwerk van de schoen. Ongeacht of de rubberzool wordt geproduceerd door middel van gieten of rubberspuitgieten, assembleren de meeste schoenen uiteindelijk complete schoenen door middel van "koud verbinden" met het bovenwerk van de schoen.
Koud verbinden is op zichzelf geen gietproces voor rubberzolen, maar eerder een gangbare combinatie van de rubberzool en het bovenwerk van de schoen. Ongeacht of de rubberzool wordt geproduceerd door middel van gieten of rubberspuitgieten, assembleren de meeste schoenen uiteindelijk complete schoenen door middel van "koud verbinden" met het bovenwerk van de schoen.
Het proces verloopt als volgt: eerst worden de rubberen zool en het bovenwerk van de schoen onafhankelijk van elkaar geproduceerd. Vervolgens worden de randen van de rubberen zool en de bijbehorende oppervlakken van het bovenwerk van de schoen geslepen, behandeld en gecoat met een speciale, zeer sterke lijm. Na activering in een oven worden de twee componenten stevig tegen elkaar gedrukt en een tijdje met rust gelaten om een sterke verbinding te garanderen. Dit "voor en na"-model verbetert de productieflexibiliteit aanzienlijk, waardoor schoenfabrieken en rubberzolen zich kunnen specialiseren in arbeidsverdeling en een gangbare praktijk kunnen worden in de moderne schoenproductie.
4. Processelectie: geïntegreerde overwegingen en toepassingsscenario's
Hoe kiest een fabrikant tussen verschillende processen? Dit hangt af van een uitgebreide besluitvormingsmatrix:
-
Bestelhoeveelheid en kosten: Voor grote hoeveelheden en standaardbestellingen heeft rubberspuitgieten prioriteit vanwege de efficiëntie. Kleinere batches, meerdere varianten of monsterfasen kunnen voordeliger worden geproduceerd via spuitgieten.
-
Ontwerpcomplexiteit: Eenvoudige, eenkleurige rubberen zolen kunnen beide methoden gebruiken. Voor composieten met meerdere kleuren of meerdere materialen is rubberspuitgieten echter de enige geïntegreerde oplossing.
-
Prestatie-eisen: Voor extreme sterkte-eisen (zoals zware werkschoenen) is gegoten dubbele vulkanisatie een betrouwbaardere keuze. Voor slijtvaste, slipvaste, lichtgewicht en andere sportschoenen voldoen rubberen spuitgegoten zolen beter aan de hoge prestatie-eisen.
In de praktijk zien we een duidelijke verdeling: klassieke Converse-schoenen en retro-basketbalschoenen, zoals de eerste versies van de Air Jordan 1, hebben rubberen zolen die voornamelijk gegoten zijn; moderne, mainstream sportmerken zoals Nike en Adidas gebruiken voor de meeste van hun hardloop- en basketbalschoenen, die een complex ontwerp hebben, hoogwaardige rubberen spuitgietzolen.
Conclusie
Van de ambachtelijke ervaring van traditionele gietprocessen tot de nauwkeurig aangestuurde rubberspuitgietmachines, de geschiedenis van het vormen van rubberzolen weerspiegelt een ontwikkeling van efficiëntie, precisie en innovatie. De rubberspuitgietmachine, de kern van deze transformatie, heeft niet alleen de productiecapaciteit aanzienlijk verbeterd, maar ook ongekende ontwerpvrijheid gecreëerd, waardoor de verbeelding van ontwerpers werkelijkheid kan worden met complexe, veelkleurige rubberzolen. Hoewel het traditionele gietproces op bepaalde gebieden flexibel blijft, lijdt het geen twijfel dat rubberspuitgieten de huidige en toekomstige richting van de productie van rubberzolen vertegenwoordigt en de voortdurende vooruitgang van de schoenenindustrie naar een efficiëntere, kwalitatief hoogwaardigere en innovatievere toekomst voortzet.
