


Afdichtingen en pakkingen moeten de beweging van vloeistoffen, gassen, stof of verontreinigingen tussen verbonden componenten voorkomen. Kleine variaties in afmetingen, materiaalverdeling, oppervlakteconditie of uitharding kunnen daarom de prestaties van de complete assemblage beïnvloeden.
Rubberspuitgieten biedt gecontroleerde materiaalvoorbereiding, nauwkeurige dosering en herhaalbare matrijsvulling. Deze eigenschappen maken het proces geschikt voor de productie van O-ringen, oliekeerringen, gelijmde afdichtingen, kleponderdelen, membranen en op maat gemaakte industriële pakkingen in middelgrote en grote volumes.
Het selecteren van een machine voor het maken van rubberen afdichtingen omvat echter meer dan alleen het afstemmen van de klemkracht en de spuitcapaciteit. Eigenschappen van het rubbermengsel, afdichtingsgeometrie, matrijsontwerp, aantal holtes, ontluchting, uithardingsvereisten en automatiseringsdoelstellingen moeten als één productieproces worden geëvalueerd.
TASU ontwikkelt rubber spuitgietmachines voor afdichtingen, pakkingen en andere precisie-rubbercomponenten.
Waarom rubberspuitgieten wordt gebruikt voor afdichtingen en pakkingen
Afdichtingsproducten combineren vaak dunne randen, smalle stroomkanalen en kritische contactoppervlakken. Rubber moet deze kenmerken volledig opvullen zonder lucht in te sluiten, overmatige braamvorming te veroorzaken of de afdichtingsgeometrie te beschadigen.
Spuitgieten biedt diverse voordelen voor dit type productie:
- Gecontroleerde toevoer van samengestelde stoffen en plasticering
- Herhaalbaar schotgewicht
- Consistente vulling van gaatjes
- Programmeerbare injectiedruk en -snelheid
- Stabiele temperatuurregeling van de mal
- Minder handmatige materiaalplaatsing
- Ondersteuning voor matrijzen met meerdere holtes
- Integratie met vacuüm- en koudkanaalsystemen
- Automatische matrijsopening en verwijdering van onderdelen
- Monitoring van productiegegevens
Dit proces is met name waardevol wanneer een fabrikant grote hoeveelheden identieke onderdelen moet produceren met behoud van consistente afmetingen en materiaaleigenschappen.
Spuitgieten is niet automatisch de beste keuze voor elk afdichtingsproduct. Zeer grote, eenvoudige of kleine pakkingen kunnen economisch gezien voordeliger geproduceerd worden via compressie- of transfergieten. De keuze van de apparatuur moet gebaseerd zijn op de geometrie, het productievolume en de totale productiekosten.
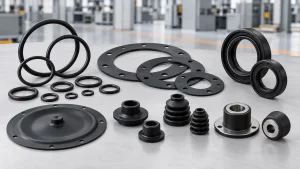
Rubberen afdichtingsproducten vervaardigd door middel van spuitgieten.
Met een rubberspuitgietmachine kunnen veel verschillende soorten afdichtingscomponenten worden geproduceerd.
O-ringen
O-ringen worden gebruikt in hydraulische systemen, pneumatische apparatuur, auto-onderdelen, pompen, kleppen en industriële machines.
Hoewel hun geometrie eenvoudig lijkt, hangt de productiekwaliteit af van:
- Consistentie van de dwarsdoorsnede
- Gecontroleerde flikkering van de scheidingslijn
- Gelijkmatige uitharding
- Stabiele hardheid
- Nauwkeurige binnen- en buitendiameters
- Schone oppervlakteconditie
Matrijzen met meerdere caviteiten worden vaak gebruikt om de productie te verhogen. Evenwichtige kanaaltjes en constante caviteitstemperaturen zijn essentieel voor het bereiken van een gelijke kwaliteit in elke caviteit.
Platte en geprofileerde pakkingen
Gegoten pakkingen zorgen voor een afdichting tussen stationaire oppervlakken. Ze kunnen ribben, groeven, boutgaten of compressieregelingselementen bevatten.
Spuitgieten is handig wanneer de pakking een driedimensionale vorm heeft die niet economisch uit plaatmateriaal kan worden gesneden.
Oliekeerringen
Oliekeerringen kunnen een flexibele afdichtingslip combineren met een metalen verstevigingsinzetstuk. Het vormproces moet de lip nauwkeurig vormen en tegelijkertijd een betrouwbare hechting tussen het rubber en het metaal garanderen.
Voor deze toepassing zijn de positionering van de insert, de injectiesnelheid en de ontluchting van de matrijs bijzonder belangrijk.
Verlijmde afdichtingen
Gelijmde afdichtingen combineren rubber met een metalen ring, plaat of ander stijf onderdeel. Het rubber vormt het afdichtingsoppervlak, terwijl het inzetstuk mechanische ondersteuning biedt.
Verticale rubberinjectiemachines worden vaak overwogen voor deze producten, omdat operators of robots inzetstukken rechtstreeks in een open horizontaal matrijsoppervlak kunnen plaatsen.
Diafragma's
Rubberen membranen regelen de druk of vloeistofbeweging in pompen, kleppen, regelaars en actuatoren.
Deze producten kunnen onder meer het volgende omvatten:
- Dunne, flexibele membranen
- Versterkte randen
- Metalen inzetstukken
- Stofversteviging
- Verschillende wanddiktes
- Complexe afdichtingsprofielen
De stroombalans en materiaalverdeling moeten zorgvuldig worden gecontroleerd om dunne plekken, luchtinsluitingen en vervorming te voorkomen.
Ventielafdichtingen en precisieafdichtingselementen
Kleine ventielonderdelen vereisen vaak nauwkeurige spuitgieting, minimale braamvorming en consistente afmetingen. Nauwkeurige spuitgieting en stabiele plastificatie worden steeds belangrijker naarmate het productgewicht afneemt.
Stofhoezen en beschermhoezen
Flexibele beschermhoezen beschermen verbindingen, assen en mechanische onderdelen tegen vuil, vocht en slijtage. Hun balgvorm, ondersnijdingen en variërende wanddiktes vereisen een gecoördineerd matrijsontwerp en ontvormingsproces.
Veelgebruikte rubbermaterialen voor afdichtingen en pakkingen
De samenstelling moet worden gekozen op basis van de gebruiksomgeving en niet alleen op basis van het vormproces.
| Rubbermateriaal | Typische kenmerken | Veelvoorkomende afdichtingstoepassingen |
|---|---|---|
| EPDM | Weer-, ozon-, water- en verouderingsbestendigheid | Buitenafdichtingen, pakkingen voor watersystemen en afdichtingen voor apparaten |
| NBR | Olie- en brandstofbestendigheid | Oliekeerringen, hydraulische afdichtingen en industriële pakkingen |
| FKM | Hitte- en chemische bestendigheid | Hoogwaardige afdichtingen voor veeleisende omgevingen |
| Siliconenrubber | Temperatuurstabiliteit en flexibiliteit | Elektrische, voedselcontact- en speciale afdichtingsonderdelen |
| CR | Evenwichtige weerstand tegen weersinvloeden, olie en slijtage. | Industriële pakkingen en beschermingscomponenten |
| Natuurlijk rubber | Elasticiteit en mechanische sterkte | Algemene industriële afdichtingen en trillingsdempende producten |
| HNBR | Hitte-, olie- en mechanische weerstand | Afdichtingssystemen voor de automobielindustrie en de industrie |
De exacte samenstelling van het rubbermengsel beïnvloedt de viscositeit, de bescherming tegen aanbranden, de uithardingstijd en het ontvormingsgedrag. Machine-instellingen moeten daarom worden gebaseerd op productiegegevens van het rubbermengsel, en niet alleen op algemene rubberfamiliegegevens.
Hoe werkt het spuitgieten van rubberen afdichtingen?
De productie volgt normaal gesproken deze volgorde:
- Het voorbereide rubbermengsel komt in het toevoersysteem terecht.
- De plastificeerschroef verzacht en homogeent het mengsel.
- De machine meet het benodigde volume af.
- Inzetstukken worden geplaatst wanneer het product metaal of versteviging bevat.
- De mal sluit en bereikt de geprogrammeerde klemstand.
- Bij het vacuümproces wordt lucht verwijderd wanneer de mal vacuümondersteuning gebruikt.
- Rubber wordt via het mondstuk, de kanalen en de poorten geïnjecteerd.
- Door druk en warmte wordt de verbinding gelijkmatig door de holtes verdeeld.
- Het rubber vulkaniseert in de verwarmde mal.
- De mal gaat open na het uithardingsproces.
- Onderdelen worden handmatig of automatisch verwijderd.
- De machine maakt zich klaar voor de volgende cyclus.
Een stabiele productie is afhankelijk van herhaalbaarheid gedurende het gehele proces. Variaties in toevoer, spuitvoorbereiding, matrijstemperatuur of uithardingstijd kunnen de uiteindelijke afmetingen en prestaties van de afdichting beïnvloeden.
De volledig rubber spuitgietproces Dit verklaart de relatie tussen materiaalvoorbereiding, injectie, vulkanisatie en ontvorming.
Machine-eisen voor de productie van afdichtingen en pakkingen
Nauwkeurige lichtmeting
Te weinig materiaal kan leiden tot onvolledige spuitgietlagen of een slechte afdichting. Te veel materiaal vergroot de braamvorming en kan het ontvormen bemoeilijken.
Controle van het spuitvolume is met name belangrijk bij lichtgewicht onderdelen en matrijzen met meerdere holtes.
Stabiele plasticering
Het mengsel moet een constante consistentie bereiken vóór injectie. Variaties in temperatuur, viscositeit of materiaalverdeling kunnen de vuldruk en het productgewicht beïnvloeden.
Een FIFO-injectiesysteem helpt een voorspelbare materiaalvolgorde te handhaven en vermindert onnodige variaties in verblijftijd. De handleiding van TASU voor dit systeem beschrijft de mogelijkheden van een FIFO-injectiesysteem. Toevoersysteem van een rubberspuitgietmachine Biedt meer informatie over dit proces.
Programmeerbare druk en snelheid
Afdichtingsproducten vereisen vaak een injectieprofiel in meerdere stappen.
De machine kan gebruikmaken van:
- Gecontroleerde snelheid door de loper
- Snellere vulling van de gehele holte.
- Verlaagde snelheid nabij de afdichtingslippen
- Langzamere eindvulling om lucht te laten ontsnappen
De druk moet hoog genoeg zijn om alle holtes te vullen, maar een te hoge druk kan leiden tot braamvorming bij de scheidingslijn of het afdichtingsoppervlak.
Gelijkmatige vormtemperatuur
Temperatuurverschillen tussen de holtes kunnen de materiaalstroom en de uithardingssnelheid beïnvloeden. Een goed geregeld verwarmingssysteem moet zorgen voor stabiele omstandigheden over de gehele matrijsplaat.
Temperatuuruniformiteit is met name belangrijk voor matrijzen met meerdere holtes voor O-ringen en pakkingen.
Geschikte klemkracht
De interne matrijsdruk werkt in op het geprojecteerde oppervlak van de holtes en het kanaalsysteem. Onvoldoende klemkracht kan ertoe leiden dat de matrijs loslaat en er braamvorming optreedt.
Bij de keuze van een machine moet rekening worden gehouden met:
- Verwacht productgebied
- Aantal gaatjes
- Hardlopersgebied
- Injectiedruk
- Afmetingen van de mal
- Vereiste veiligheidsmarge
Het kiezen van de grootste beschikbare klemeenheid is niet altijd economisch. De machine moet aansluiten op de specifieke eisen van de matrijs en het proces.
Vacuümcapaciteit
Lucht die vastzit in een dunne afdichtingslaag kan leiden tot holtes, brandplekken of een onvolledige vulling. Vacuümgestuurd spuitgieten verwijdert lucht vóór het injecteren en kan de vulconsistentie in complexe mallen verbeteren.
De prestaties van het vacuümproces hangen af van de matrijsafdichting, de evacuatiekanalen en de cyclusduur, en niet alleen van de pompcapaciteit.
Raadpleeg de handleiding voor meer informatie. vacuüm rubbervormmachines.
Productie met meerdere holtes
Matrijzen met meerdere holtes verhogen de productiecapaciteit, maar stellen hogere eisen aan de balans van de aanvoerkanalen, de temperatuuruniformiteit en de herhaalbaarheid van de injectie.
Elke cariësholte zou op dezelfde manier behandeld moeten worden:
- Materiaalvolume
- Vuldruk
- Stroomafstand
- Blootstelling aan temperatuur
- Ventilatieomstandigheden
- Genezingstijd
Het verhogen van de injectiedruk kan een slecht gebalanceerd inlaatspruitstuk niet betrouwbaar corrigeren.
Automatiseringscompatibiliteit
Automatische productie kan het volgende omvatten:
- Invoegen laden
- Toepassing van lossingsmiddel voor mallen
- Onderdeel verwijdering
- Scheiding van de hardloper
- Productcollectie
- Visuele inspectie
- Gewichtscontrole
- Productiegegevensregistratie
Automatisering moet worden gepland op basis van de feitelijke geometrie van het onderdeel en het ontvormingsgedrag. Dunne afdichtingslippen en flexibele producten vereisen mogelijk speciaal ontworpen grijpers of verwijderingsarmaturen.
Ontwerp van mallen voor rubberen afdichtingen en pakkingen
Poortpositie
De poort moet een evenwichtige vulling van de holte mogelijk maken zonder het functionele afdichtingsoppervlak te beschadigen.
Belangrijke aandachtspunten zijn onder meer:
- Stroomlengte
- Wanddikteveranderingen
- Locatie van de lasnaad
- Luchtbeweging
- Poort verwijdering
- Uiterlijk van het product
- Vereisten voor afdichtingsoppervlakken
Een te dicht bij een dunne rand geplaatste klep kan het uiterlijk ervan vervormen. Een onjuiste plaatsing kan er ook voor zorgen dat lucht naar een afgesloten gedeelte van de holte wordt geleid.
Hardloper Balans
Evenwichtige gietkanalen zorgen ervoor dat elke holte onder vergelijkbare omstandigheden gevuld wordt. Verschillen in de lengte of dwarsdoorsnede van de gietkanalen kunnen variaties tussen de holtes veroorzaken.
De koudkanaaltechnologie kan de hoeveelheid afval van uitgeharde materialen in de kanalen bij grootschalige productie verminderen. Het vereist nauwkeurige temperatuurregeling om de samenstelling in de kanalen onder de vulkanisatietemperatuur te houden.
Schimmelventilatie
Lucht moet uit de holte ontsnappen wanneer er rubber in komt. Ventilatieopeningen bevinden zich meestal in de buurt van:
- Einde van de vulzones
- Dunne afdichtingsranden
- Diepe groeven
- Stroomfrontknooppunten
- Grenzen invoegen
- Verre holtes
Verstopte of te kleine ventilatieopeningen kunnen leiden tot mislukte schoten en brandplekken. Te grote ventilatieopeningen kunnen ervoor zorgen dat rubber ontsnapt en overmatige flitsen veroorzaakt.
De Handleiding voor het ontluchten van rubberen mallen Dit artikel legt de positionering en het onderhoud van de ventilatieopeningen uit, evenals de diagnose van luchtbellen in de ventilatieopeningen.
Scheidingslijnpositie
Een braam op een functioneel afdichtingsoppervlak kan de montage of lekdichtheid beïnvloeden. De scheidingslijn moet daarom, waar de geometrie dit toelaat, uit de buurt van kritische contactpunten worden geplaatst.
De pasvorm van de matrijs, de klemkracht en de procesdruk moeten vervolgens gecontroleerd worden om braamvorming te beperken.
Ontvormen van de structuur
Zacht rubber kan tijdens het verwijderen uitrekken, scheuren of vervormen. De mal kan het volgende vereisen:
- Uitwerpplaten
- Stripplaten
- Luchtondersteunde ontgrendeling
- Robotgrijpers
- Vervangbare kernen
- Oppervlaktebehandeling
- Gecontroleerde lossing van de mal
Het ontvormen moet al tijdens het product- en matrijsontwerp worden overwogen, en niet pas nadat de productieproeven zijn begonnen.
Kritische procesparameters
Injectiedruk
De druk moet de weerstand in het mondstuk, de aanvoerbuis, de poort en de matrijs overwinnen. Een ongewoon hoge druk kan duiden op een verstopte poort, een lage compounddoorvoer, voortijdige uitharding of een geblokkeerde ontluchting.
Injectiesnelheid
Te hoge snelheid kan ingesloten lucht samenpersen en brandplekken veroorzaken. Zeer langzaam vullen kan ertoe leiden dat het vulmateriaal begint uit te harden voordat de holte volledig is afgewerkt.
Gefaseerde snelheidsregeling is vaak effectiever dan het gebruik van één constante instelling.
Shot Volume
Een stabiel spuitvolume helpt het productgewicht en de matrijsbalans te behouden. De instelling moet rekening houden met de eisen van het onderdeel en de aanvoerkanalen, zonder onnodige overvulling te veroorzaken.
Schimmeltemperatuur
De matrijstemperatuur beïnvloedt zowel het vullen als het vulkanisatieproces. Het optimale temperatuurbereik moet gebaseerd zijn op de daadwerkelijke uithardingsgegevens van het mengsel.
Vulkanisatietijd
Onvoldoende uitharding kan leiden tot zachte, zwakke of vormvaste producten. Overmatige uitharding kan de cyclustijd verlengen en de materiaaleigenschappen beïnvloeden.
Het doel moet de kortst mogelijke, gevalideerde uithardingstijd zijn die consistent aan de productvereisten voldoet.
Vacuümtiming
Injectie mag pas beginnen nadat de geprogrammeerde evacuatieconditie is bereikt. Tijdsgestuurde vacuümregeling zonder bewaking van het werkelijke vacuümniveau kan leiden tot onopgemerkte lekkage.
Verblijfstijd
Rubber dat te lang in een verwarmde spuitgietmachine blijft, kan van viscositeit veranderen of voortijdige verknoping ondergaan. Machinecapaciteit, spuitgrootte en productieonderbrekingen hebben allemaal invloed op de verblijftijd.
Veelvoorkomende defecten in gegoten afdichtingen en pakkingen
| Defect | Mogelijke oorzaken | Aanbevolen controles |
|---|---|---|
| Vezel op het afdichtingsoppervlak | Overmatige druk, slechte passing van de mal of onvoldoende klemming. | Controleer de scheidingsvlakken, het drukprofiel en de klemkracht. |
| Korte opname | Laag spuitvolume, beperkte spuitopening of slechte ontluchting. | Controleer de doseerder, de aanvoerleiding, de klep en de luchtafvoer. |
| Brandvlek | Opgesloten perslucht of een te hoge eindsnelheid van het vullen | Reinig de ontluchtingsopeningen en verlaag de vulsnelheid aan het einde van het proces. |
| Interne holte | Opgesloten gas, vocht of ongeschikte procesomstandigheden | Controleer het vacuüm, de opslag van het mengsel en het uithardingsproces. |
| Onbalans in de cariës | Ongebalanceerde aanvoerkanalen of ongelijkmatige matrijstemperatuur | Vergelijk de geometrie van de kanalen en de temperaturen in de holte. |
| Dimensionale variatie | Instabiele spuit-, uithardings- of matrijstemperatuur | Analyseer productietrends en materiaalkwaliteit. |
| Zwakke verbinding tussen rubber en metaal | Voeg verontreiniging of variatie in het hechtingsproces toe | Controleer de voorbereiding van het inzetstuk, de lijm en het uithardingsproces. |
| Gescheurde afdichtingslip | Slechte ontvorming of onvoldoende uitharding | Controleer het lossingsmiddel, de uitwerpers en de uithardingsconditie. |
| Oppervlaktestroomsporen | Instabiele plasticering of ongeschikte vulsnelheid | Controleer de materiaalconditie en het snelheidsprofiel. |
| Overmatige krimp | Samengesteld gedrag of variatie in uitharding | Controleer de samenstelling, temperatuur en uithardingsgeschiedenis. |
| Vastzitten in de mal | Oppervlakteconditie of ongeschikt vrijgaveproces | Controleer de afwerking van de mal en de ontvormmethode. |
| Onvoldoende uitgehard onderdeel | Lage temperatuur of onvoldoende uithardingstijd | Controleer de temperatuur en uithardingsinstellingen van de mal. |
Wanneer er defecten optreden, maakt het gelijktijdig wijzigen van meerdere parameters het lastig om de oorzaak te achterhalen. Pas één variabele aan, registreer het resultaat en vergelijk meerdere opeenvolgende cycli.
De Handleiding voor het oplossen van problemen bij het spuitgieten van rubber Biedt aanvullende richtlijnen over flitsen, onvolledige belichting, verbranding en uithardingsdefecten.
Kwaliteitscontrole voor rubberen afdichtingsproducten
Kwaliteitsinspectie moet de daadwerkelijke functie van het onderdeel weerspiegelen.
De gebruikelijke controles omvatten:
- Productafmetingen
- Onderdeelgewicht
- Hardheid
- Oppervlakteconditie
- Flitsdikte
- Geometrie van de afdichtingslip
- Genees de aandoening
- Treksterkte- en rekeigenschappen
- Compressieset
- hechtsterkte van rubber aan metaal
- Lektest
- Druktest
- Visuele vergelijking van de holte
Niet elke test is voor elk product vereist. Inspectieplannen moeten aansluiten op de specificaties van de klant, de toepassingsomgeving en de geldende industrienormen.
Ook productiegegevens moeten worden bijgehouden. Nuttige machinegegevens zijn onder andere:
- Shot volume
- Vultijd
- Maximale injectiedruk
- Plasticeringstijd
- Schimmeltemperatuur
- Vacuümniveau
- Uithardingstijd
- Productgewicht
- Holtenummer
- Reden voor afwijzing
Door procesgegevens te koppelen aan inspectieresultaten kunnen fabrikanten geleidelijke veranderingen opsporen voordat het afkeuringspercentage stijgt.
Koudkanaalsystemen voor de productie van grote volumes afdichtingen
Bij de traditionele vulkanisatie van rubberen aanloopkanalen wordt het product samen met het gegoten model gevulkaniseerd. Na het ontvormen moet het uitgeharde kanaal worden gescheiden en wordt het normaal gesproken als productieafval beschouwd.
Een cold runner-systeem houdt de compound in de runner op een gecontroleerde temperatuur, zodat deze tussen de cycli niet uithardt.
Mogelijke voordelen zijn onder meer:
- Minder afval van uitgeharde runners
- Lager materiaalverbruik
- Kleiner totaal injectievolume
- Minder werk nodig om de lopers te verwijderen
- Verbeterd automatiseringspotentieel
- Efficiëntere productie van meerdere holtes
Koudkanaalsystemen brengen extra gereedschapskosten en eisen aan temperatuurregeling met zich mee. Hun economische waarde hangt af van het gewicht van het kanaal, de materiaalkosten, het aantal caviteiten en het jaarlijkse productievolume.
Spuitgieten versus compressievormen voor afdichtingen
| Overweging | Spuitgieten | Persvormen |
|---|---|---|
| Materiaalbelading | Automatisch gemeten | Voorvormen die normaal gesproken in de mal worden geplaatst. |
| Complexe vulling van gaatjes | Sterk wanneer het proces geoptimaliseerd is. | Meer afhankelijk van de plaatsing van de voorvorm |
| Productie met meerdere holtes | Uitermate geschikt voor herhaalbare, grootschalige productie. | Mogelijk, maar handmatige verwerking kan de kans op problemen vergroten. |
| Initiële investering in apparatuur | Over het algemeen hoger | Over het algemeen lager |
| Automatiseringspotentieel | Hoog | Matig |
| Procesbeheer | Programmeerbare voeding, injectie en uitharding | Minder injectiegerelateerde controles |
| Beste economische match | Precisieproductie in middelgrote tot grote volumes | Eenvoudige producten of producten met een lagere productievolume. |
De uiteindelijke beslissing moet gebaseerd zijn op de kosten per acceptabel onderdeel, en niet alleen op de aanschafprijs van de apparatuur.
Hoe kies je een machine voor het vormen van rubberen pakkingen?
Voordat de leverancier een machine aanbeveelt, moet hij het volgende beoordelen:
- Producttekening
- Rubbermengsel
- Gewicht van het afzonderlijke onderdeel
- Hardlopergewicht
- Totaal aantal shots
- Productafmetingen
- Vereisten voor afdichtingsoppervlakken
- Aantal gaatjes
- Afmetingen van de mal
- Geprojecteerd gebied
- Benodigde klemkracht
- Vulkanisatietijd
- Jaarlijkse productiedoelstelling
- Inzetstuk-laadvereisten
- Vacuümvereisten
- Vereisten voor koude lopers
- Ontvormmethode
- Automatiseringsniveau
- Beschikbare fabrieksruimte
- Nutsvoorzieningen
Productmonsters en gegevens over de uitharding van samengestelde materialen kunnen de evaluatie van apparatuur en processen verbeteren.
TASU's Oplossingen voor rubberspuitgieten Combineer toevoer, FIFO-injectie, vacuümregeling, cold runner-technologie, matrijsontwikkeling en productieautomatisering.
Veelgestelde vragen
Kan één machine verschillende soorten rubberen afdichtingen produceren?
Ja. Eén machine kan met meerdere matrijzen en producten werken, mits de injectiecapaciteit, de sluitkracht, de afmetingen van de matrijsplaat en de besturingsfuncties voldoen aan de eisen van elke toepassing.
Welk rubber is het meest geschikt voor gegoten afdichtingen?
Er bestaat geen universeel beste materiaal. EPDM, NBR, FKM, siliconen en andere materialen bieden verschillende weerstand tegen temperatuur, olie, chemicaliën, weersinvloeden en compressie.
Kan een rubberspuitgietmachine O-ringen produceren?
Ja. Spuitgieten is geschikt voor de productie van O-ringen met meerdere holtes, mits de injectiehoeveelheid, de balans van de aanvoerkanalen, de matrijstemperatuur en de braamvorming correct worden gecontroleerd.
Wat veroorzaakt braamvorming op een rubberen afdichting?
Veelvoorkomende oorzaken zijn onder andere een te groot spuitvolume, een te hoge injectiedruk, onvoldoende klemkracht, beschadigde scheidingsvlakken en een slechte uitlijning van de matrijs.
Waarom zijn sommige holtes onvolledig?
Mogelijke oorzaken zijn onder andere een onevenwichtige aanvoerroute, verstopte ontluchtingsopeningen, een ongelijkmatige matrijstemperatuur, onvoldoende spuitvolume of een te hoge viscositeit van het compound.
Is vacuüm nodig voor elke pakkingmal?
Nee. Eenvoudige producten met een goede ontluchting hebben mogelijk geen vacuümondersteuning nodig. Complexe holtes, dunne afdichtingssecties en producten met inzetstukken hebben er waarschijnlijk wel baat bij.
Kunnen rubberspuitgietproducten metaalgebonden afdichtingen produceren?
Ja. Metalen inzetstukken kunnen vóór het spuitgieten in de mal worden geplaatst. De voorbereiding van het inzetstuk, het aanbrengen van de lijm, de positionering en het uitharden moeten nauwkeurig worden gecontroleerd.
Hoe kan de hoeveelheid afval van uitgeharde hardlopers worden verminderd?
Dankzij de koudkanaaltechnologie kan het rubber in het kanaal ongehard blijven, waardoor er na elke cyclus minder wordt verwijderd. De economische haalbaarheid hangt af van het productievolume en de materiaalkosten.
Welke machineconstructie is geschikt voor inzetafdichtingen?
Verticale machines bieden vaak een gemakkelijke toegang voor het laden van inzetstukken. Horizontale configuraties kunnen voordelen bieden voor specifieke matrijsconstructies of geautomatiseerde productielijnen.
Hoeveel holtes moet de mal bevatten?
Het aantal matrijsvormen is afhankelijk van het productgewicht, de spuitcapaciteit, de matrijsgrootte, de uithardingstijd, de beoogde productiehoeveelheid en de balans van de aanvoerkanalen. Meer matrijsvormen leiden niet automatisch tot betere productie-economie.
Hoe wordt de juiste klemkracht bepaald?
De klemkracht wordt gekozen op basis van het geprojecteerde holte- en kanaaloppervlak, de verwachte interne druk, de matrijsstructuur en een geschikte werkmarge.
Welke informatie is nodig voor een offerte voor een machine?
Lever de producttekening, het rubbertype, het gewicht van het onderdeel, het aantal holtes, de afmetingen van de mal, de gewenste output, de uithardingstijd en de automatiseringsvereisten aan.
Conclusie
Rubberspuitgietmachines bieden de gecontroleerde toevoer, dosering, vulling en vulkanisatie die nodig zijn voor een consistente productie van afdichtingen en pakkingen. Betrouwbare resultaten zijn afhankelijk van de interactie tussen de eigenschappen van het rubbermengsel, de machinecapaciteit, de balans van de kanalen, de positie van de poorten, de ontluchting, de matrijstemperatuur en de uithardingstijd.
Bij de machinekeuze moet worden gekeken naar het daadwerkelijke product en de productiedoelstellingen. Door alleen te kijken naar de klemkracht of het spuitvolume worden mogelijk de procescontroles over het hoofd gezien die nodig zijn om de afdichtingsoppervlakken te beschermen, meerdere holtes in balans te brengen en stabiele afmetingen te handhaven.
T
